
Un buen puente gana plazo sin ocultar el coste ni la brecha de calidad respecto al proceso final. Esta guía trata el mecanizado puente como un programa de suministro acotado en el tiempo con criterios de entrada, controles operativos y un plan de salida.
Cuándo se justifica un puente
 Los desencadenantes habituales incluyen moldes o troqueles retrasados, incertidumbre de previsión, demanda temprana del cliente, transferencia de proveedor, lotes de certificación, ensayos de campo, reparación de utillaje o un diseño lo bastante estable para enviarse pero no lo bastante estable para un utillaje permanente. El CNC puede crear piezas a partir de material de grado de producción sin esperar a un proceso de conformado dedicado.
Un puente se justifica cuando el valor de la protección del plazo supera su mayor coste recurrente y cuando la pieza mecanizada puede cumplir los requisitos necesarios del producto. No debe utilizarse para eludir obligaciones no resueltas de seguridad, validación o normativas.
Asignar la equivalencia con el proceso final
 Enumere cada característica y clasifique la pieza puente como equivalente, conservadora, no equivalente o no aplicable. La geometría puede coincidir mientras que la condición del material, la construcción de paredes, la superficie, la tensión residual o los detalles cosméticos difieren. Una carcasa mecanizada desde bloque no reproducirá la porosidad de la fundición a presión; una pieza de plástico mecanizada no reproducirá la contracción del moldeo ni la orientación de las fibras.
El mapa evita que la evidencia del puente se reutilice más allá de su validez y proporciona a ventas, calidad e ingeniería una explicación común de las diferencias temporales.
Planificar contra el reloj de capacidad
 La demanda puente suele crecer más rápido de lo esperado. Modele las horas máquina semanales, los setups, la disponibilidad de material, los procesos externos, la inspección, el embalaje y el scrap en varios niveles de demanda. Identifique el primer cuello de botella y la fecha límite en la que sería necesario aprobar utillajes, máquinas o proveedores adicionales.
No asuma que un proveedor de prototipos puede absorber el volumen recurrente de lanzamiento sin interrumpir otros trabajos. Acuerde capacidad reservada, cadencia de liberación, ventanas congeladas, reglas de expedición y actualizaciones de previsión. Un plan de picos puede incluir utillajes duplicados, setups por familia, stock alternativo o fuentes de respaldo cualificadas.
El puente debe tener una tasa máxima práctica y un desencadenante comercial para revisar la ruta. De lo contrario, el suministro temporal puede convertirse en una emergencia permanente.
Controlar el estado del producto y la evidencia
 Las piezas puente necesitan una identificación clara de revisión y proceso. Si pueden mezclarse con las piezas de producción final, utilice etiquetado, códigos de lote, embalaje o control de números de serie para preservar el estado. Defina si las piezas puente están aprobadas para venta, montajes internos, ensayos, clientes específicos o duración limitada.
La inspección debe coincidir con el uso. Pueden requerirse características críticas, registros de material, acabado, aprobación de primera pieza y liberación de lote incluso si el proceso es temporal. El sistema de calidad debe distinguir entre concesión, desviación y cumplimiento total del plano.
Los datos de no conformidad del puente son valiosos, pero interprételos en contexto. Algunos problemas revelan riesgo de diseño del producto; otros son exclusivos del mecanizado y desaparecerán—o serán reemplazados por riesgos diferentes—cuando se lance el utillaje.
Separar los cambios urgentes del utillaje final
 El CNC puede implementar revisiones rápidamente, lo que hace tentador cambiar las piezas puente mientras el utillaje sigue otra línea base. Cree dos carriles de cambio controlados: uno para el suministro puente inmediato y otro para el proceso final. Cada cambio debe indicar si afecta a ambas rutas, solo a una ruta o al mapa de equivalencia.
Mantenga revisiones periódicas de alineación entre ingeniería de producto, proveedor de CNC, proveedor de utillaje, calidad y compras. Confirme la revisión maestra y evite que una conveniencia temporal de mecanizado entre en el diseño final sin una revisión de DFM.
Valorar el puente como protección frente al riesgo
 Las piezas puente pueden costar más por unidad que la producción final, pero su valor incluye evitar retrasos en el lanzamiento, permitir ingresos, apoyar el aprendizaje de campo y proteger los calendarios de montaje. Compare esos beneficios con los costes de mecanizado, material, capacidad expedita, inspección y embalaje temporal.
Haga seguimiento del gasto acumulado del puente frente al avance del utillaje y la demanda. Si el puente se prolonga, investigue la inversión en utillajes, cambios de lote, mejoras de DFM, stock alternativo o un proceso revisado a largo plazo. El costo del mecanizado CNC modelo debe incluir el coste de los setups repetidos y la volatilidad del calendario.
No oculte la economía del puente dentro del precio de la pieza final. Un registro visible ayuda a la dirección a decidir si acelerar el utillaje, rediseñar, cualificar otra ruta o mantener intencionadamente el CNC como producción.
Diseñar la salida antes del primer pedido
Defina el evento de salida: muestras de utillaje aprobadas, evidencia de capacidad, autorización del cliente, finalización regulatoria o capacidad estable. Establezca la fecha de última compra puente, la cantidad de solapamiento, el ramp-up del proceso final y la disposición del stock restante, los utillajes y los pedidos abiertos.
Plan overlap because tooling approval and production readiness are not the same day. A controlled buffer can protect the launch while the new route proves yield. However, avoid excessive inventory that may become obsolete after final-process adjustments.
Archive bridge programs, inspection results, deviations, and lessons. They may support service parts or contingency supply later, but reactivation should require revision and material review.
Bridge-Production Control Room
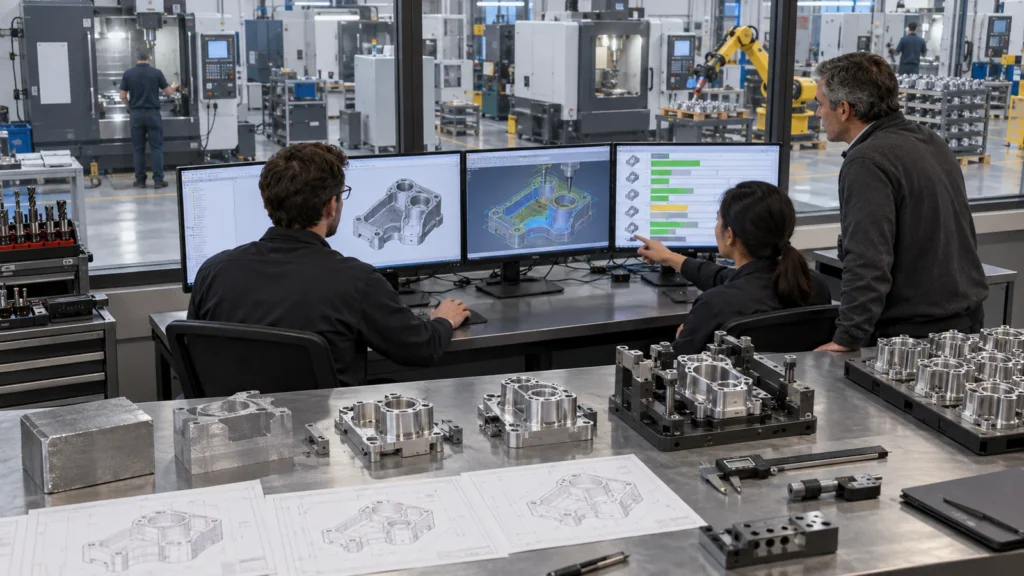
This view keeps the bridge tied to its purpose. It also connects temporary supply to the parent Prototipado y producción CNC strategy instead of letting it drift into unmanaged production.
Bridge Supply FAQs

Only when product, quality, regulatory, and customer requirements permit. Their temporary process and any differences must be formally approved and traceable.
Should bridge parts match final appearance?
Match it when appearance affects approval or customer use. Otherwise a documented temporary finish may protect schedule, provided parts cannot be confused with final production.
What if tooling continues to slip?
Reforecast capacity and cumulative cost immediately. Decide whether to invest in the CNC route, add a supplier, alter releases, or change the long-term plan rather than relying on recurring expedites.
Can CNC remain the final process?
Yes. If demand, design change, quality, or lifecycle economics support it, the bridge can become production—but it should undergo a formal production-readiness review instead of changing status by default.