
Un buon ponte guadagna tempo senza nascondere il divario di costo o qualità rispetto al processo finale. Questa guida tratta la lavorazione ponte come un programma di fornitura a tempo determinato con criteri di ingresso, controlli operativi e un piano di uscita.
Quando un ponte è giustificato
 I fattori scatenanti comuni includono ritardi di stampi o matrici, incertezza delle previsioni, domanda anticipata dei clienti, trasferimento di fornitori, build di certificazione, prove sul campo, riparazione dell'attrezzatura o un design sufficientemente stabile per essere spedito ma non abbastanza stabile per l'attrezzatura permanente. Il CNC può creare parti da materiale di grado produttivo senza attendere un processo di formatura dedicato.
Un ponte è giustificato quando il valore della protezione del programma supera il suo costo ricorrente più elevato e quando la parte lavorata può soddisfare i requisiti di prodotto necessari. Non dovrebbe essere utilizzato per aggirare obblighi irrisolti di sicurezza, validazione o normativi.
Mappare l'equivalenza al processo finale
 Elenca ogni caratteristica e classifica la parte ponte come equivalente, conservativa, non equivalente o non applicabile. La geometria può corrispondere mentre la condizione del materiale, la costruzione della parete, la superficie, le tensioni residue o i dettagli estetici differiscono. Un alloggiamento lavorato da billet non riprodurrà la porosità della pressofusione; una parte in plastica lavorata non riprodurrà il ritiro dello stampaggio o l'orientamento delle fibre.
La mappa impedisce che le prove ponte vengano riutilizzate oltre la loro validità e fornisce a vendite, qualità e ingegneria una spiegazione comune delle differenze temporanee.
Pianificare in base all'orologio della capacità
 La domanda ponte spesso cresce più rapidamente del previsto. Modellare le ore macchina settimanali, gli attrezzaggi, la disponibilità dei materiali, i processi esterni, l'ispezione, il confezionamento e gli scarti a diversi livelli di domanda. Identificare il primo collo di bottiglia e la data ultima entro cui attrezzature, macchine o fornitori aggiuntivi dovrebbero essere approvati.
Non presumere che un fornitore di prototipi possa assorbire il volume ricorrente di lancio senza disturbare altri lavori. Concordare capacità riservata, cadenza di rilascio, finestre congelate, regole di spedizione urgente e aggiornamenti delle previsioni. Un piano di picco può includere attrezzature duplicate, attrezzaggi per famiglie, scorte alternative o fonti di riserva qualificate.
Il ponte dovrebbe avere una velocità massima pratica e un trigger commerciale per rivedere il percorso. Altrimenti l'approvvigionamento temporaneo può diventare un'emergenza permanente.
Controllare lo stato del prodotto e le prove
 Le parti ponte necessitano di una chiara identificazione della revisione e del processo. Se possono mescolarsi con le parti di produzione finale, utilizzare etichettatura, codici lotto, confezionamento o controllo seriale per preservarne lo stato. Definire se le parti ponte sono approvate per la vendita, le costruzioni interne, i test, clienti specifici o una durata limitata.
L'ispezione dovrebbe corrispondere all'uso. Caratteristiche critiche, registrazioni dei materiali, finitura, approvazione del primo pezzo e rilascio del lotto possono essere richiesti anche se il processo è temporaneo. Il sistema qualità dovrebbe distinguere concessione, deroga e piena conformità al disegno.
I dati sulle non conformità del ponte sono preziosi, ma vanno interpretati nel contesto. Alcuni problemi rivelano rischi di progettazione del prodotto; altri sono unici della lavorazione meccanica e scompariranno—o saranno sostituiti da rischi diversi—quando verranno lanciate le attrezzature.
Separare le modifiche urgenti dalle attrezzature finali
 Il CNC può implementare revisioni rapidamente, il che rende tentante modificare le parti ponte mentre le attrezzature seguono un'altra baseline. Creare due corsie di modifica controllate: una per l'approvvigionamento ponte immediato e una per il processo finale. Ogni modifica dovrebbe indicare se influisce su entrambi i percorsi, su uno solo o sulla mappa di equivalenza.
Tenere regolari revisioni di allineamento tra ingegneria del prodotto, fornitore CNC, fornitore di attrezzature, qualità e approvvigionamenti. Confermare la revisione master e impedire che una convenienza di lavorazione temporanea entri nel design finale senza una revisione DFM.
Prezzare il ponte come protezione dal rischio
 Le parti ponte possono costare di più per unità rispetto alla produzione finale, ma il loro valore include l'evitare ritardi di lancio, consentire ricavi, supportare l'apprendimento sul campo e proteggere i programmi di assemblaggio. Confrontare tali benefici con i costi di lavorazione, materiale, capacità accelerata, ispezione e confezionamento temporaneo.
Monitorare la spesa cumulativa del ponte rispetto all'avanzamento delle attrezzature e alla domanda. Se il ponte si estende, indagare investimenti in attrezzature, modifiche dei lotti, miglioramenti DFM, scorte alternative o un processo a lungo termine rivisto. Il costo della lavorazione CNC modello dovrebbe includere il costo degli attrezzaggi ripetuti e della volatilità del programma.
Non nascondere l'economia del ponte nel prezzo della parte finale. Un registro visibile aiuta la direzione a decidere se accelerare le attrezzature, riprogettare, qualificare un altro percorso o mantenere intenzionalmente il CNC come produzione.
Progettare l'uscita prima del primo ordine
Definire l'evento di uscita: campioni utensile approvati, evidenza di capacità, autorizzazione del cliente, completamento normativo o capacità stabile. Stabilire la data dell'ultimo acquisto ponte, la quantità di sovrapposizione, la rampa del processo finale e la destinazione delle scorte rimanenti, delle attrezzature e degli ordini aperti.
Pianificare la sovrapposizione perché l'approvazione dell'attrezzatura e la prontezza produttiva non avvengono nello stesso giorno. Un buffer controllato può proteggere il lancio mentre il nuovo percorso dimostra la resa. Tuttavia, evitare scorte eccessive che potrebbero diventare obsolete dopo gli aggiustamenti del processo finale.
Archiviare i programmi ponte, i risultati delle ispezioni, le deviazioni e le lezioni apprese. Potrebbero supportare parti di ricambio o fornitura di contingenza in seguito, ma la riattivazione dovrebbe richiedere revisione e riesame dei materiali.
Sala di controllo della produzione ponte
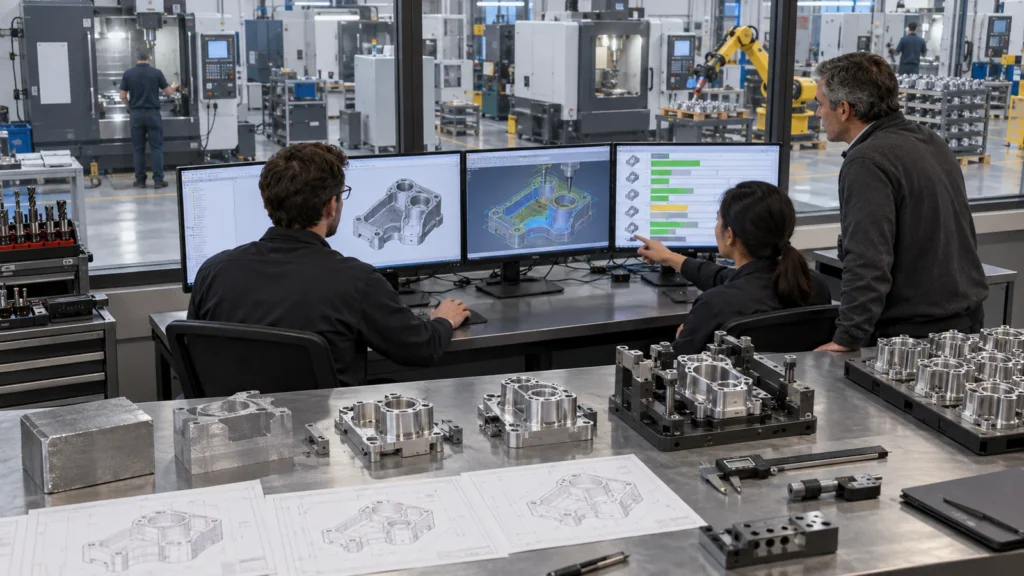
Questa vista mantiene il bridge legato al suo scopo. Collega anche l'approvvigionamento temporaneo alla strategia Prototipazione e produzione CNC principale invece di lasciarlo scivolare in una produzione non gestita.
Domande frequenti sulla fornitura ponte

Solo quando i requisiti di prodotto, qualità, normativi e del cliente lo consentono. Il loro processo temporaneo e qualsiasi differenza devono essere formalmente approvati e tracciabili.
I componenti ponte devono corrispondere all'aspetto finale?
Corrispondere quando l'aspetto influisce sull'approvazione o sull'uso da parte del cliente. Altrimenti una finitura temporanea documentata può proteggere la programmazione, a condizione che i componenti non possano essere confusi con la produzione finale.
Cosa succede se l'attrezzatura continua a slittare?
Riprevisionare immediatamente la capacità e il costo cumulativo. Decidere se investire nel percorso CNC, aggiungere un fornitore, modificare i rilasci o cambiare il piano a lungo termine invece di affidarsi a spedizioni urgenti ricorrenti.
Il CNC può rimanere il processo finale?
Sì. Se la domanda, la modifica di progettazione, la qualità o l'economia del ciclo di vita lo supportano, il ponte può diventare produzione—ma dovrebbe essere sottoposto a una revisione formale di prontezza alla produzione invece di cambiare stato per impostazione predefinita.