
La alineación de la guía de onda de bloque partido se controla mediante la interfaz de localización completa, no solo con pasadores cilíndricos. Las dos mitades deben registrar entre sí las características mecanizadas de la guía de onda mientras las caras de acoplamiento cierran de forma consistente según el patrón de sujetadores especificado. La posición y el ajuste de los pasadores, la planitud y limpieza de las caras, la holgura de los tornillos, la ubicación de la ranura respecto al datum y la secuencia de ensamblaje pueden contribuir al desplazamiento final. La estrategia de plano correcta consiste en definir qué mitad posee la geometría de referencia, cómo se localiza la segunda mitad y qué característica ensamblada o resultado de RF se acepta. El número de pasadores o el diámetro nominal del pasador por sí solos no demuestran la alineación; esos detalles deben relacionarse con la interfaz y verificarse en la condición de ensamblaje.
Defina la interfaz antes de elegir los pasadores
Un diseño de bloque partido divide un canal de guía de onda entre componentes acoplados. El canal ensamblado depende de la geometría de cada mitad y de cómo las mitades vuelven a la misma posición relativa tras la separación. Los pasadores de alineación pueden mejorar la repetibilidad, pero solo funcionan cuando sus ubicaciones y ajustes están referenciados a las características de la guía de onda y a las caras de acoplamiento.
Comience con la interfaz funcional de la pieza: puerto de guía de onda, características de brida o transición, línea central del canal, superficie de sellado o contacto y ubicaciones de los sujetadores. Decida si el canal está centrado desde una mitad o dimensionado de forma simétrica respecto a la junta. Evite dimensionar cada mitad de forma independiente desde bordes no relacionados, porque la pila de tolerancias resultante puede desplazar el canal ensamblado incluso cuando cada componente cumple sus propias dimensiones locales.
La alineación mecánica y el rendimiento de RF están vinculados pero no son intercambiables. El rango de frecuencia, el modo, la geometría de transición y el método de prueba del proyecto determinan qué desplazamientos o discontinuidades importan. Esos requisitos pertenecen al diseño de RF responsable y al plan de aceptación, no a una tolerancia de mecanizado universal supuesta.
Controle la cadena de datums en ambas mitades
Elija un datum primario en la interfaz que pueda inspeccionarse y reproducirse, a menudo una cara de acoplamiento o un plano de ensamblaje definido. Localice las características críticas del canal y los orificios de pasador desde ese sistema de datums. La mitad opuesta debe usar un esquema de datums coordinado para que las líneas centrales del canal, los escalones y los puertos coincidan al ensamblarse, no solo cuando cada bloque se mide en su propia configuración.
La transferencia de datums merece atención explícita. Si una mitad se mecaniza desde un datum de puerto y la otra desde una pared exterior, sus sistemas de coordenadas individuales pueden no coincidir. Una estrategia de datums común, un enfoque de mecanizado emparejado o una inspección de ensamblaje controlada pueden reducir la ambigüedad. El método seleccionado depende del diseño y del acceso de inspección disponible.
Prevea la pila de tolerancias por la ubicación del pasador, la ubicación del orificio, la holgura de ajuste, el asiento de las caras y el movimiento de los sujetadores. Un ajuste de pasador cerrado puede mejorar la localización, pero también puede hacer que el ensamblaje sea sensible a rebabas, cambios térmicos o pequeños errores de posición. Más pasadores no son automáticamente mejores si el patrón sobre-restringe la interfaz.
Diseñe pasadores, orificios, tornillos y caras como un solo sistema
Los pasadores de alineación establecen la ubicación en el plano; las caras de acoplamiento establecen el asiento y la orientación; los tornillos proporcionan la fuerza de sujeción. Los planos deben dejar claros esos roles. Utilice relaciones controladas entre pasador y orificio e identifique si los pasadores son fijos en un bloque, desmontables o parte de un elemento de ensamblaje separado. Los orificios de sujetadores no deben convertirse accidentalmente en características de localización competidoras a menos que el diseño los use intencionalmente de esa manera.
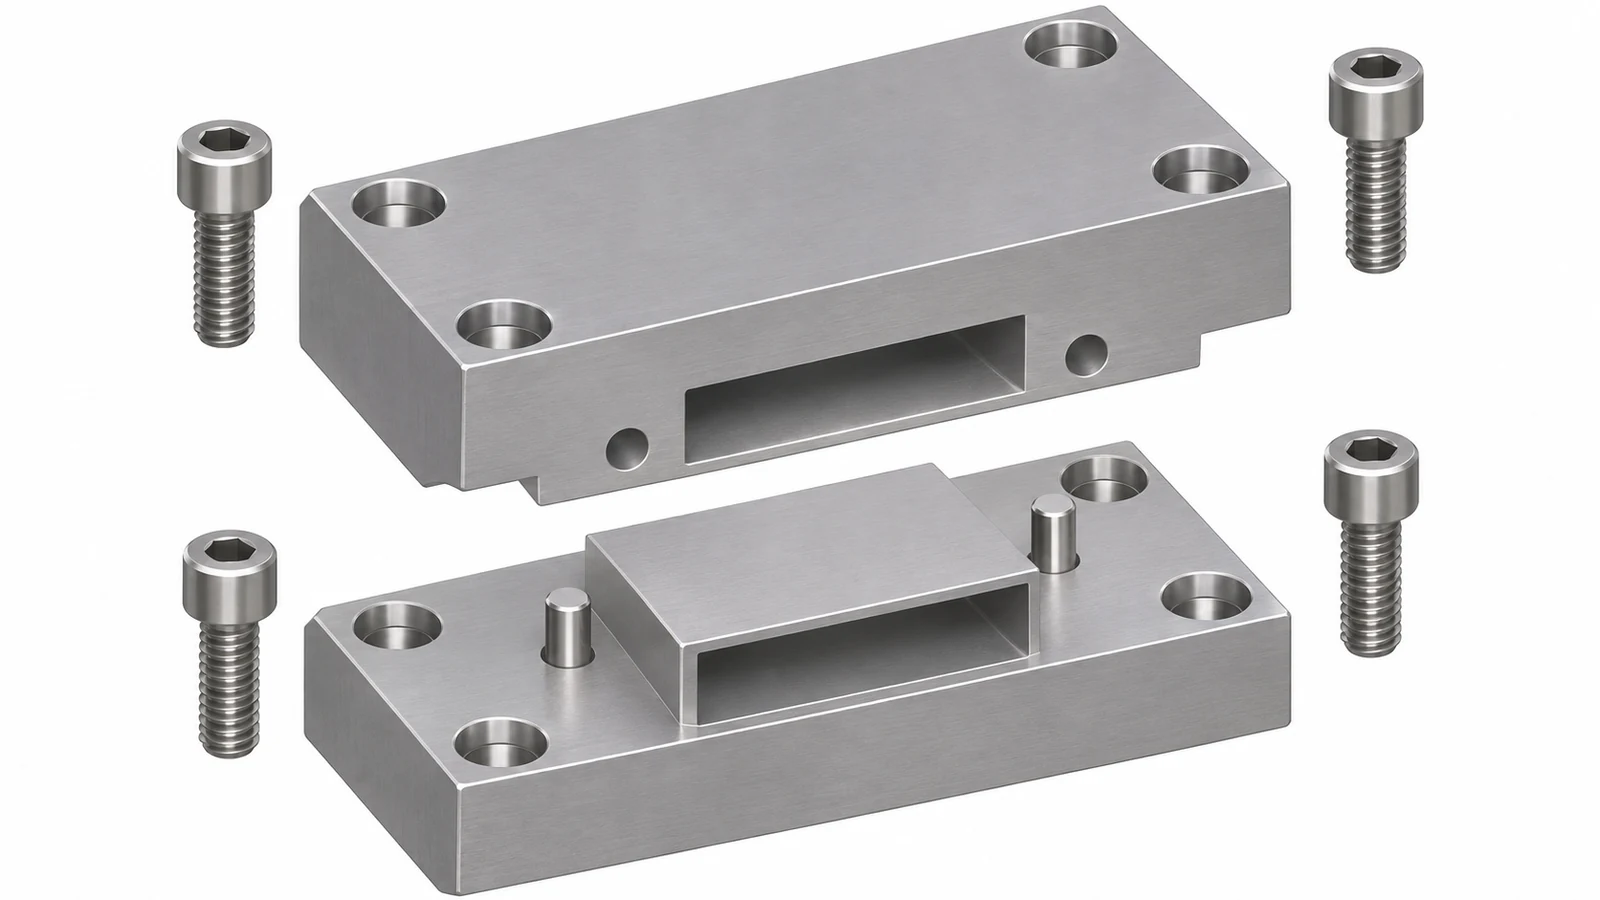
| Característica | Función de alineación | Pregunta de revisión |
|---|---|---|
| Cara de acoplamiento | Asienta las dos mitades y controla el plano de interfaz | ¿Están definidas la planitud, el acabado, la limpieza y las regiones de contacto? |
| Patrón de pasadores y orificios | Restablece la posición relativa en el plano | ¿Están especificados los ajustes, los datos de localización y la dirección de montaje? |
| Sujetadores | Fija la unión | ¿Puede la holgura o la secuencia de apriete desplazar las mitades? |
| Canal de guía de ondas | Define el paso funcional | ¿Están ambas mitades localizadas a partir de un sistema de datos coordinado? |
Precisión Fresado CNC y el acceso multieje puede ser relevante para la geometría, pero la estrategia real de la característica depende del diseño liberado. Cuando varias caras o puertos deben relacionarse, revise la secuencia de datos y el método de inspección antes de liberar la línea de división.
Inspeccione la geometría ensamblada que importa
La inspección de componentes debe verificar las caras de acoplamiento, las ubicaciones de los pasadores, las características del canal y las relaciones de datos individualmente. La inspección de ensamblaje luego comprueba si las mitades cierran y se localizan según lo previsto. Según el diseño, esto puede incluir un escalón o desplazamiento a través de la división, el registro de puertos, una característica de calibre, medición por coordenadas u otro método acordado en el plan de aceptación.
Mida en la misma condición de sujeción que representa el servicio o la prueba. Las piezas sueltas que descansan juntas por gravedad pueden no reproducir la posición después de apretar los sujetadores. Por el contrario, un dispositivo de inspección que fuerza los bloques a alinearse puede ocultar una discrepancia. Documente el dispositivo, el par de apriete o la secuencia de apriete cuando esas condiciones afecten el resultado.
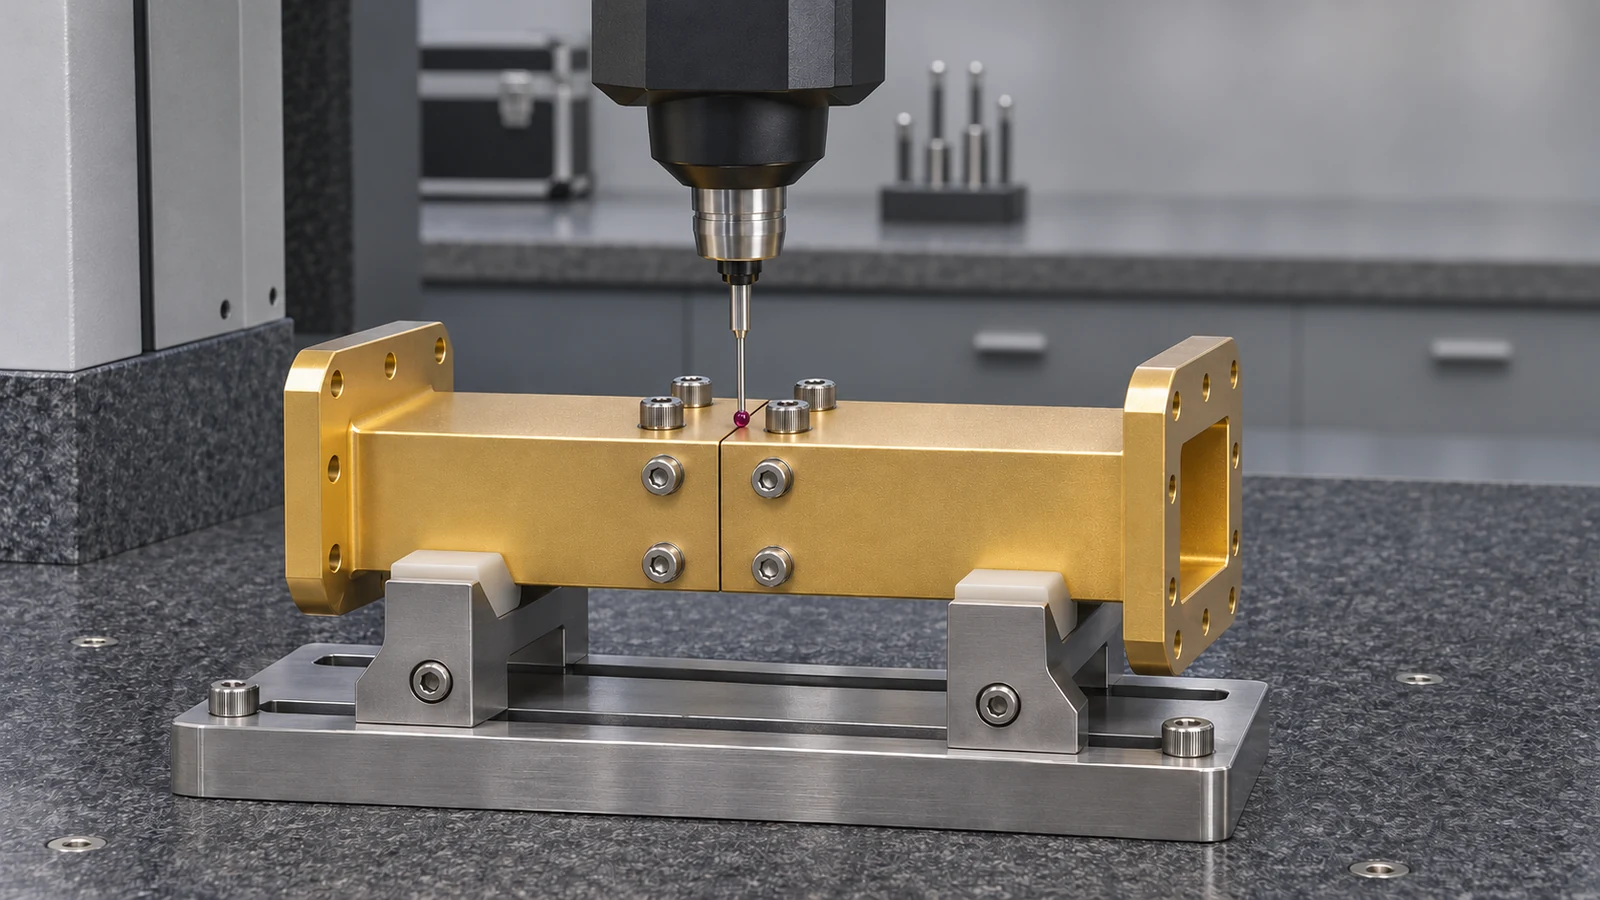
Mantenga la inspección mecánica separada de las pruebas de RF. Si el rendimiento eléctrico/RF es el criterio de aceptación final, defina el montaje de prueba, la calibración y los límites de prueba por separado. Un resultado de alineación mecánicamente aceptable puede respaldar la evaluación de RF, pero no establece por sí solo el rendimiento completo del dispositivo.
Conecte la alineación mecánica con la aceptación de RF
Investigue ejemplos de ensamblajes de guía de ondas mecanizados por CNC que utilizan pasadores o espigas para alinear bloques partidos, pero sus geometrías, frecuencias y condiciones de prueba son específicas de esos diseños. La lección es controlar un ensamblaje repetible y verificar el dispositivo funcional, no copiar el tamaño, la cantidad o la tolerancia de posición de un pasador de una guía de ondas diferente.
Antes de la liberación, haga que los responsables de mecánica y de RF acuerden los datums de interfaz, las discontinuidades de canal permitidas, la estrategia de pasadores, la condición de ensamblaje y la evidencia requerida. Incluya tanto las dimensiones a nivel de componente como cualquier verificación del ensamblaje en el paquete de planos. El plan resultante podrá entonces inspeccionarse sin adivinar si el requisito decisivo es un ajuste de pasador, un escalón de canal, un desplazamiento de puerto o una respuesta de RF medida.