
La tolérance de profil de surface définit une zone admissible autour d'une surface théoriquement exacte. Pour l'utiliser aux fins d'acceptation, le plan, la géométrie nominale, les relations de référence et le plan de mesure doivent décrire la même exigence. Une cartographie couleur ou un seul écart déclaré ne suffit pas si le fournisseur et le client ont utilisé des révisions de CAO ou des alignements différents.
Pour une pièce usinée comportant un boîtier courbe, un passage raccordé ou une surface de contact profilée, le principal défi réside souvent dans le transfert de la conception vers le contrôle. La tolérance peut être claire pour le concepteur tout en laissant sans réponse des questions sur la surface contrôlée, le positionnement de la pièce et la zone à mesurer.
Commencer par une surface nominale contrôlée unique
Identifier le modèle CAO ou la géométrie de base qui établit le profil réel, et le rattacher à la révision du plan. Un fournisseur ne doit pas avoir à décider lequel de plusieurs modèles exportés fait foi. Lorsqu'un modèle de fabrication simplifié est fourni, préciser s'il ne modifie que la présentation ou également la géométrie nominale utilisée pour le contrôle.
La limite de la surface compte tout autant. Préciser si le contrôle s'applique à une face unique, à un ensemble connexe de faces ou à une autre étendue définie. Les raccordements, les transitions de bords et les surfaces adjacentes ne doivent être inclus ou exclus simplement parce qu'un système de CAO les divise en faces d'une certaine manière.
Ceci est particulièrement utile lorsqu'on discute de fraisage cinq axes de surfaces complexes. L'accès aux outils et la programmation peuvent être organisés autour de plusieurs régions, alors que l'exigence fonctionnelle s'applique à une surface continue unique. Les subdivisions de fabrication ne doivent pas redéfinir discrètement la limite d'acceptation.
Décider comment la pièce est autorisée à s'aligner
Le profil peut être spécifié avec ou sans références de référence. L'appel complet détermine si l'évaluation concerne la forme seule ou contraint également la surface par rapport à un système de références. Le référencement des références modifie les ajustements autorisés lorsque la pièce mesurée est comparée à la géométrie nominale.
Un ajustement libre au meilleur ajustement recherche un alignement qui réduit les écarts mesurés selon ses règles d'ajustement. Cela peut être utile pour diagnostiquer la forme, mais il ne doit pas remplacer un alignement de référence exigé. Sinon, l'analyse peut déplacer la pièce de manières que l'assemblage n'autoriserait pas, masquant une erreur de localisation ou d'orientation.
Considérons un capot profilé illustratif positionné dans un assemblage par une face de montage et deux éléments de localisation. Son contour peut bien correspondre à la forme nominale après un ajustement non restreint tout en étant mal positionné par rapport à ces éléments de localisation. Une comparaison de forme favorable répondrait alors à une question différente de celle de savoir si le capot assemblé occupe la position requise.
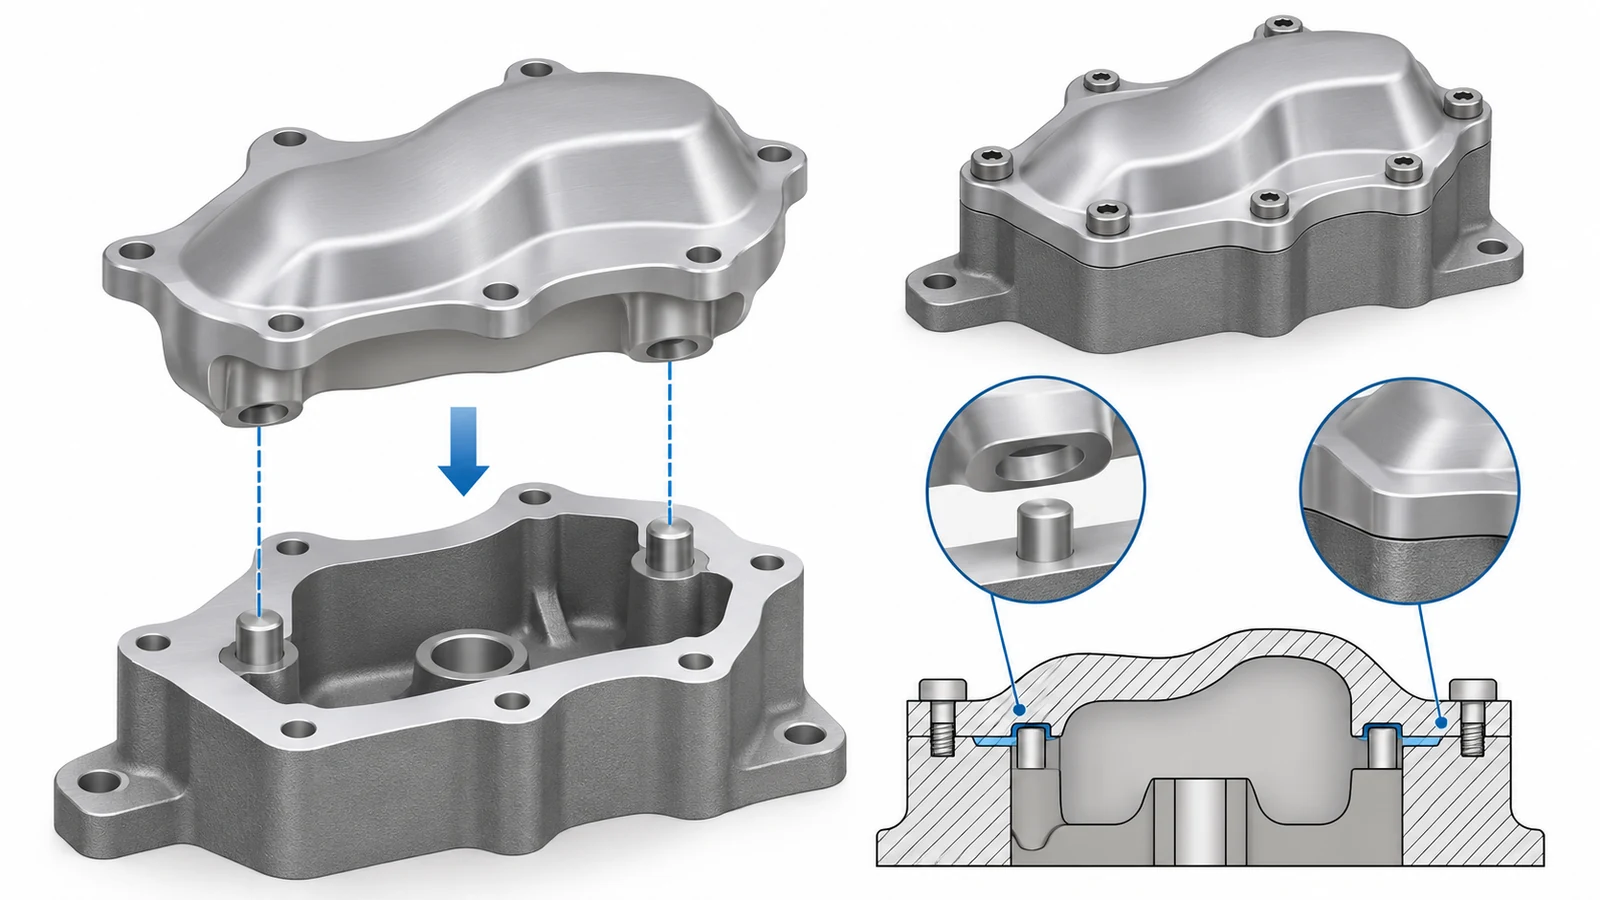
La configuration des références doit également tenir compte de la manière dont la pièce est supportée sans déformation involontaire. Si le maintien fait partie de la spécification, documentez-le. S'il n'en fait pas partie, un montage qui tire une surface flexible vers le nominal peut rendre le résultat rapporté trompeur. Le guide plus général sur la GD&T sur les plans CNC fournit le contexte pour définir ces relations entre éléments.
Lire l'exigence complète de la zone
Ne déduisez pas la distribution d'une tolérance de profil de sa seule valeur numérique. Lisez la norme applicable, les modificateurs, les notes et toute disposition inégale ou unilatérale qui a été spécifiée. Consignez comment la zone autorisée est positionnée par rapport à la surface nominale avant de configurer le logiciel d'inspection.
Pour une exigence illustrative simple avec une largeur de zone totale de 0,20 mm explicitement répartie à parts égales autour du nominal, les limites seraient de 0,10 mm de chaque côté. Cette arithmétique est un exemple d'une distribution énoncée, et non une recommandation pour une tolérance de pièce ni une autorisation de supposer une répartition égale sur chaque plan.
Gardez également le profil géométrique distinct de la rugosité de surface. Une surface peut avoir un contour global acceptable alors que sa texture est inadaptée, ou une texture fine alors que sa forme se situe hors de la zone autorisée. L'échelle de mesure, la spécification et la méthode d'évaluation doivent correspondre à la caractéristique acceptée.
Intégrer la couverture de mesure au plan
Une inspection échantillonne la surface par des points ou des trajectoires de mesure. Les régions entre ces observations restent non mesurées. L'augmentation du détail apparent d'une carte de couleurs tracée ne crée pas d'observations physiques supplémentaires ; le rapport doit donc distinguer les preuves mesurées de l'interpolation d'affichage.
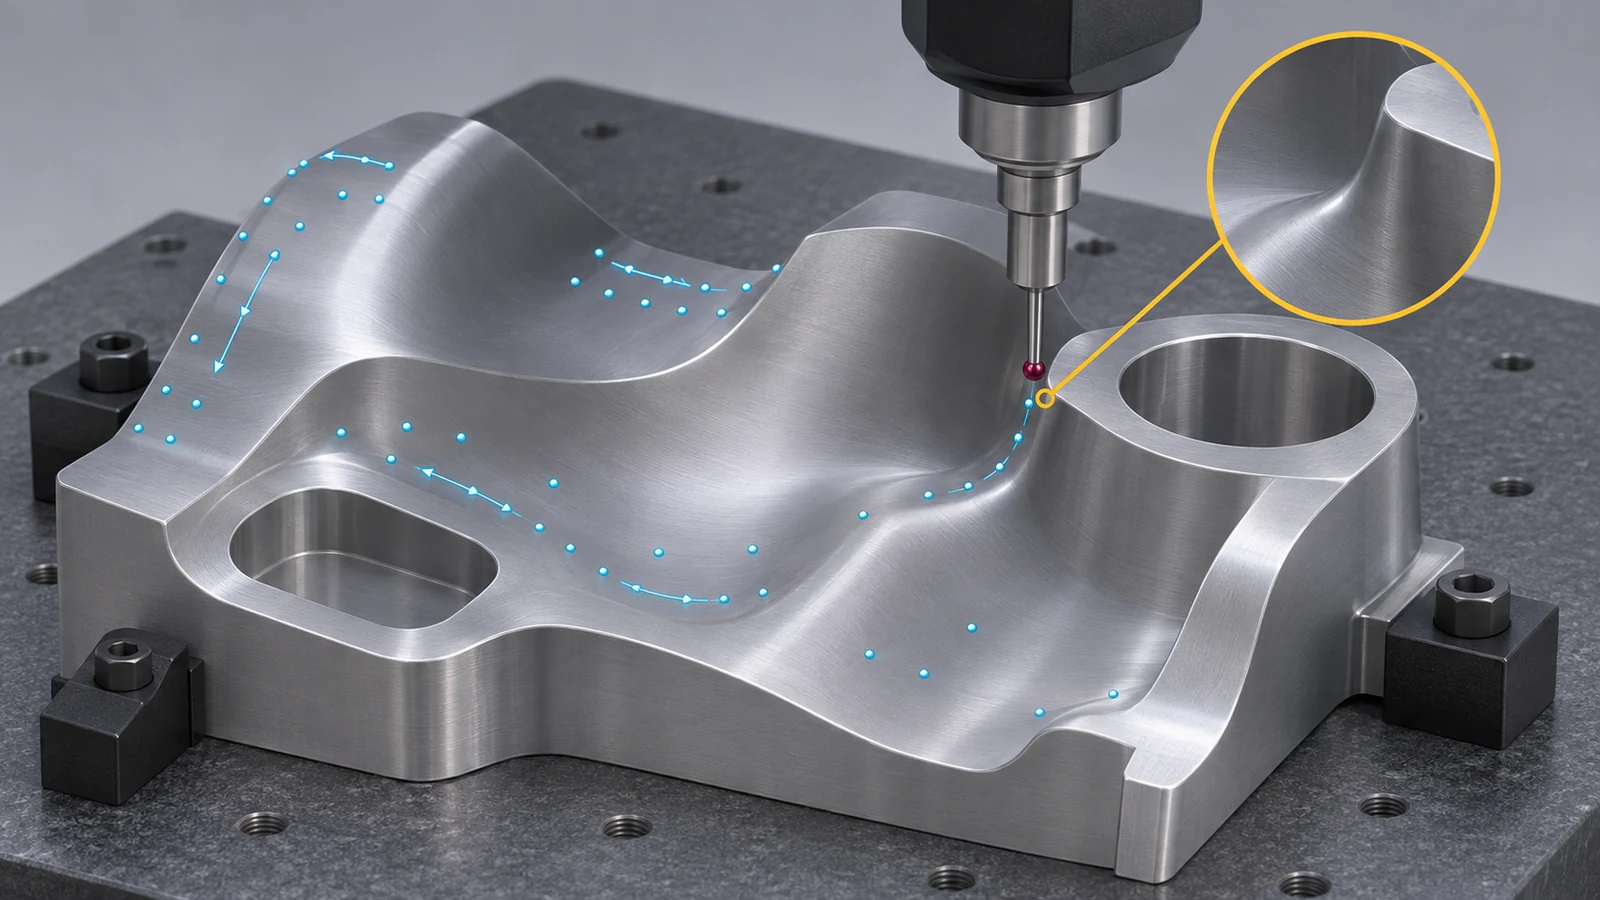
Planifiez la couverture en fonction de la géométrie réelle et des écarts qui importent pour la fonction. Un raccord serré, une transition à côté d'une poche ou une région d'étanchéité étroite peuvent nécessiter une stratégie différente d'une large face accessible. Expliquez comment les zones inaccessibles sont traitées au lieu de les omettre silencieusement d'une conclusion sur toute la surface.
Il n'existe pas d'espacement de points unique qui prouve toutes les exigences de profil CNC. Une couverture appropriée dépend de la géométrie, de la tolérance, de la capacité de mesure et de l'accord d'inspection applicable. Les instructions d'échantillonnage propres à un fournisseur peuvent être des références utiles, mais elles ne doivent pas être copiées dans le plan d'une autre pièce sans évaluer leur portée.
La sélection de la méthode est traitée séparément dans la comparaison de l'inspection par MMT, optique et manuelle. Une fois une méthode choisie, la tâche restante consiste à démontrer que son accès, son alignement et sa couverture conviennent à cette surface particulière.
Établir un rapport reproductible par un autre inspecteur
Un rapport reproductible identifie la pièce et sa révision, le jeu de données nominal, l'étendue de la surface contrôlée, les règles de référence ou d'ajustement, et l'interprétation de la zone. Il doit décrire la condition de support et la couverture de mesure et conserver suffisamment d'informations de localisation pour investiguer un résultat aberrant.
Montrez où se produisent les écarts pertinents les plus importants, et pas seulement leur amplitude. Un écart localisé près d'une transition fonctionnelle peut nécessiter une investigation différente d'un décalage général de toute la surface. Conservez les informations de mesure brutes et les paramètres d'évaluation de manière traçable afin qu'un relecteur ultérieur puisse distinguer un changement d'usinage d'un changement d'analyse.
Résoudre le désaccord dans le bon ordre
Lorsque deux rapports de profil divergent, comparez d'abord la géométrie nominale et l'indice de révision, puis l'alignement et l'interprétation de la zone, puis la couverture et les conditions de mesure. Réusiner une pièce avant d'avoir résolu ces différences peut faire perdre du temps et enlever de la matière sans corriger la véritable source du désaccord.
Le plan d'acceptation est complet lorsqu'un autre inspecteur qualifié peut suivre la même définition contrôlée et comprendre ce que couvre le résultat. Cette continuité du CAO au dessin puis à la mesure constitue la valeur pratique d'une tolérance de profil de surface bien spécifiée.