
Le Gage R&R examine dans quelle mesure la variation observée provient de mesures répétées et des différences entre appréciateurs plutôt que des différences entre pièces. Pour les composants CNC, il aide à répondre à une question pratique : la méthode d'inspection peut-elle distinguer de manière fiable les changements dimensionnels qui comptent ? Un instrument étalonné seul ne répond pas à cette question pour la combinaison complète méthode, montage, caractéristique et opérateur.
Supposons que deux inspecteurs ne soient pas d'accord sur un diamètre d'alésage. Le désaccord pourrait refléter de réelles différences entre les emplacements mesurés, un positionnement incohérent, une technique de contact ou une procédure de mesure inadaptée. Ajuster le processus d'usinage avant de comprendre le contrôle peut créer un second problème au lieu de résoudre le premier.
Définir la question de mesure avant l'étude
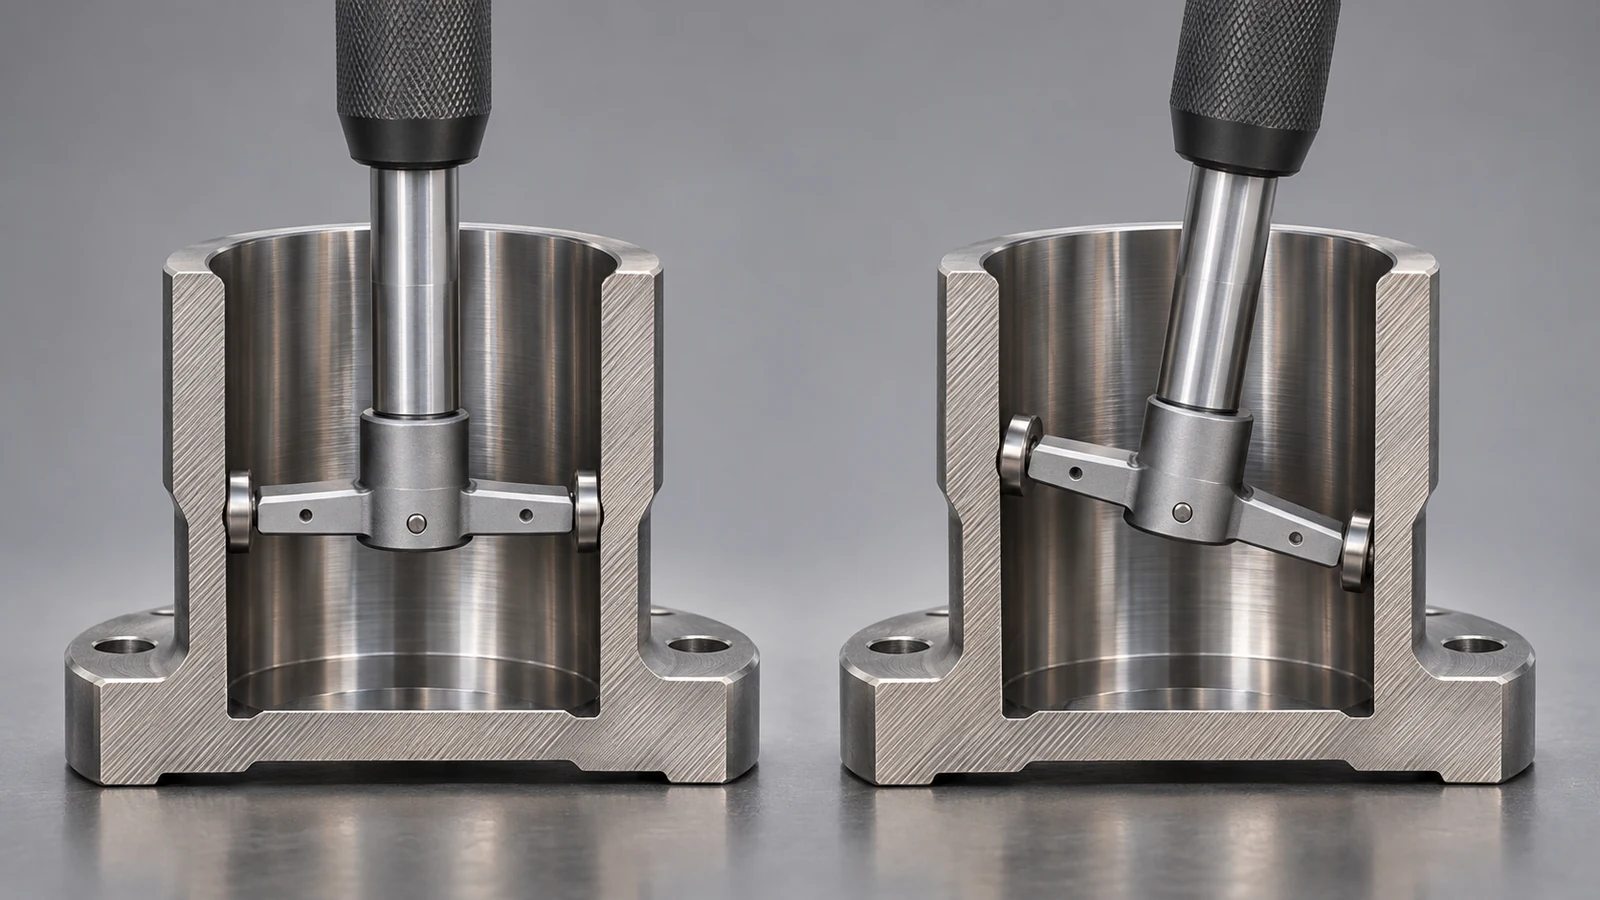
Énoncer précisément la caractéristique : quelle caractéristique, quel emplacement ou évaluation, quelle révision de plan et quelle procédure de mesure. “ Contrôler l'alésage ” ne suffit pas si un appréciateur mesure près de l'entrée et un autre plus profondément dans un alésage conique. Ces relevés peuvent décrire des conditions physiques différentes plutôt que des appréciateurs incohérents.
Décider ce que le système est censé prendre en charge. Trier les pièces par rapport aux limites de spécification et détecter de petits changements dans un processus stable sont des tâches différentes. Une méthode utile pour l'une peut ne pas être suffisamment sensible pour l'autre. La conception de l'étude et les critères d'acceptation doivent suivre la décision envisagée.
Garder le périmètre distinct de l'analyse de capabilité du processus CNC. Le Cpk concerne un processus par rapport aux limites de spécification ; le Gage R&R examine la variation associée au système de mesure. Des mesures peu fiables peuvent compromettre une conclusion de capabilité, mais les deux analyses ne sont pas interchangeables.
Construire une étude autour de la tâche d'inspection réelle
Dans une étude croisée, les appréciateurs mesurent les mêmes pièces de manière répétée. La disposition permet de séparer les différences entre pièces des effets liés aux appréciateurs et aux mesures répétées. Lorsque la mesure est destructive ou que les mêmes pièces ne peuvent pas être mesurées par chaque appréciateur, une conception d'étude différente peut être nécessaire ; ne forcez pas les données dans un modèle croisé.
Sélectionnez des pièces qui représentent la variation pertinente pour l'étude. Un ensemble de composants quasi identiques choisis à la main peut rendre difficile l'évaluation de la capacité du système à distinguer la plage de production. Sélectionner délibérément des rebuts extrêmes dans le seul but d'augmenter la dispersion apparente est tout aussi trompeur si ces pièces ne représentent pas l'usage prévu.
Utilisez des opérateurs qui représentent le travail d'inspection réel et convenez de la procédure avant de collecter les données. Randomisez l'ordre des mesures et évitez de donner aux opérateurs des relevés antérieurs comme cibles. Sinon, l'exercice risque de mesurer leur capacité à reproduire un nombre mémorisé plutôt que l'indépendance de la méthode.
Incluez les étapes de chargement et de repositionnement qui se produisent lors de l'inspection normale. Laisser une pièce bridée en permanence tout en lisant répétitivement l'affichage peut exclure une source significative de variation. Si l'étude évalue intentionnellement uniquement l'instrument dans des conditions fixes, documentez ce périmètre plus restreint au lieu de le décrire comme une validation de l'ensemble du contrôle de production.
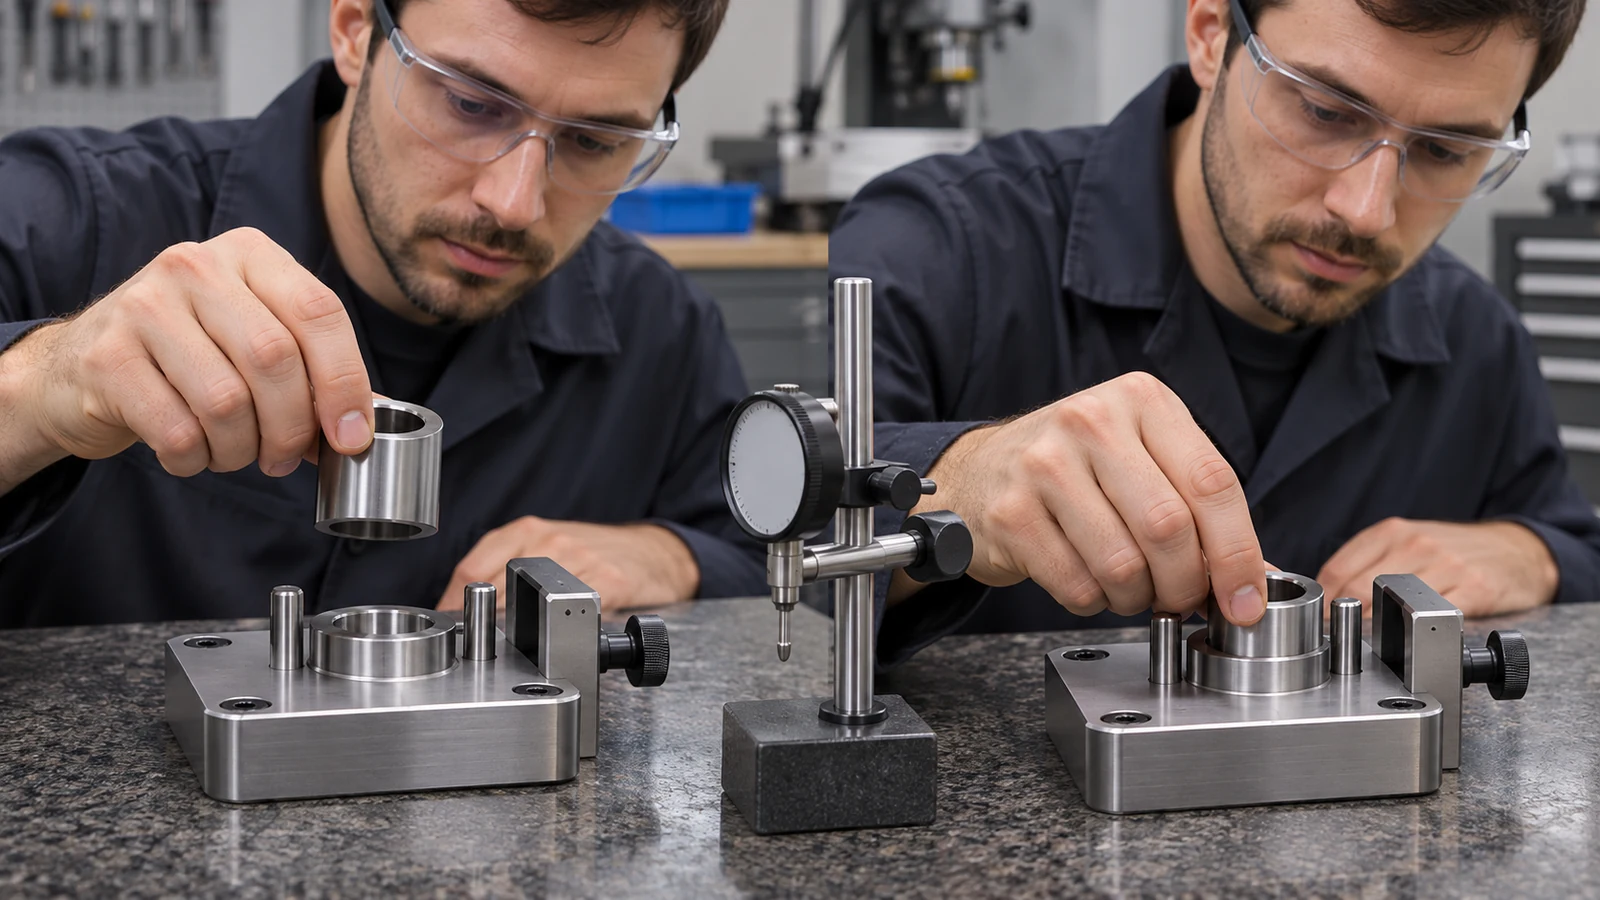
Un montage dédié peut améliorer la cohérence de la présentation d'une pièce. La page d'usinage des montages d'inspection couvre ce contexte d'équipement physique. L'étude doit néanmoins évaluer la méthode telle qu'elle est utilisée ; l'existence d'un montage ne prouve pas une performance de mesure adéquate.
Utiliser le profil de variation pour guider l'investigation
La répétabilité décrit la variation lorsqu'un même opérateur mesure plusieurs fois la même pièce. La reproductibilité concerne les différences associées à des opérateurs différents. Une interaction pièce-opérateur peut indiquer que les différences entre opérateurs dépendent de la pièce mesurée. Ces distinctions aident à organiser une investigation, mais elles n'identifient pas automatiquement une cause racine physique.
| Motif observé | Questions à examiner |
|---|---|
| Les relevés répétés d'un opérateur varient fortement | Le positionnement est-il répétable ? L'emplacement de mesure est-il défini ? La force de contact et la manipulation sont-elles cohérentes ? |
| Les opérateurs présentent un décalage constant | Utilisent-ils la même procédure de mise à zéro, la même approche et la même convention de lecture ? |
| L'accord varie d'une pièce à l'autre | Certaines géométries ou conditions de surface révèlent-elles des différences d'accès ou de technique ? |
| Tous les relevés semblent identiques | La résolution de l'affichage est-elle adéquate, et l'échantillon de pièces présente-t-il une variation significative ? |
Il s'agit de questions de diagnostic, et non de conclusions tirées d'un jeu de données particulier. Examinez les lectures individuelles et les conditions de l'étude avant de blâmer un opérateur ou de remplacer un équipement. Une ambiguïté procédurale peut ressembler à un effet opérateur, tandis qu'un problème d'accès à une fonction peut n'affecter qu'une partie de l'échantillon.
Lire le dénominateur derrière chaque pourcentage
Un pourcentage de Gage R&R est incomplet sans son dénominateur. Un pourcentage basé sur la tolérance compare la dispersion de mesure à la largeur de tolérance spécifiée. Un pourcentage basé sur la variation de l'étude le compare à la variation représentée par l'étude. Un pourcentage de contribution à la variance utilise des composantes de variance plutôt que le même rapport d'écarts-types. Ces valeurs répondent à des questions différentes et ne doivent pas être échangées comme si elles étaient des scores équivalents.
Cette distinction explique pourquoi le fait de modifier la plage de pièces sélectionnée peut changer un pourcentage relatif à l'étude même lorsque la méthode de mesure ne s'est pas améliorée. Elle explique aussi pourquoi une méthode peut sembler adéquate face à une tolérance large tout en ayant du mal à détecter des changements de processus plus faibles. Examinez la base rapportée parallèlement à l'objectif réel du contrôle.
Appliquez les exigences du système de mesure approuvées par le client et le plan qualité pertinent pour juger de l'acceptabilité. Un seuil familier n'est pas une règle de libération universelle pour chaque caractéristique, niveau de risque et conception d'étude. Lorsque le résultat est marginal, la décision suivante doit porter sur la conséquence de l'erreur de mesure et sur les améliorations disponibles, et non simplement sur le point de savoir si un pourcentage arrondi se situe d'un côté ou de l'autre d'une ligne commode.
Le Gage R&R n'établit pas non plus tous les éléments de la qualité de mesure. Un système peut se répéter étroitement tout en portant une erreur systématique. L'étalonnage, le biais, la stabilité et la relation plus large entre l'incertitude et la tolérance restent pertinents pour une décision d'acceptation défendable.
Vérifier le changement, pas seulement le nouveau chiffre
Si l'investigation conduit à un montage révisé, à une instruction de travail plus claire ou à un instrument différent, consignez ce qui a changé et répétez une évaluation appropriée. Conservez la définition originale de l'étude afin que la comparaison avant-après soit significative. Un meilleur pourcentage obtenu avec un échantillon de pièces différent ou un périmètre de test plus étroit peut ne pas démontrer un meilleur système de mesure en production.
Le résultat utile est une méthode maîtrisée dont les limites sont comprises : une caractéristique définie, une procédure reproductible, un équipement adapté et des preuves que le système soutient la décision envisagée. Ce n'est qu'alors que la variation mesurée peut être utilisée avec confiance pour guider les ajustements du processus CNC ou l'acceptation des pièces.