
증기 연마는 호환되는 CNC 플라스틱의 외부 표면을 짧게 연화시키고 재유동시켜 투명도와 겉보기 매끄러움을 향상시킬 수 있습니다. 이는 공구 경로 오류, 깊은 스크래치, 내부 응력, 잘못된 소재 선택 또는 제어된 노출을 방해하는 형상을 교정하지 않습니다. 최상의 결과는 증기 연마를 만능 해결 단계로 취급하는 것이 아니라 가공, 응력 관리, 모서리 상태, 연마 경로 및 광학 검사를 하나의 공정으로 설계할 때 나옵니다.
투명 플라스틱이 가공 후 흐려지는 이유
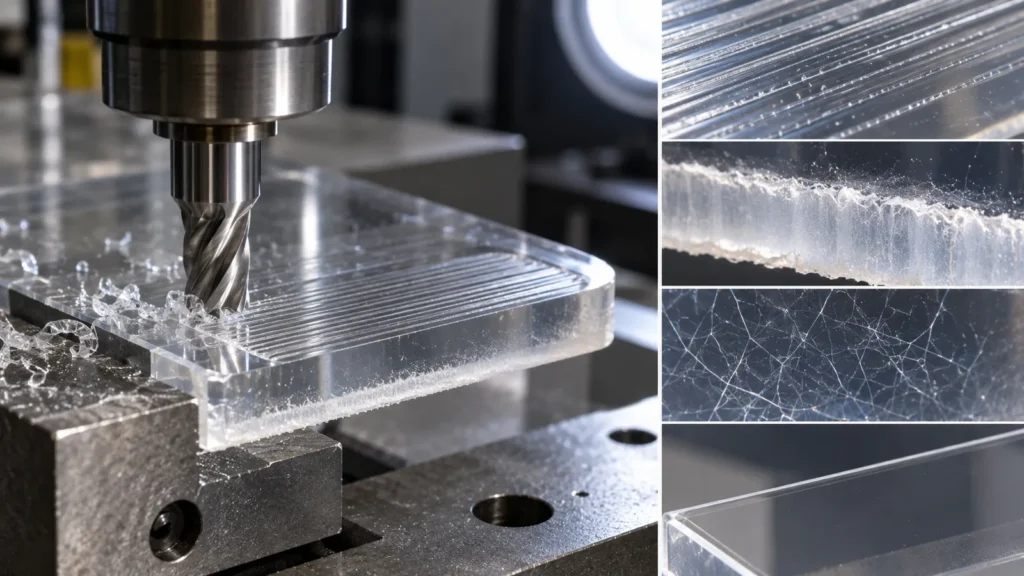
가공 자국
이송선과 공구 형상은 규칙적인 무광 외관을 만듭니다.
열과 응력
국부적 연화, 균열 또는 고착된 응력이 마무리 중이나 후에 나타날 수 있습니다.
소재 거동
폴리머마다 커터, 절삭유, 용제 및 연마 경로에 다르게 반응합니다.
부품이 이미 균열, 크레이징, 치수 불안정 상태이거나 호환되지 않는 폴리머로 만들어졌다면, 증기 연마는 문제를 숨기기보다 오히려 악화시킬 수 있습니다. 마무리를 확정하기 전에 CNC 가공 소재 가이드 를 통해 소재 선택을 검토하십시오.
증기 연마가 실제로 바꾸는 것
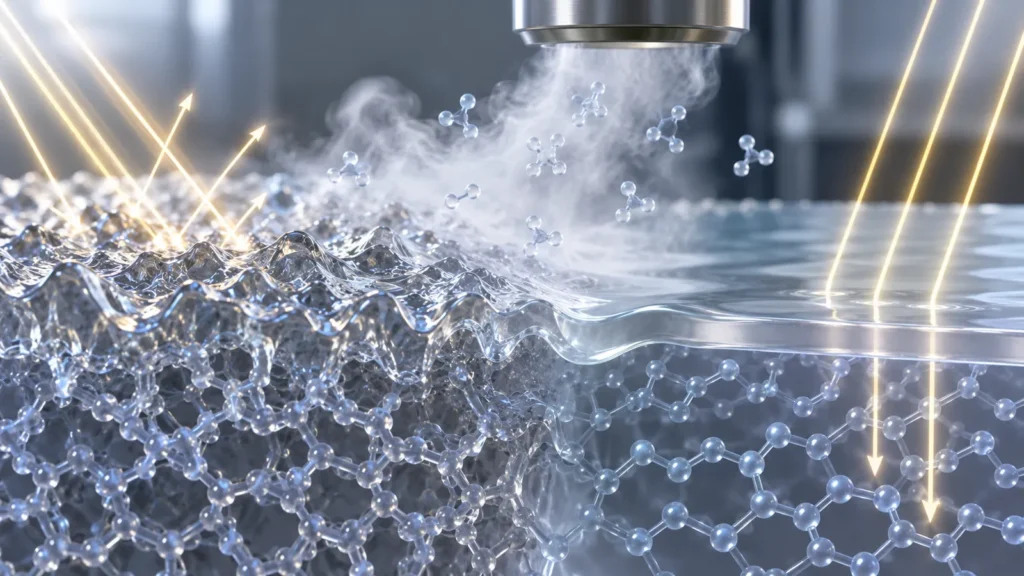
동일한 메커니즘이 위험을 초래합니다. 과도한 노출은 모서리를 둥글게 만들고, 세부 형상을 무디게 하고, 얇은 특징을 왜곡하고, 작은 개구부를 막고, 광택을 불균일하게 변화시키거나, 크레이징을 통해 응력을 드러낼 수 있습니다. 형상, 재료 배치, 사전 가공, 세정, 온도, 고정구, 노출, 건조가 모두 결과에 영향을 미칩니다.
표면 리플로우는 근본 원인을 제거하지 않은 채 결함이 나타나는 방식을 바꿀 수도 있습니다. 채터 골은 광택이 나지만 여전히 광학적으로 왜곡된 상태로 남을 수 있습니다. 응력이 가해진 모서리는 검사 시에는 허용 가능해 보이지만 나중에 세정 화학물질이나 조립 하중에 노출되면 크레이징이 발생할 수 있습니다. 따라서 공정 검토에는 즉각적인 외관과 지연된 사용 거동이 모두 필요합니다.
채널과 밀폐된 캐비티의 경우, 접근성은 문제의 절반에 불과합니다. 공정은 또한 예측 가능한 배출, 건조, 청결을 지원해야 합니다. 숨겨진 통로에 잔류물이 남아 있거나 처리로 인해 유체 접촉 요구사항이 변경된다면 외부가 깨끗해도 허용될 수 없습니다.
투명도보다 호환성이 먼저다
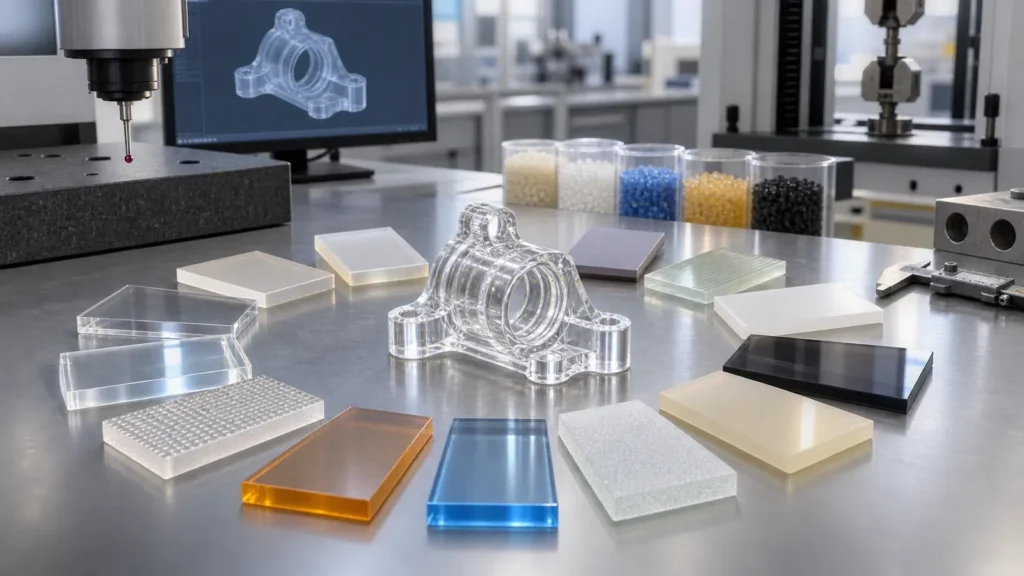
| 확인할 입력 | 중요한 이유 | 제공할 증거 |
|---|---|---|
| 정확한 수지 및 등급 | 화학적 반응과 응력 균열은 배합에 따라 달라짐 | 재료 명칭 및 공급업체 데이터 |
| 색상 및 첨가제 | 안료, 충전제 및 보강재는 외관을 변화시킬 수 있습니다 | 생산 의도 재고 또는 대표 시편 |
| 열 및 응력 이력 | 잔류 응력은 화학적 노출 중에 가시화될 수 있습니다 | 가공 경로, 소재 형태 및 어닐링 요구 사항 |
| 서비스 담당자 | 광학, 의료, 유체, 진공 또는 화학 용도는 잔류물 및 방법을 제한할 수 있습니다 | 적용, 세정, 규제 및 호환성 요구 사항 |
투명성이 제품 성능의 일부일 때 추적성이 중요해집니다. 생산 재고를 승인된 시험과 일치하게 유지하고, 가공 전에 수지 공급원 또는 등급 변경을 기록하십시오. 유사한 계열명으로 판매되는 두 플라스틱은 배합과 응력 이력이 다르기 때문에 동일하게 거동하지 않을 수 있습니다.
부품이 알코올, 세정제, 연료, 접착제 또는 멸균 매체와 접촉할 경우, 해당 노출을 검증에 포함하십시오. 연마를 견디는 표면이라도 사용 중 나중에 접촉하는 화학물질과는 호환되지 않을 수 있습니다.
형상 리스크 맵
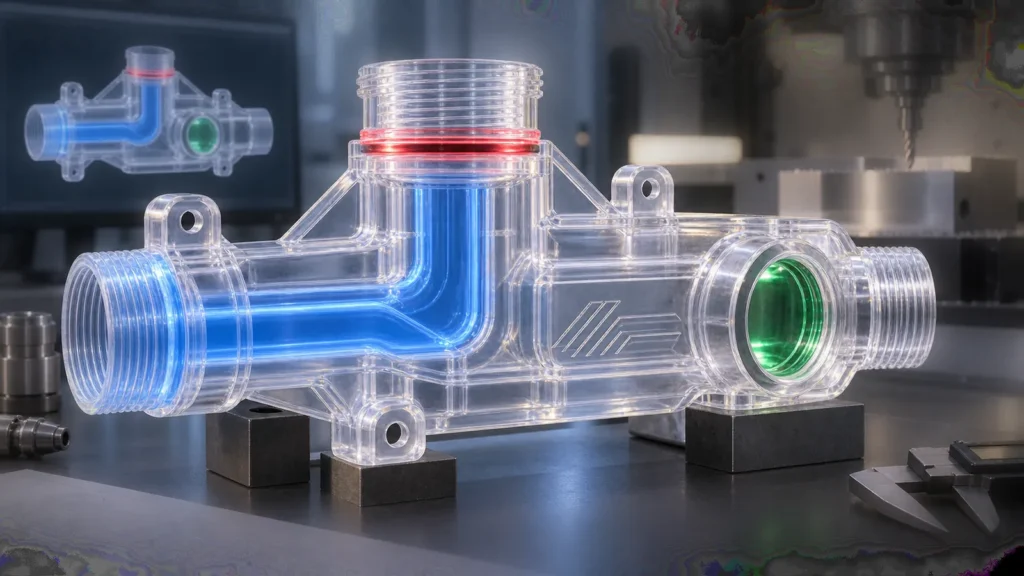
- 빨강—보호 또는 제외: 실링 면, 정밀 보어, 나사산, 날카로운 광학 모서리, 교정된 유로 개구부, 각인 눈금 및 접착 본드 영역.
- 호박색—샘플로 검증: 얇은 벽, 리브, 깊은 리세스, 교차부, 스냅 피처, 그리고 많은 소재 제거가 이루어지는 영역.
- 녹색—주 연마 구역: 접근 가능한 관찰 창과 충분한 치수적 자유도를 가진 넓은 표면.
이 맵은 또한 고정구와 검사도 지원합니다. 하우징은 하나의 창을 통해서만 명확성이 필요할 수 있지만, 플랜지, 포트, 장착 보스는 가공된 상태를 유지해야 합니다. 선택적 요구 사항은 “전체 부품 연마'보다 관리하기 쉽습니다.”
증기, 화염 또는 기계적 연마?
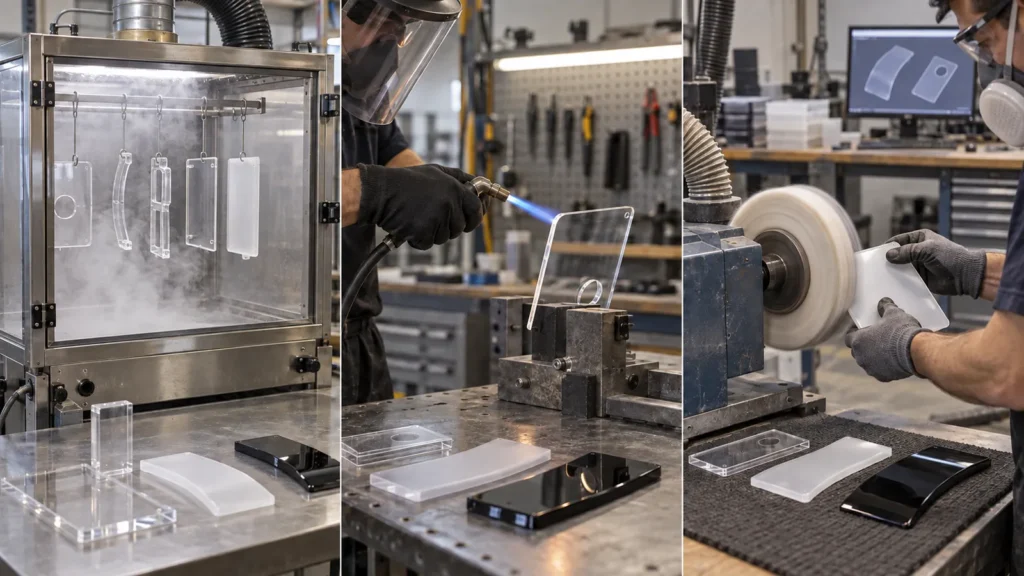
하이브리드 경로는 정밀 가공 후 제어된 폴리싱을 사용할 수 있습니다. 사이트의 CNC 후처리 개요 는 이를 독립적인 미용 작업이 아닌 전체 제조 경로의 일부로 설명하는 데 도움이 됩니다.
투명성은 절삭 공구에서 시작됩니다
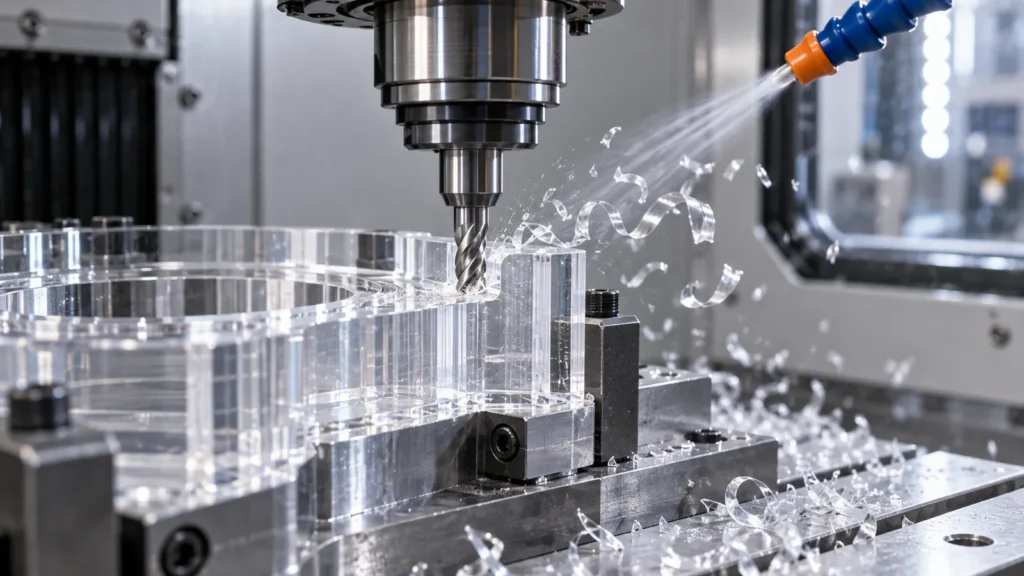
유용한 공정 순서
- 가공 전에 재료의 정체성과 상태를 확인하십시오.
- 열과 잔류 응력을 제어하면서 부품을 황삭하십시오.
- 재료와 형상이 요구하는 경우 적절한 안정화 단계를 허용하십시오.
- 예리한 공구와 안정적인 경로로 중요한 형상을 마무리하십시오.
- 광학 영역을 손상시키지 않고 버를 제거하십시오.
- 폴리머 및 연마 공정과 호환되는 방법으로 세척하십시오.
- 생산 설정을 확정하기 전에 대표성 있는 연마 시험을 실시하십시오.
검사할 수 있도록 “투명'을 정의하십시오
| 허용 기준 범주 | 가능한 관리 항목 |
|---|---|
| 기능적 가시성 | 생산 형상을 통한 판독성 또는 목표 인식 |
| 외관 결함 | 영역별 스크래치, 헤이즈, 기포, 줄무늬, 번, 개재물 및 가장자리 한계 |
| 치수 | 연마 후 인터페이스 및 벽 형상 측정 |
| 표면 및 청결도 | 합의된 조도, 잔류물, 린스, 건조 및 포장 기준 |
중요한 프로젝트의 경우, 광택 처리된 초도품을 승인하고 검사 조건을 기록하십시오. JUCHENG의 품질 관리 개요 는 치수 및 외관 검증을 위한 맥락을 제공합니다.
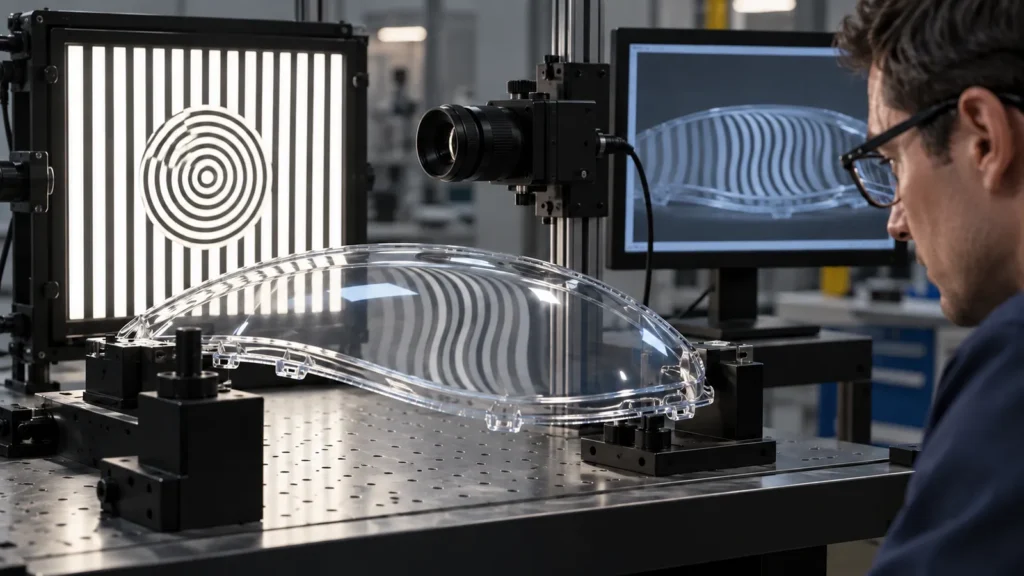
곡면 창은 평평한 시편과 같은 방법으로 판단하지 마십시오. 곡률, 벽 두께, 시야각, 내부 반사로 인해 적합한 표면이 왜곡되어 보일 수 있습니다. 가능하면 실제 목표물이나 대표적인 광학 장치를 사용하여 생산 형상을 통해 검사하십시오.
사진 촬영은 육안으로 확인 가능한 결함을 기록할 수 있지만, 카메라 노출과 조명은 헤이즈를 숨기거나 스크래치를 과장할 수 있습니다. 물리적 기준 부품은 '투명', '클리어', '광택', '광학용'과 같은 단어 사이의 모호함을 줄여주므로 국경을 넘는 구매에서 여전히 가치가 있습니다.
클리어 CNC 플라스틱 부품을 위한 RFQ 패키지
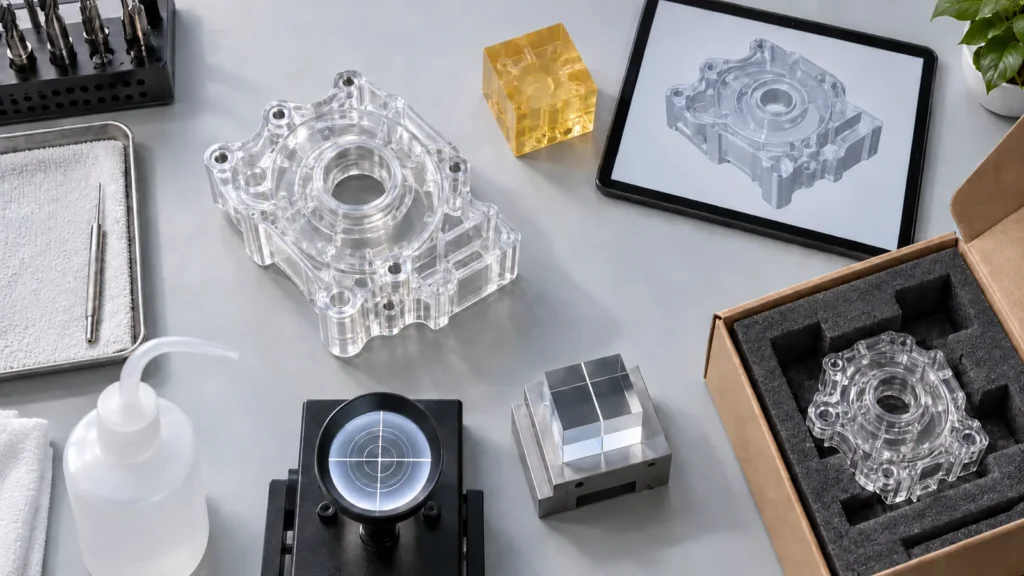
이 패키지를 통해 공급업체는 증기 폴리싱이 적합한지, 가공 우선 개선으로 충분한지, 또는 다른 재료나 제조 공정이 위험을 낮출 수 있는지 판단할 수 있습니다.
값비싼 재작업을 방지하는 질문
No. Suitability depends on the exact polymer grade, additives, stress condition, geometry, application, and available controlled process. Confirm compatibility using production-intent material.
Will vapor polishing remove deep scratches?
It is intended to reflow the near surface, not erase deep damage without dimensional consequence. Deep scratches should be prevented or reduced before polishing, and critical wall thickness or geometry must still be protected.
Can a polished part still crack later?
Yes. Residual machining stress, incompatible chemicals, assembly load, sharp corners, temperature, and service exposure can contribute to delayed crazing or cracking. Surface clarity does not prove long-term stress resistance.