
Das Dampfpolieren kann die Klarheit und die scheinbare Glätte kompatibler CNC-Kunststoffe verbessern, indem es die Außenfläche kurzzeitig erweicht und neu verfließen lässt. Es korrigiert keine Werkzeugbahnfehler, tiefen Kratzer, inneren Spannungen, schlechte Materialwahl oder Geometrien, die eine kontrollierte Freilegung verhindern. Die besten Ergebnisse entstehen, wenn die Zerspanung, das Spannungsmanagement, der Kantenzustand, die Polierroute und die optische Prüfung als ein Prozess geplant werden – nicht dadurch, dass das Dampfpolieren als universeller Rettungsschritt behandelt wird.
Warum ein klarer Kunststoff nach der Bearbeitung trüb wird
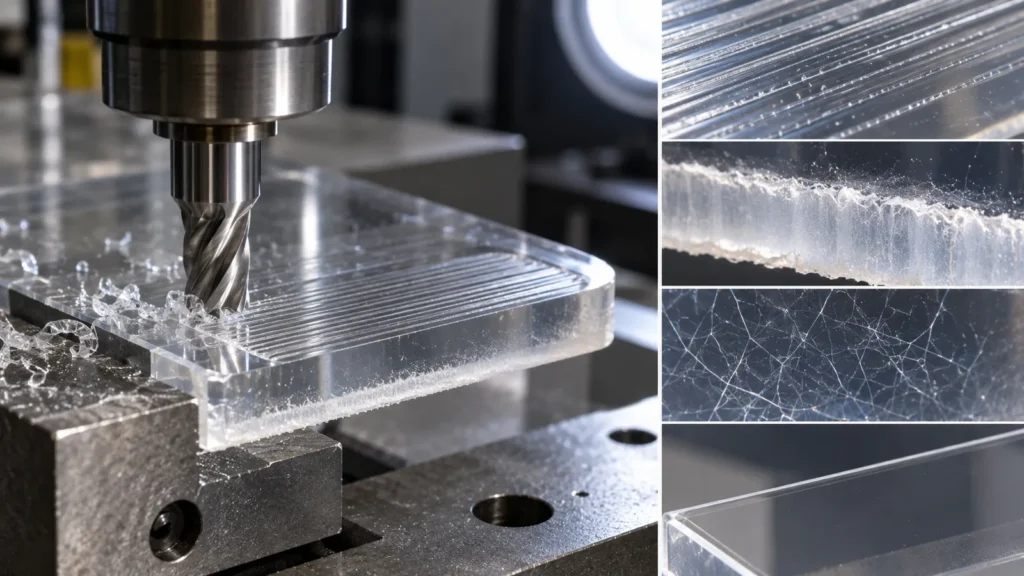
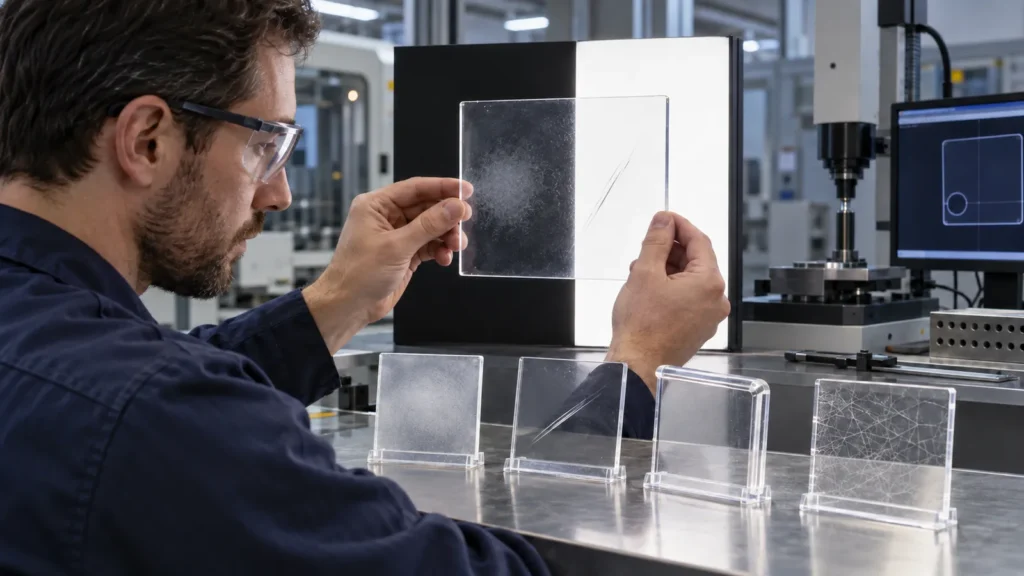
Eine transparente Platte oder ein Block wird optisch trüb, wenn das Schneiden mikroskopische Rillen, ausgerissenes Material, Grate, Hitzeschäden, Rattern oder Restspannungen erzeugt. Licht wird an diesen Unregelmäßigkeiten gestreut, anstatt sauber durch die Oberfläche zu treten. Polieren kann diese Streuung verringern, doch der Ausgangszustand setzt die Obergrenze.
Bearbeitungsspuren
Vorschublinien und Werkzeuggeometrie erzeugen ein regelmäßig mattiertes Erscheinungsbild.
Hitze und Spannung
Lokale Erweichung, Rissbildung oder eingeschlossene Spannungen können während oder nach der Endbearbeitung auftreten.
Materialverhalten
Verschiedene Polymere reagieren unterschiedlich auf Schneidwerkzeuge, Kühlmittel, Lösungsmittel und Polierrouten.
Wenn das Teil bereits gerissen, versprödet, dimensionsinstabil oder aus einem inkompatiblen Polymer gefertigt ist, kann das Dampfpolieren das Problem verstärken, anstatt es zu verbergen. Prüfen Sie die Materialwahl anhand des Leitfadens für CNC-Bearbeitungswerkstoffe bevor Sie sich auf die Oberflächenbehandlung festlegen.
Was das Dampfpolieren tatsächlich verändert
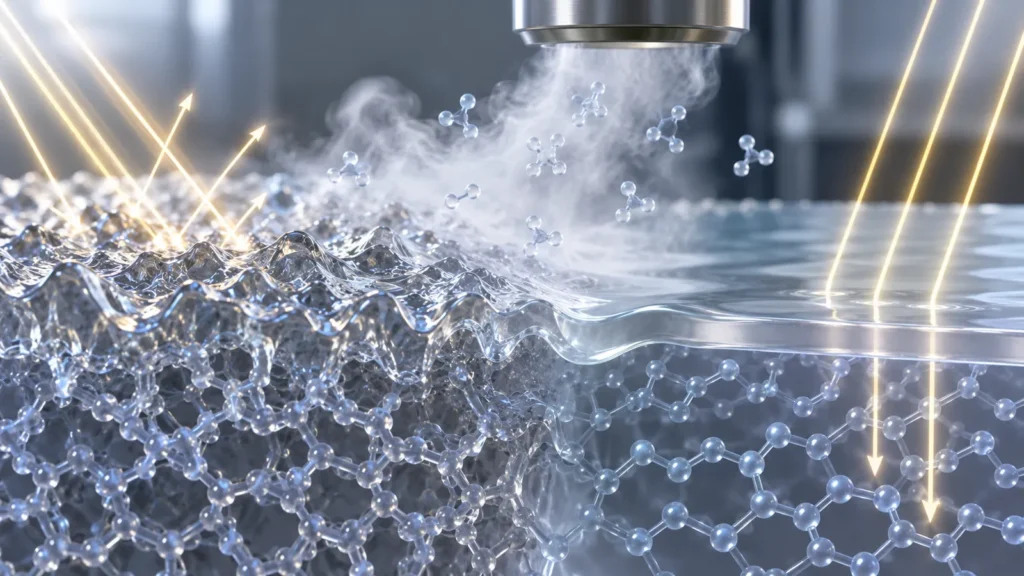
In einem kontrollierten Prozess interagiert ein kompatibler Dampf mit der Polymeroberfläche. Die äußerste Schicht wird weich und fließt ausreichend, um mikroskopische Spitzen und Täler zu reduzieren, und verfestigt sich dann wieder. Da der Prozess auf die Oberfläche einwirkt, anstatt ein abrasives Werkzeug zu verwenden, kann er einige Konturen und Innenbereiche erreichen, die mechanisch schwer zu polieren sind.
Derselbe Mechanismus birgt Risiken. Eine zu starke Exposition kann Kanten abrunden, Details aufweichen, dünne Merkmale verzerren, kleine Öffnungen verschließen, den Glanz ungleichmäßig verändern oder Spannungen durch Haarrisse sichtbar machen. Geometrie, Materialcharge, vorherige Bearbeitung, Reinigung, Temperatur, Aufspannung, Exposition und Trocknung beeinflussen alle das Ergebnis.
Oberflächen-Reflow kann auch verändern, wie ein Defekt erscheint, ohne seine Ursache zu beseitigen. Ein Ratterschlag-Tal kann glänzend werden und dennoch optisch verzerrt bleiben. Eine spannungsbehaftete Ecke kann bei der Prüfung akzeptabel aussehen und später reißen, wenn sie Reinigungschemikalien oder Montagelasten ausgesetzt wird. Die Prozessprüfung muss daher sowohl das unmittelbare Erscheinungsbild als auch das verzögerte Betriebsverhalten berücksichtigen.
Bei Kanälen und geschlossenen Hohlräumen ist der Zugang nur die halbe Herausforderung. Der Prozess muss auch eine vorhersehbare Evakuierung, Trocknung und Sauberkeit unterstützen. Ein klares Äußeres ist nicht akzeptabel, wenn verborgene Durchgänge Rückstände zurückhalten oder wenn die Behandlung die Anforderungen an den Fluidkontakt verändert.
Kompatibilität kommt vor Klarheit
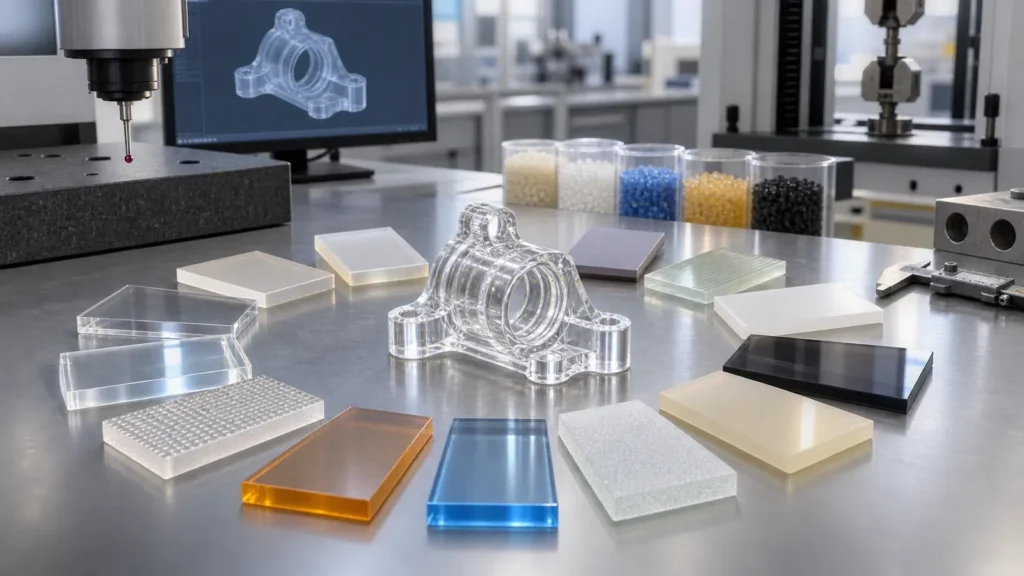
Der Begriff “CNC-Kunststoff” ist keine Materialspezifikation. Acryl, Polycarbonat, Materialien der Polysulfon-Familie, Acetal, Nylon, PTFE, PEEK und gefüllte Typen haben unterschiedliche Chemie und Spannungsempfindlichkeit. Ein Dampfverfahren, das für ein Polymer funktioniert, kann bei einem anderen kaum Wirkung zeigen, Weißfärbung verursachen oder es angreifen.
| Eingabe zur Bestätigung | Warum es wichtig ist | Bereitzustellende Nachweise |
|---|---|---|
| Exaktes Harz und exakte Type | Chemische Reaktion und Spannungsrissbildung variieren je nach Formulierung | Materialbezeichnung und Lieferantendaten |
| Farbe und Additive | Pigmente, Füllstoffe und Verstärkungen können das Erscheinungsbild verändern | Serienreifer Werkstoff oder repräsentative Probe |
| Frühere Wärme- und Spannungsgeschichte | Restspannungen können bei chemischer Einwirkung sichtbar werden | Bearbeitungsroute, Werkstoffform und etwaige Glüh-Anforderung |
| Service-Kontakt | Optische, medizinische, fluid-, vakuum- oder chemische Anwendungen können Rückstände und Verfahren einschränken | Anwendungs-, Reinigungs-, regulatorische und Kompatibilitätsanforderungen |
Die Rückverfolgbarkeit wird wichtig, wenn Transparenz Teil der Produktleistung ist. Halten Sie den Produktionswerkstoff konsistent mit dem freigegebenen Versuchsmuster und dokumentieren Sie jede Änderung der Harzquelle oder -sorte vor der Verarbeitung. Zwei Kunststoffe, die unter einem ähnlichen Familiennamen verkauft werden, können sich nicht identisch verhalten, da Formulierung und Spannungsgeschichte unterschiedlich sind.
Wenn das Teil mit Alkoholen, Reinigungsmitteln, Kraftstoffen, Klebstoffen oder Sterilisationsmedien in Kontakt kommt, beziehen Sie diese Exposition in die Validierung ein. Eine Oberfläche, die das Polieren übersteht, kann dennoch mit den später im Einsatz auftretenden Chemikalien unverträglich sein.
Die Geometrie-Risikokarte
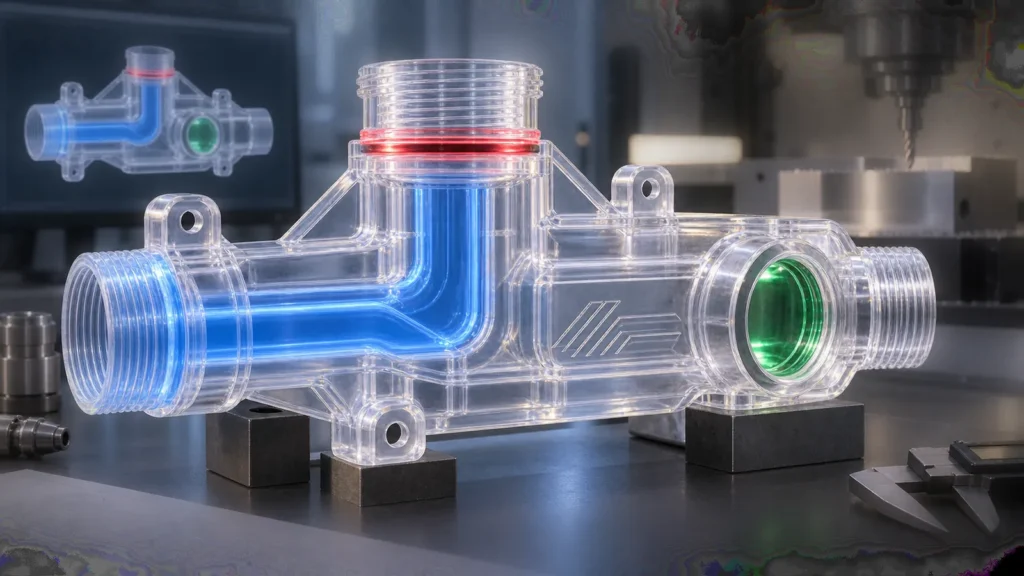
Vor dem Polieren kennzeichnen Sie das Modell farblich nach Empfindlichkeit. Dies verhindert, dass ein globaler Prozess Merkmale beschädigt, die keine optische Verbesserung benötigen.
- Rot – schützen oder ausschließen: Dichtflächen, Präzisionsbohrungen, Gewinde, scharfe optische Kanten, kalibrierte Durchflussöffnungen, gravierte Skalen und Klebebondbereiche.
- Gelb – durch Muster validieren: dünne Wände, Rippen, tiefe Aussparungen, Überschneidungen, Schnappmerkmale und Bereiche mit starkem Materialabtrag.
- Grün – primäre Polierzonen: zugängliche Sichtfenster und großflächige Oberflächen mit ausreichender Maßfreiheit.
Die Karte unterstützt auch das Spannen und die Prüfung. Ein Gehäuse muss möglicherweise nur durch ein Fenster klar sein, während der Flansch, die Anschlüsse und die Befestigungsbosse ihren bearbeiteten Zustand bewahren müssen. Selektive Anforderungen sind leichter zu kontrollieren als “das gesamte Teil polieren”.”
Dampf-, Flamm- oder mechanisches Polieren?
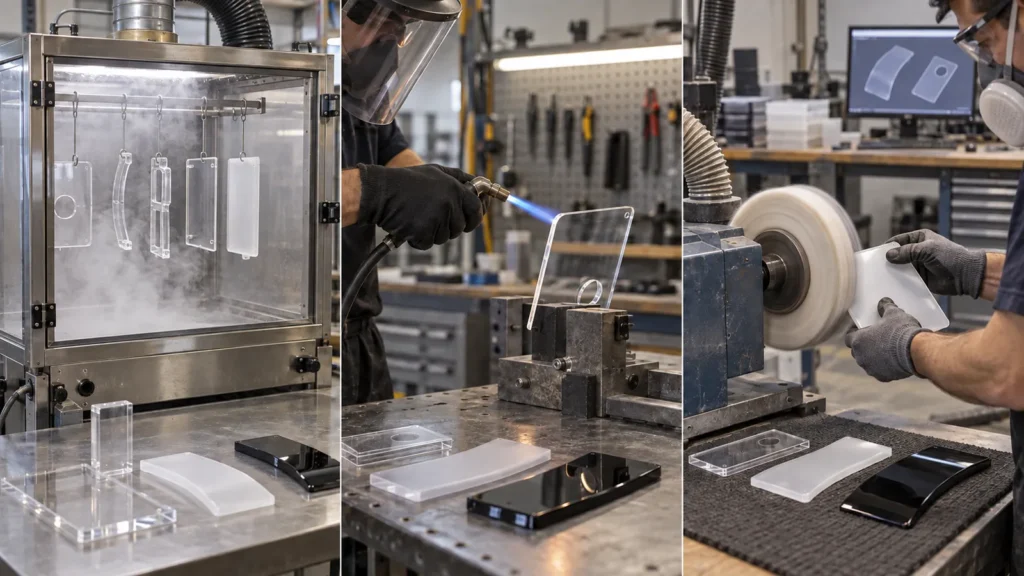
| Verfahren | Wobei es helfen kann | Wesentliche Einschränkung zur Prüfung |
|---|---|---|
| Dampfpolieren | Kompatible Polymere, komplexe Konturen und breite Glättung | Chemische Verträglichkeit, Spannungsverhalten, Kantenveränderung und Prozesskontrolle |
| Mechanisches Polieren | Zugängliche Flächen mit lokaler Bedienerkontrolle | Arbeitsaufwand, Richtungsabhängigkeit, Kantenverrundung und schwierige Innenkonturen |
| Flammpolieren | Bestimmte kompatible Kanten und zugängliche Oberflächen | Wärmekontrolle, Spannung, Verzug und lokale Konsistenz |
| Nur verbesserte Bearbeitung | Wenn die funktionale Transparenz gering ist und die Maße dominieren | Werkzeugspuren bleiben bestehen und die optische Klarheit kann eingeschränkt sein |
Eine Hybridroute kann eine Feinbearbeitung gefolgt von kontrolliertem Polieren verwenden. Die Überblick über die CNC-Nachbearbeitung hilft, dies als Teil des gesamten Fertigungswegs und nicht als eigenständigen kosmetischen Vorgang einzuordnen.
Klarheit beginnt am Schneidwerkzeug
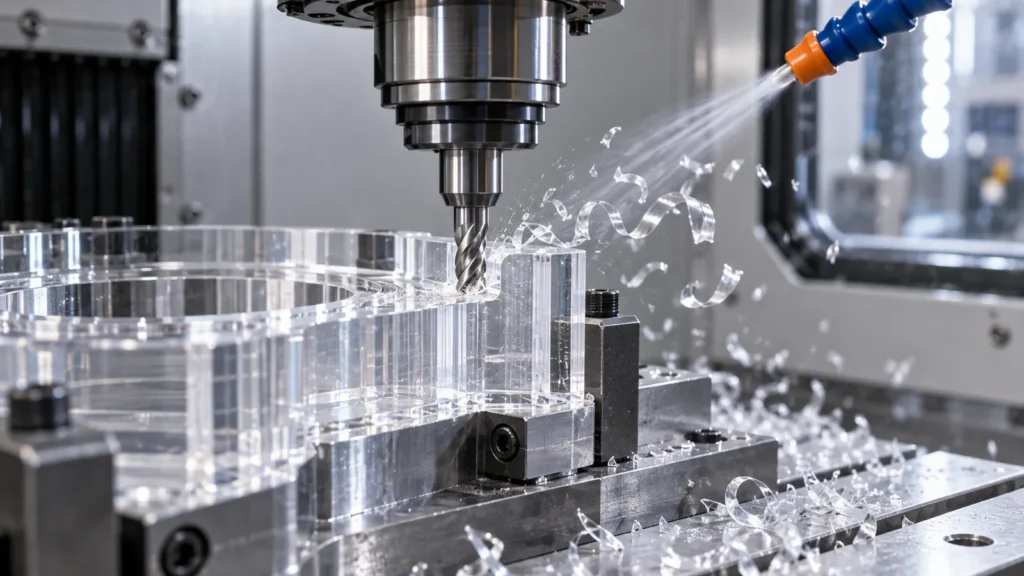
Polierzeit und -risiko sinken, wenn die bearbeitete Oberfläche sauber und konsistent beginnt. Die CAM- und Aufspannungsprüfung sollte scharfe Werkzeuge, stabile Werkstückaufnahme, kontrollierten Späneabtransport, Wärmemanagement, ausgewogene Schlichtdurchgänge und ausreichende Unterstützung für dünne Wände berücksichtigen. Starkes manuelles Schleifen kann Spuren reduzieren, aber auch Wellen oder abgerundete Kanten erzeugen, die nach dem Polieren sichtbar bleiben.
Eine sinnvolle Prozessabfolge
- Materialidentität und -zustand vor der Bearbeitung überprüfen.
- Das Teil unter Kontrolle von Wärme und Eigenspannung schruppen.
- Einen geeigneten Stabilisierungsschritt zulassen, wo Material und Geometrie dies erfordern.
- Kritische Geometrie mit scharfem Werkzeug und stabilem Pfad schlichten.
- Grate entfernen, ohne optische Zonen zu beschädigen.
- Reinigung mit einer Methode, die mit dem Polymer und dem Polierprozess kompatibel ist.
- Vor dem Festlegen der Produktionseinstellungen einen repräsentativen Polierversuch durchführen.
“Klar” so definieren, dass es geprüft werden kann
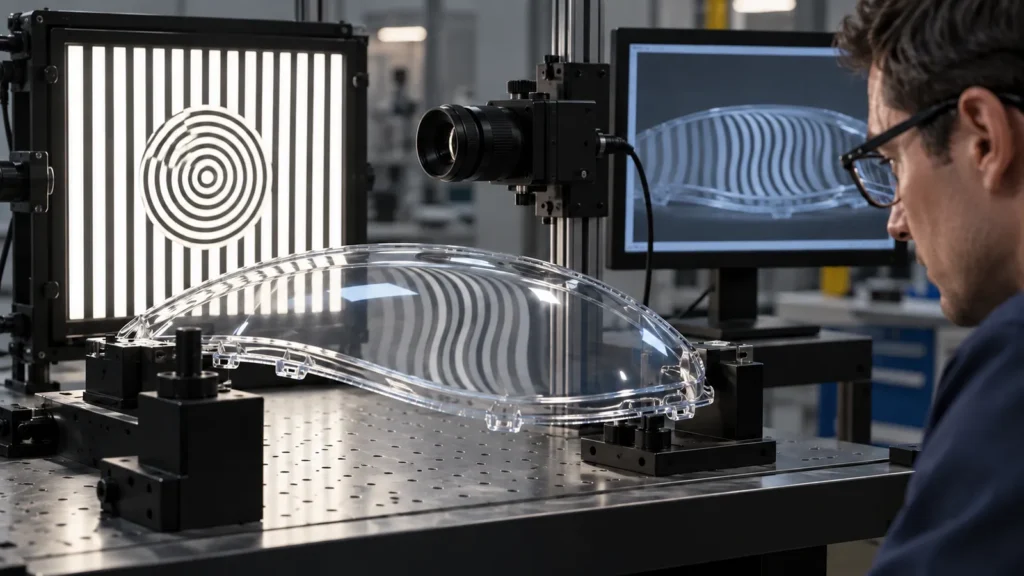
“Kristallklar” kann lesbaren Text durch eine Abdeckung, Sichtbarkeit für eine Kamera, ein Fenster für einen Flüssigkeitsstand, eine Displaylinse oder echte optische Transmission bedeuten. Diese sind nicht gleichwertig. Definieren Sie den Verwendungszweck, die Betrachtungsentfernung, die Beleuchtung, die Wanddicke, den Hintergrund und die relevanten Defekte.
| Abnahmekategorie | Mögliche Kontrolle |
|---|---|
| Funktionale Sichtbarkeit | Lesbarkeit oder Zielerkennung durch die Produktionsgeometrie |
| Visuelle Defekte | Kratzer, Trübung, Blase, Streifen, Brandstelle, Einschluss und Kantengrenzen nach Zone |
| Abmessungen | Messung der Grenzflächen und Wandgeometrie nach dem Polieren |
| Oberfläche und Sauberkeit | Vereinbarte Kriterien für Rauheit, Rückstände, Spülung, Trocknung und Verpackung |
Für kritische Projekte ein poliertes Erstmuster freigeben und die Prüfbedingungen dokumentieren. JUCHENGs Überblick über die Qualitätskontrolle liefert den Kontext für die dimensionale und visuelle Verifikation.
Beurteilen Sie ein gewölbtes Fenster nicht mit derselben Methode wie einen flachen Probekörper. Krümmung, Wandstärke, Betrachtungswinkel und interne Reflexionen können eine maßhaltige Oberfläche verzerrt erscheinen lassen. Prüfen Sie nach Möglichkeit durch die Produktionsgeometrie unter Verwendung des realen Zielobjekts oder eines repräsentativen optischen Aufbaus.
Fotografie kann grobe Defekte dokumentieren, aber Belichtung und Beleuchtung der Kamera können Trübung verbergen oder Kratzer überbetonen. Physische Referenzteile bleiben für den grenzüberschreitenden Einkauf wertvoll, weil sie die Mehrdeutigkeit zwischen Begriffen wie klar, transparent, glänzend und optisch verringern.
Das RFQ-Paket für ein klares CNC-Kunststoffteil
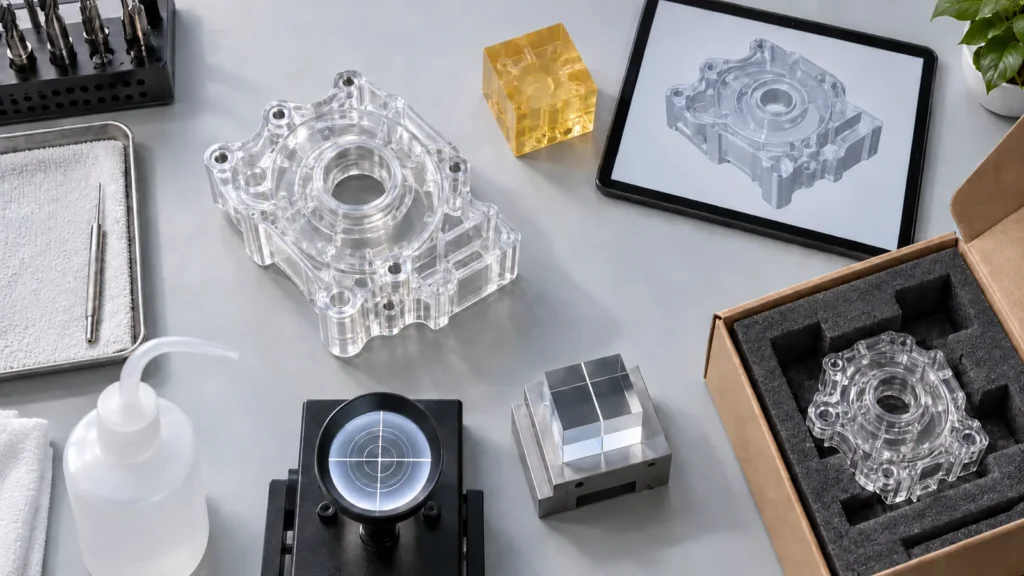
- Exakte Polymersorte, Farbe, Ausgangsform und zulässige Ersatzstoffpolitik
- 3D-Modell plus Zeichnung mit optischen, Pass-, Dicht- und geschützten Zonen
- Beabsichtigte Sichtfunktion, Einsatzumgebung, Reinigungsmittel und Temperatur
- Polierroute, falls verbindlich, oder Leistungsziel, falls die Route offen ist
- Maßzustand nach dem Polieren und etwaige nicht polierte Oberflächen
- Freigegebenes Muster, visueller Prüfaufbau, Berichte und Verpackungserwartungen
Dieses Paket ermöglicht es dem Lieferanten zu beurteilen, ob Dampfpolieren geeignet ist, ob eine Verbesserung durch vorrangige Bearbeitung ausreicht oder ob ein anderes Material oder Fertigungsverfahren das Risiko senken würde.
Fragen, die teure Nacharbeit verhindern
Kann jeder transparente Kunststoff dampfpoliert werden?
Nein. Die Eignung hängt von der exakten Polymersorte, Additiven, Spannungszustand, Geometrie, Anwendung und dem verfügbaren kontrollierten Prozess ab. Bestätigen Sie die Kompatibilität anhand von Material mit Produktionsabsicht.
Entfernt Dampfpolieren tiefe Kratzer?
Es ist darauf ausgelegt, die oberflächennahe Schicht aufzuschmelzen, nicht tiefe Schäden ohne dimensionale Folgen zu beseitigen. Tiefe Kratzer sollten vor dem Polieren verhindert oder reduziert werden, und kritische Wandstärken oder Geometrien müssen weiterhin geschützt werden.
Kann ein poliertes Teil später noch reißen?
Ja. Restspannungen aus der Bearbeitung, unverträgliche Chemikalien, Montagelasten, scharfe Kanten, Temperatur und Einsatzbelastung können zu verzögerter Rissbildung oder Spannungsrissen beitragen. Oberflächenklarheit belegt keine langfristige Spannungsbeständigkeit.