
El pulido por vapor puede mejorar la claridad y la suavidad aparente de plásticos CNC compatibles al ablandar y refluir brevemente la superficie exterior. No corrige errores de trayectoria de herramienta, rayones profundos, tensiones internas, una mala elección de material ni geometrías que impiden una exposición controlada. Los mejores resultados provienen de diseñar el mecanizado, la gestión de tensiones, el estado de los bordes, la ruta de pulido y la inspección óptica como un solo proceso, no de tratar el pulido por vapor como un paso de rescate universal.
Por qué un plástico transparente se vuelve turbio después del mecanizado
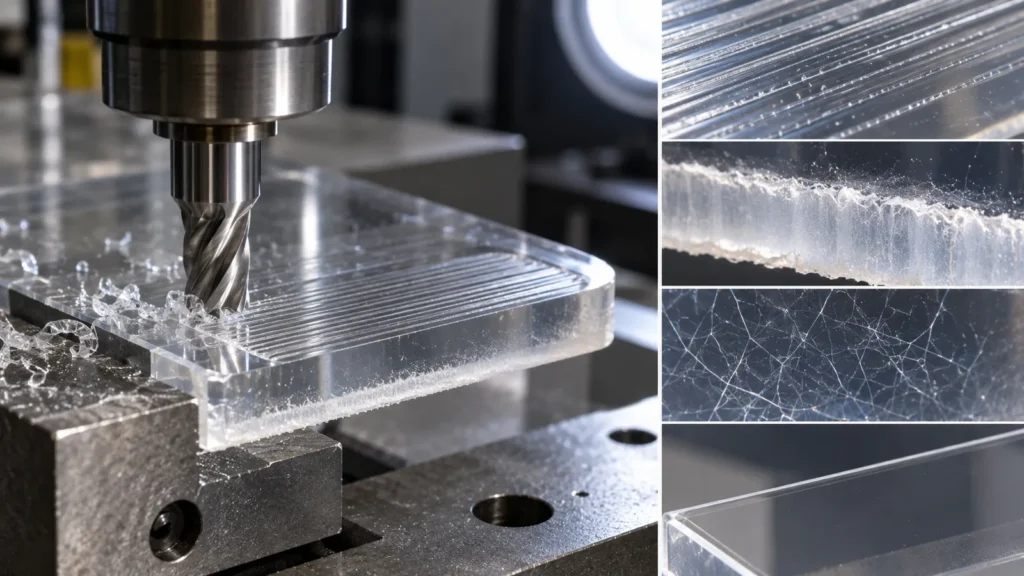
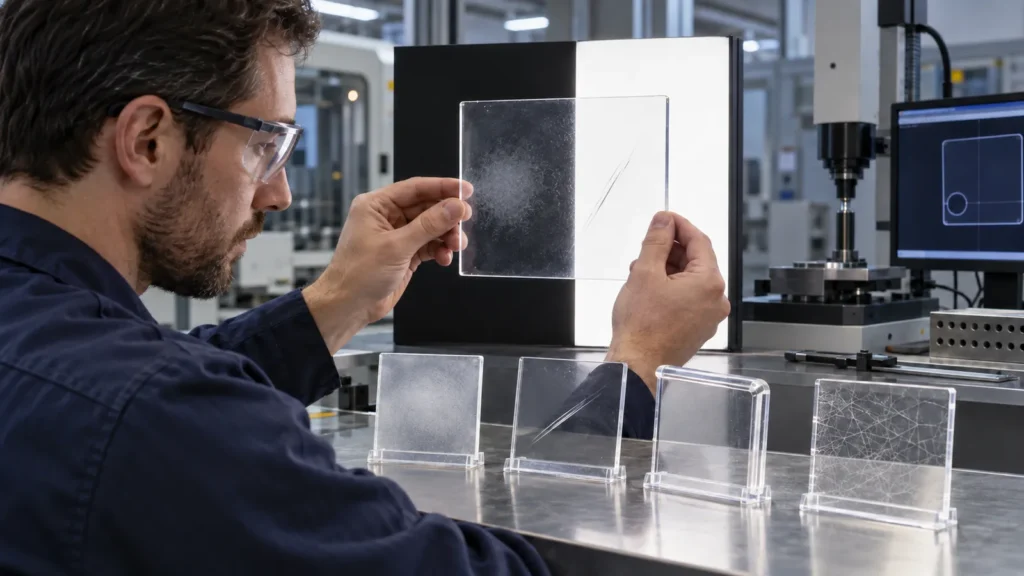
Una lámina o bloque transparente se vuelve visualmente turbio cuando el corte crea surcos microscópicos, material desgarrado, rebabas, daño térmico, chatter o tensiones residuales. La luz se dispersa en estas irregularidades en lugar de atravesar la superficie de forma limpia. El pulido puede reducir esa dispersión, pero la condición inicial establece el límite máximo.
Marcas de mecanizado
Las líneas de avance y la geometría de la herramienta crean una apariencia esmerilada regular.
Calor y tensión
El ablandamiento local, el agrietamiento o las tensiones internas pueden aparecer durante o después del acabado.
Comportamiento del material
Los distintos polímeros responden de manera diferente a las herramientas de corte, los refrigerantes, los disolventes y las rutas de pulido.
Si la pieza ya está agrietada, craquelada, dimensionalmente inestable o fabricada con un polímero incompatible, el pulido por vapor puede amplificar el problema en lugar de ocultarlo. Revise la elección del material a través de la guía de materiales para mecanizado CNC antes de comprometer el acabado.
Qué cambia realmente el pulido por vapor
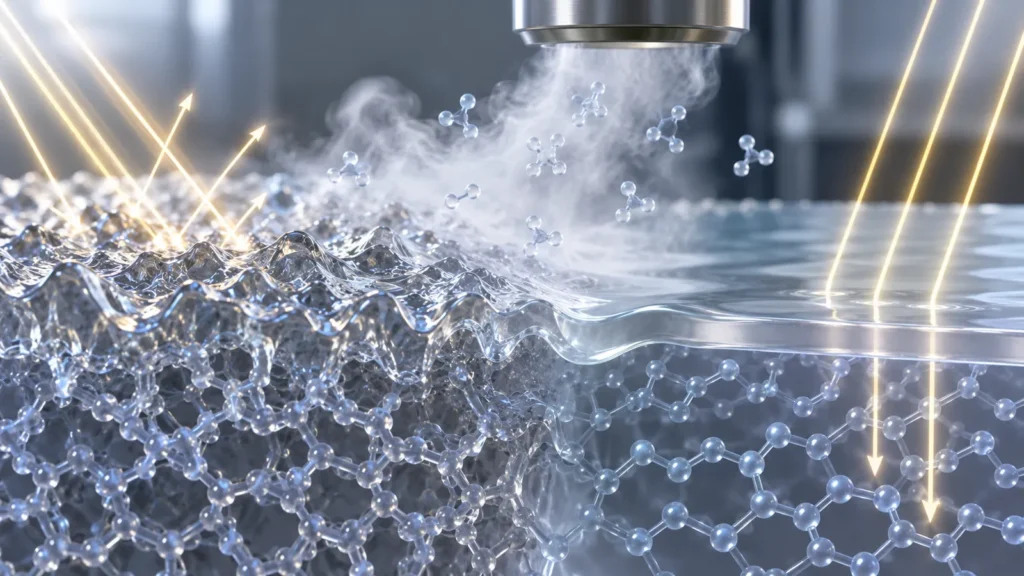
En un proceso controlado, un vapor compatible interactúa con la superficie del polímero. La capa más externa se ablanda y fluye lo suficiente para reducir los picos y valles microscópicos, y luego se resolidifica. Debido a que el proceso actúa sobre la superficie en lugar de utilizar una herramienta abrasiva, puede alcanzar algunos contornos y áreas internas que son difíciles de pulir mecánicamente.
El mismo mecanismo crea riesgo. Una exposición excesiva puede redondear bordes, suavizar detalles, distorsionar características delgadas, cerrar aberturas pequeñas, alterar el brillo de forma desigual o revelar tensiones mediante craquelado. La geometría, el lote de material, el mecanizado previo, la limpieza, la temperatura, el montaje, la exposición y el secado influyen en el resultado.
La refluencia superficial también puede cambiar cómo aparece un defecto sin eliminar su causa raíz. Un valle de chatter puede volverse brillante pero seguir ópticamente distorsionado. Una esquina tensionada puede parecer aceptable en la inspección y craquelarse después al exponerse a productos químicos de limpieza o a cargas de ensamblaje. Por lo tanto, la revisión del proceso necesita tanto la apariencia inmediata como el comportamiento diferido en servicio.
Para canales y cavidades cerradas, el acceso es solo la mitad del problema. El proceso también debe permitir una evacuación, un secado y una limpieza predecibles. Un exterior limpio no es aceptable si los pasajes ocultos retienen residuos o si el tratamiento cambia los requisitos de contacto con fluidos.
La compatibilidad va antes que la claridad
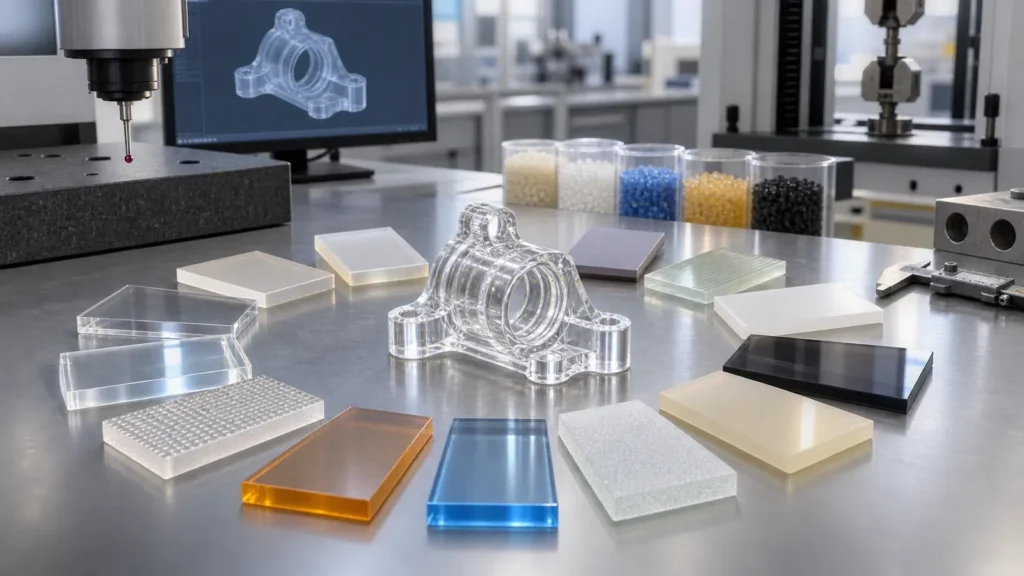
La frase “CNC plastic” no es una especificación de material. El acrílico, el policarbonato, los materiales de la familia de las polisulfonas, el acetal, el nailon, el PTFE, el PEEK y los grados con carga tienen química y sensibilidad a las tensiones diferentes. Una ruta de vapor que funciona para un polímero puede tener poco efecto, causar blanqueamiento o atacar a otro.
| Entrada a confirmar | Por qué importa | Evidencia a proporcionar |
|---|---|---|
| Resina y grado exactos | La respuesta química y el agrietamiento por tensiones varían según la formulación | Designación del material y datos del proveedor |
| Color y aditivos | Los pigmentos, las cargas y el refuerzo pueden cambiar la apariencia | Stock de producción previsto o cupón representativo |
| Historial previo de calor y tensiones | Las tensiones residuales pueden hacerse visibles durante la exposición química | Ruta de mecanizado, forma del stock y cualquier requisito de recocido |
| Contacto de servicio | El uso óptico, médico, de fluidos, de vacío o químico puede restringir los residuos y los métodos | Requisitos de aplicación, limpieza, normativos y de compatibilidad |
La trazabilidad cobra importancia cuando la claridad forma parte del rendimiento del producto. Mantenga el stock de producción coherente con la prueba aprobada y registre cualquier cambio de fuente o de grado de resina antes del procesamiento. Dos plásticos vendidos bajo un nombre de familia similar pueden no comportarse de forma idéntica porque la formulación y el historial de tensiones difieren.
Cuando la pieza vaya a estar en contacto con alcoholes, limpiadores, combustibles, adhesivos o medios de esterilización, incluya esa exposición en la validación. Una superficie que sobrevive al pulido aún puede ser incompatible con los productos químicos que encontrará después en servicio.
El Mapa de Riesgo Geométrico
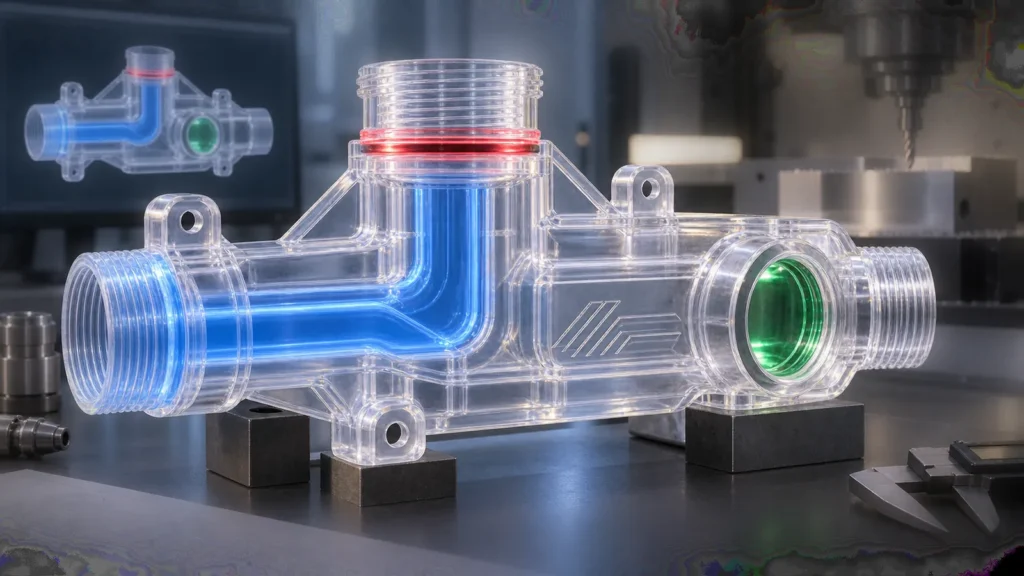
Antes del pulido, codifique el modelo por colores según la sensibilidad. Esto evita que un proceso global dañe características que no necesitan mejora óptica.
- Rojo—proteger o excluir: superficies de sellado, taladros de precisión, roscas, bordes ópticos afilados, aberturas de flujo calibradas, escalas grabadas y zonas de unión adhesiva.
- Ámbar—validar mediante muestra: paredes delgadas, nervios, recesos profundos, intersecciones, características de encaje y regiones con gran eliminación de material.
- Verde—zonas de pulido primario: ventanas de visualización accesibles y superficies amplias con suficiente libertad dimensional.
El mapa también sirve de apoyo para el montaje y la inspección. Una carcasa puede necesitar claridad solo a través de una ventana, mientras que la brida, los puertos y los jefes de montaje deben conservar su condición mecanizada. Los requisitos selectivos son más fáciles de controlar que “pulir toda la pieza”.”
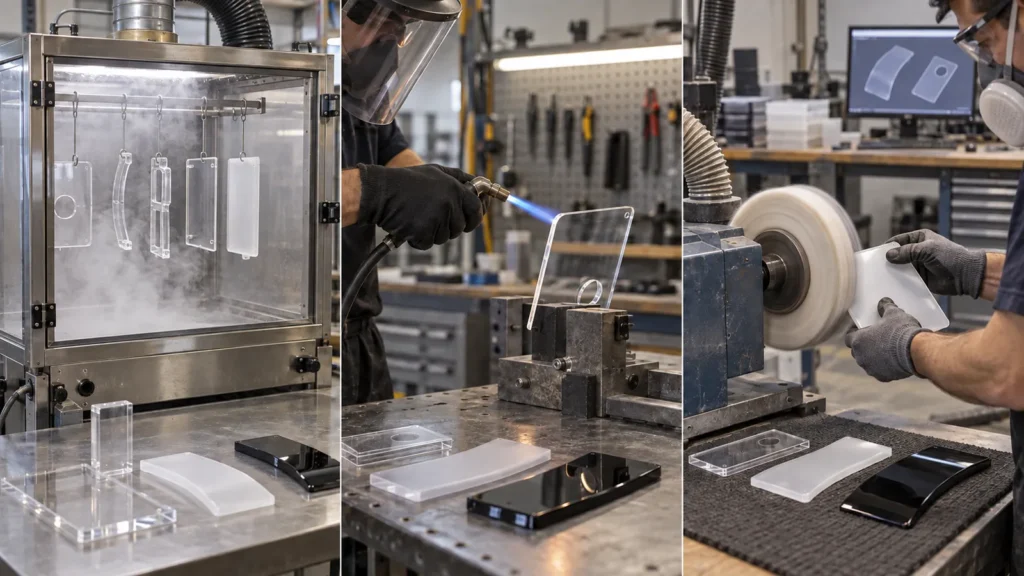
¿Pulido con vapor, con llama o mecánico?
| Ruta | Dónde puede ayudar | Limitación principal a revisar |
|---|---|---|
| Pulido con vapor | Polímeros compatibles, contornos complejos y alisado general | Compatibilidad química, respuesta al estrés, cambio de bordes y control del proceso |
| Pulido mecánico | Caras accesibles con control local del operador | Mano de obra, direccionalidad, redondeo de bordes y geometría interna difícil |
| Pulido con llama | Ciertos bordes compatibles y superficies accesibles | Control del calor, tensiones, distorsión y consistencia local |
| Solo mecanizado mejorado | Cuando la transparencia funcional es modesta y las dimensiones dominan | Las marcas de herramienta permanecen y la claridad óptica puede verse limitada |
Una ruta híbrida puede emplear mecanizado fino seguido de pulido controlado. La sección de Descripción general del posprocesamiento CNC ayuda a enmarcar esto como parte de la ruta de fabricación completa en lugar de una operación cosmética independiente.
La claridad comienza en la herramienta de corte
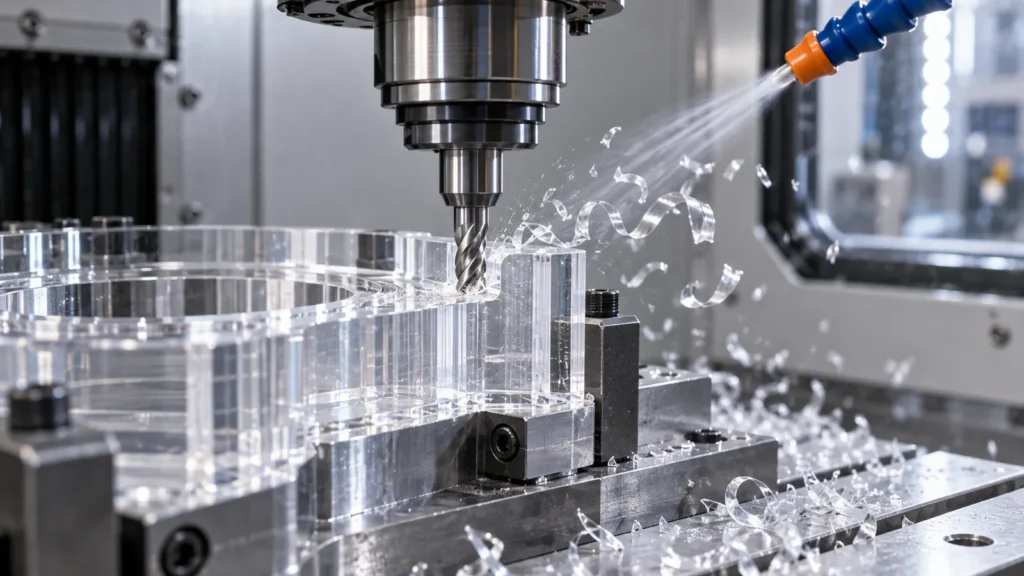
El tiempo y el riesgo de pulido disminuyen cuando la superficie mecanizada parte de una base limpia y consistente. La revisión del CAM y de la configuración debe abordar herramientas afiladas, sujeción estable de la pieza, evacuación controlada de virutas, gestión del calor, pasadas de acabado equilibradas y suficiente soporte para paredes delgadas. El lijado manual intenso puede reducir las marcas, pero también puede crear ondulaciones o bordes redondeados que permanecen visibles tras el pulido.
Una secuencia de proceso útil
- Verifique la identidad y el estado del material antes del mecanizado.
- Desbaste la pieza controlando el calor y las tensiones residuales.
- Permita un paso de estabilización adecuado cuando el material y la geometría lo requieran.
- Acabe la geometría crítica con herramientas afiladas y una trayectoria estable.
- Elimine las rebabas sin dañar las zonas ópticas.
- Limpie con un método compatible con el polímero y la ruta de pulido.
- Realice una prueba de pulido representativa antes de fijar los parámetros de producción.
Defina “transparente” de modo que pueda inspeccionarse
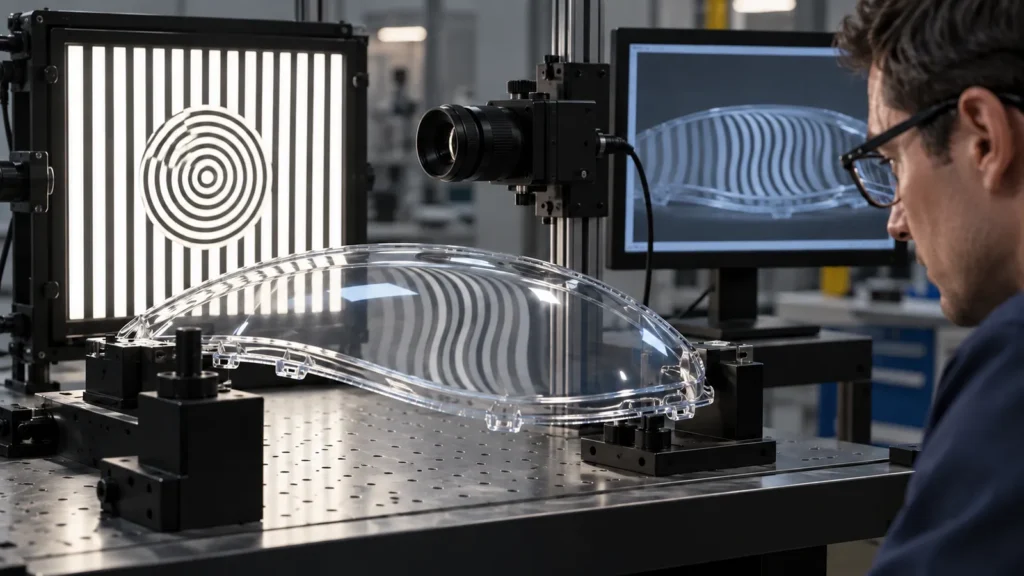
“Transparente como el cristal” puede significar texto legible a través de una cubierta, visibilidad para una cámara, una ventana de nivel de fluido, una lente de visualización o una verdadera transmisión óptica. Estos no son equivalentes. Defina el uso, la distancia de visualización, la iluminación, el espesor de pared, el fondo y los defectos que importan.
| Categoría de aceptación | Control posible |
|---|---|
| Visibilidad funcional | Legibilidad o reconocimiento del objetivo a través de la geometría de producción |
| Defectos visuales | Arañazos, velo, burbujas, estrías, quemaduras, inclusiones y límites de borde por zona |
| Dimensiones | Medición posterior al pulido de interfaces y geometría de pared |
| Superficie y limpieza | Criterios acordados de rugosidad, residuos, enjuague, secado y embalaje |
Para proyectos críticos, apruebe una primera pieza pulida y registre las condiciones de inspección. JUCHENG descripción general del control de calidad proporciona el contexto para la verificación dimensional y visual.
No evalúe una ventana curva con el mismo método que una probeta plana. La curvatura, el espesor de pared, el ángulo de visión y las reflexiones internas pueden hacer que una superficie conforme parezca distorsionada. Siempre que sea posible, inspeccione a través de la geometría de producción utilizando el objetivo real o una configuración óptica representativa.
La fotografía puede documentar defectos graves, pero la exposición de la cámara y la iluminación pueden ocultar la neblina o exagerar los arañazos. Las piezas de referencia físicas siguen siendo valiosas para las compras transfronterizas porque reducen la ambigüedad entre términos como claro, transparente, brillante y óptico.
El paquete de RFQ para una pieza de plástico transparente mecanizada por CNC
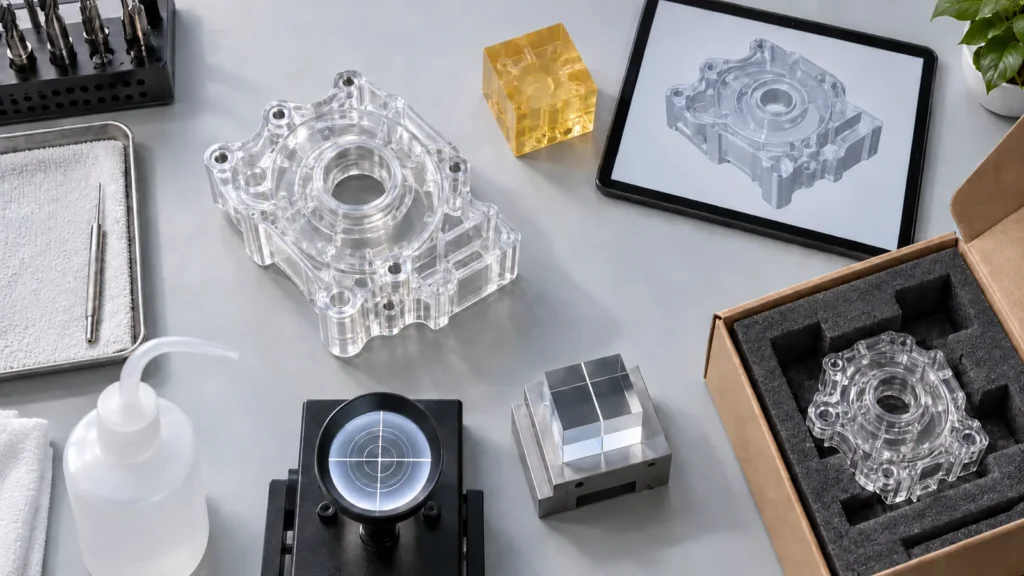
- Grado exacto de polímero, color, forma de suministro y política de sustitutos permitidos
- Modelo 3D más plano con zonas ópticas, de ajuste, de sellado y protegidas
- Función de visión prevista, entorno de servicio, agentes de limpieza y temperatura
- Ruta de pulido si es obligatoria, o objetivo de rendimiento si la ruta está abierta
- Condición dimensional después del pulido y cualquier superficie sin pulir
- Muestra aprobada, configuración de inspección visual, informes y expectativas de embalaje
Este paquete permite al proveedor determinar si el pulido por vapor es adecuado, si basta con una mejora centrada primero en el mecanizado, o si otro material u otra ruta de fabricación reduciría el riesgo.
Preguntas que evitan retrabajos costosos
¿Se puede pulir por vapor todo plástico transparente?
No. La idoneidad depende del grado exacto de polímero, los aditivos, el estado de tensiones, la geometría, la aplicación y el proceso controlado disponible. Confirme la compatibilidad utilizando material destinado a producción.
¿Eliminará el pulido por vapor los arañazos profundos?
Su finalidad es refluir la superficie cercana, no borrar daños profundos sin consecuencias dimensionales. Los arañazos profundos deben prevenirse o reducirse antes del pulido, y el espesor de pared o la geometría críticos deben seguir protegidos.
¿Puede una pieza pulida agrietarse más adelante?
Sí. Las tensiones residuales del mecanizado, los productos químicos incompatibles, las cargas de montaje, las esquinas afiladas, la temperatura y la exposición en servicio pueden contribuir a la aparición tardía de craquelado o grietas. La claridad superficial no demuestra resistencia a largo plazo frente a las tensiones.