
Паровое полирование может улучшить прозрачность и видимую гладкость совместимых CNC-пластиков, кратковременно размягчая и переплавляя внешнюю поверхность. Оно не исправляет ошибки траектории инструмента, глубокие царапины, внутренние напряжения, неудачный выбор материала или геометрию, препятствующую контролируемому воздействию. Наилучшие результаты достигаются, когда проектирование механической обработки, управление напряжениями, состояние кромок, маршрут полирования и оптический контроль рассматриваются как единый процесс, а не когда паровое полирование используется как универсальное спасательное средство.
Почему прозрачный пластик мутнеет после механической обработки
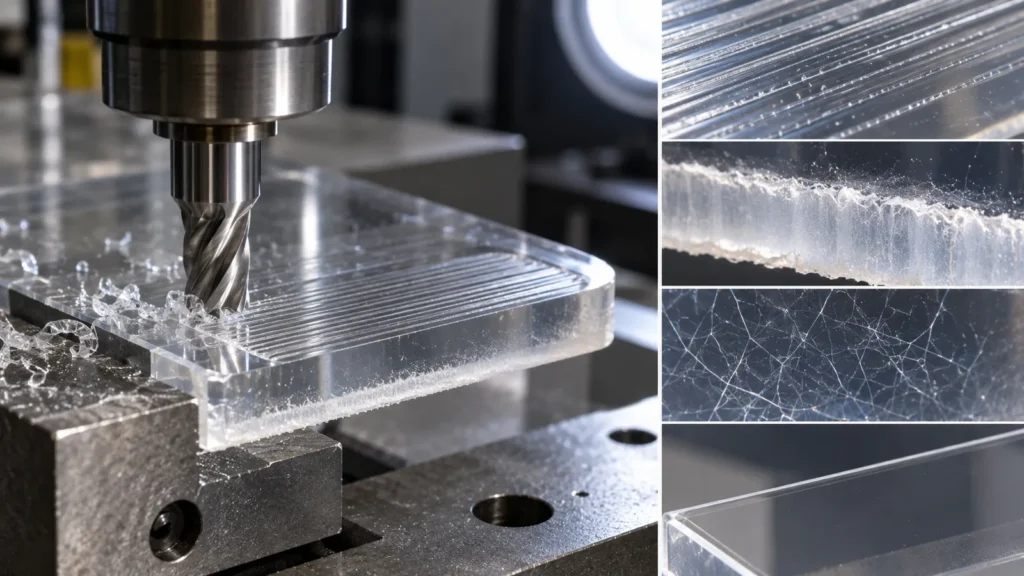
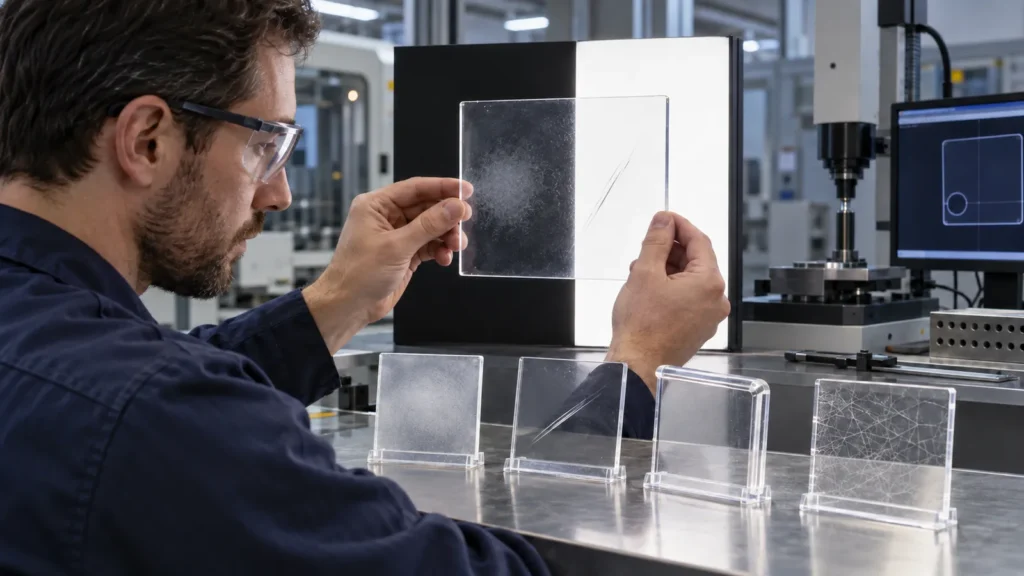
Прозрачный лист или блок становится визуально мутным, когда резка создаёт микроскопические борозды, разрывы материала, заусенцы, термическое повреждение, вибрации или остаточные напряжения. Свет рассеивается на этих неоднородностях вместо того, чтобы чисто проходить через поверхность. Полирование может уменьшить это рассеивание, но исходное состояние задаёт верхний предел.
Следы механической обработки
Линии подачи и геометрия инструмента создают регулярный матовый вид.
Тепло и напряжения
Локальное размягчение, растрескивание или зафиксированные внутренние напряжения могут проявляться во время или после финишной обработки.
Поведение материала
Разные полимеры по-разному реагируют на режущий инструмент, охлаждающие жидкости, растворители и маршруты полирования.
Если деталь уже имеет трещины, сетку микротрещин, размерную нестабильность или изготовлена из несовместимого полимера, паровое полирование может усилить проблему, а не скрыть её. Проверьте выбор материала с помощью руководства по материалам для CNC-обработки прежде чем выбирать финишную обработку.
Что на самом деле меняет паровое полирование
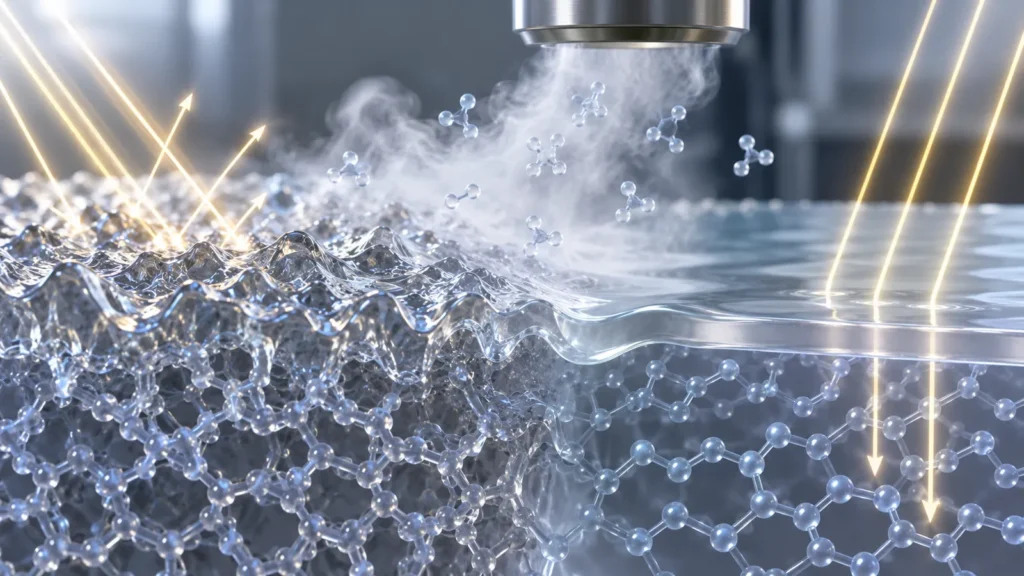
В контролируемом процессе совместимый пар взаимодействует с поверхностью полимера. Внешний слой размягчается и течёт достаточно, чтобы уменьшить микроскопические пики и впадины, а затем снова затвердевает. Поскольку процесс воздействует на поверхность, а не использует абразивный инструмент, он может достигать некоторых контуров и внутренних областей, которые трудно полировать механически.
Тот же механизм создаёт риск. Слишком длительное воздействие может скруглить кромки, смягчить детали, деформировать тонкие элементы, закрыть небольшие отверстия, неравномерно изменить глянец или выявить напряжение через растрескивание. Геометрия, партия материала, предшествующая обработка, очистка, температура, крепление, экспозиция и сушка — всё влияет на результат.
Поверхностное перетекание также может изменить внешний вид дефекта, не устраняя его первопричину. Впадина от вибрации может стать глянцевой, но остаться оптически искажённой. Напряжённый угол может выглядеть приемлемо при контроле и растрескаться позже при воздействии чистящих химикатов или нагрузки при сборке. Поэтому анализ процесса должен учитывать как непосредственный внешний вид, так и поведение при эксплуатации с течением времени.
Для каналов и закрытых полостей доступ — лишь половина проблемы. Процесс также должен обеспечивать предсказуемое удаление, сушку и чистоту. Прозрачная внешняя поверхность неприемлема, если в скрытых каналах остаются остатки или если обработка изменяет требования к контакту с жидкостями.
Совместимость важнее прозрачности
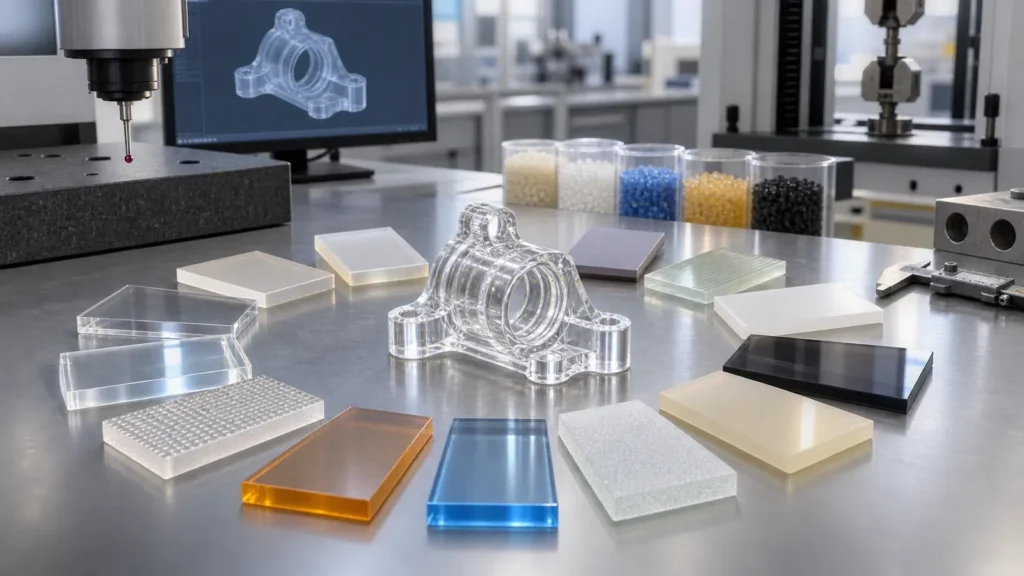
Фраза “CNC-пластик” не является спецификацией материала. Акрил, поликарбонат, материалы семейства полисульфонов, ацеталь, нейлон, PTFE, PEEK и наполненные марки имеют разную химию и чувствительность к напряжениям. Паровая обработка, подходящая для одного полимера, может почти не дать эффекта, вызвать побеление или повредить другой.
| Входные данные для подтверждения | Почему это важно | Какие доказательства предоставить |
|---|---|---|
| Точная смола и марка | Химическая реакция и растрескивание под напряжением зависят от состава | Обозначение материала и данные поставщика |
| Цвет и добавки | Пигменты, наполнители и армирующие добавки могут изменять внешний вид | Материал, предназначенный для производства, или репрезентативный образец |
| Предшествующая термическая и напряженная история | Остаточные напряжения могут стать видимыми при воздействии химических веществ | Маршрут обработки, форма заготовки и необходимость отжига |
| Служба поддержки | Оптическое, медицинское, гидравлическое, вакуумное или химическое применение может ограничивать остатки и методы | Требования к применению, очистке, регулированию и совместимости |
Прослеживаемость становится важной, когда прозрачность является частью эксплуатационных характеристик продукта. Поддерживайте соответствие производственной партии утвержденному пробному образцу и фиксируйте любое изменение источника или марки смолы перед обработкой. Два пластика, продаваемых под похожим названием семейства, могут вести себя неодинаково, поскольку их состав и напряженная история различаются.
Если деталь будет контактировать со спиртами, очистителями, топливом, клеями или стерилизующими средами, включите это воздействие в валидацию. Поверхность, которая выдерживает полировку, все равно может быть несовместима с химическими веществами, с которыми она столкнется позже в процессе эксплуатации.
Карта геометрических рисков
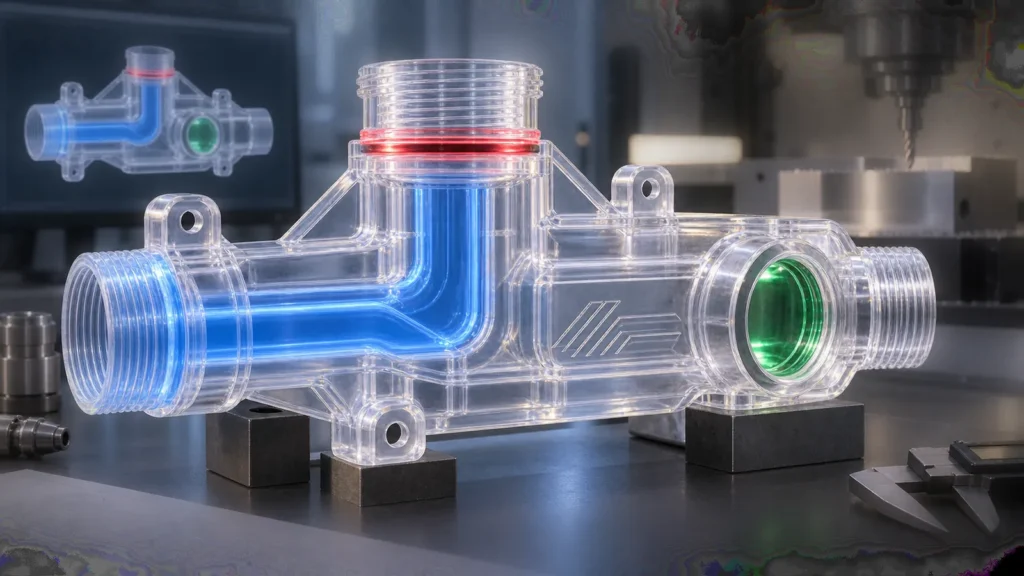
Перед полировкой нанесите на модель цветовую маркировку по чувствительности. Это предотвращает повреждение глобальным процессом элементов, которые не нуждаются в оптическом улучшении.
- Красный — защитить или исключить: уплотнительные пояски, прецизионные отверстия, резьбы, острые оптические кромки, калиброванные проходные отверстия, гравированные шкалы и зоны клеевого соединения.
- Желтый — валидировать по образцу: тонкие стенки, ребра, глубокие углубления, пересечения, защелкивающиеся элементы и зоны со значительным съемом материала.
- Зеленый — основные зоны полировки: доступные смотровые окна и широкие поверхности с достаточной свободой по размерам.
Карта также помогает при базировании и контроле. Корпусу может требоваться прозрачность только через одно окно, тогда как фланец, патрубки и монтажные бобышки должны сохранять свою обработанную поверхность. Выборочные требования проще контролировать, чем “полировать всю деталь”.”
Паровое, пламенное или механическое полирование?
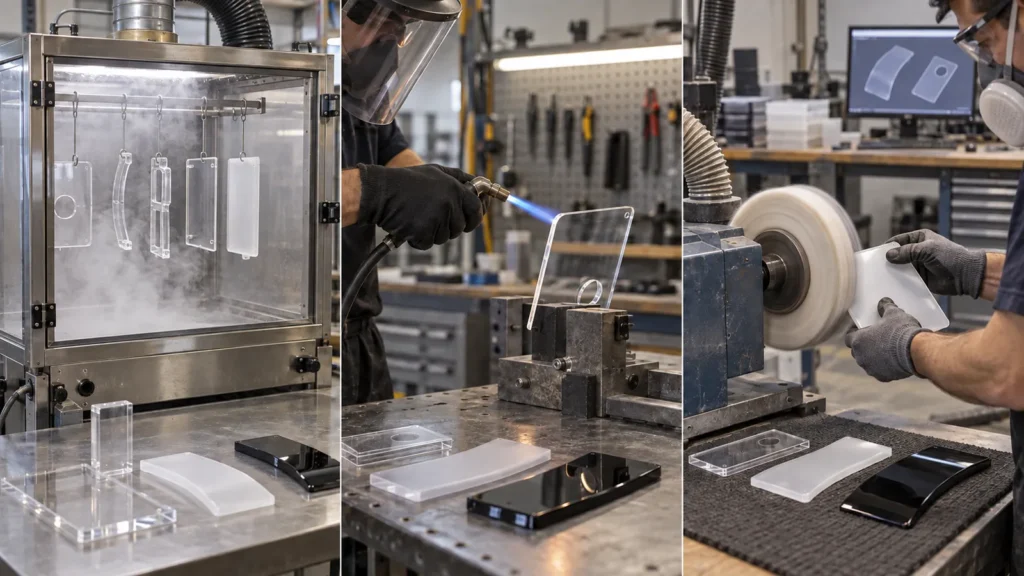
| Маршрут | Где это может помочь | Основное ограничение для проверки |
|---|---|---|
| Вакуумная полировка | Совместимые полимеры, сложные контуры и общее сглаживание | Химическая совместимость, реакция на напряжения, изменение кромок и контроль процесса |
| Механическое полирование | Доступные поверхности с локальным контролем оператора | Трудозатраты, направленность, скругление кромок и сложная внутренняя геометрия |
| Огневая полировка | Определенные совместимые кромки и доступные поверхности | Контроль нагрева, напряжений, деформации и локальная однородность |
| Только улучшение механической обработки | When functional transparency is modest and dimensions dominate | Tool marks remain and optical clarity may be limited |
A hybrid route may use fine machining followed by controlled polishing. The site’s CNC post-processing overview helps frame this as part of the full manufacturing route rather than a stand-alone cosmetic operation.
Clarity Begins at the Cutting Tool
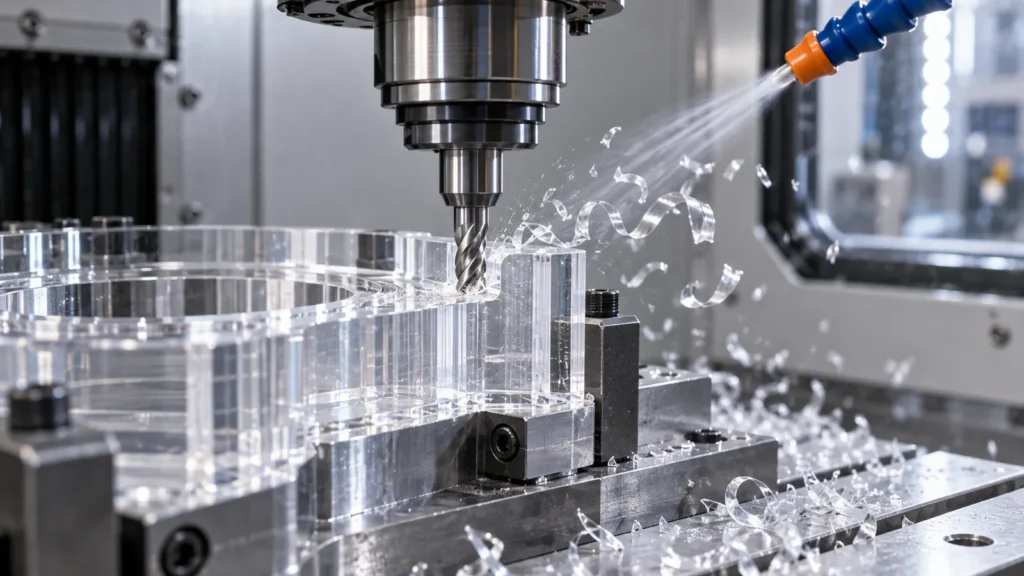
Polishing time and risk fall when the machined surface starts clean and consistent. The CAM and setup review should address sharp tools, stable workholding, controlled chip evacuation, heat management, balanced finishing passes, and enough support for thin walls. Heavy manual sanding may reduce marks, but it can also create waviness or rounded edges that remain visible after polishing.
A useful process sequence
- Verify material identity and condition before machining.
- Rough the part while controlling heat and residual stress.
- Allow an appropriate stabilization step where the material and geometry require it.
- Finish critical geometry with sharp tooling and a stable path.
- Remove burrs without damaging optical zones.
- Clean using a method compatible with the polymer and polish route.
- Run a representative polishing trial before locking production settings.
Определите понятие “прозрачный” так, чтобы его можно было проконтролировать
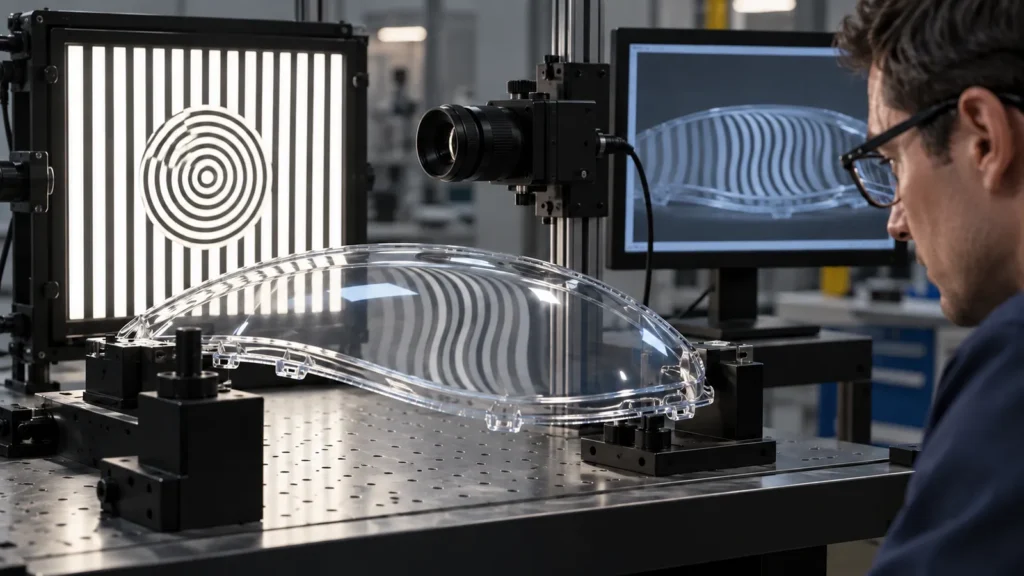
“Кристально прозрачный” может означать читаемость текста через крышку, видимость для камеры, окно уровня жидкости, линзу дисплея или истинное оптическое пропускание. Это не одно и то же. Определите назначение, расстояние просмотра, освещение, толщину стенки, фон и значимые дефекты.
| Категория приёмки | Возможный контроль |
|---|---|
| Функциональная видимость | Читаемость или распознавание цели через производственную геометрию |
| Визуальные дефекты | Царапины, помутнение, пузыри, полосы, прижоги, включения и ограничения по кромкам по зонам |
| Размеры | Измерение интерфейсов и геометрии стенки после полировки |
| Поверхность и чистота | Согласованные критерии шероховатости, остатков, промывки, сушки и упаковки |
Для критических проектов утвердите полированный первый образец и зафиксируйте условия контроля. JUCHENG обзор контроля качества обеспечивает контекст для размерной и визуальной проверки.
Не оценивайте изогнутое окно тем же методом, что и плоский образец. Кривизна, толщина стенки, угол обзора и внутренние отражения могут создавать впечатление искажения на соответствующей требованиям поверхности. По возможности проводите контроль через производственную геометрию с использованием реальной цели или репрезентативной оптической схемы.
Фотография может документировать грубые дефекты, но экспозиция камеры и освещение могут скрыть помутнение или преувеличить царапины. Физические эталонные детали остаются ценными для трансграничных закупок, поскольку они уменьшают неоднозначность между такими словами, как прозрачный, чистый, глянцевый и оптический.
Пакет RFQ для прозрачной пластиковой детали, изготовленной на станке с ЧПУ
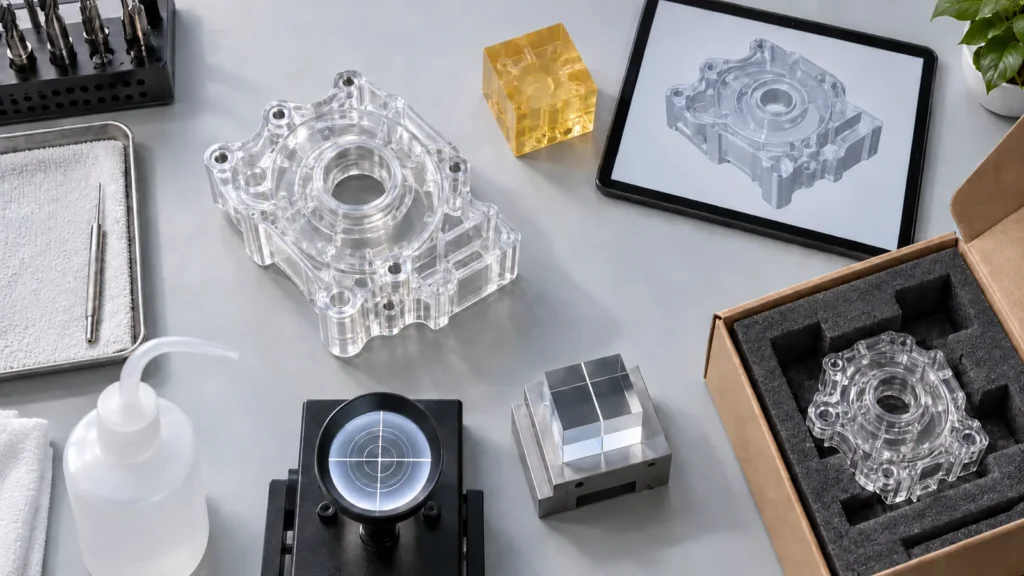
- Точная марка полимера, цвет, форма поставки и политика допустимых заменителей
- 3D-модель и чертёж с оптическими зонами, зонами посадки, герметизации и защищёнными зонами
- Назначение по видимости, условия эксплуатации, чистящие средства и температура
- Маршрут полировки, если он обязателен, или целевые эксплуатационные характеристики, если маршрут открыт
- Размерное состояние после полировки и любые поверхности без полировки
- Утверждённый образец, схема визуального контроля, отчёты и требования к упаковке
Этот пакет позволяет поставщику оценить, подходит ли паровая полировка, достаточно ли улучшения за счёт первоочередной механической обработки или другой материал либо производственный маршрут снизит риск.
Вопросы, предотвращающие дорогостоящую переделку
Можно ли паровой полировкой обрабатывать любой прозрачный пластик?
Нет. Пригодность зависит от точной марки полимера, добавок, напряжённого состояния, геометрии, применения и доступного контролируемого процесса. Подтверждайте совместимость с использованием материала, предназначенного для серийного производства.
Удаляет ли паровая полировка глубокие царапины?
Она предназначена для оплавления приповерхностного слоя, а не для устранения глубоких повреждений без последствий для размеров. Глубокие царапины следует предотвращать или уменьшать до полировки, а критическая толщина стенки или геометрия должны оставаться защищёнными.
Может ли полированная деталь всё равно треснуть позже?
Да. Остаточные напряжения от механической обработки, несовместимые химические вещества, нагрузка при сборке, острые углы, температура и условия эксплуатации могут способствовать delayed crazing или растрескиванию. Прозрачность поверхности не доказывает долговременную стойкость к напряжениям.