
O polimento a vapor pode melhorar a transparência e a suavidade aparente de plásticos CNC compatíveis, amolecendo e refluindo brevemente a superfície externa. Ele não corrige erros de trajetória da ferramenta, riscos profundos, tensões internas, escolha inadequada de material ou geometria que impeça a exposição controlada. Os melhores resultados vêm de projetar a usinagem, o gerenciamento de tensões, a condição das arestas, a rota de polimento e a inspeção óptica como um único processo — e não de tratar o polimento a vapor como uma etapa universal de salvamento.
Por que um plástico transparente fica turvo após a usinagem
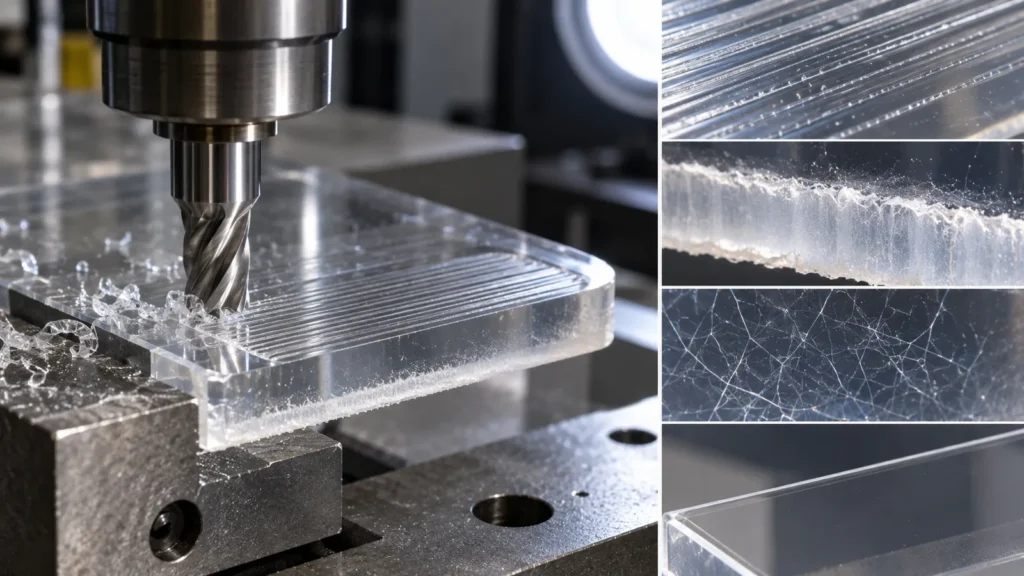
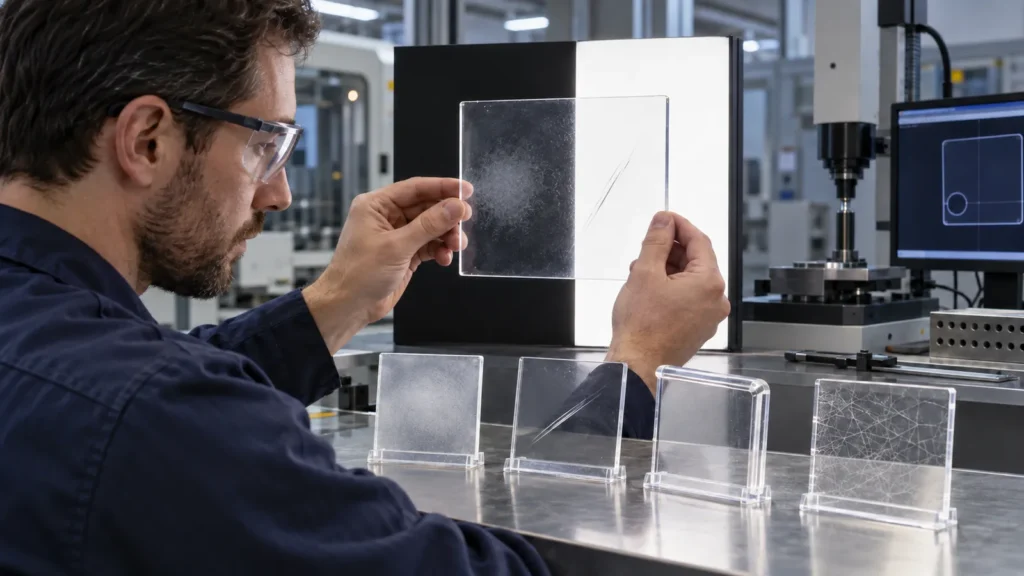
Uma chapa ou bloco transparente torna-se visualmente turvo quando o corte cria ranhuras microscópicas, material rasgado, rebarbas, danos térmicos, vibração ou tensão residual. A luz se dispersa nessas irregularidades em vez de atravessar a superfície de forma limpa. O polimento pode reduzir essa dispersão, mas a condição inicial define o limite máximo.
Marcas de usinagem
As linhas de avanço e a geometria da ferramenta criam uma aparência fosca regular.
Calor e tensão
Amolecimento local, fissuras ou tensões internas podem surgir durante ou após o acabamento.
Comportamento do material
Diferentes polímeros respondem de maneiras distintas a ferramentas de corte, fluidos de arrefecimento, solventes e rotas de polimento.
Se a peça já estiver fissurada, craquelada, dimensionalmente instável ou feita de um polímero incompatível, o polimento a vapor pode amplificar o problema em vez de ocultá-lo. Revise a escolha do material por meio do guia de materiais para usinagem CNC antes de definir o acabamento.
O que o polimento a vapor realmente altera
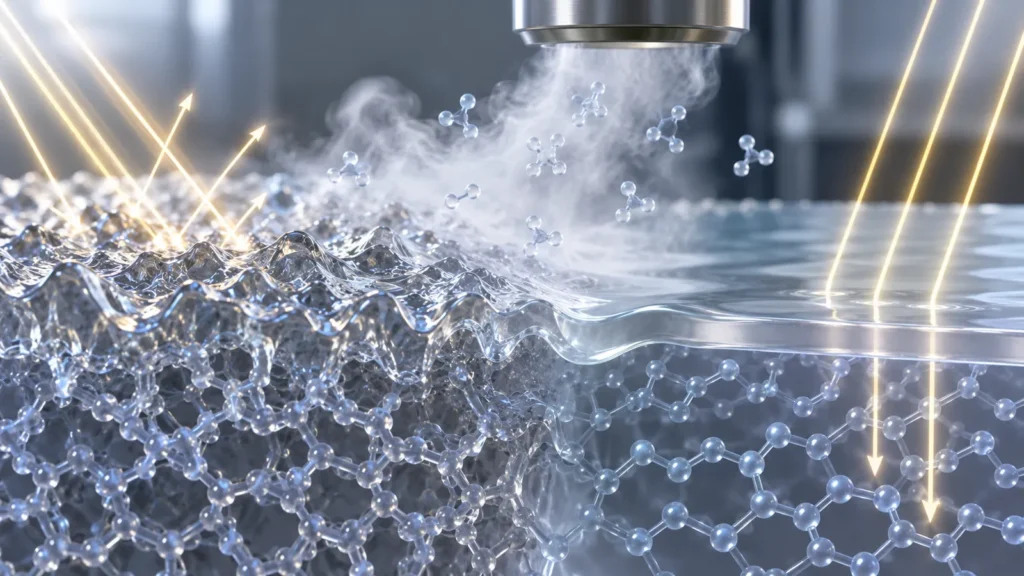
Em um processo controlado, um vapor compatível interage com a superfície do polímero. A camada mais externa amolece e flui o suficiente para reduzir picos e vales microscópicos, e depois se solidifica novamente. Como o processo atua na superfície em vez de usar uma ferramenta abrasiva, ele pode alcançar alguns contornos e áreas internas difíceis de polir mecanicamente.
O mesmo mecanismo cria risco. Exposição excessiva pode arredondar bordas, suavizar detalhes, distorcer recursos finos, fechar pequenas aberturas, alterar o brilho de forma desigual ou revelar tensão por meio de fissuras. Geometria, lote de material, usinagem prévia, limpeza, temperatura, fixação, exposição e secagem influenciam o resultado.
O refluxo superficial também pode alterar a aparência de um defeito sem remover sua causa raiz. Um vale de vibração pode se tornar brilhante, mas permanecer oticamente distorcido. Um canto tensionado pode parecer aceitável na inspeção e fissurar depois quando exposto a produtos químicos de limpeza ou carga de montagem. Portanto, a revisão do processo precisa considerar tanto a aparência imediata quanto o comportamento em serviço ao longo do tempo.
Para canais e cavidades fechadas, o acesso é apenas metade do problema. O processo também deve suportar evacuação, secagem e limpeza previsíveis. Um exterior limpo não é aceitável se passagens ocultas retiverem resíduos ou se o tratamento alterar os requisitos de contato com fluidos.
A compatibilidade vem antes da clareza
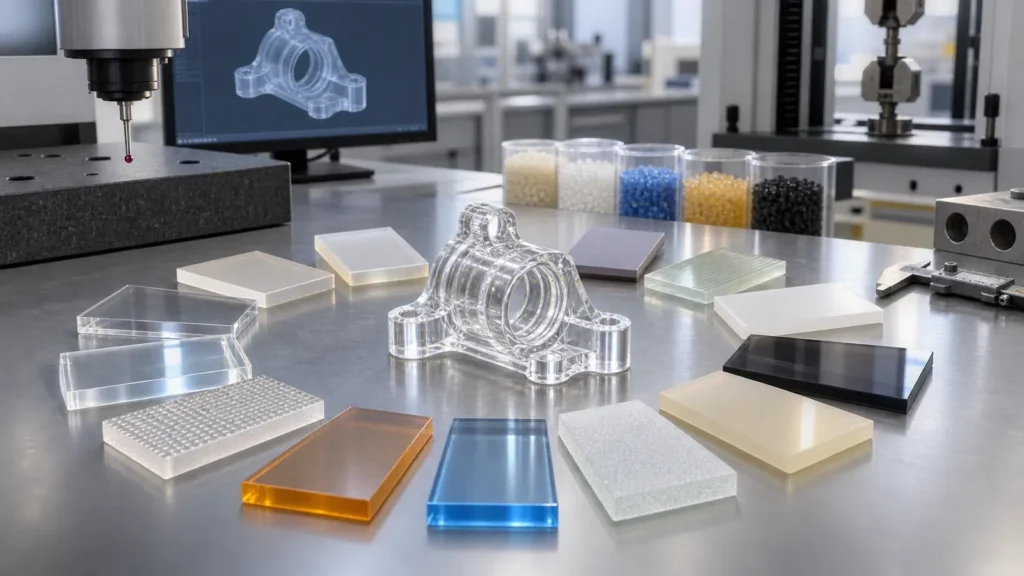
A expressão “plástico CNC” não é uma especificação de material. Acrílico, policarbonato, materiais da família das polissulfonas, acetal, náilon, PTFE, PEEK e graus com cargas têm química e sensibilidade à tensão diferentes. Uma rota de vapor que funciona para um polímero pode ter pouco efeito, causar embranquecimento ou atacar outro.
| Entrada a confirmar | Por que isso importa | Evidência a fornecer |
|---|---|---|
| Resina e grau exatos | A resposta química e a fissuração por tensão variam conforme a formulação | Designação do material e dados do fornecedor |
| Cor e aditivos | Pigmentos, cargas e reforço podem alterar a aparência | Estoque de intenção de produção ou cupom representativo |
| Histórico prévio de calor e tensões | Tensões residuais podem tornar-se visíveis durante a exposição química | Rota de usinagem, forma do material bruto e qualquer requisito de recozimento |
| Contato de serviço | Uso óptico, médico, de fluidos, de vácuo ou químico pode restringir resíduos e métodos | Requisitos de aplicação, limpeza, regulatórios e de compatibilidade |
A rastreabilidade torna-se importante quando a clareza faz parte do desempenho do produto. Mantenha o estoque de produção consistente com o ensaio aprovado e registre qualquer mudança de fonte de resina ou de grau antes do processamento. Dois plásticos vendidos sob um nome de família semelhante podem não se comportar de forma idêntica porque a formulação e o histórico de tensões diferem.
Quando a peça entrar em contato com álcoois, produtos de limpeza, combustíveis, adesivos ou meios de esterilização, inclua essa exposição na validação. Uma superfície que resiste ao polimento ainda pode ser incompatível com os produtos químicos encontrados posteriormente em serviço.
O Mapa de Risco Geométrico
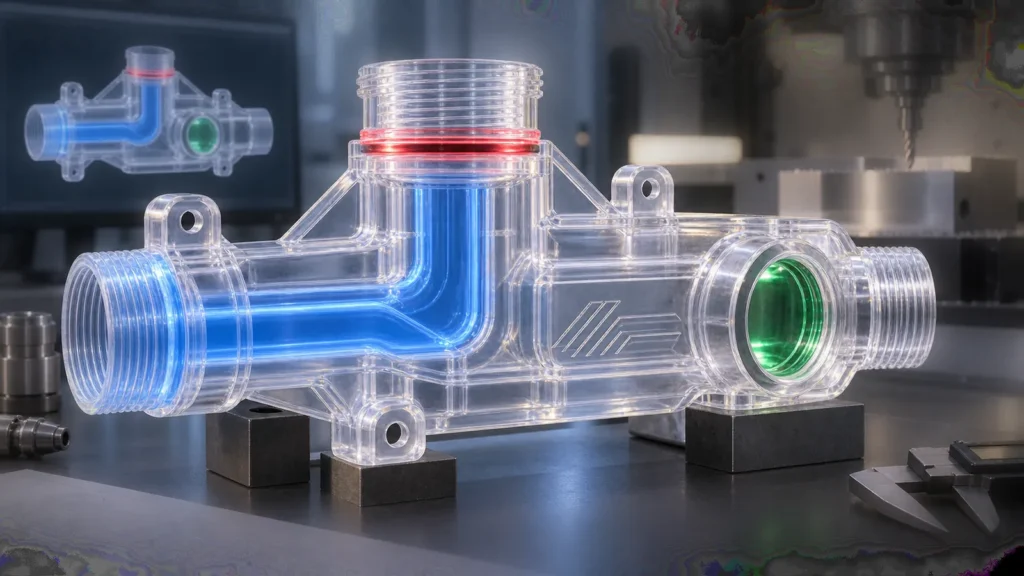
Antes do polimento, codifique o modelo por cores de acordo com a sensibilidade. Isso evita que um processo global danifique recursos que não precisam de melhoria óptica.
- Vermelho — proteger ou excluir: assentos de vedação, furos de precisão, roscas, bordas ópticas afiadas, aberturas de fluxo calibradas, escalas gravadas e áreas de colagem adesiva.
- Âmbar — validar por amostra: paredes finas, nervuras, reentrâncias profundas, interseções, recursos de encaixe e regiões com remoção pesada de material.
- Verde — zonas primárias de polimento: janelas de visualização acessíveis e superfícies amplas com liberdade dimensional suficiente.
O mapa também auxilia na fixação e inspeção. Uma carcaça pode precisar de clareza apenas através de uma janela, enquanto o flange, as portas e os bosses de montagem devem preservar sua condição usinada. Requisitos seletivos são mais fáceis de controlar do que “polir a peça inteira”.”
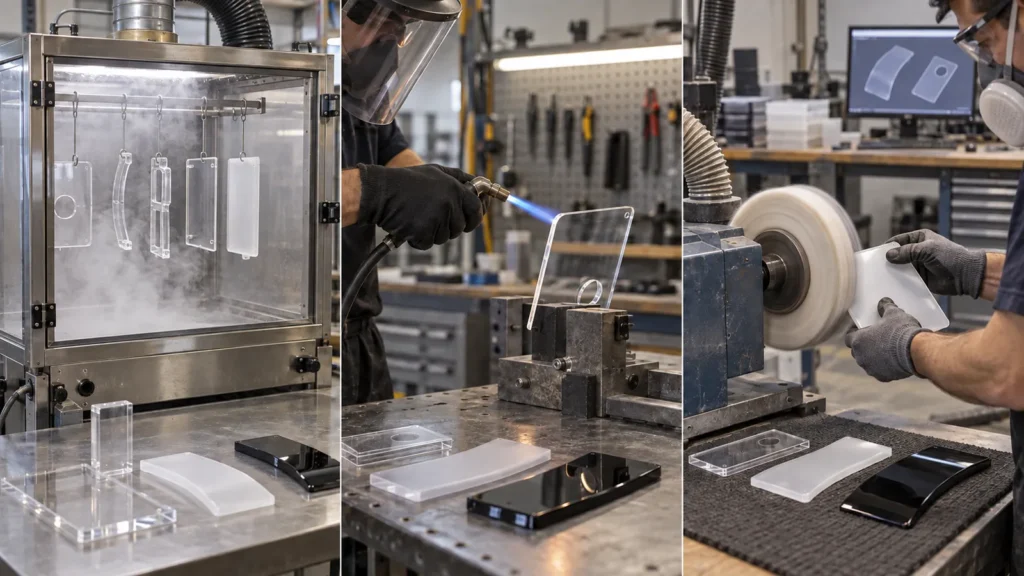
Polimento a Vapor, Chama ou Mecânico?
| Rota | Onde pode ajudar | Principal limitação a revisar |
|---|---|---|
| Polimento a vapor | Polímeros compatíveis, contornos complexos e alisamento amplo | Compatibilidade química, resposta ao estresse, alteração de bordas e controle de processo |
| Polimento mecânico | Superfícies acessíveis com controle local do operador | Mão de obra, direcionalidade, arredondamento de bordas e geometria interna difícil |
| Polimento a chama | Certas bordas compatíveis e superfícies acessíveis | Controle de calor, estresse, distorção e consistência local |
| Usinagem melhorada apenas | Quando a transparência funcional é modesta e as dimensões dominam | As marcas de ferramenta permanecem e a clareza óptica pode ser limitada |
Uma rota híbrida pode usar usinagem fina seguida de polimento controlado. A visão geral do Visão geral do pós-processamento CNC ajuda a enquadrar isto como parte da rota completa de fabricação, em vez de uma operação cosmética isolada.
A Clareza Começa na Ferramenta de Corte
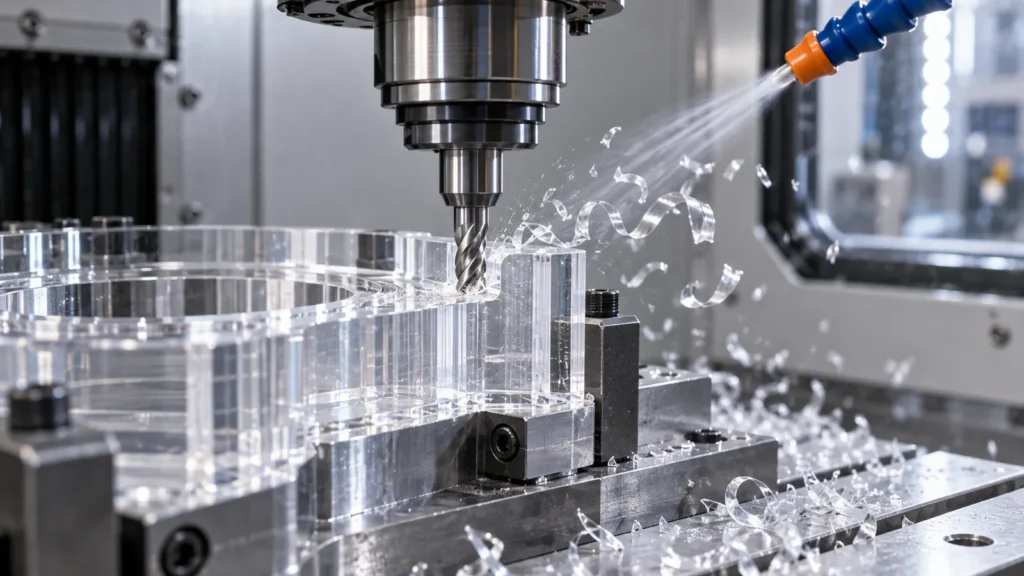
O tempo e o risco de polimento diminuem quando a superfície usinada começa limpa e consistente. A revisão do CAM e da configuração deve abordar ferramentas afiadas, fixação estável da peça, evacuação controlada de cavacos, gestão de calor, passes de acabamento equilibrados e suporte suficiente para paredes finas. A lixagem manual pesada pode reduzir marcas, mas também pode criar ondulações ou bordas arredondadas que permanecem visíveis após o polimento.
Uma sequência de processo útil
- Verificar a identidade e a condição do material antes da usinagem.
- Desbastar a peça controlando o calor e a tensão residual.
- Permitir uma etapa de estabilização apropriada quando o material e a geometria o exigirem.
- Acabar a geometria crítica com ferramentas afiadas e um percurso estável.
- Remover rebarbas sem danificar as zonas ópticas.
- Limpar usando um método compatível com o polímero e a rota de polimento.
- Execute um teste de polimento representativo antes de definir as configurações de produção.
Defina “Transparente” de forma que possa ser inspecionado
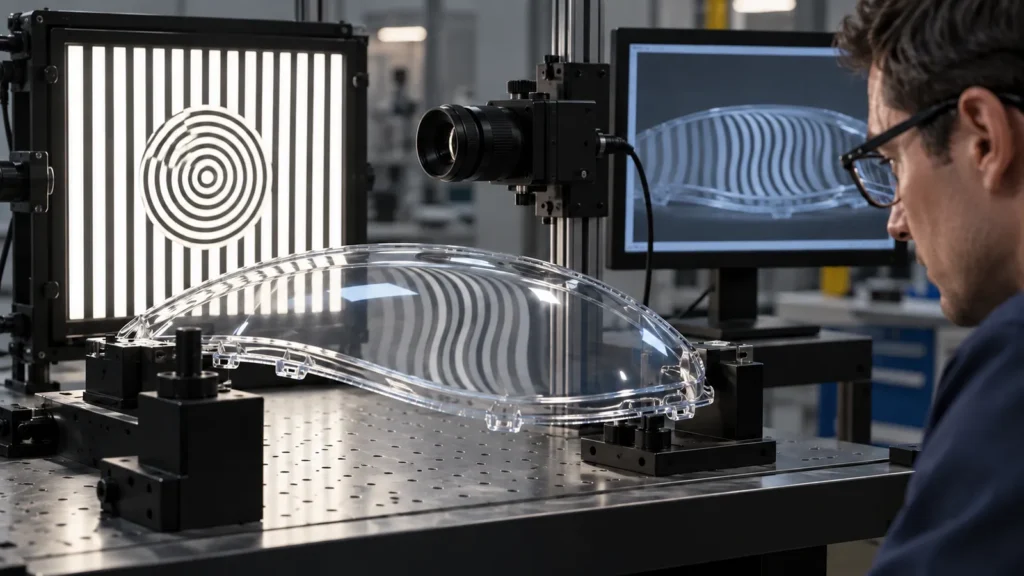
“Transparente como cristal” pode significar texto legível através de uma tampa, visibilidade para câmera, uma janela de nível de fluido, uma lente de display ou transmissão óptica verdadeira. Esses casos não são equivalentes. Defina o uso, a distância de visualização, a iluminação, a espessura da parede, o fundo e os defeitos que importam.
| Categoria de aceitação | Possível controle |
|---|---|
| Visibilidade funcional | Legibilidade ou reconhecimento de alvo através da geometria de produção |
| Defeitos visuais | Risco, névoa, bolha, estria, queimadura, inclusão e limites de borda por zona |
| Dimensões | Medição pós-polimento de interfaces e geometria de parede |
| Superfície e limpeza | Critérios acordados de rugosidade, resíduo, enxágue, secagem e embalagem |
Para projetos críticos, aprove uma primeira peça polida e registre as condições de inspeção. A visão geral do controle de qualidade da JUCHENG fornece o contexto para a verificação dimensional e visual.
Não avalie uma janela curva com o mesmo método de um corpo de prova plano. A curvatura, a espessura da parede, o ângulo de visão e as reflexões internas podem fazer com que uma superfície em conformidade pareça distorcida. Sempre que possível, inspecione através da geometria de produção usando o alvo real ou uma configuração óptica representativa.
A fotografia pode documentar defeitos grosseiros, mas a exposição da câmera e a iluminação podem ocultar névoa ou exagerar riscos. Peças de referência físicas continuam valiosas para compras transfronteiriças porque reduzem a ambiguidade entre termos como límpido, transparente, brilhante e óptico.
O Pacote de RFQ para uma Peça Plástica CNC Transparente
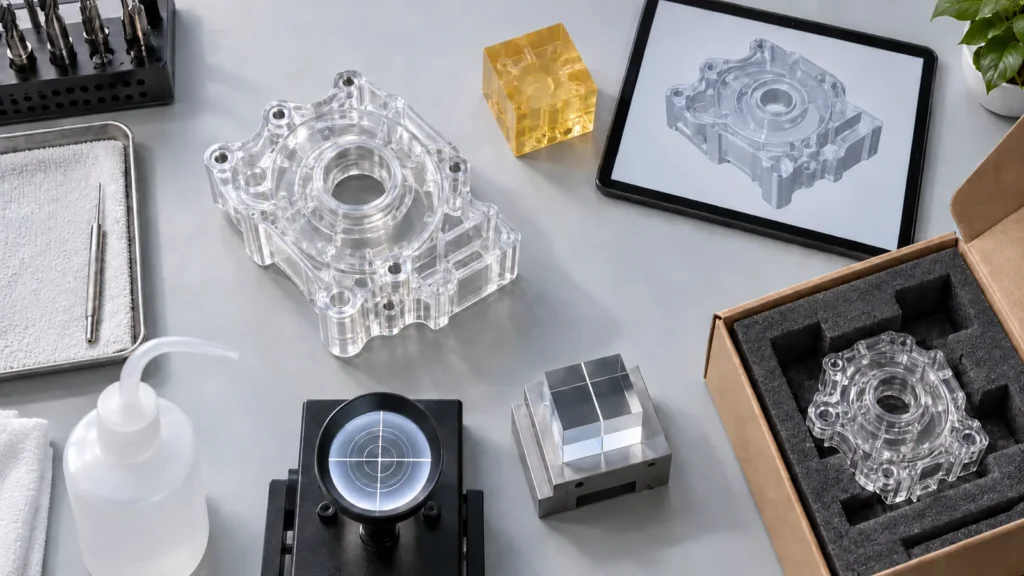
- Grau exato do polímero, cor, forma de fornecimento e política de substitutos permitidos
- Modelo 3D mais desenho com zonas ópticas, de encaixe, de vedação e protegidas
- Função de visualização pretendida, ambiente de serviço, agentes de limpeza e temperatura
- Rota de polimento se obrigatória, ou meta de desempenho se a rota for aberta
- Condição dimensional após o polimento e quaisquer superfícies sem polimento
- Amostra aprovada, configuração de inspeção visual, relatórios e expectativas de embalagem
Este pacote permite ao fornecedor avaliar se o polimento a vapor é adequado, se uma melhoria com usinagem em primeiro lugar é suficiente, ou se outro material ou rota de fabricação reduziria o risco.
Perguntas Que Evitam Retrabalho Caro
Todo plástico transparente pode ser polido a vapor?
Não. A adequação depende do grau exato do polímero, aditivos, condição de tensão, geometria, aplicação e processo controlado disponível. Confirme a compatibilidade usando material com intenção de produção.
O polimento a vapor remove riscos profundos?
Ele se destina a refundir a superfície próxima, não a apagar danos profundos sem consequência dimensional. Riscos profundos devem ser evitados ou reduzidos antes do polimento, e a espessura de parede ou geometria crítica ainda deve ser protegida.
Uma peça polida ainda pode rachar depois?
Sim. Tensões residuais de usinagem, produtos químicos incompatíveis, carga de montagem, cantos vivos, temperatura e exposição em serviço podem contribuir para o aparecimento tardio de fissuras ou rachaduras. A clareza da superfície não prova resistência a tensões de longo prazo.