
Le polissage à la vapeur peut améliorer la clarté et la douceur apparente des plastiques CNC compatibles en ramollissant et en refondant brièvement la surface extérieure. Il ne corrige pas les erreurs de trajectoire d'outil, les rayures profondes, les contraintes internes, un mauvais choix de matériau ou une géométrie qui empêche une exposition contrôlée. Les meilleurs résultats proviennent de la conception de l'usinage, de la gestion des contraintes, de l'état des arêtes, de la voie de polissage et de l'inspection optique comme un seul processus—et non du traitement du polissage à la vapeur comme une étape de sauvetage universelle.
Pourquoi un plastique transparent devient trouble après usinage
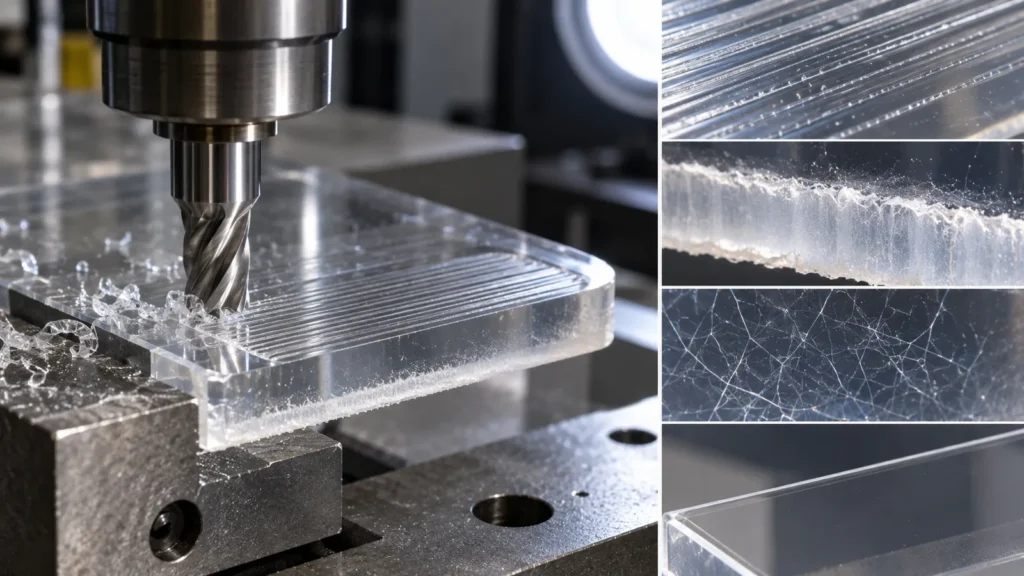
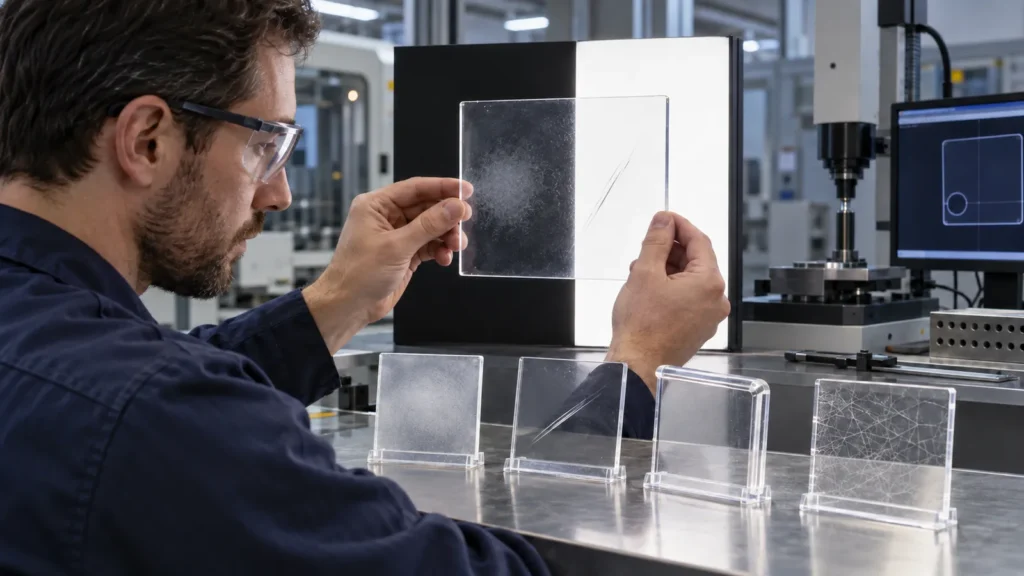
Une feuille ou un bloc transparent devient visuellement trouble lorsque la coupe crée des rainures microscopiques, du matériau arraché, des bavures, des dommages thermiques, du broutement ou des contraintes résiduelles. La lumière se diffuse sur ces irrégularités au lieu de traverser proprement la surface. Le polissage peut réduire cette diffusion, mais l'état initial fixe le plafond.
Marques d'usinage
Les lignes d'avance et la géométrie de l'outil créent un aspect givré régulier.
Chaleur et contraintes
Un ramollissement local, des fissures ou des contraintes figées peuvent apparaître pendant ou après la finition.
Comportement du matériau
Différents polymères réagissent différemment aux outils de coupe, aux liquides de refroidissement, aux solvants et aux voies de polissage.
Si la pièce est déjà fissurée, craquelée, dimensionnellement instable ou fabriquée dans un polymère incompatible, le polissage à la vapeur peut amplifier le problème plutôt que de le masquer. Vérifiez le choix du matériau via le guide des matériaux d'usinage CNC avant de valider la finition.
Ce que le polissage à la vapeur change réellement
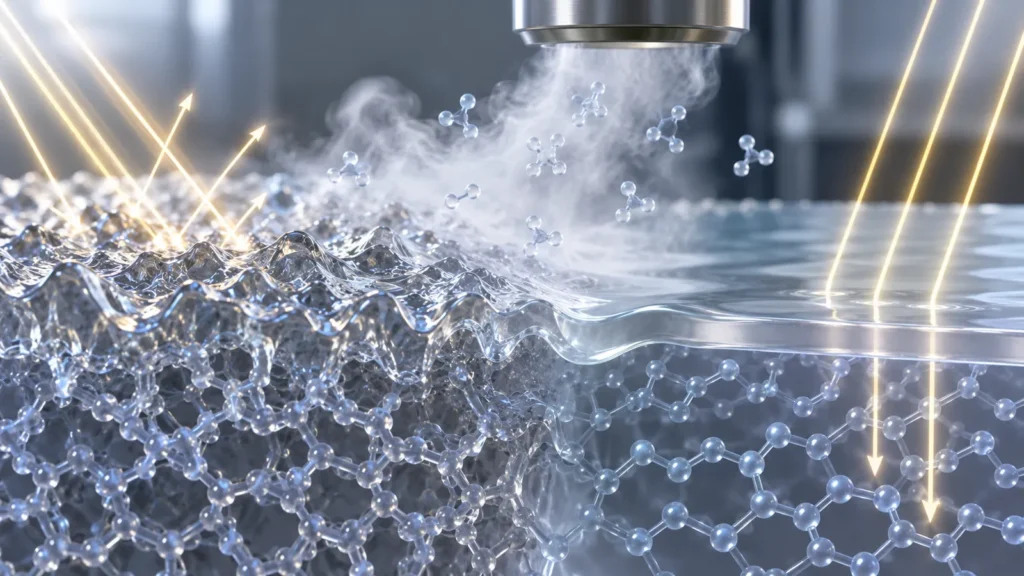
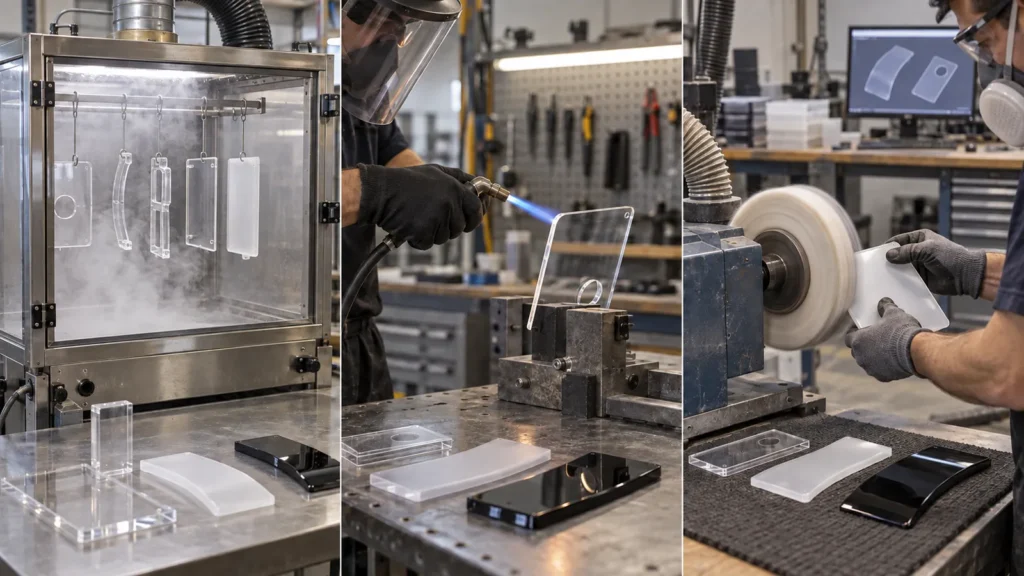
Dans un processus contrôlé, une vapeur compatible interagit avec la surface du polymère. La couche la plus externe se ramollit et s'écoule suffisamment pour réduire les pics et les creux microscopiques, puis se resolidifie. Comme le processus agit sur la surface plutôt que d'utiliser un outil abrasif, il peut atteindre certains contours et zones internes difficiles à polir mécaniquement.
Le même mécanisme crée un risque. Une exposition excessive peut arrondir les arêtes, ramollir les détails, déformer les caractéristiques minces, fermer les petites ouvertures, altérer le brillant de manière inégale ou révéler des contraintes par craquelage. La géométrie, le lot de matériau, l'usinage préalable, le nettoyage, la température, le maintien en position, l'exposition et le séchage influencent tous le résultat.
Le refusion de surface peut également modifier l'apparence d'un défaut sans en éliminer la cause profonde. Une vallée de broutement peut devenir brillante tout en restant optiquement déformée. Un coin sous contrainte peut sembler acceptable à l'inspection et se fissurer plus tard lorsqu'il est exposé à des produits de nettoyage chimiques ou à une charge d'assemblage. L'examen du procédé doit donc prendre en compte à la fois l'aspect immédiat et le comportement différé en service.
Pour les canaux et les cavités fermées, l'accès ne représente que la moitié du problème. Le procédé doit également permettre une évacuation, un séchage et une propreté prévisibles. Un extérieur propre n'est pas acceptable si des passages cachés retiennent des résidus ou si le traitement modifie les exigences de contact avec les fluides.
La compatibilité avant la transparence
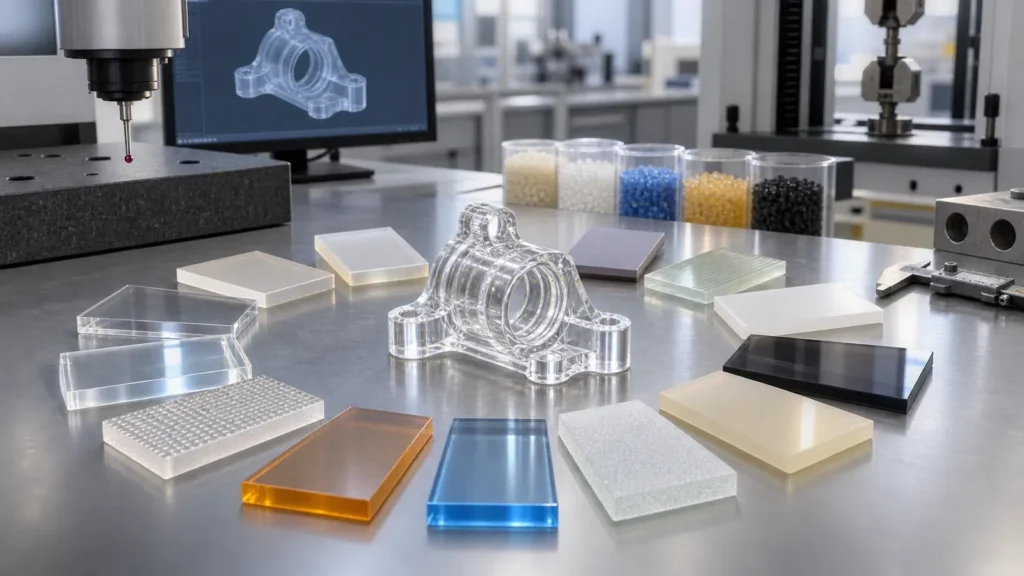
L'expression “ plastique CNC ” n'est pas une spécification de matériau. L'acrylique, le polycarbonate, les matériaux de la famille des polysulfones, l'acétal, le nylon, le PTFE, le PEEK et les grades chargés ont une chimie et une sensibilité aux contraintes différentes. Une voie vapeur qui fonctionne pour un polymère peut avoir peu d'effet, provoquer un blanchiment ou attaquer un autre.
| Donnée à confirmer | Pourquoi c'est important | Preuve à fournir |
|---|---|---|
| Résine et grade exacts | La réponse chimique et la fissuration sous contrainte varient selon la formulation | Désignation du matériau et données du fournisseur |
| Couleur et additifs | Les pigments, charges et renforts peuvent modifier l'apparence | Matière destinée à la production ou éprouvette représentative |
| Antécédents thermiques et de contraintes | Les contraintes résiduelles peuvent devenir visibles lors d'une exposition chimique | Gamme d'usinage, forme de la matière première et toute exigence de recuit |
| Contact service | Un usage optique, médical, fluidique, sous vide ou chimique peut restreindre les résidus et les méthodes | Exigences relatives à l'application, au nettoyage, à la réglementation et à la compatibilité |
La traçabilité devient importante lorsque la clarté fait partie des performances du produit. Maintenez la matière de production cohérente avec l'essai approuvé et enregistrez tout changement de source de résine ou de grade avant transformation. Deux plastiques vendus sous un nom de famille similaire peuvent ne pas se comporter de manière identique, car leur formulation et leur historique de contraintes diffèrent.
Lorsque la pièce sera en contact avec des alcools, des nettoyants, des carburants, des adhésifs ou des milieux de stérilisation, incluez cette exposition dans la validation. Une surface qui résiste au polissage peut néanmoins être incompatible avec les produits chimiques rencontrés ultérieurement en service.
La carte des risques géométriques
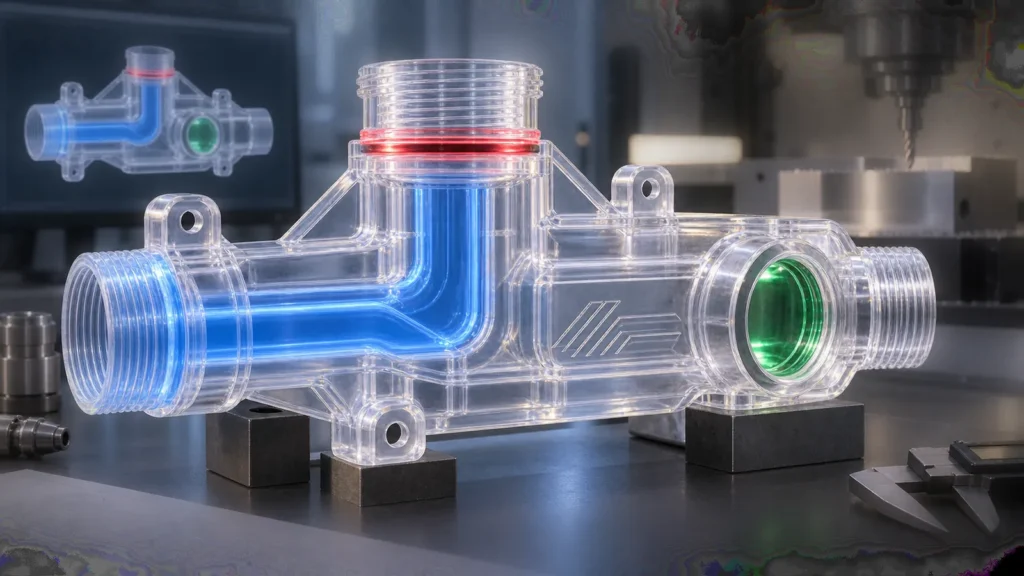
Avant le polissage, codez le modèle par couleur selon la sensibilité. Cela évite qu'un processus global n'endommage des caractéristiques qui n'ont pas besoin d'une amélioration optique.
- Rouge — protéger ou exclure : portées d'étanchéité, alésages de précision, filetages, arêtes optiques vives, ouvertures d'écoulement calibrées, graduations gravées et zones de collage.
- Orange — valider par échantillon : parois minces, nervures, évidements profonds, intersections, clips et zones à fort enlèvement de matière.
- Vert — zones de polissage principales : fenêtres d'observation accessibles et surfaces larges avec une liberté dimensionnelle suffisante.
La carte prend également en charge le montage et l'inspection. Un boîtier peut nécessiter de la clarté uniquement à travers une fenêtre, tandis que la bride, les orifices et les bossages de montage doivent conserver leur état usiné. Les exigences sélectives sont plus faciles à contrôler que “ polir la pièce entière ”.”
Polissage vapeur, à la flamme ou mécanique ?
| Voie | Où cela peut aider | Principale limitation à examiner |
|---|---|---|
| Polissage à la vapeur | Polymères compatibles, contours complexes et lissage étendu | Compatibilité chimique, réponse aux contraintes, modification des arêtes et maîtrise du procédé |
| Polissage mécanique | Faces accessibles avec contrôle local de l'opérateur | Main-d'œuvre, directionnalité, arrondi des arêtes et géométrie interne difficile |
| Polissage à la flamme | Certaines arêtes compatibles et surfaces accessibles | Maîtrise de la chaleur, contraintes, déformation et régularité locale |
| Usinage amélioré uniquement | Lorsque la transparence fonctionnelle est modeste et que les dimensions dominent | Les marques d'outil subsistent et la clarté optique peut être limitée |
Une voie hybride peut recourir à un usinage fin suivi d'un polissage contrôlé. Le site Aperçu du post-traitement CNC aide à inscrire cela dans le cadre du parcours de fabrication complet plutôt que comme une opération cosmétique autonome.
La clarté commence à l'outil de coupe
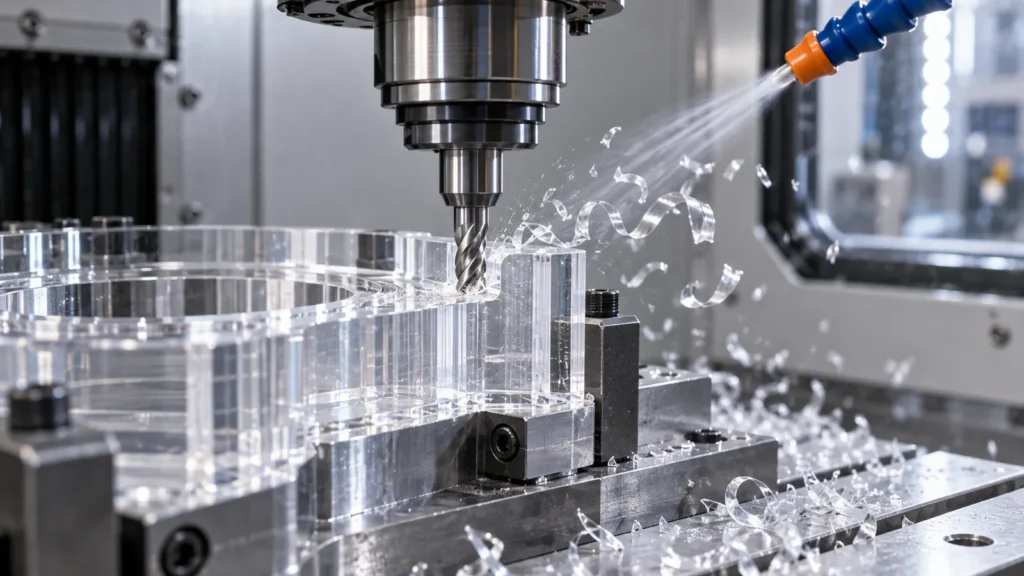
Le temps et le risque de polissage diminuent lorsque la surface usinée part propre et régulière. La revue de la FAO et de la mise en place doit traiter des outils affûtés, d'un maintien d'œuvre stable, d'une évacuation contrôlée des copeaux, de la gestion de la chaleur, de passes de finition équilibrées et d'un support suffisant pour les parois minces. Un ponçage manuel intensif peut réduire les marques, mais il peut aussi créer des ondulations ou des bords arrondis qui restent visibles après polissage.
Une séquence de processus utile
- Vérifier l'identité et l'état du matériau avant l'usinage.
- Ébaucher la pièce tout en maîtrisant la chaleur et les contraintes résiduelles.
- Prévoir une étape de stabilisation appropriée lorsque le matériau et la géométrie l'exigent.
- Finir la géométrie critique avec un outillage affûté et une trajectoire stable.
- Ébavurer sans endommager les zones optiques.
- Nettoyer selon une méthode compatible avec le polymère et la voie de polissage.
- Réaliser un essai de polissage représentatif avant de figer les paramètres de production.
Définir “ transparent ” de manière à pouvoir l'inspecter
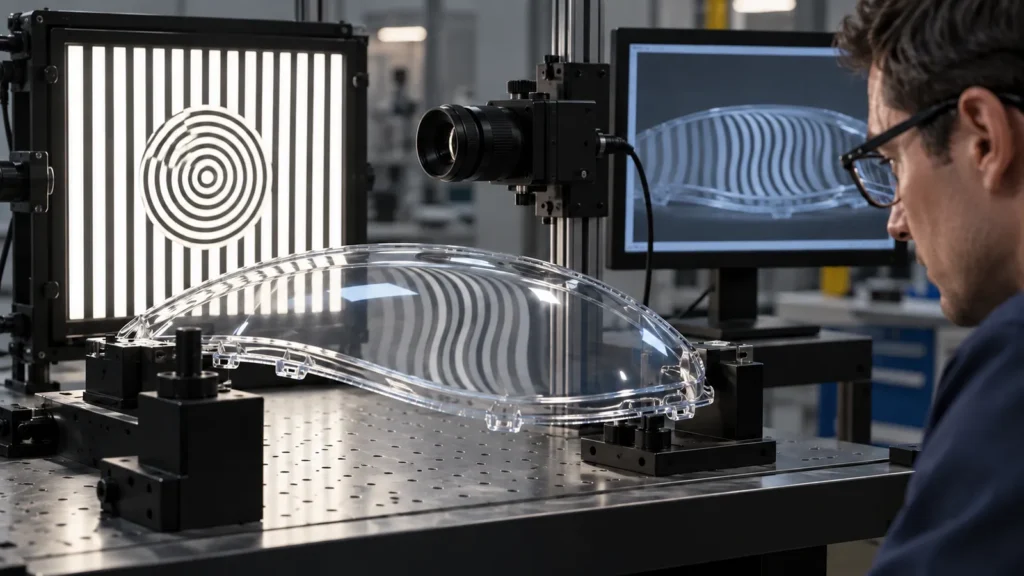
“ Parfaitement transparent ” peut signifier un texte lisible à travers un capot, une visibilité pour une caméra, une fenêtre de niveau de fluide, une lentille d'affichage ou une véritable transmission optique. Ces notions ne sont pas équivalentes. Définissez l'usage, la distance d'observation, l'éclairage, l'épaisseur de paroi, l'arrière-plan et les défauts qui comptent.
| Catégorie d'acceptation | Contrôle possible |
|---|---|
| Visibilité fonctionnelle | Lisibilité ou reconnaissance de cible à travers la géométrie de production |
| Défauts visuels | Rayure, voile, bulle, strie, brûlure, inclusion et limites de bord par zone |
| Dimensions | Mesure après polissage des interfaces et de la géométrie de paroi |
| Surface et propreté | Critères convenus de rugosité, de résidus, de rinçage, de séchage et d'emballage |
Pour les projets critiques, approuvez une première pièce polie et consignez les conditions d'inspection. L' aperçu du contrôle qualité de JUCHENG fournit le contexte pour la vérification dimensionnelle et visuelle.
Ne jugez pas une fenêtre courbe avec la même méthode qu'une éprouvette plate. La courbure, l'épaisseur de paroi, l'angle d'observation et les réflexions internes peuvent donner à une surface conforme un aspect déformé. Dans la mesure du possible, inspectez à travers la géométrie de production en utilisant la cible réelle ou un montage optique représentatif.
La photographie peut documenter les défauts grossiers, mais l'exposition et l'éclairage de la caméra peuvent masquer le voile ou exagérer les rayures. Les pièces de référence physiques restent précieuses pour les achats transfrontaliers, car elles réduisent l'ambiguïté entre des termes tels que clair, transparent, brillant et optique.
Le dossier de demande de devis pour une pièce plastique transparente usinée par CNC
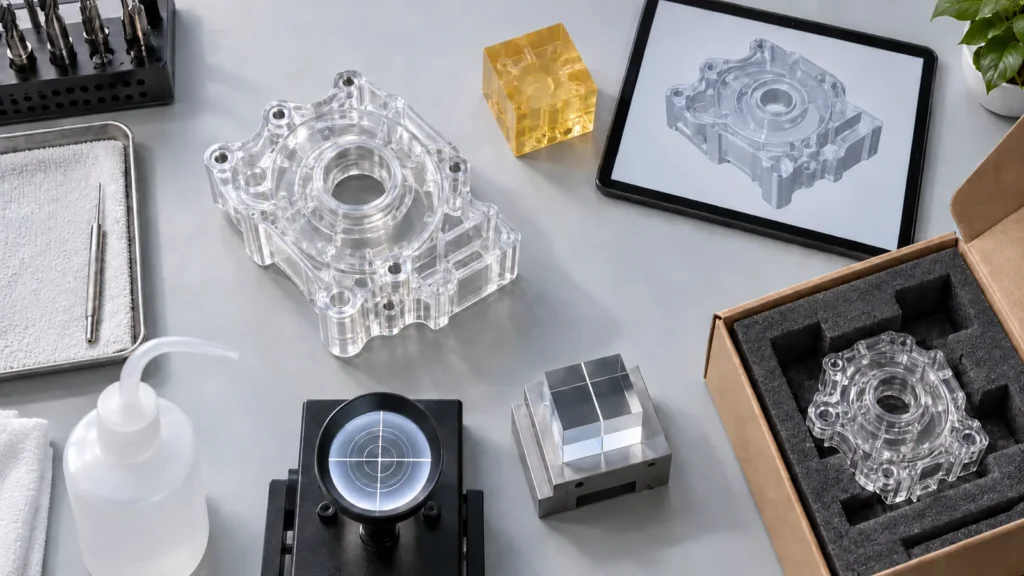
- La nuance exacte de polymère, la couleur, la forme de stock et la politique de substitution autorisée
- Modèle 3D plus plan avec zones optiques, d'ajustement, d'étanchéité et protégées
- La fonction de visualisation prévue, l'environnement de service, les agents de nettoyage et la température
- La voie de polissage si elle est obligatoire, ou l'objectif de performance si la voie est ouverte
- L'état dimensionnel après polissage et les surfaces éventuelles à ne pas polir
- L'échantillon approuvé, la configuration d'inspection visuelle, les rapports et les attentes en matière d'emballage
Ce dossier permet au fournisseur de juger si le polissage à la vapeur est adapté, si une amélioration par usinage en premier lieu suffit, ou si un autre matériau ou procédé de fabrication réduirait le risque.
Des questions qui évitent des reprises coûteuses
Tous les plastiques transparents peuvent-ils être polis à la vapeur ?
Non. L'adéquation dépend de la nuance exacte de polymère, des additifs, de l'état de contrainte, de la géométrie, de l'application et du procédé contrôlé disponible. Confirmez la compatibilité à l'aide d'un matériau destiné à la production.
Le polissage à la vapeur éliminera-t-il les rayures profondes ?
Il vise à faire refondre la surface proche, et non à effacer des dommages profonds sans conséquence dimensionnelle. Les rayures profondes doivent être évitées ou réduites avant le polissage, et l'épaisseur de paroi ou la géométrie critiques doivent toujours être protégées.
Une pièce polie peut-elle encore se fissurer plus tard ?
Oui. Les contraintes résiduelles d'usinage, les produits chimiques incompatibles, les charges d'assemblage, les angles vifs, la température et l'exposition en service peuvent contribuer à un faïençage ou à une fissuration différés. La clarté de surface ne prouve pas la résistance aux contraintes à long terme.