
La lucidatura a vapore può migliorare la chiarezza e la levigatezza apparente delle plastiche CNC compatibili ammorbidendo e rifondendo brevemente la superficie esterna. Non corregge errori di traiettoria utensile, graffi profondi, tensioni interne, scelta errata del materiale o geometrie che impediscono un'esposizione controllata. I risultati migliori derivano dal progettare la lavorazione, la gestione delle tensioni, la condizione dei bordi, il percorso di lucidatura e l'ispezione ottica come un unico processo, non dal trattare la lucidatura a vapore come una soluzione universale.
Perché una plastica trasparente diventa opaca dopo la lavorazione
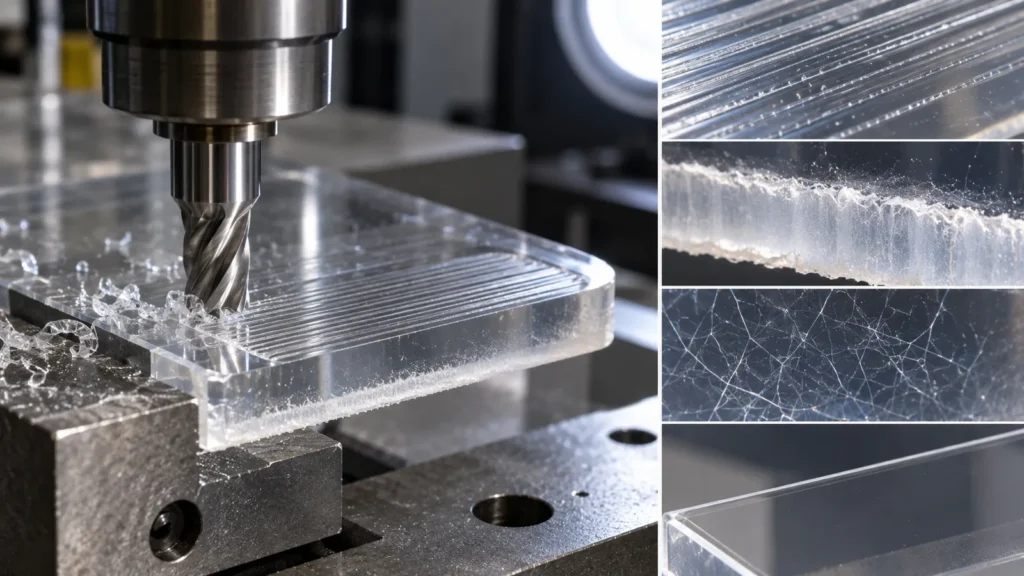
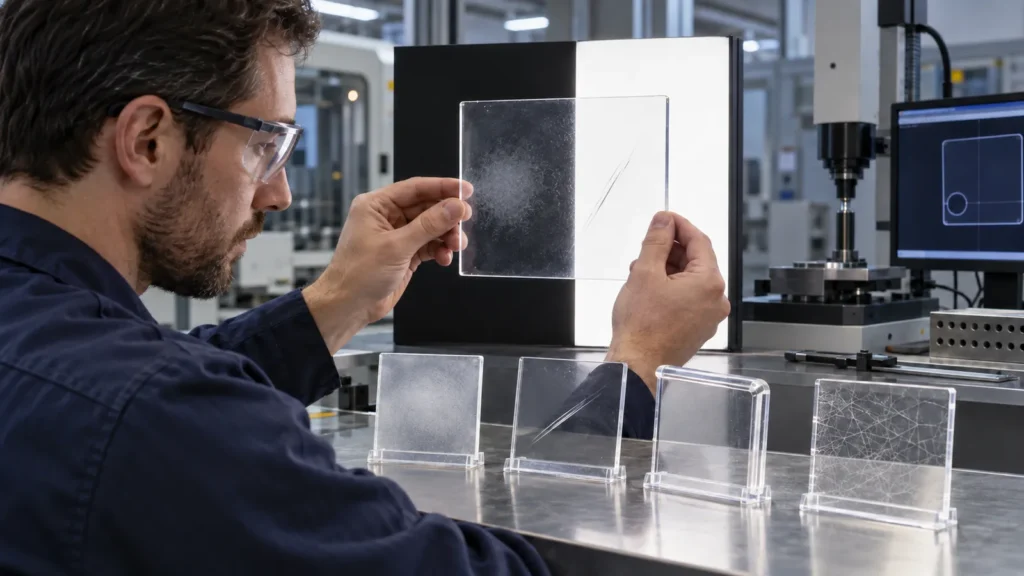
Una lastra o un blocco trasparente diventa visivamente torbido quando il taglio crea scanalature microscopiche, materiale strappato, bave, danni termici, chatter o tensioni residue. La luce si diffonde su queste irregolarità invece di attraversare la superficie in modo pulito. La lucidatura può ridurre tale diffusione, ma la condizione di partenza ne stabilisce il limite massimo.
Segni di lavorazione
Le linee di avanzamento e la geometria dell'utensile creano un aspetto smerigliato regolare.
Calore e tensioni
Ammorbidimento locale, cricche o tensioni intrappolate possono comparire durante o dopo la finitura.
Comportamento del materiale
Polimeri diversi reagiscono in modo diverso a frese, refrigeranti, solventi e percorsi di lucidatura.
Se il pezzo è già incrinato, fessurato, dimensionalmente instabile o realizzato con un polimero incompatibile, la lucidatura a vapore può amplificare il problema anziché nasconderlo. Verificare la scelta del materiale tramite la guida ai materiali per la lavorazione CNC prima di impegnare la finitura.
Cosa cambia realmente la lucidatura a vapore
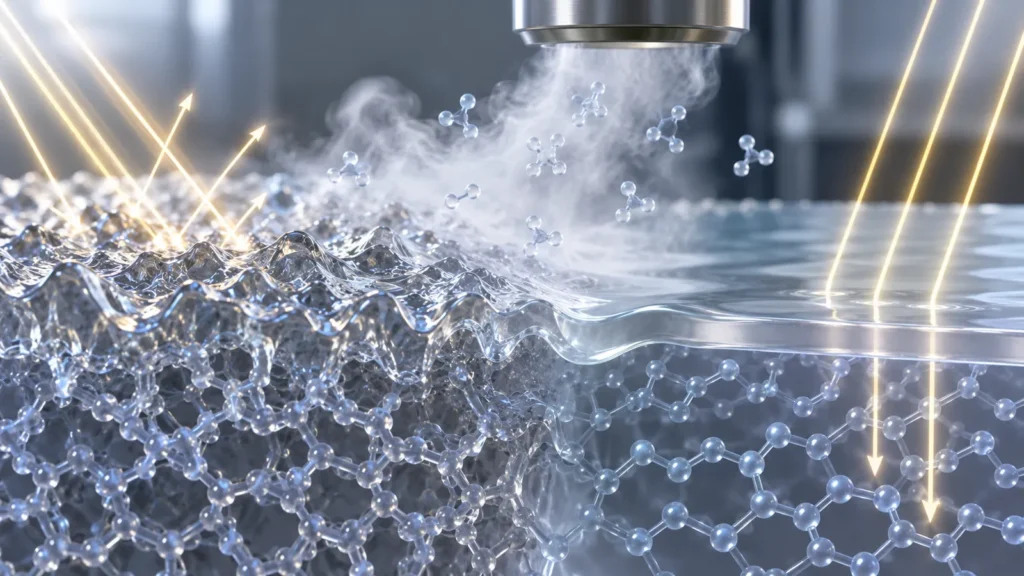
In un processo controllato, un vapore compatibile interagisce con la superficie del polimero. Lo strato più esterno si ammorbidisce e scorre quanto basta per ridurre picchi e valli microscopici, poi si risolidifica. Poiché il processo agisce sulla superficie anziché utilizzare un utensile abrasivo, può raggiungere alcuni profili e zone interne difficili da lucidare meccanicamente.
Lo stesso meccanismo genera rischio. Un'esposizione eccessiva può arrotondare i bordi, ammorbidire i dettagli, deformare le caratteristiche sottili, chiudere piccole aperture, alterare la lucentezza in modo non uniforme o rivelare tensioni attraverso fessurazioni. Geometria, lotto del materiale, lavorazione precedente, pulizia, temperatura, attrezzaggio, esposizione e asciugatura influenzano tutti il risultato.
Il riflusso superficiale può anche cambiare l'aspetto di un difetto senza eliminarne la causa principale. Una valle di chatter può diventare lucida pur rimanendo otticamente distorta. Un angolo sollecitato può sembrare accettabile all'ispezione e craquelare in seguito se esposto a prodotti chimici di pulizia o a carichi di assemblaggio. La revisione del processo deve quindi considerare sia l'aspetto immediato sia il comportamento differito in esercizio.
Per canali e cavità chiuse, l'accesso è solo metà del problema. Il processo deve anche garantire un'evacuazione, un'asciugatura e una pulizia prevedibili. Un esterno limpido non è accettabile se i passaggi nascosti trattengono residui o se il trattamento modifica i requisiti di contatto con i fluidi.
La compatibilità viene prima della limpidezza
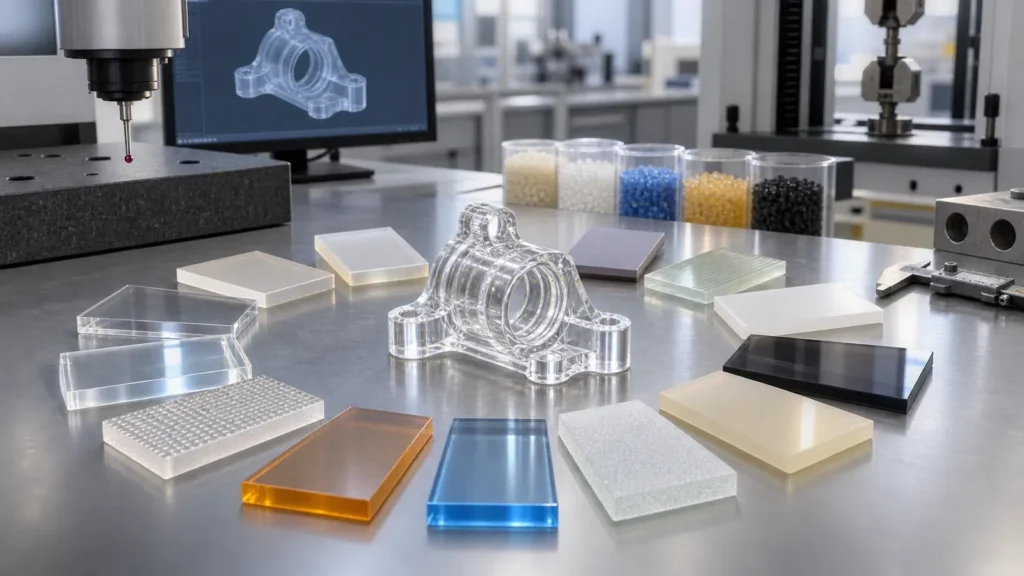
L'espressione “plastica CNC” non è una specifica di materiale. Acrilico, policarbonato, materiali della famiglia dei polisulfoni, acetale, nylon, PTFE, PEEK e gradi caricati hanno chimica e sensibilità allo stress diverse. Un percorso a vapore che funziona per un polimero può avere scarso effetto, causare ingiallimento o attaccarne un altro.
| Dato da confermare | Perché è importante | Evidenza da fornire |
|---|---|---|
| Resina e grado esatti | La risposta chimica e la fessurazione sotto stress variano in base alla formulazione | Designazione del materiale e dati del fornitore |
| Colore e additivi | Pigmenti, cariche e rinforzi possono modificare l'aspetto | Materiale destinato alla produzione o provino rappresentativo |
| Storia termica e di sollecitazione precedente | Le tensioni residue possono diventare visibili durante l'esposizione chimica | Ciclo di lavorazione, forma del grezzo e qualsiasi requisito di ricottura |
| Contatto per l'assistenza | L'uso ottico, medicale, per fluidi, sottovuoto o chimico può limitare residui e metodi | Requisiti applicativi, di pulizia, normativi e di compatibilità |
La tracciabilità diventa importante quando la trasparenza fa parte delle prestazioni del prodotto. Mantieni lo stock di produzione coerente con la prova approvata e registra qualsiasi cambio di fonte o grado di resina prima della lavorazione. Due materie plastiche vendute con un nome di famiglia simile possono non comportarsi in modo identico perché la formulazione e la storia tensionale differiscono.
Quando il pezzo entrerà in contatto con alcoli, detergenti, carburanti, adesivi o mezzi di sterilizzazione, includi tale esposizione nella validazione. Una superficie che resiste alla lucidatura può comunque essere incompatibile con i prodotti chimici incontrati successivamente in esercizio.
La Mappa del Rischio Geometrico
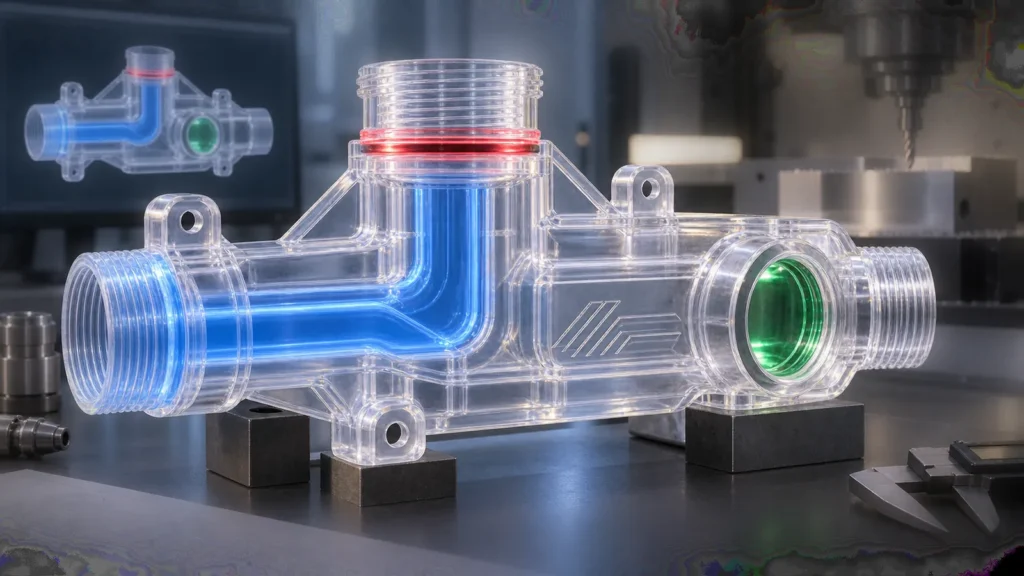
Prima della lucidatura, codifica a colori il modello in base alla sensibilità. Ciò impedisce a un processo globale di danneggiare caratteristiche che non necessitano di miglioramento ottico.
- Rosso—proteggere o escludere: sedi di tenuta, fori di precisione, filettature, bordi ottici affilati, aperture di flusso calibrate, scale incise e aree di incollaggio.
- Ambra—validare tramite campione: pareti sottili, nervature, recessi profondi, intersezioni, elementi a scatto e regioni con forte asportazione di materiale.
- Verde—zone di lucidatura primarie: finestre di ispezione accessibili e superfici ampie con sufficiente libertà dimensionale.
La mappa supporta anche l'attrezzaggio e l'ispezione. Un alloggiamento può richiedere trasparenza solo attraverso una finestra, mentre la flangia, le porte e i bossaggi di montaggio devono conservare la loro condizione lavorata. I requisiti selettivi sono più facili da controllare rispetto a “lucidare l'intero pezzo”.”
Lucidatura a vapore, a fiamma o meccanica?
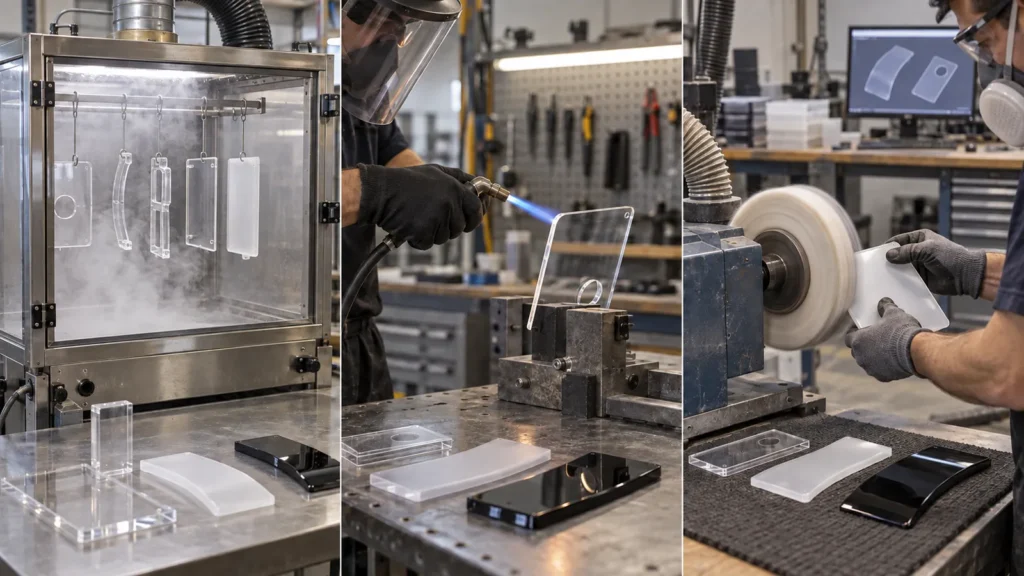
| Percorso | Dove può essere utile | Limitazione principale da valutare |
|---|---|---|
| Lucidatura a vapore | Polimeri compatibili, profili complessi e levigatura ampia | Compatibilità chimica, risposta allo stress, variazione dei bordi e controllo del processo |
| Lucidatura meccanica | Superfici accessibili con controllo locale da parte dell'operatore | Manodopera, direzionalità, arrotondamento dei bordi e geometrie interne difficili |
| Lucidatura alla fiamma | Determinati bordi compatibili e superfici accessibili | Controllo del calore, stress, distorsione e uniformità locale |
| Solo migliore lavorazione meccanica | Quando la trasparenza funzionale è modesta e le dimensioni sono predominanti | Restano i segni dell'utensile e la chiarezza ottica può essere limitata |
Un percorso ibrido può prevedere una lavorazione fine seguita da una lucidatura controllata. Il sito Panoramica della post-lavorazione CNC contribuisce a inquadrare questa fase come parte del percorso produttivo completo anziché come un'operazione cosmetica a sé stante.
La chiarezza inizia dall'utensile da taglio
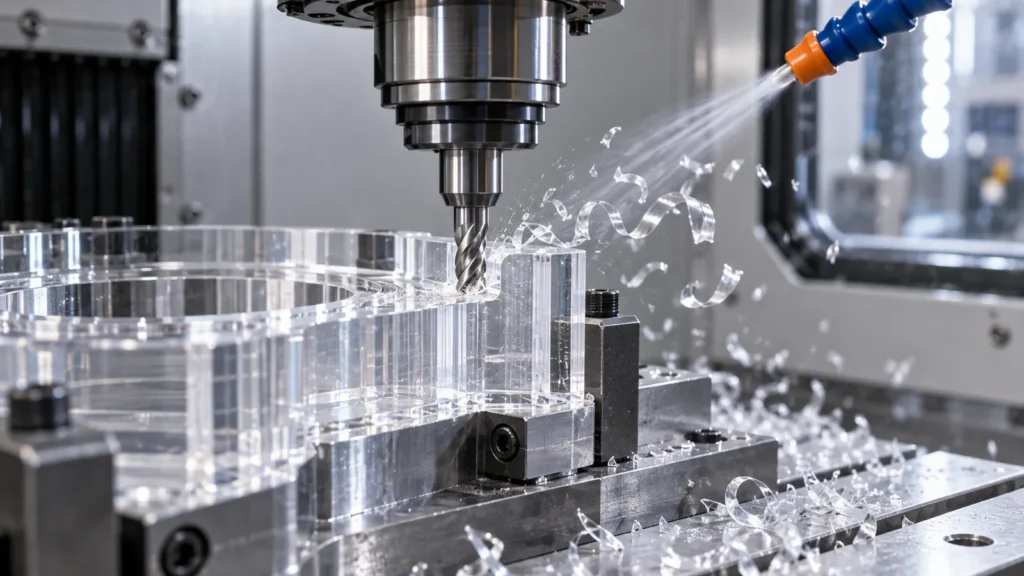
I tempi e i rischi della lucidatura diminuiscono quando la superficie lavorata parte pulita e uniforme. La revisione del CAM e dell'allestimento deve considerare utensili affilati, un fissaggio stabile del pezzo, un'evacuazione controllata dei trucioli, la gestione del calore, passate di finitura bilanciate e un supporto adeguato per le pareti sottili. Una levigatura manuale intensa può ridurre i segni, ma può anche creare ondulazioni o bordi arrotondati che restano visibili dopo la lucidatura.
Una sequenza di processo utile
- Verificare l'identità e le condizioni del materiale prima della lavorazione.
- Sgrossare il pezzo controllando il calore e le tensioni residue.
- Prevedere un'adeguata fase di stabilizzazione quando il materiale e la geometria lo richiedono.
- Finire la geometria critica con utensili affilati e una traiettoria stabile.
- Rimuovere le bave senza danneggiare le zone ottiche.
- Pulire con un metodo compatibile con il polimero e il ciclo di lucidatura.
- Eseguire una prova di lucidatura rappresentativa prima di fissare i parametri di produzione.
Definire il “trasparente” in modo che sia ispezionabile
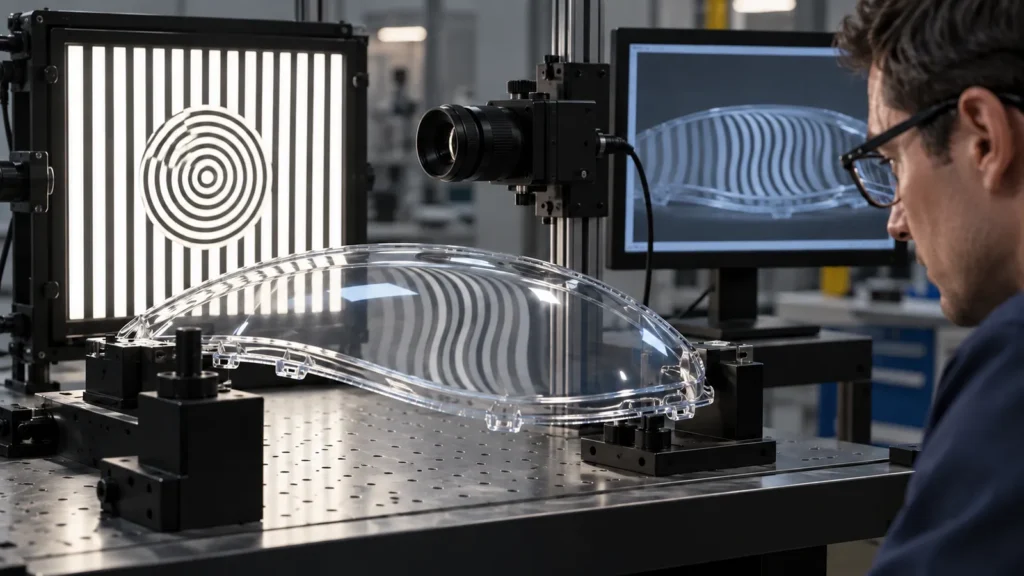
“Trasparente come il cristallo” può significare testo leggibile attraverso una copertura, visibilità per una telecamera, una finestra per il livello del fluido, una lente di un display o una vera trasmissione ottica. Questi casi non sono equivalenti. Definire l'uso, la distanza di osservazione, l'illuminazione, lo spessore della parete, lo sfondo e i difetti che contano.
| Categoria di accettazione | Possibile controllo |
|---|---|
| Visibilità funzionale | Leggibilità o riconoscimento del target attraverso la geometria di produzione |
| Difetti visivi | Graffi, velature, bolle, striature, bruciature, inclusioni e limiti sui bordi per zona |
| Dimensioni | Misurazione post-lucidatura delle interfacce e della geometria delle pareti |
| Superficie e pulizia | Criteri concordati di rugosità, residui, risciacquo, asciugatura e imballaggio |
Per i progetti critici, approvare un primo articolo lucidato e registrare le condizioni di ispezione. JUCHENG panoramica sul controllo qualità fornisce il contesto per la verifica dimensionale e visiva.
Non giudicare una finestra curva con lo stesso metodo di un provino piatto. Curvatura, spessore delle pareti, angolo di visuale e riflessioni interne possono far apparire distorta una superficie conforme. Quando possibile, ispezionare attraverso la geometria di produzione utilizzando il target reale o un setup ottico rappresentativo.
La fotografia può documentare difetti macroscopici, ma l'esposizione e l'illuminazione della fotocamera possono nascondere velature o esagerare i graffi. I campioni fisici di riferimento restano preziosi per gli acquisti transfrontalieri perché riducono l'ambiguità tra termini come limpido, trasparente, lucido e ottico.
Il pacchetto RFQ per un componente in plastica trasparente lavorato al CNC
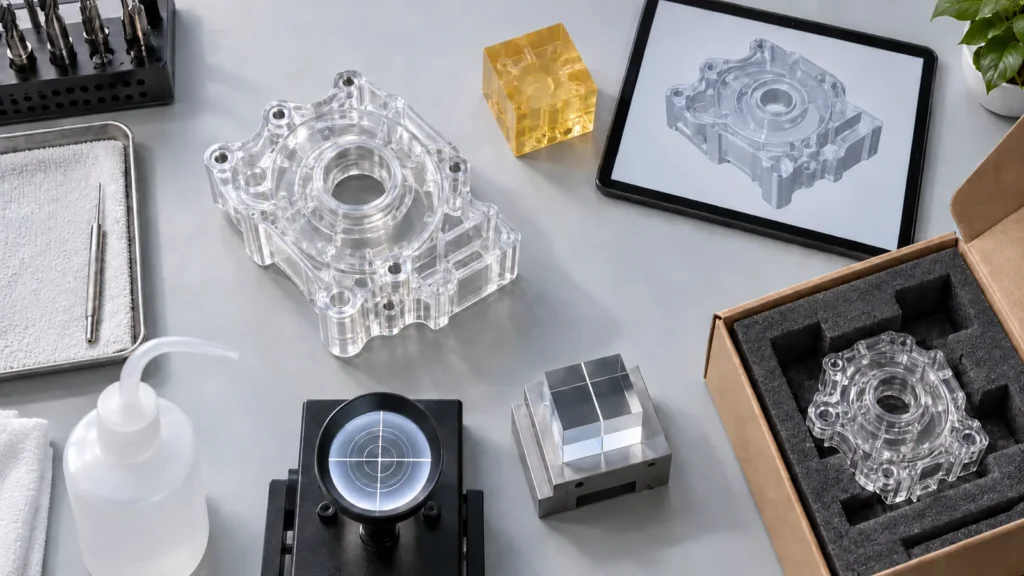
- Grado esatto del polimero, colore, forma del semilavorato e politica sui sostituti consentiti
- Modello 3D più disegno con zone ottiche, di accoppiamento, di tenuta e protette
- Funzione di visualizzazione prevista, ambiente di servizio, agenti di pulizia e temperatura
- Percorso di lucidatura se obbligatorio, o obiettivo di prestazione se il percorso è aperto
- Condizione dimensionale dopo la lucidatura e eventuali superfici non lucidate
- Campione approvato, configurazione dell'ispezione visiva, report e aspettative di imballaggio
Questo pacchetto consente al fornitore di valutare se la lucidatura a vapore è adatta, se un miglioramento tramite lavorazione meccanica prioritaria è sufficiente, o se un altro materiale o percorso produttivo ridurrebbe il rischio.
Domande che prevengono costose rilavorazioni
Ogni plastica trasparente può essere lucidata a vapore?
No. L'idoneità dipende dal grado esatto del polimero, dagli additivi, dalla condizione di sollecitazione, dalla geometria, dall'applicazione e dal processo controllato disponibile. Confermare la compatibilità utilizzando materiale destinato alla produzione.
La lucidatura a vapore rimuove i graffi profondi?
È destinata a rifondere la superficie prossima, non a cancellare danni profondi senza conseguenze dimensionali. I graffi profondi dovrebbero essere prevenuti o ridotti prima della lucidatura, e lo spessore di parete o la geometria critici devono comunque essere protetti.
Un pezzo lucidato può ancora rompersi in seguito?
Sì. Sollecitazioni residue di lavorazione, prodotti chimici incompatibili, carichi di assemblaggio, spigoli vivi, temperatura ed esposizione in servizio possono contribuire a fessurazioni o rotture ritardate. La chiarezza superficiale non prova la resistenza alle sollecitazioni a lungo termine.