
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
工具鋼O1
AISI O1は、汎用性と使いやすさを特徴とするマンガン-クロム-タングステン油焼入れ工具鋼です。冷間加工用鋼ファミリーの中でも「汎用」鋼として広く認識されており、硬度、靭性、被削性の完璧なバランスを提供します。その主な利点は、油焼入れに対する一貫性のある予測可能な反応にあり、水焼入れ鋼と比較して寸法変化が最小限に抑えられます。Jucheng Precisionでは、高い精度と耐久性のある切削エッジを必要とする複雑な部品にO1を推奨しています。複雑な精密ゲージや産業用切削工具を製造する場合でも、O1の熱処理プロセスを管理し加工する当社の専門知識が、信頼性の高い高性能な最終製品を保証します。.
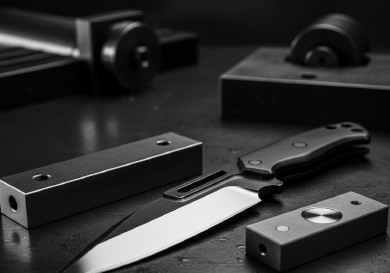
工具鋼O1の加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 容易な被削性による粗加工 | O1は焼なまし状態で最も加工しやすい工具鋼の一つです。当社は標準的なCNCフライス加工を活用し、素材を迅速に除去します。. | Juchengは、A2やD2と比較して高い材料除去率と低い工具摩耗により、O1部品に対して競争力のあるリードタイムを提供します。. |
| 高精度研削 | 油焼入れ後のO1表面において、完全な平坦度と寸法精度を確保するために超厳密な公差を達成します。. | 当社は+/- 0.002mmもの厳しい公差を保持しており、O1部品は精密マスターゲージや検査工具に最適です。. |
| 複雑なプロファイル旋削 | 熱処理前に滑らかな表面仕上げで複雑なO1シャフトやマンドレルを旋削します。. | 焼入れ後に最小限の仕上げ研削で済むことを保証し、お客様の時間とコストを節約します。. |
| 硬仕上げ | O1が57-62 HRCに達した後、専用インサートを使用して仕上げ加工を行います。. | 油焼入れによる「黒皮スケール」を除去し、最終部品が高い外観および機能基準を満たすことを保証します。. |
工具鋼O1の製作ガイドライン
油焼入れ安定性:
O1は油焼入れ用に設計されており、水焼入れよりも穏やかです。. ヒント: これにより、焼入れプロセス中の割れリスクを最小限に抑えつつ、優れた寸法安定性が得られます。.
脱炭リスク:
熱処理中、O1は表面の炭素が失われやすい(脱炭)。. ヒント: 焼入れサイクル後にこの軟化した表面層を除去するため、常に0.3mm~0.5mmの研削代を残します。.
完全焼入れ:
O1は焼入れ性が良好で、比較的厚い断面でも完全焼入れが可能です。. ヒント: 57~62 HRCという非常に安定した硬度を実現し、長持ちする切削刃に適しています。.
錆防止:
ほとんどの冷間工具鋼と同様、O1はクロム含有量が少なく、油を塗らないと錆びます。. ヒント: 出荷前に、すべてのO1完成品に保護用工業油または防錆剤を塗布します。.
主な用途
精密ゲージ
寸法精度と耐摩耗性が必須となるマスターブロック、プラグゲージ、リングゲージ。.
カスタムナイフブレード
研ぎやすさと優れた刃持ちから、カスタム刃物や工業用ブレードで好まれています。.
プレス金型
軟質金属の打ち抜き、成形、トリミング用の中小ロット生産金型。.
機械部品
高い表面硬度と構造靭性が求められるコレット、ブッシング、耐摩耗プレート。.
特性
| 密度 | 7.85 g/cm³ |
| 引張強度 | 1800~2200 MPa |
| 降伏強度 | 1400~1600 MPa |
| 硬さ | 57~62 HRC |
| 衝撃強度 | 25 J(シャルピーVノッチ) |
| 熱伝導率 | 26.0 W/m-K |
| 被削性評価 | 90%(焼なまし) |
| 溶接性 | 良好 |
| 耐摩耗性 | 中程度~高 |
| 最大部品サイズ | 2000 x 800 x 600 mm |