
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Acero para Herramientas O1
El AISI O1 es un acero para herramientas de temple en aceite, al manganeso-cromo-tungsteno, caracterizado por su versatilidad y facilidad de uso. Se considera ampliamente el acero "de uso general" de la familia de los aceros de trabajo en frío, ya que ofrece un equilibrio perfecto entre dureza, tenacidad y maquinabilidad. Su principal ventaja radica en su respuesta constante y predecible al temple en aceite, lo que da como resultado cambios dimensionales mínimos en comparación con los aceros de temple en agua. En Jucheng Precision, recomendamos el O1 para piezas intrincadas que requieren alta precisión y un filo de corte duradero. Ya sea que produzcamos galgas de precisión complejas o herramientas de corte industriales, nuestra experiencia en el mecanizado y la gestión del proceso de tratamiento térmico del O1 garantiza un producto final fiable y de alto rendimiento.
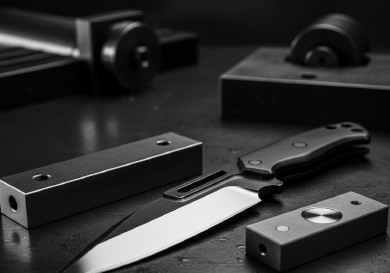
Capacidades de mecanizado del acero para herramientas O1
| Capacidad | Descripción técnica | Ventaja de Jucheng |
|---|---|---|
| Desbaste de fácil maquinabilidad | El O1 es uno de los aceros para herramientas más fáciles de mecanizar en su estado recocido. Utilizamos fresado CNC estándar para eliminar rápidamente el material en bruto. | Jucheng ofrece plazos de entrega competitivos para componentes de O1 debido a las altas tasas de eliminación de material y al menor desgaste de herramientas en comparación con el A2 o el D2. |
| Rectificado de alta precisión | Conseguimos tolerancias ultrajuntas en las superficies de O1 después del temple en aceite para garantizar una planitud y un dimensionado perfectos. | Mantenemos tolerancias de hasta +/- 0,002 mm, lo que hace que nuestras piezas de O1 sean ideales para galgas patrón de precisión y herramientas de inspección. |
| Torneado de perfiles complejos | Torneamos ejes y mandriles de O1 intrincados con acabados superficiales lisos antes del tratamiento térmico. | Garantiza que, tras el temple, se requiera un rectificado final mínimo, lo que ahorra tiempo y costes a nuestros clientes. |
| Acabado duro | Utilizamos insertos especializados para el mecanizado de acabado del O1 después de alcanzar 57-62 HRC. | Elimina la “capa negra” del temple en aceite y garantiza que la pieza final cumpla con altos estándares estéticos y funcionales. |
Directrices de fabricación para el acero para herramientas O1
Estabilidad en el temple al aceite:
El O1 está diseñado para ser templado en aceite, lo cual es más suave que el temple en agua. Consejo: Esto da como resultado una excelente estabilidad dimensional con un riesgo mínimo de agrietamiento durante el proceso de endurecimiento.
Riesgo de descarburización:
Durante el tratamiento térmico, el O1 es propenso a perder carbono en la superficie (descarburación). Consejo: Siempre dejamos un margen de rectificado de 0,3 mm – 0,5 mm para eliminar esta capa superficial blanda después del ciclo de endurecimiento.
Temple a través de la sección:
El O1 tiene buena templabilidad y puede endurecerse a través de la sección incluso en espesores relativamente gruesos. Consejo: Alcanza una dureza muy consistente de 57-62 HRC, adecuada para filos de corte duraderos.
Prevención de óxido:
Como la mayoría de los aceros para herramientas de trabajo en frío, el O1 contiene poco cromo y se oxidará si no se aceita. Consejo: Aplicamos aceite industrial protector o inhibidores de óxido a todas las piezas de O1 terminadas antes del envío.
Aplicaciones principales
Calibres de precisión
Bloques maestros, calibres de tapón y calibres de anillo donde la precisión dimensional y la resistencia al desgaste son obligatorias.
Hojas de cuchillo personalizadas
Un favorito para cuchillería personalizada y cuchillas industriales debido a su facilidad de afilado y excelente retención del filo.
Troqueles de estampado
Troqueles para producciones de pequeñas a medianas para punzonado, conformado y recorte de metales blandos.
Componentes de máquina
Pinzas, bujes y placas de desgaste que requieren alta dureza superficial y tenacidad estructural.
Propiedades
| Densidad | 7,85 g/cm³ |
| Resistencia a la tracción | 1800 - 2200 MPa |
| Límite elástico | 1400 - 1600 MPa |
| Dureza | 57 - 62 HRC |
| Resistencia al impacto | 25 J (Charpy entalla en V) |
| Conductividad térmica | 26,0 W/m-K |
| Índice de maquinabilidad | 90% (Recocido) |
| Soldabilidad | Aceptable |
| Resistencia al desgaste | Moderada a Alta |
| Tamaño máximo de pieza | 2000 x 800 x 600 mm |