
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Acier à outils O1
L'AISI O1 est un acier à outils à durcissement à l'huile au manganèse-chrome-tungstène, caractérisé par sa polyvalence et sa facilité d'utilisation. Il est largement considéré comme l'acier " à usage général " de la famille des aciers à travail à froid, offrant un équilibre parfait entre dureté, ténacité et usinabilité. Son principal avantage réside dans sa réponse constante et prévisible à la trempe à l'huile, qui entraîne des variations dimensionnelles minimales par rapport aux aciers à durcissement à l'eau. Chez Jucheng Precision, nous recommandons l'O1 pour les pièces complexes nécessitant une haute précision et un tranchant durable. Que nous produisions des calibres de précision complexes ou des outils de coupe industriels, notre expertise en usinage et en gestion du processus de traitement thermique de l'O1 garantit un produit final fiable et performant.
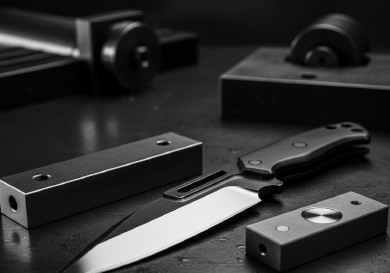
Capacités d'usinage de l'acier à outils O1
| Capacité | Description technique | Avantage Jucheng |
|---|---|---|
| Ébauche à usinabilité facile | L'O1 est l'un des aciers à outils les plus faciles à usiner à l'état recuit. Nous utilisons le fraisage CNC standard pour enlever rapidement la matière en masse. | Jucheng offre des délais de livraison compétitifs pour les composants en O1 grâce à des taux d'enlèvement de matière élevés et une usure des outils moindre par rapport à l'A2 ou au D2. |
| Rectification de haute précision | Obtention de tolérances ultra-serrées sur les surfaces en O1 après trempe à l'huile pour garantir une planéité et un dimensionnement parfaits. | Nous tenons des tolérances aussi serrées que +/- 0,002 mm, ce qui rend nos pièces en O1 idéales pour les calibres de référence de précision et les outils d'inspection. |
| Tournage de profils complexes | Tournage d'arbres et de mandrins O1 complexes avec des états de surface lisses avant traitement thermique. | Garantit qu'après la trempe, une rectification de finition minimale est nécessaire, ce qui permet d'économiser du temps et des coûts pour nos clients. |
| Finition à l'état durci | Utilisation de plaquettes spécialisées pour l'usinage de finition de l'O1 après qu'il atteint 57-62 HRC. | Élimine la “ calamine noire ” issue de la trempe à l'huile et garantit que la pièce finale répond à des normes esthétiques et fonctionnelles élevées. |
Directives de fabrication pour l'acier à outils O1
Stabilité à la trempe à l'huile :
L'O1 est conçu pour être trempé à l'huile, ce qui est plus doux que la trempe à l'eau. Conseil : Cela se traduit par une excellente stabilité dimensionnelle avec un risque minimal de fissuration pendant le processus de durcissement.
Risque de décarburation :
Lors du traitement thermique, l'O1 est sujet à une perte de carbone en surface (décarburation). Conseil : Nous laissons toujours une surépaisseur de meulage de 0,3 mm – 0,5 mm pour éliminer cette couche superficielle tendre après le cycle de durcissement.
Trempe à cœur :
L'O1 a une bonne trempabilité et peut être trempé à cœur même dans des sections relativement épaisses. Conseil : Il atteint une dureté très constante de 57-62 HRC, adaptée aux arêtes de coupe durables.
Prévention de la rouille :
Comme la plupart des aciers à outils pour travail à froid, l'O1 contient peu de chrome et rouillera s'il n'est pas huilé. Conseil : Nous appliquons une huile industrielle protectrice ou des inhibiteurs de rouille sur toutes les pièces en O1 finies avant expédition.
Applications principales
Calibres de précision
Blocs de référence, calibres à tampon et calibres à bague où la précision dimensionnelle et la résistance à l'usure sont indispensables.
Lames de couteaux personnalisées
Un favori pour la coutellerie personnalisée et les lames industrielles en raison de sa facilité d'affûtage et de son excellente rétention du tranchant.
Matrices d'estampage
Matrices de production de petite à moyenne série pour le découpage, le formage et l'ébavurage des métaux tendres.
Composants de machines
Pinces, douilles et plaques d'usure nécessitant une dureté de surface élevée et une ténacité structurelle.
Propriétés
| Densité | 7,85 g/cm³ |
| Résistance à la traction | 1800 - 2200 MPa |
| Limite d'élasticité | 1400 - 1600 MPa |
| Dureté | 57 - 62 HRC |
| Résistance aux chocs | 25 J (Charpy V-notch) |
| Conductivité thermique | 26,0 W/m-K |
| Indice d'usinabilité | 90% (recuit) |
| Soudabilité | Moyenne |
| Résistance à l'usure | Modéré à élevé |
| Taille max. de pièce | 2000 x 800 x 600 mm |