
Un soporte mecanizado para el tren de aterrizaje de un UAV es un componente local de transferencia de carga: conecta una pata, un patín o un elemento amortiguador a la estructura del airframe y debe mantener esa conexión ensamblada bajo las cargas de aterrizaje y de manipulación en tierra previstas en el diseño. Por lo tanto, el soporte debe diseñarse en torno a las caras de unión, las relaciones entre sujetadores y la trayectoria de carga, no optimizarse como una forma ligera antes de definir esas interfaces.
Esto es más limitado que diseñar un sistema completo de tren de aterrizaje. Las cargas, las condiciones de impacto, la vida a fatiga y los factores de seguridad corresponden a la autoridad de diseño de la aeronave y deben provenir de sus requisitos. Un proveedor de CNC puede fabricar según un plano aprobado y analizar la mecanizabilidad; no puede inferir la aeronavegabilidad ni validar la aeronave completa a partir únicamente del modelo de un soporte.
Trazar la carga desde la pata hasta el bastidor
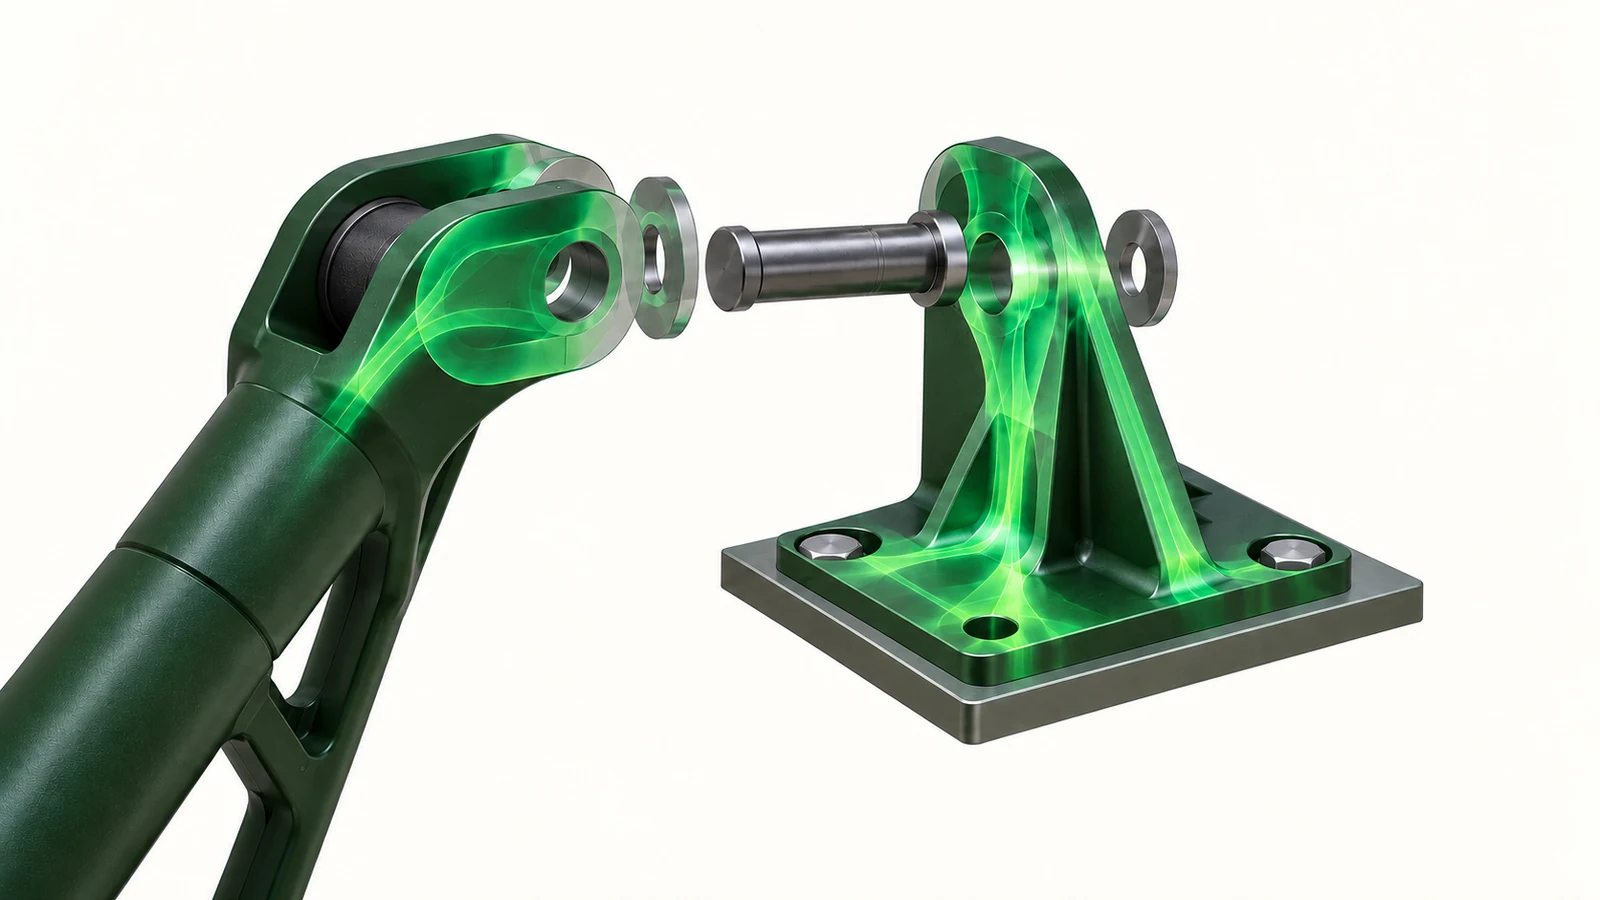
Esbozar la conexión como una secuencia: contacto con el suelo, pata de aterrizaje, soporte, sujetadores y puntos rígidos del airframe. El soporte puede estar sometido a flexión, apoyo alrededor de los orificios, cargas locales de apriete o una combinación de estas, pero el caso de carga real depende de la masa del vehículo, la geometría, las condiciones de aterrizaje y la estructura en general. Esos datos no son intercambiables con una suposición genérica de “aterrizaje de dron”.
La pregunta de diseño útil es dónde entra y sale la carga de la pieza. Un cambio de sección puede crear una concentración local de tensiones; un sujetador cerca de un borde puede dejar un área de apoyo limitada; una ranura puede facilitar el ajuste pero cambiar la forma en que se transfiere la carga. Estas observaciones identifican dónde el diseñador responsable debe revisar la geometría. No sustituyen el análisis estructural ni establecen un espesor mínimo universal.
| Característica del soporte | Función de ensamblaje | Enfoque de fabricación/inspección |
|---|---|---|
| Cara de montaje al airframe | Asienta el soporte contra el bastidor | Relación de planitud y agujeros con la interfaz de la pata. |
| Asiento de pata o patín | Define la posición y el ángulo del elemento de apoyo | Geometría de contacto y orientación respecto al datum primario. |
| Agujeros para sujetadores | Fijan y transfieren la carga a la estructura | Posición del patrón, condición del borde y holgura o rosca especificadas. |
| Cavidades de alivio | Reducen el material en zonas alejadas de las regiones portantes | Soporte de pared restante, acceso de la herramienta y riesgo de distorsión. |
La geometría de la unión controla el ensamblaje
Defina qué superficies posicionan el soporte y qué sujetadores simplemente lo fijan. Si la pata se alinea mediante un asiento mecanizado, acote ese asiento respecto al datum de la estructura. Si el patrón de sujetadores está destinado a establecer la posición, su relación con la cara de montaje y el eje de la pata pasa a ser fundamental. Sin esta jerarquía, un soporte puede atornillarse y aun así dejar la pata desalineada o cargada de forma desigual.
Para una unión de dos piezas, muestre la pieza acoplada o proporcione sus dimensiones de interfaz. Un modelo de soporte aislado puede no revelar si un avellanado necesita acceso de herramienta, si una cabeza hexagonal queda libre respecto a la pata o si una cara de fijación está destinada a contactar en todo su ancho. Incluya la orientación del conjunto y la dirección de ajuste, si la hay.
La reducción de peso tiene un límite
El fresado de cavidades y las transiciones esculpidas pueden reducir masa, pero cada corte modifica la rigidez de la sección y el soporte de mecanizado. Eliminar material cerca de un jefe de sujeción puede reducir la región de apoyo disponible; las cavidades profundas pueden dejar paredes delgadas que se deforman bajo las fuerzas de corte o la sujeción. El modelo CAD más ligero no es automáticamente la pieza más repetible de fabricar o ensamblar.
Revise el soporte junto con la estructura adyacente. Un soporte más pesado puede ser contraproducente si desplaza la geometría de la pata o aumenta la carga transmitida en otro punto; un alivio agresivo puede ser igualmente perjudicial si hace que la característica sea frágil o difícil de inspeccionar. El material y el temple deben ser seleccionados por la autoridad de diseño para el entorno operativo y el caso de carga. Si se considera aluminio, identifique la aleación y el estado exactos y utilice una especificación de material controlada; el resumen del aluminio es información de referencia, no una aprobación de ingeniería.
Mantener las paredes delgadas inspeccionables
La geometría de los soportes suele combinar amplias superficies de asiento, paredes perpendiculares, orificios y cavidades. La secuencia de fresado debe preservar un apoyo estable para las caras de referencia y evitar que una región delgada sea la única superficie de sujeción. Cuando es probable que una característica se desplace a medida que se retira material, el plan de fabricación puede requerir una eliminación de material por etapas, un cambio en el apoyo o una pausa para inspección; la ruta específica depende de la pieza y de la revisión del proceso por parte del proveedor.
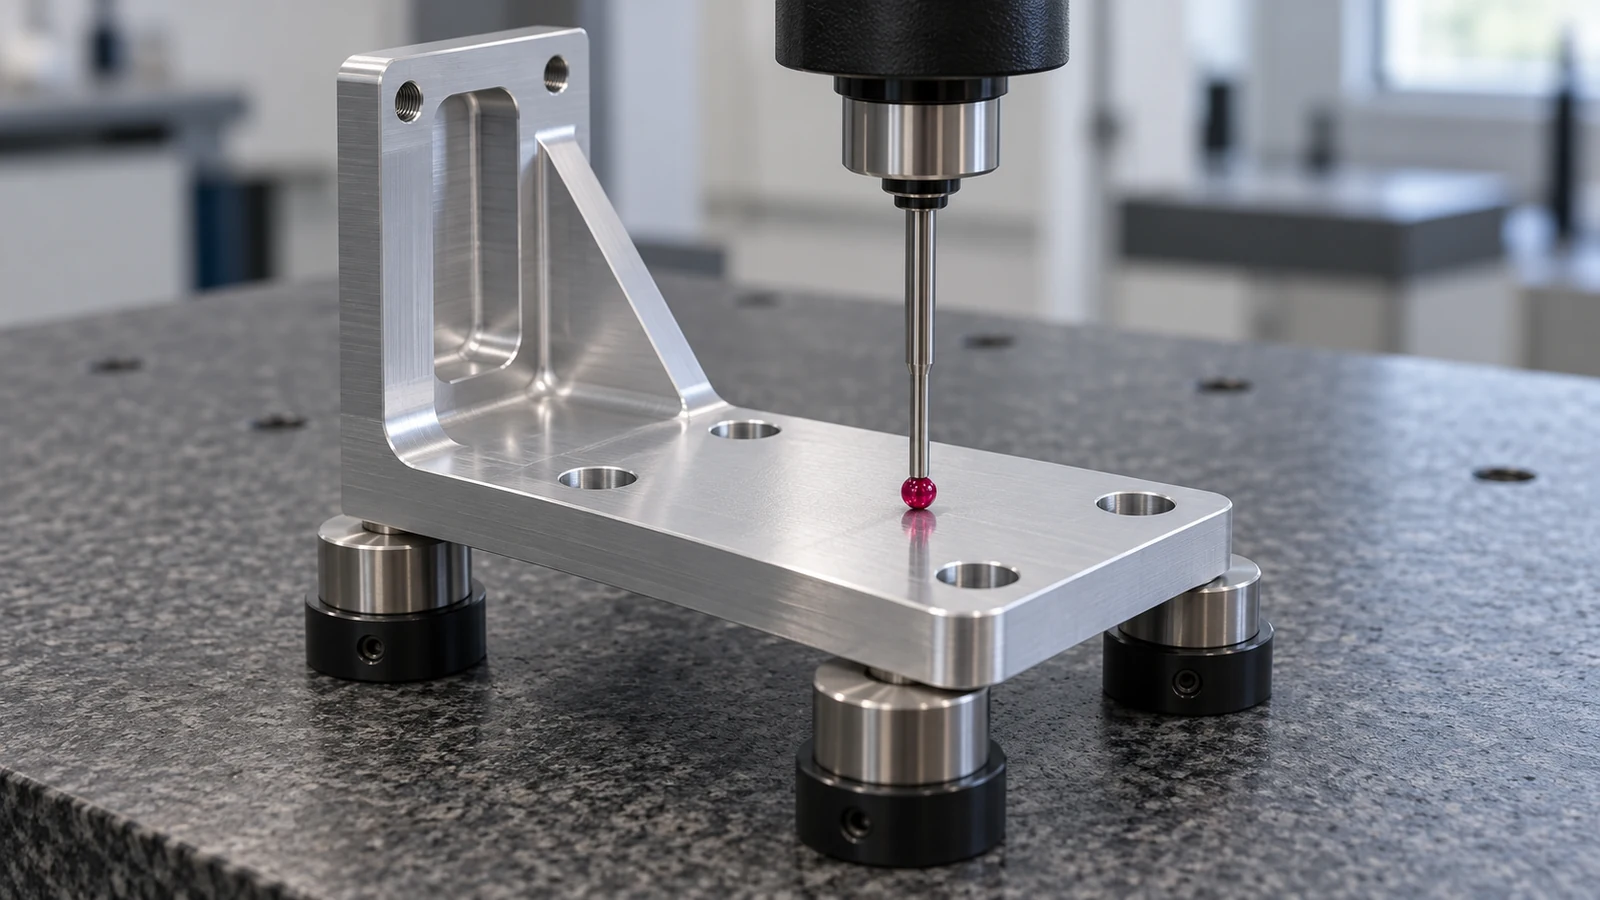
En el plano, relacione el asiento de la pata y el patrón de orificios con la misma referencia funcional cuando corresponda. Una lista de diámetros de orificios no establece la alineación del soporte. Asimismo, un valor de planitud sin una configuración de inspección definida puede ser difícil de interpretar en una forma flexible. Analice cómo se apoya la pieza y si la aceptación se basa en la geometría en estado libre o en una condición de ensamblaje definida.
Para accesos complejos o múltiples características anguladas, evalúe si el fresado multieje ayuda a reducir el reamarre. Es una opción de proceso, no una garantía: el esquema de referencias, el acceso de la herramienta, el diseño del utillaje y el plan de inspección siguen determinando el resultado. Consulte Fresado CNC para conocer el contexto de proceso disponible.
Cuestiones a resolver antes de la liberación
Antes de solicitar una cotización, alinee a ingeniería, compras y fabricación en torno a un conjunto breve de datos de entrada:
- ¿Qué casos de carga de aterrizaje o de manipulación en tierra rigen el soporte, y quién es responsable de esos supuestos?
- ¿Qué cara, asiento o patrón de orificios ubica el soporte respecto a la estructura del fuselaje y a la pata?
- ¿Qué sujetadores, insertos, elementos de bloqueo y holguras de herramienta se requieren?
- ¿Qué dimensiones controlan el ángulo de la pata, la simetría y el contacto con la estructura de acoplamiento?
- ¿Qué material, temple, acabado, protección contra la corrosión y tratamiento de bordes están aprobados?
- ¿Cómo deben apoyarse e inspeccionarse las características críticas?
- ¿Es la pieza un prototipo, una iteración de diseño o un componente de producción liberado?
Proporcione la revisión del plano, el modelo 3D, la especificación de material, la cantidad y cualquier contexto de ensamblaje necesario para interpretar las interfaces. Si los requisitos de análisis o calificación siguen abiertos, identifíquelos como abiertos en lugar de pedir al taller que cubra la brecha eligiendo una tolerancia de mecanizado conveniente.
El brief de soporte más fiable es específico sobre qué debe encajar y quién define las cargas. Una vez que esos límites están claros, la fabricabilidad por CNC puede evaluarse en torno al acceso de la herramienta, la sujeción de la pieza, las relaciones entre características y la inspección, sin confundir la conformidad dimensional de una pieza mecanizada con la validación a nivel de aeronave.