
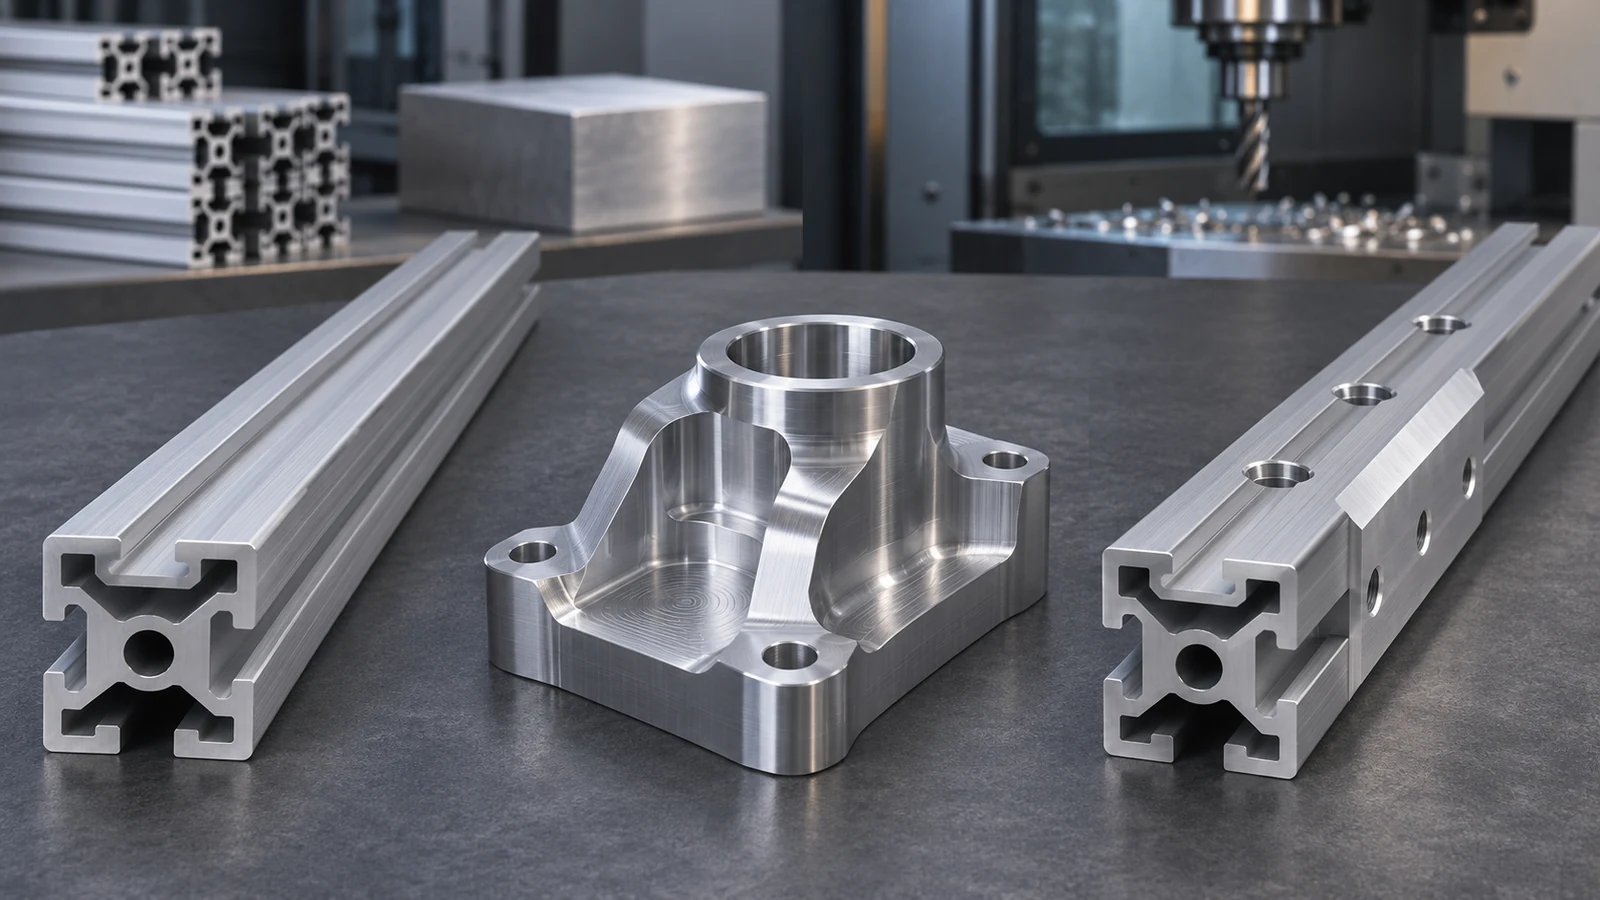
La extrusión de aluminio suele ser la ruta de partida más sólida cuando una pieza necesita una sección transversal larga y repetible; el mecanizado CNC suele ser más directo cuando cada pieza tiene una geometría tridimensional cambiante, caras personalizadas o un volumen inicial bajo. Muchas piezas de producción utilizan ambas: la extrusión proporciona un perfil estructural casi neto y, a continuación, el mecanizado crea los taladros, las bocas, las caras de referencia y las interfaces que controlan el montaje.
La elección depende de la frecuencia con la que se repite la sección transversal, de cuánta inversión en matriz puede soportar el programa, de las tolerancias aplicables al perfil y a las características acabadas, y de si la extrusión puede posicionarse de forma fiable para el mecanizado secundario. Un precio más bajo del perfil en bruto no resuelve la decisión si la rectitud, la longitud de corte, la condición del material o el sobreespesor de mecanizado generan trabajo adicional en etapas posteriores.
Pregunte si la misma sección se repite
La extrusión conforma el material a través de una matriz para crear un perfil que continúa a lo largo de su longitud. Resulta útil cuando las nervaduras, los canales, los rieles de montaje u otras características de la sección se repiten a lo largo de esa longitud. La matriz puede integrar funciones en el perfil y reducir la eliminación de material posterior. La sección debe diseñarse igualmente en función de la aleación, el temple, la distribución de paredes, la complejidad de la matriz, el enderezado, el acabado y los límites del proceso del extrusor.
El mecanizado CNC parte de material en bruto como placa, barra, tocho o una preforma y elimina material para crear la pieza. Es flexible cuando la geometría cambia de una cara a otra, cuando una característica no recorre toda la longitud o cuando un diseño aún se está revisando. Los bolsillos profundos, las ranuras estrechas, las paredes finas y la gran eliminación de material pueden hacer que el mecanizado desde material macizo sea lento o antieconómico.
El sitio Información del material 6063-T6 analiza una aleación de aluminio utilizada en productos extruidos; la aleación, el temple, la forma del producto y la especificación deben seguir coincidiendo con el plano real. El página de fresado CNC proporciona contexto de proceso para las características que requieren eliminación de material.
Compare las rutas a lo largo de la vida de producción
| Factor de decisión | Extrusión | mecanizado CNC | Ruta híbrida |
|---|---|---|---|
| Patrón geométrico | Sección transversal constante o repetitiva a lo largo de la longitud | Características 3D locales y caras variables | Perfil repetitivo más características locales críticas |
| Inversión inicial | Puede requerir diseño de matriz, utillaje y cualificación | Programación y sujeción de la pieza; sin matriz de extrusión para el perfil de la pieza | Matriz más configuración de mecanizado secundario y planificación del proceso |
| Uso de material | El perfil puede colocar material cerca de la sección necesaria | Depende del envelope del material en bruto y del material eliminado | Puede reducir el desbaste conservando las interfaces mecanizadas |
| Principal variación a gestionar | Dimensiones del perfil, rectitud, torsión, longitud de corte y condición del material | Configuración, acceso de herramientas, condición del material en bruto, sujeción y eliminación de material | Variación del perfil, estrategia de localización, sobreespesor y transferencia de datum |
| Pregunta típica de diseño | ¿Pueden integrarse las funciones requeridas en una sola sección fabricable? | ¿Puede alcanzarse e inspeccionarse económicamente la geometría terminada? | ¿Qué dimensiones pertenecen al perfil y cuáles deben mecanizarse? |
Los costos de utillaje deben compararse con un volumen realista para la vida del programa y el riesgo de revisiones. No divida el costo del molde entre una cantidad optimista que quizá nunca se solicite. De igual manera, compare el costo de la pieza mecanizada con la cantidad prevista e incluya el rendimiento del material, el montaje, la inspección y el acabado.
Dónde la extrusión deja de ser una respuesta completa
Algunos detalles son más fáciles de crear después de fabricar el perfil. Los taladros transversales, las caras extremas precisas, los avellanados, las roscas, los puertos y las superficies de montaje perpendiculares suelen requerir operaciones secundarias. Los perfiles largos también pueden necesitar corte a medida, enderezado, desbarbado, tratamiento superficial y utillajes de mecanizado. Cada operación debe posicionar el perfil sin confundir la dirección de extrusión con los ejes de la máquina ni con los datos de referencia del ensamblaje.
Las dimensiones del perfil no son automáticamente idénticas a las dimensiones mecanizadas. Especifique qué superficies del perfil sirven de posicionamiento o acoplamiento, qué características se mecanizan y cómo se establece el dato de referencia a lo largo de la longitud. Si un taladro crítico debe alinearse con el perfil, defina una relación controlable y un método de inspección. Una tolerancia amplia en la extrusión no define una relación mecanizada precisa a menos que el proceso la cree y la verifique.
Dónde el mecanizado desde material macizo se vuelve antieconómico
Partir de una placa gruesa o de un tocho para producir una sección larga y delgada puede consumir una cantidad considerable de material y tiempo de corte. El desperdicio aumenta cuando la sección transversal terminada tiene canales o nervios repetidos que una extrusión podría conformar casi a la forma final. Sin embargo, el mecanizado puede seguir siendo preferible cuando no hay un volumen de producción estable, cuando la sección cambia con frecuencia o cuando los costos de aprobación de utillaje y de revisión superan el material ahorrado.
El mecanizado también puede ser un puente práctico para los prototipos. Un equipo de diseño puede mecanizar una serie corta mientras la interfaz y la sección están cambiando, y luego evaluar la extrusión una vez que la sección transversal se estabilice. Esa transición debe conservar las referencias funcionales y tener en cuenta las diferencias en la dirección del material, el estado de la superficie y la forma del material en bruto.
La ruta híbrida necesita sus propias referencias
Un buen diseño híbrido separa las funciones del perfil de las funciones mecanizadas. La extrusión establece la sección continua y la envolvente estructural; las operaciones CNC establecen características locales como taladros de montaje, asientos de rodamientos, caras de sellado o puertos de conectores. Defina dónde se sujeta la extrusión, qué superficies se utilizan como datos de referencia y si el perfil se apoya contra la torsión o el pandeo durante el corte.
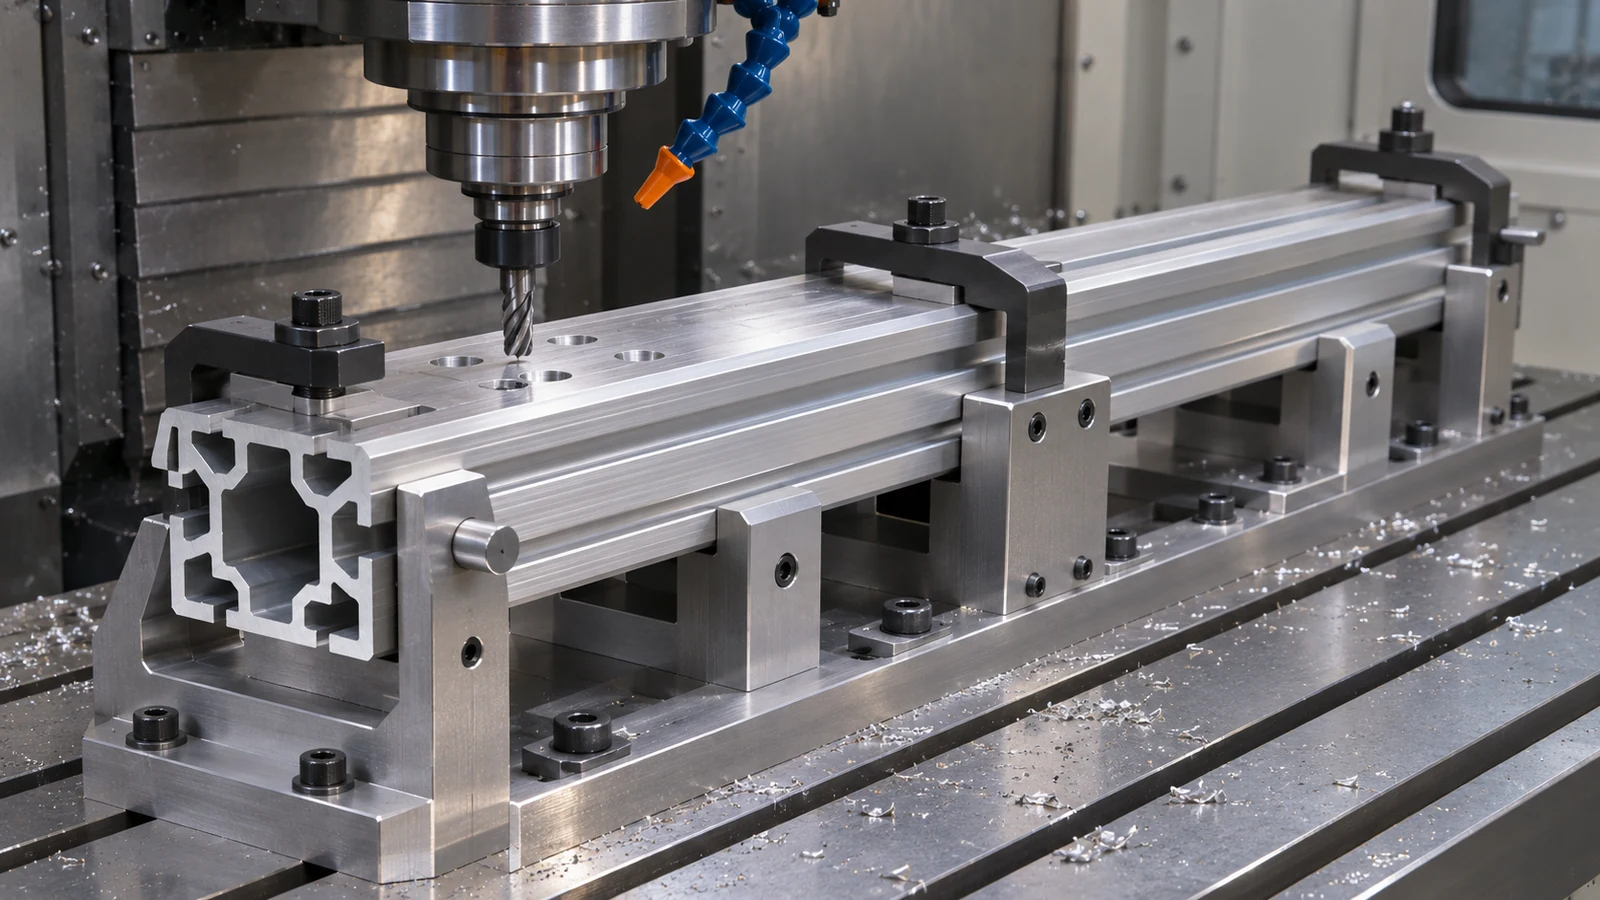
Proporcione suficiente sobreespesor de mecanizado en las superficies que deban quedar limpias, pero no suponga que un solo sobreespesor sirve para todos los perfiles y aleaciones. Revise la tolerancia del perfil, la longitud de corte, la rectitud, el espesor de pared local y el acabado antes de fijar el sobreespesor. Si una operación secundaria cambia el dato de referencia de la pieza, identifique la transición e inspeccione la relación funcional después del mecanizado.
Para la revisión del plano, haga explícita la distinción: los requisitos del “perfil extruido” se aplican a la sección suministrada, mientras que las características mecanizadas tienen sus propias dimensiones y datos de referencia. Esto evita que una cotización trate una superficie tal como se extruye como una referencia mecanizada de precisión sin acuerdo.
Qué incluir en la RFQ
- CAD y plano en la misma revisión, con los requisitos del perfil y de la pieza terminada claramente separados.
- Aleación, temple, forma del producto, certificación, acabado y cualquier requisito de trazabilidad.
- Cantidades previstas por liberación y la vida probable del programa, incluidos las etapas de prototipo y de producción.
- Dimensiones críticas del perfil, requisitos de rectitud o torsión, longitud de corte, referencias mecanizadas e interfaces funcionales.
- Registros de inspección, embalaje y cualquier operación que deba realizarse antes o después del mecanizado o acabado.
Solicite la ruta propuesta y los supuestos. Una cotización útil muestra la amortización de matrices/herramental por separado del costo por pieza de extrusión, mecanizado, acabado e inspección, de modo que la discusión del punto de equilibrio refleje el programa real y no un único precio unitario destacado.
Preguntas frecuentes
¿Es la extrusión siempre más económica que el mecanizado CNC en volúmenes altos?
No. El volumen puede distribuir el costo del herramental, pero la complejidad del perfil, la aleación, las tolerancias, el acabado, el mecanizado secundario, el rendimiento del material y el riesgo de revisión afectan el costo total. Compare la ruta completa de la pieza terminada.
¿Se puede mecanizar por CNC una extrusión después de producirla?
Sí. El mecanizado secundario puede crear agujeros, puertos, características de extremo e interfaces de precisión. El plan de proceso necesita un método de localización estable y suficiente sobreespesor para la condición real del perfil.
¿Debe mecanizarse cada característica de una extrusión de aluminio?
No. Mecanice solo las características cuya función requiera una superficie o geometría mecanizada controlada. Aplicar requisitos de mecanizado estrictos a todas las superficies del perfil puede añadir costo sin mejorar el ensamblaje ni el rendimiento.