
Алюминиевая экструзия обычно является более предпочтительным исходным вариантом, когда детали требуется длинное, повторяемое поперечное сечение; обработка на станках с ЧПУ обычно более прямолинейна, когда каждая деталь имеет изменяющуюся трёхмерную геометрию, индивидуальные поверхности или малый начальный объём. Многие серийные детали используют оба подхода: экструзия обеспечивает профиль, близкий к конечной форме конструкции, а затем обработка создаёт отверстия, каналы, базовые поверхности и интерфейсы, которые определяют сборку.
Выбор зависит от того, насколько часто повторяется поперечное сечение, какой объём инвестиций в матрицу может позволить себе программа, какие допуски применяются к профилю и готовым элементам, а также от того, можно ли надёжно базировать экструзионный профиль для последующей обработки. Более низкая цена исходного профиля не решает вопрос, если прямолинейность, длина реза, состояние материала или припуск на обработку создают дополнительную работу на последующих этапах.
Спросите, повторяется ли одно и то же сечение
Экструзия формирует материал через матрицу, создавая профиль, который продолжается по всей его длине. Это полезно, когда рёбра, каналы, монтажные рельсы или другие элементы сечения повторяются по всей длине. Матрица может интегрировать функции в профиль и сократить последующее удаление материала. Сечение всё равно должно проектироваться с учётом сплава, состояния термообработки, распределения стенок, сложности матрицы, правки, отделки и технологических ограничений экструдера.
Обработка на станках с ЧПУ начинается с заготовки, такой как плита, пруток, слиток или преформа, и удаляет материал для создания детали. Она гибка, когда геометрия меняется от одной поверхности к другой, когда элемент не проходит по всей длине или когда конструкция всё ещё дорабатывается. Глубокие карманы, узкие пазы, тонкие стенки и большой объём удаления материала могут сделать обработку из цельной заготовки медленной или нерациональной.
Страница сайта Информация о материале 6063-T6 описывает один алюминиевый сплав, используемый в экструзионных изделиях; сплав, состояние термообработки, форма изделия и спецификация всё ещё должны соответствовать фактическому чертежу. странице ЧПУ-фрезерования обеспечивает технологический контекст для элементов, требующих удаления материала.
Сравните варианты на протяжении всего производственного цикла
| Фактор решения | Экструзия | ЧПУ-обработка | Гибридный маршрут |
|---|---|---|---|
| Геометрия профиля | Постоянное или повторяющееся поперечное сечение по длине | Локальные 3D-элементы и переменные грани | Повторяющийся профиль плюс критичные локальные элементы |
| Первоначальные инвестиции | Может потребоваться проектирование фильеры, оснастка и квалификация | Программирование и закрепление заготовки; фильера для профиля детали не требуется | Фильера плюс настройка вторичной механообработки и планирование процесса |
| Использование материала | Профиль позволяет разместить материал вблизи требуемого сечения | Зависит от габаритов заготовки и удаляемого материала | Может сократить черновую обработку при сохранении обработанных интерфейсов |
| Основной источник вариаций для контроля | Размеры профиля, прямолинейность, скручивание, длина реза и состояние материала | Настройка, доступ инструмента, состояние заготовки, закрепление и удаление материала | Вариация профиля, стратегия базирования, припуск и перенос баз |
| Типичный вопрос проектирования | Можно ли требуемые функции реализовать в одном технологичном сечении? | Можно ли достичь готовой геометрии и проконтролировать её экономично? | Какие размеры относятся к профилю, а какие должны быть обработаны? |
Затраты на оснастку следует сравнивать с реалистичным объёмом за весь жизненный цикл программы и риском ревизий. Не распределяйте стоимость пресс-формы на оптимистичное количество, которое может никогда не быть заказано. Аналогично сравнивайте стоимость обработанной детали при предполагаемом количестве и учитывайте выход материала, наладку, контроль и финишную обработку.
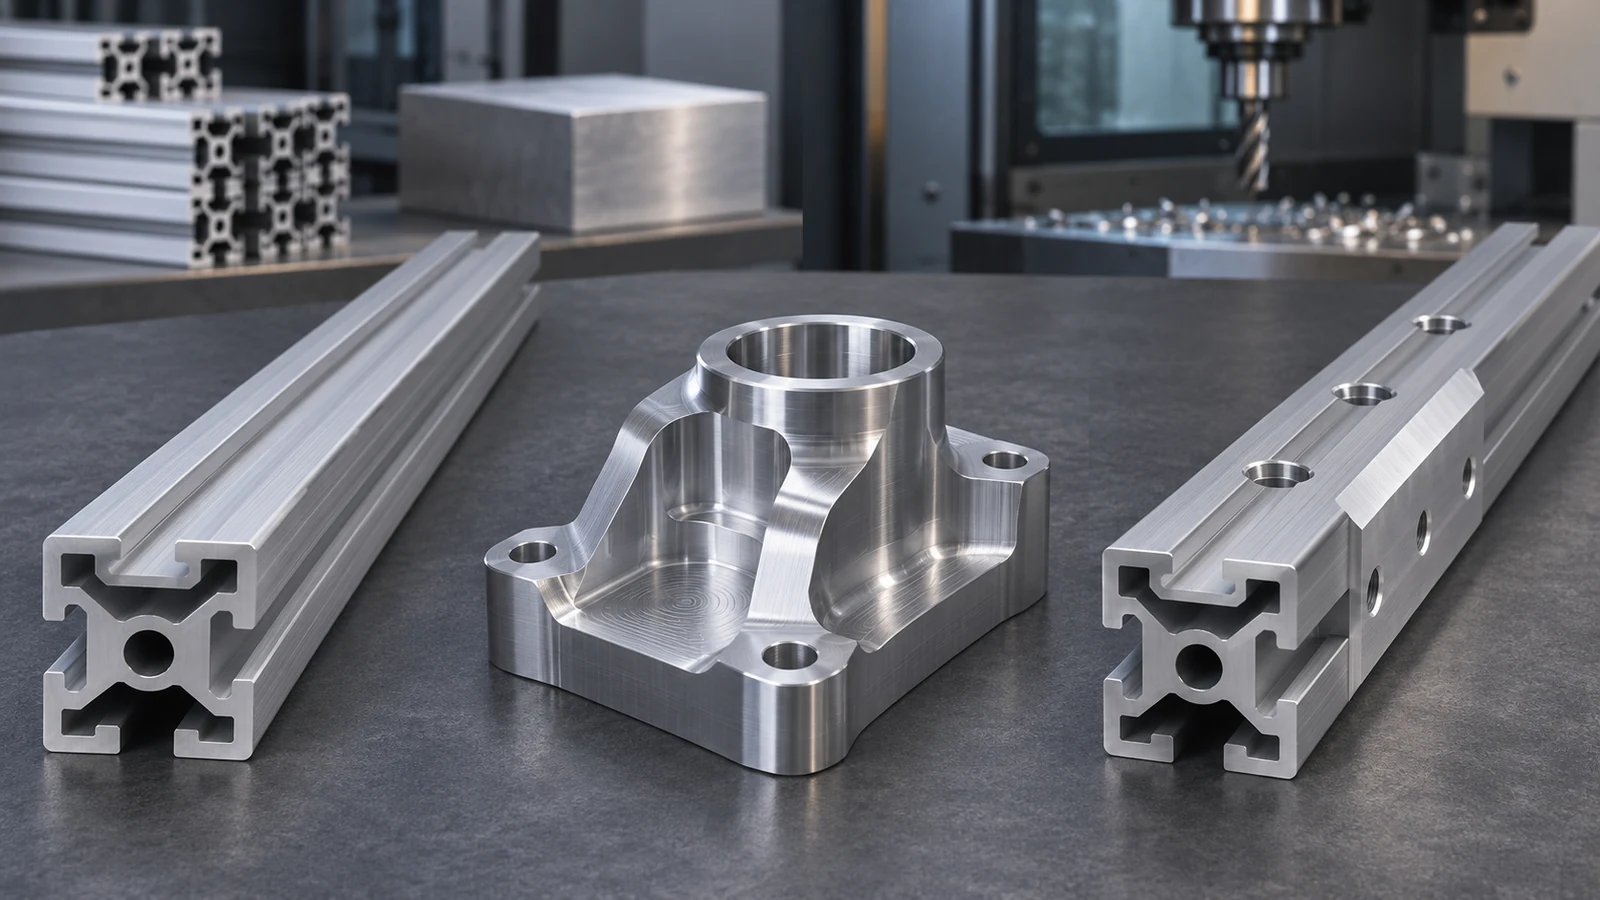
Где экструзия перестаёт быть полным решением
Некоторые элементы проще выполнить после изготовления профиля. Поперечные отверстия, точные торцы, цековки, резьбы, порты и перпендикулярные установочные поверхности часто требуют вторичных операций. Длинные профили также могут нуждаться в резке по длине, правке, удалении заусенцев, обработке поверхности и станочных приспособлениях. Каждая операция должна базировать профиль, не путая направление прессования с осями станка или сборочными базами.
Размеры профиля не обязательно совпадают с размерами после обработки. Укажите, какие поверхности профиля служат для базирования или сопряжения, какие элементы обрабатываются и как устанавливается база по длине. Если критическое отверстие должно быть соосно с профилем, определите контролируемое соотношение и метод контроля. Широкий допуск на прессованный профиль не задаёт точное соотношение после обработки, если процесс не создаёт и не проверяет его.
Где обработка из цельного материала становится нерациональной
Изготовление длинного тонкого сечения из толстой плиты или заготовки может потребовать значительного расхода материала и времени резания. Отходы растут, когда готовое поперечное сечение имеет повторяющиеся каналы или рёбра, которые прессование могло бы сформировать почти по форме. Однако механическая обработка может оставаться предпочтительной при отсутствии стабильного объёма производства, при частой смене сечения или когда затраты на утверждение оснастки и ревизии превышают экономию материала.
Механическая обработка также может быть практичным мостом для прототипов. Проектная команда может обработать небольшую партию, пока интерфейс и сечение меняются, а затем оценить прессование после стабилизации поперечного сечения. Этот переход должен сохранять функциональные привязки и учитывать различия в направлении материала, состоянии поверхности и форме заготовки.
Гибридный маршрут требует собственных баз
Продуманная гибридная конструкция разделяет функции профиля и функции механической обработки. Прессованный профиль задаёт непрерывное сечение и конструктивный контур; операции ЧПУ формируют локальные элементы, такие как крепёжные отверстия, посадочные места подшипников, уплотнительные поверхности или разъёмы. Определите, где профиль зажимается, какие поверхности используются как базы и поддерживается ли профиль от скручивания или изгиба при резке.
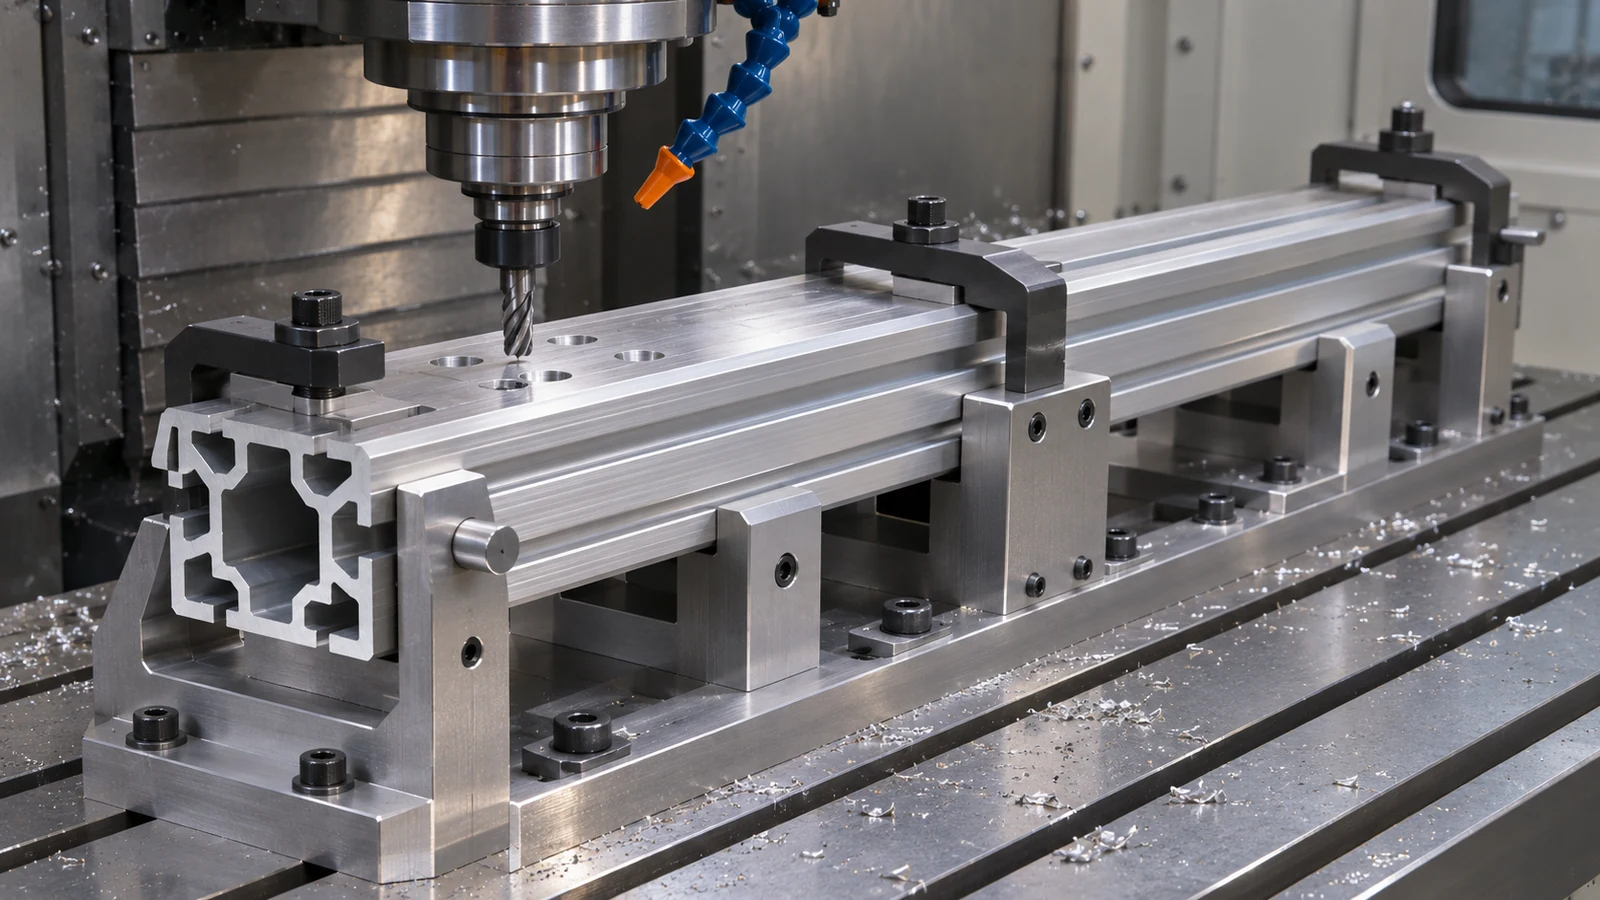
Предусмотрите достаточный припуск на обработку поверхностей, которые должны быть очищены, но не предполагайте, что один припуск подходит для любого профиля и сплава. Перед назначением припуска проверьте допуск профиля, длину реза, прямолинейность, локальную толщину стенки и отделку. Если вторичная операция изменяет базу детали, определите переход и проконтролируйте функциональное соотношение после обработки.
При проверке чертежа чётко разграничивайте: требования к “прессованному профилю” относятся к поставляемому сечению, тогда как обработанные элементы имеют собственные размеры и базы. Это не позволяет при расчёте стоимости трактовать поверхность после прессования как точную обработанную базу без согласования.
Что указать в запросе предложения
- CAD и чертёж одной ревизии с чётким разделением требований к профилю и к готовой детали.
- Сплав, состояние, форма продукта, сертификация, отделка и любые требования к прослеживаемости.
- Ожидаемые объёмы по релизам и вероятный жизненный цикл программы, включая этапы прототипа и серийного производства.
- Критические размеры профиля, требования к прямолинейности или скручиванию, длина реза, обработанные базы и функциональные интерфейсы.
- Записи о контроле, упаковка и любые операции, которые должны выполняться до или после механической обработки или отделки.
Запросите предлагаемый маршрут и допущения. Полезное предложение показывает амортизацию пресс-формы/оснастки отдельно от стоимости экструзии, механической обработки, отделки и контроля на деталь, чтобы обсуждение точки безубыточности отражало фактическую программу, а не единую итоговую цену за деталь.
Часто задаваемые вопросы
Всегда ли экструзия дешевле механической обработки на станках с ЧПУ при больших объёмах?
Нет. Объём может распределить стоимость оснастки, но сложность профиля, сплав, допуски, отделка, вторичная механическая обработка, выход материала и риск ревизий влияют на общую стоимость. Сравнивайте полный маршрут готовой детали.
Можно ли подвергать экструзию механической обработке на ЧПУ после её изготовления?
Да. Вторичная механическая обработка позволяет создавать отверстия, порты, концевые элементы и прецизионные интерфейсы. План процесса требует стабильного метода базирования и достаточного припуска с учётом фактического состояния профиля.
Нужно ли обрабатывать каждый элемент алюминиевого экструзионного профиля?
Нет. Обрабатывайте только те элементы, функция которых требует контролируемой обработанной поверхности или геометрии. Применение жёстких требований к механической обработке ко всем поверхностям профиля может увеличить стоимость без улучшения сборки или эксплуатационных характеристик.