
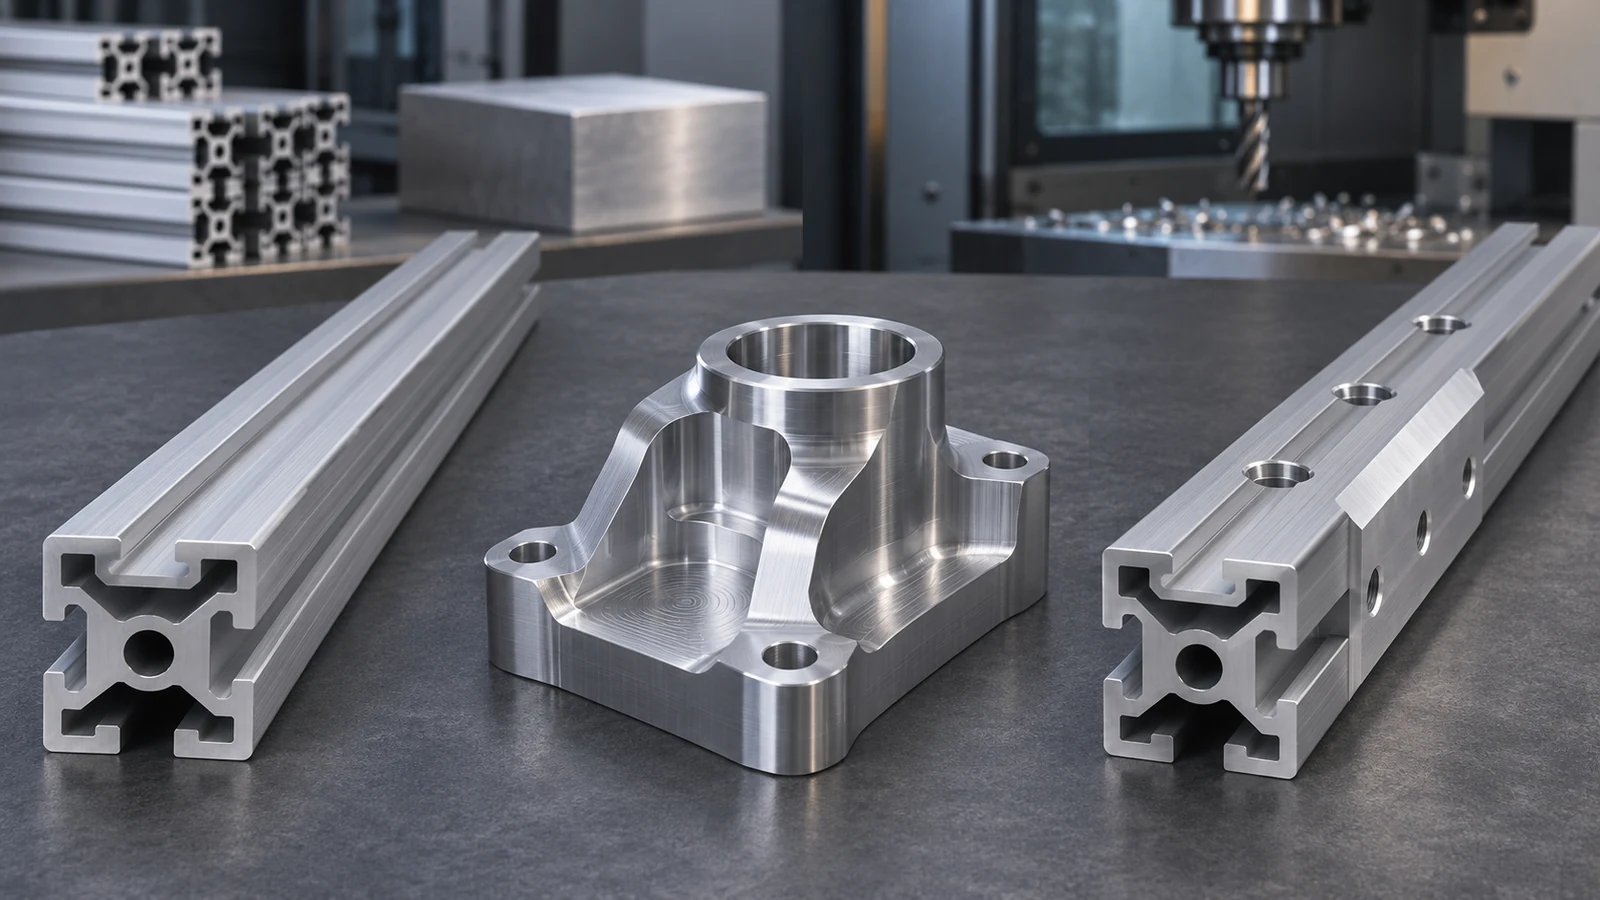
عادةً ما يكون البثق الألومنيوم المسار الأولي الأقوى عندما يحتاج الجزء إلى مقطع عرضي طويل وقابل للتكرار؛ بينما يكون التصنيع باستخدام الحاسب الآلي عادةً أكثر مباشرة عندما يكون لكل جزء هندسة ثلاثية الأبعاد متغيرة، أو أوجه مخصصة، أو حجم أولي منخفض. تستخدم العديد من أجزاء الإنتاج كلا الطريقتين: يوفر البثق مقطعًا هيكليًا قريبًا من الشكل النهائي، ثم يُنشئ التصنيع الثقوب والمنافذ وأوجه المرجع والواجهات التي تتحكم في التجميع.
يعتمد الاختيار على مدى تكرار المقطع العرضي، ومقدار الاستثمار في القالب الذي يمكن للبرنامج تحمله، والتفاوتات المطبقة على المقطع والخصائص النهائية، وما إذا كان يمكن تحديد موضع البثق بشكل موثوق للتصنيع الثانوي. لا يحسم سعر المقطع الخام الأقل القرار إذا كانت الاستقامة أو طول القطع أو حالة المادة أو سماحية التصنيع تخلق عملًا إضافيًا في المراحل اللاحقة.
اسأل ما إذا كان المقطع نفسه يتكرر
يشكّل البثق المادة عبر قالب لإنشاء مقطع يستمر على طوله. يكون مفيدًا عندما تتكرر الأضلاع أو القنوات أو قضبان التثبيت أو غيرها من خصائص المقطع على طول ذلك الطول. يمكن للقالب دمج الوظائف في المقطع وتقليل إزالة المواد لاحقًا. يجب مع ذلك تصميم المقطع حول السبيكة والمعالجة الحرارية وتوزيع الجدران وتعقيد القالب والتقويم والتشطيب وحدود عملية الباثق.
يبدأ التصنيع باستخدام الحاسب الآلي من مخزون مثل الألواح أو القضبان أو الكتل أو قطعة مشكّلة مسبقًا ويزيل المواد لإنشاء الجزء. يكون مرنًا عندما تتغير الهندسة من وجه إلى آخر، أو عندما لا تمتد خاصية ما على الطول الكامل، أو عندما لا يزال التصميم قيد المراجعة. يمكن أن تجعل الجيوب العميقة والفتحات الضيقة والجدران الرقيقة والإزالة الكبيرة للمواد التصنيع من المخزون الصلب بطيئًا أو مضيًعًا.
موقع معلومات مادة 6063-T6 تناقش إحدى سبائك الألومنيوم المستخدمة في المنتجات المبثوقة؛ لا يزال يتعين مطابقة السبيكة والمعالجة الحرارية وشكل المنتج والمواصفات مع الرسم الفعلي. التفريز باستخدام الحاسب الآلي يوفر سياق العملية للخصائص التي تتطلب إزالة المواد.
قارن المسارات عبر عمر الإنتاج
| عامل القرار | البثق | تصنيع CNC | المسار الهجين |
|---|---|---|---|
| نمط الهندسة | مقطع ثابت أو متكرر على طول الطول | ميزات ثلاثية الأبعاد محلية وأوجه متغيرة | مقطع متكرر مع ميزات محلية حرجة |
| استثمار أولي | قد يكون تصميم القالب والأدوات والتأهيل مطلوبًا | البرمجة وتثبيت قطعة العمل؛ لا قالب بثق لمقطع الجزء | القالب بالإضافة إلى إعداد التصنيع الآلي الثانوي وتخطيط العملية |
| استخدام المواد | يمكن للمقطع وضع المادة بالقرب من المقطع المطلوب | يعتمد على غلاف المخزون والمادة المزال | يمكن أن يقلل من التخشين مع الاحتفاظ بواجهات التشغيل الآلي |
| التباين الرئيسي الذي يجب إدارته | أبعاد المقطع والاستقامة والالتواء وطول القطع وحالة المادة | الإعداد والوصول إلى الأداة وحالة المخزون والتثبيت وإزالة المادة | تباين المقطع واستراتيجية التحديد والسماحية ونقل مرجع الإسناد |
| سؤال تصميم نموذجي | هل يمكن دمج الوظائف المطلوبة في مقطع واحد قابل للتصنيع؟ | هل يمكن الوصول إلى الشكل الهندسي النهائي وفحصه اقتصاديًا؟ | أي الأبعاد تنتمي إلى المقطع الجانبي وأيها يجب تشغيلها بالقطع؟ |
ينبغي مقارنة تكاليف العدد والأدوات بحجم برنامج واقعي على مدى العمر ومخاطر المراجعات. لا تقسم تكلفة القالب على كمية متفائلة قد لا تُطلب أبدًا. وبالمثل، قارن تكلفة الجزء المشغّل بالقطع عند الكمية المقصودة، مع تضمين مردود المادة والتجهيز والفحص والتشطيب.
حيث يتوقف البثق عن كونه حلًا كاملًا
بعض التفاصيل يسهل إنشاؤها بعد تصنيع المقطع الجانبي. فالثقوب المتقاطعة والأوجه الطرفية الدقيقة والتجاويف المضادة والسنون والمنافذ وأسطح التركيب المتعامدة غالبًا ما تتطلب عمليات ثانوية. كما قد تحتاج المقاطع الطويلة إلى القطع بالطول والتقويم وإزالة النتوءات والمعالجة السطحية وتثبيتات التشغيل. يجب أن تحدد كل عملية موضع المقطع دون الخلط بين اتجاه البثق ومحاور الماكينة أو مراجع التجميع.
أبعاد المقطع الجانبي ليست متطابقة تلقائيًا مع أبعاد التشغيل بالقطع. حدد أسطح المقطع التي تقوم بالتحديد أو التزاوج، وأي الميزات تُشغَّل بالقطع، وكيف يُنشأ المرجع على طول الطول. إذا كان يجب محاذاة تجويف حرج مع المقطع، فحدد علاقة قابلة للتحكم وطريقة فحص. فالسماحية الواسعة على البثق لا تحدد علاقة تشغيل دقيقة ما لم تُنشئها العملية وتتحقق منها.
حيث يصبح التصنيع من المخزون الصلب مضيًعًا
البدء من صفيحة سميكة أو كتلة معدنية لإنتاج مقطع طويل رفيع قد يستهلك كمية كبيرة من المادة ووقت القطع. وتزداد الفاقد عندما يحتوي المقطع العرضي النهائي على قنوات أو أضلاع متكررة يمكن للبثق تشكيلها قريبة من الشكل النهائي. ومع ذلك، قد يبقى التشغيل بالقطع مفضلًا عند عدم وجود حجم إنتاج مستقر، أو عندما يتغير المقطع بشكل متكرر، أو عندما تفوق تكاليف اعتماد العدد والمراجعات المادةَ الموفرة.
يمكن أن يكون التشغيل بالقطع أيضًا جسرًا عمليًا للنماذج الأولية. فقد تقوم فرقة التصميم بتشغيل دفعة قصيرة بالقطع أثناء تغير الواجهة والمقطع، ثم تقييم البثق بعد استقرار المقطع العرضي. وينبغي أن يحافظ هذا الانتقال على المراجع الوظيفية ويراعي الاختلافات في اتجاه المادة وحالة السطح وشكل المخزون.
يتطلب المسار الهجين نقاط مرجعية خاصة به
التصميم الهجين القوي يفصل وظائف المقطع عن وظائف التشغيل بالقطع. فالبثق ينشئ المقطع المستمر والغلاف الإنشائي؛ وعمليات CNC تنشئ الميزات المحلية مثل ثقوب التركيب ومقاعد المحامل وأوجه الإحكام ومنافذ الموصلات. حدد مكان تثبيت البثق، وأي الأسطح تُستخدم كمراجع، وما إذا كان المقطع مدعومًا ضد الالتواء أو الانحناء أثناء القطع.
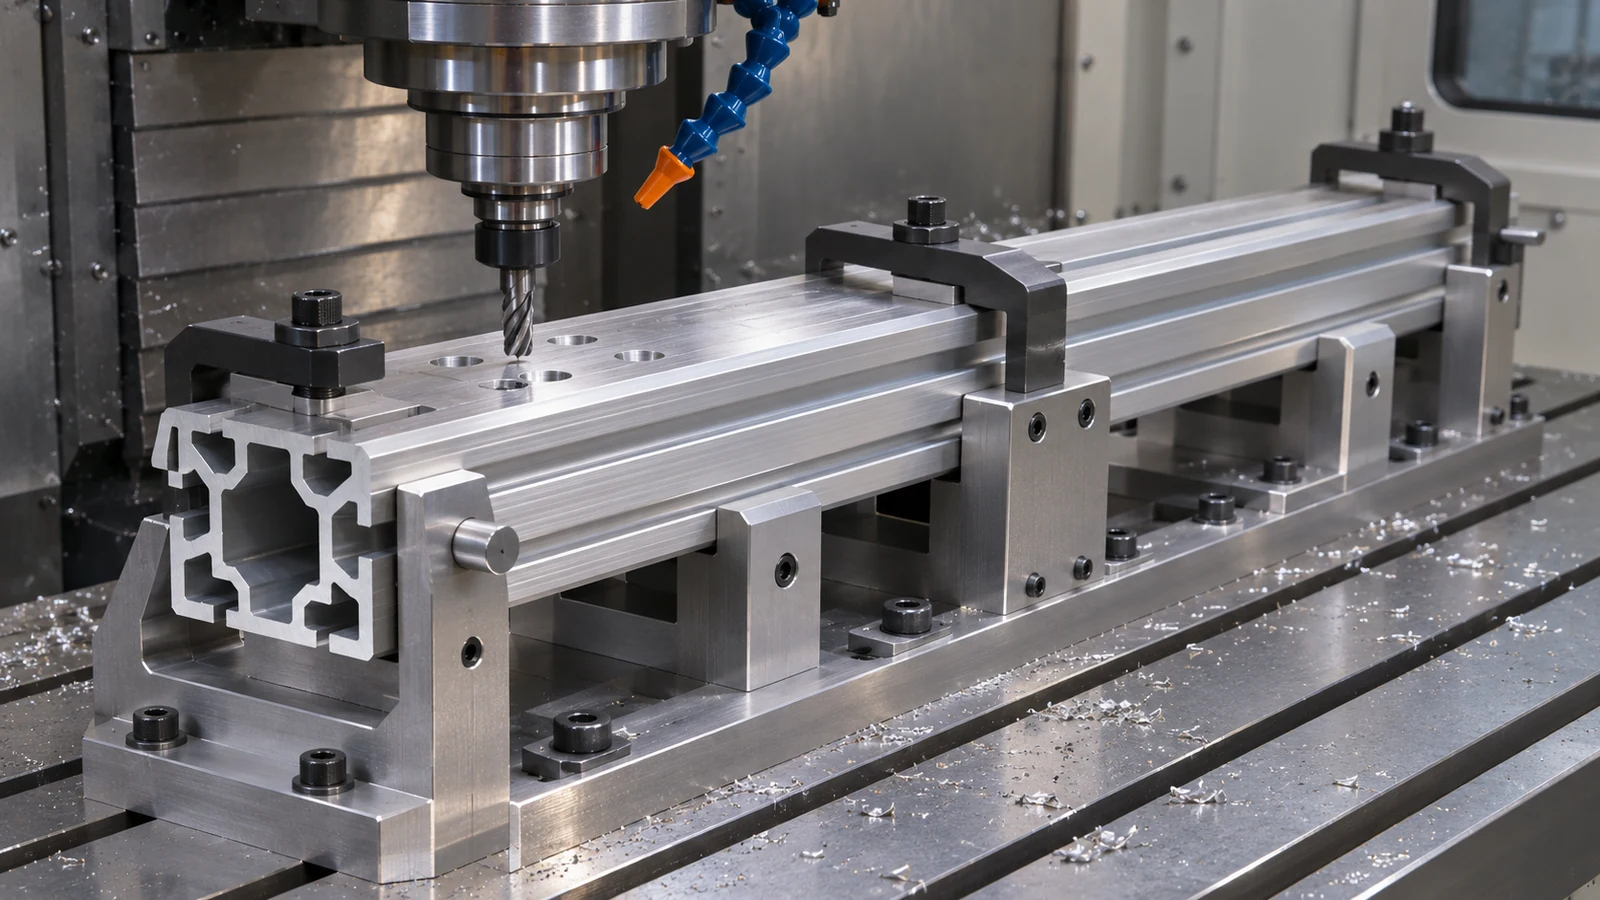
وفّر سماحية تشغيل كافية على الأسطح التي يجب تنظيفها، لكن لا تفترض أن سماحية واحدة تناسب كل مقطع وسبيكة. راجع سماحية المقطع وطول القطع والاستقامة وسماكة الجدار المحلية والتشطيب قبل تحديد السماحية. إذا غيّرت عملية ثانوية مرجع الجزء، فحدد الانتقال وافحص العلاقة الوظيفية بعد التشغيل.
لمراجعة الرسم، اجعل التمييز صريحًا: متطلبات “المقطع المبثوق” تنطبق على المقطع المورَّد، بينما لميزات التشغيل أبعادها ومراجعها الخاصة. وهذا يمنع عرض السعر من معاملة سطح كما هو مبثوق كمرجع مشغّل بدقة دون اتفاق.
ما الذي يجب إدراجه في طلب عرض السعر
- CAD والرسم عند المراجعة نفسها، مع فصل متطلبات المقطع ومتطلبات الجزء النهائي بوضوح.
- السبيكة والمعالجة الحرارية وشكل المنتج والشهادة والتشطيب وأي متطلبات تتبع.
- الكميات المتوقعة حسب الإصدار وعمر البرنامج المحتمل، بما في ذلك مراحل النموذج الأولي والإنتاج.
- أبعاد المقطع الحرجة، ومتطلبات الاستقامة أو الالتواء، وطول القطع، ومراجع التصنيع الآلي، والواجهات الوظيفية.
- سجلات الفحص، والتغليف، وأي عملية يجب أن تتم قبل أو بعد التصنيع الآلي أو التشطيب.
اطلب المسار المقترح والافتراضات. يعرض عرض السعر المفيد استهلاك القوالب/العدد بشكل منفصل عن تكلفة البثق لكل قطعة، والتصنيع الآلي، والتشطيب، والفحص، بحيث تعكس مناقشة نقطة التعادل البرنامج الفعلي بدلاً من سعر قطعة رئيسي واحد.
الأسئلة الشائعة
هل البثق دائماً أرخص من التصنيع الآلي عند الأحجام الكبيرة؟
لا. يمكن للحجم أن يوزع تكلفة العدد، لكن تعقيد المقطع، والسبيكة، والتفاوتات، والتشطيب، والتصنيع الآلي الثانوي، وإنتاجية المادة، ومخاطر المراجعة كلها تؤثر على التكلفة الإجمالية. قارن مسار القطعة النهائية الكامل.
هل يمكن تصنيع قطعة البثق آلياً بعد إنتاجها؟
نعم. يمكن للتصنيع الآلي الثانوي إنشاء الثقوب والمنافذ والميزات الطرفية والواجهات الدقيقة. تحتاج خطة العملية إلى طريقة تثبيت مستقرة وسماحية كافية لحالة المقطع الفعلية.
هل يجب تصنيع كل ميزة في بثق الألومنيوم آلياً؟
لا. صنّع آلياً فقط الميزات التي تتطلب وظيفتها سطحاً أو هندسة مصنّعة آلياً خاضعة للتحكم. إن تطبيق متطلبات تصنيع آلي صارمة على كل سطح في المقطع قد يضيف تكلفة دون تحسين التجميع أو الأداء.