
L'estrusione in alluminio è di solito la via di partenza più solida quando un componente richiede una sezione trasversale lunga e ripetibile; la lavorazione CNC è di solito più diretta quando ogni componente presenta geometrie tridimensionali variabili, superfici personalizzate o volumi iniziali ridotti. Molti componenti di produzione utilizzano entrambe: l'estrusione fornisce un profilo strutturale quasi finito, poi la lavorazione crea i fori, le porte, le superfici di riferimento e le interfacce che controllano l'assemblaggio.
La scelta dipende da quanto spesso si ripete la sezione trasversale, da quanto investimento in filiera il programma può sostenere, dalle tolleranze applicabili al profilo e alle caratteristiche finite, e dalla possibilità di posizionare in modo affidabile l'estrusione per la lavorazione secondaria. Un prezzo inferiore del profilo grezzo non risolve la decisione se rettilineità, lunghezza di taglio, condizione del materiale o sovrametallo di lavorazione generano lavoro aggiuntivo a valle.
Chiedersi se la stessa sezione si ripete
L'estrusione forma il materiale attraverso una filiera per creare un profilo che continua lungo la sua lunghezza. È utile quando nervature, canali, guide di montaggio o altre caratteristiche della sezione si ripetono lungo tale lunghezza. La filiera può integrare funzioni nel profilo e ridurre la successiva asportazione di materiale. La sezione deve comunque essere progettata in base alla lega, alla tempra, alla distribuzione delle pareti, alla complessità della filiera, alla raddrizzatura, alla finitura e ai limiti di processo dell'estrusore.
La lavorazione CNC parte da semilavorati come lastre, barre, billettes o preforme e asporta materiale per creare il componente. È flessibile quando la geometria cambia da una faccia all'altra, quando una caratteristica non si estende per tutta la lunghezza o quando un progetto è ancora in fase di revisione. Tasche profonde, cave strette, pareti sottili e forte asportazione di materiale possono rendere la lavorazione dal pieno lenta o dispendiosa.
La pagina Informazioni sul materiale 6063-T6 tratta una lega di alluminio utilizzata nei prodotti estrusi; lega, tempra, forma del prodotto e specifica devono comunque corrispondere al disegno effettivo. Il pagina di fresatura CNC fornisce il contesto di processo per le caratteristiche che richiedono asportazione di materiale.
Confrontare le vie lungo il ciclo di vita della produzione
| Fattore decisionale | Estrusione | lavorazione CNC | Via ibrida |
|---|---|---|---|
| Modello geometrico | Sezione costante o ripetuta lungo la lunghezza | Caratteristiche 3D locali e facce variabili | Profilo ripetuto più caratteristiche locali critiche |
| Investimento iniziale | Potrebbero essere necessari progettazione della filiera, attrezzature e qualificazione | Programmazione e attrezzaggio del pezzo; nessuna filiera di estrusione per il profilo del pezzo | Filiera più allestimento per lavorazioni secondarie e pianificazione del processo |
| Utilizzo del materiale | Il profilo può posizionare il materiale vicino alla sezione necessaria | Dipende dall'inviluppo del grezzo e dal materiale asportato | Può ridurre la sgrossatura mantenendo le interfacce lavorate |
| Principale variazione da gestire | Dimensioni del profilo, rettilineità, torsione, lunghezza di taglio e condizione del materiale | Allestimento, accesso utensile, condizione del grezzo, serraggio e asportazione di materiale | Variazione del profilo, strategia di posizionamento, sovrametallo e trasferimento dei datum |
| Domanda di progettazione tipica | Le funzioni richieste possono essere integrate in un'unica sezione producibile? | La geometria finita può essere raggiunta e ispezionata in modo economico? | Quali dimensioni appartengono al profilo e quali devono essere lavorate? |
I costi di attrezzaggio dovrebbero essere confrontati con un volume realistico nell'arco del programma e con il rischio di revisione. Non suddividere il costo dello stampo su una quantità ottimistica che potrebbe non essere mai ordinata. Allo stesso modo, confrontare il costo del pezzo lavorato alla quantità prevista includendo la resa del materiale, l'attrezzaggio, l'ispezione e la finitura.
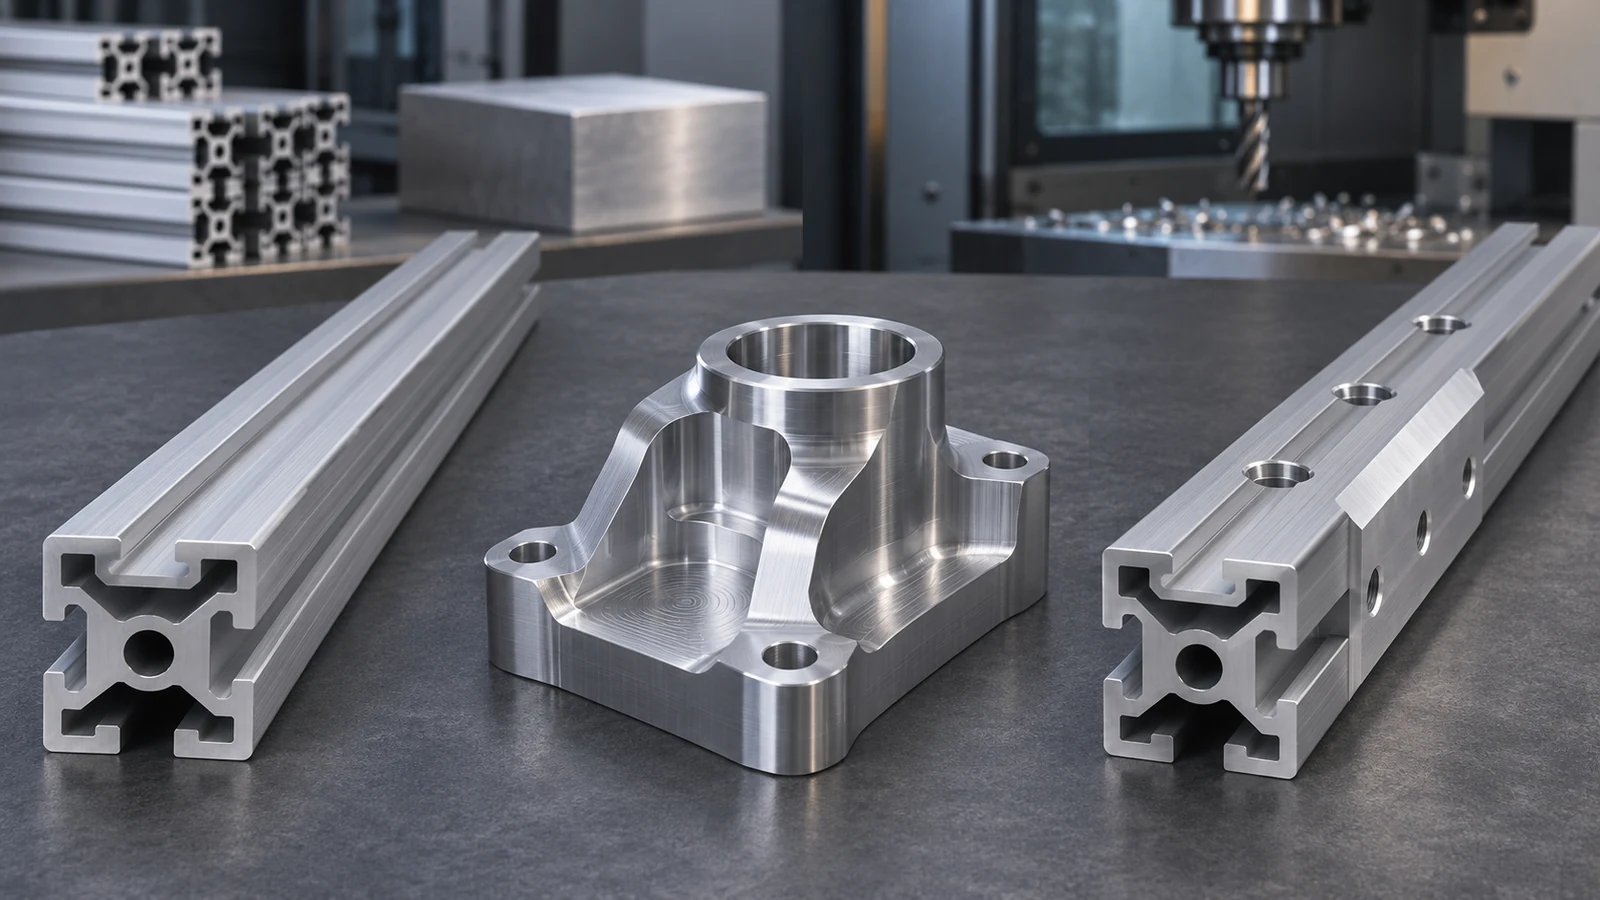
Dove l'estrusione smette di essere una risposta completa
Alcuni dettagli sono più facili da realizzare dopo aver prodotto il profilo. Fori trasversali, facce terminali accurate, sedi svasate, filettature, porte e superfici di montaggio perpendicolari richiedono spesso operazioni secondarie. I profili lunghi possono anche richiedere taglio a misura, raddrizzatura, sbavatura, trattamento superficiale e attrezzature di lavorazione. Ogni operazione deve posizionare il profilo senza confondere la direzione di estrusione con gli assi della macchina o con i riferimenti di montaggio.
Le dimensioni del profilo non sono automaticamente identiche alle dimensioni lavorate. Specificare quali superfici del profilo posizionano o accoppiano, quali caratteristiche sono lavorate e come viene stabilito il datum lungo la lunghezza. Se un foro critico deve allinearsi con il profilo, definire una relazione controllabile e un metodo di ispezione. Una tolleranza ampia sull'estruso non definisce una relazione lavorata precisa a meno che il processo non la crei e la verifichi.
Dove la lavorazione dal pieno diventa dispendiosa
Partire da una piastra spessa o da un blocco per produrre una sezione lunga e sottile può consumare molto materiale e tempo di taglio. Lo scarto aumenta quando la sezione trasversale finita presenta canali o nervature ripetuti che un'estrusione potrebbe formare quasi a forma finita. Tuttavia, la lavorazione può rimanere preferibile quando non esiste un volume di produzione stabile, quando la sezione cambia frequentemente o quando l'approvazione dell'attrezzaggio e i costi di revisione superano il materiale risparmiato.
La lavorazione può anche essere un ponte pratico per i prototipi. Un team di progettazione può lavorare una serie breve mentre l'interfaccia e la sezione cambiano, per poi valutare l'estrusione dopo che la sezione trasversale si è stabilizzata. Tale transizione dovrebbe preservare i riferimenti funzionali e tenere conto delle differenze nella direzione del materiale, nelle condizioni superficiali e nella forma del grezzo.
La via ibrida richiede propri riferimenti
Un buon design ibrido separa le funzioni del profilo dalle funzioni lavorate. L'estrusione stabilisce la sezione continua e l'involucro strutturale; le operazioni CNC stabiliscono caratteristiche locali come fori di montaggio, sedi di cuscinetti, facce di tenuta o porte di connettori. Definire dove viene bloccato l'estruso, quali superfici vengono utilizzate come datum e se il profilo è supportato contro torsione o incurvamento durante il taglio.
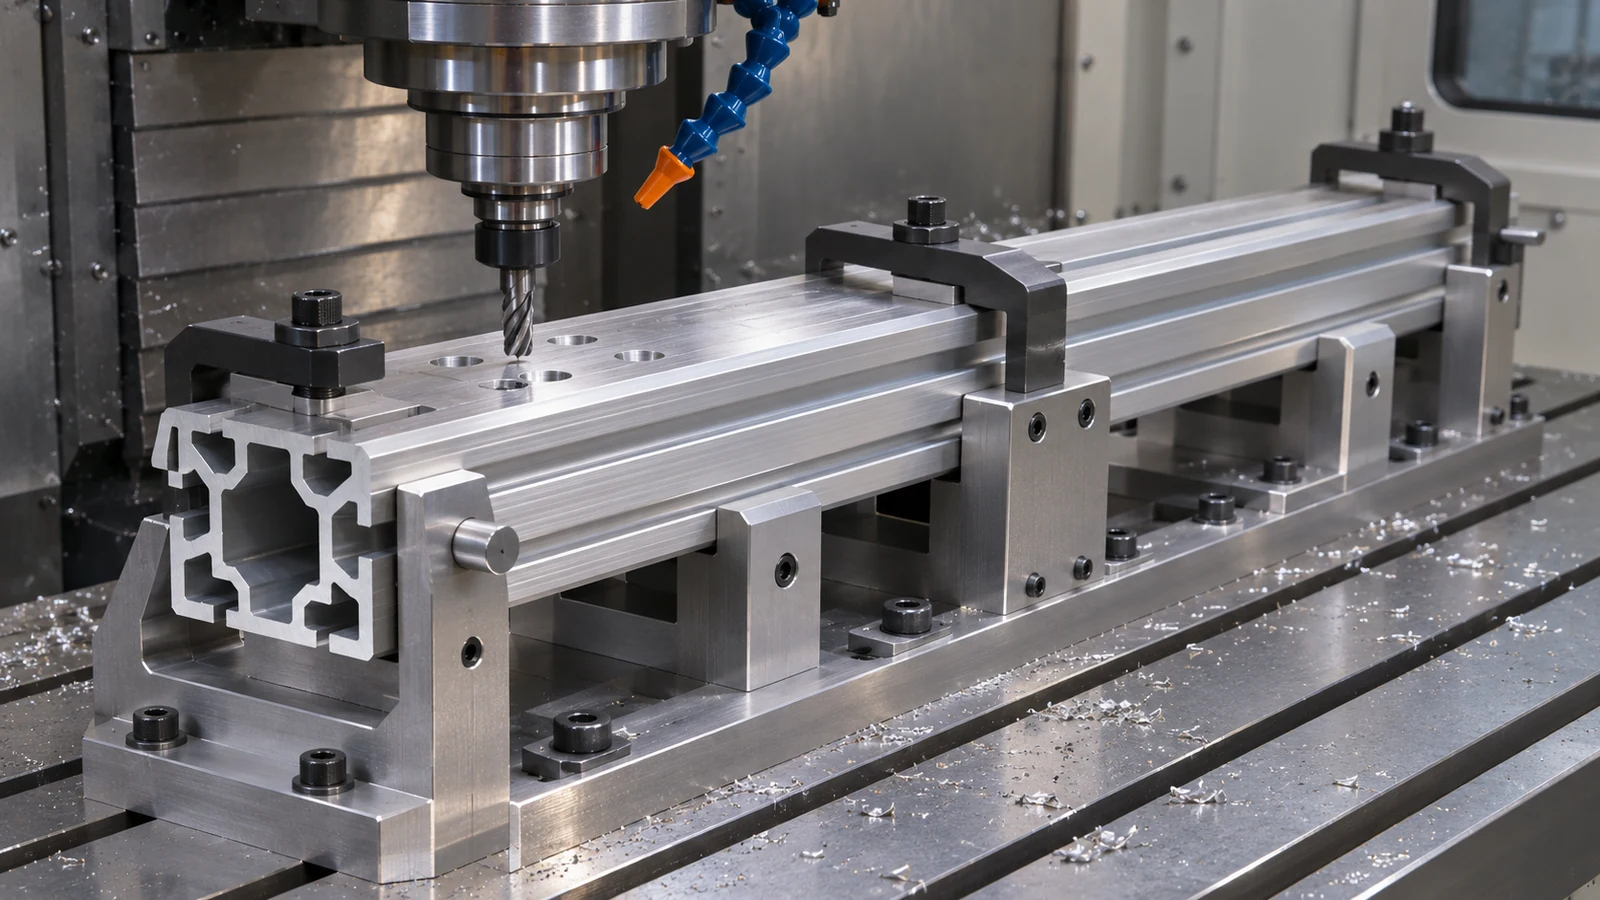
Prevedere un sovrametallo di lavorazione sufficiente sulle superfici che devono essere ripulite, ma non presumere che un unico sovrametallo sia adatto a ogni profilo e lega. Rivedere la tolleranza del profilo, la lunghezza di taglio, la rettilineità, lo spessore locale della parete e la finitura prima di impostare il sovrametallo. Se un'operazione secondaria modifica il datum del pezzo, identificare la transizione e ispezionare la relazione funzionale dopo la lavorazione.
Per la revisione del disegno, rendere esplicita la distinzione: i requisiti del “profilo estruso” si applicano alla sezione fornita, mentre le caratteristiche lavorate hanno proprie dimensioni e datum. Ciò impedisce che un preventivo tratti una superficie come estrusa come riferimento lavorato di precisione senza accordo.
Cosa inserire nella RFQ
- CAD e disegno alla stessa revisione, con i requisiti del profilo e del pezzo finito chiaramente separati.
- Lega, tempra, forma del prodotto, certificazione, finitura e qualsiasi requisito di tracciabilità.
- Quantità previste per rilascio e durata probabile del programma, inclusi le fasi di prototipo e produzione.
- Dimensioni critiche del profilo, requisiti di rettilineità o di torsione, lunghezza di taglio, datum lavorati e interfacce funzionali.
- Registri di ispezione, imballaggio e qualsiasi operazione che deve avvenire prima o dopo la lavorazione o la finitura.
Chiedere il percorso proposto e le ipotesi. Un preventivo utile mostra l'ammortamento di filiera/attrezzatura separatamente dal costo per pezzo di estrusione, lavorazione, finitura e ispezione, così la discussione sul punto di pareggio riflette il programma reale anziché un singolo prezzo indicativo per pezzo.
Domande frequenti
L'estrusione è sempre più economica della lavorazione CNC ad alti volumi?
No. Il volume può ripartire il costo dell'attrezzatura, ma la complessità del profilo, la lega, le tolleranze, la finitura, la lavorazione secondaria, la resa del materiale e il rischio di revisione influenzano tutti il costo totale. Confrontare il percorso completo del pezzo finito.
Un'estrusione può essere lavorata CNC dopo la sua produzione?
Sì. La lavorazione secondaria può creare fori, porte, caratteristiche terminali e interfacce di precisione. Il piano di processo richiede un metodo di posizionamento stabile e un sovrametallo sufficiente per la condizione effettiva del profilo.
Ogni caratteristica di un'estrusione in alluminio deve essere lavorata?
No. Lavorare solo le caratteristiche la cui funzione richiede una superficie o una geometria lavorata controllata. Applicare requisiti di lavorazione stretti a ogni superficie del profilo può aumentare i costi senza migliorare l'assemblaggio o le prestazioni.