
Quando un componente in acciaio inossidabile è difficile da tornire, il 303 può sembrare una soluzione facile. Le sue caratteristiche di lavorabilità possono aiutare con la rottura del truciolo e il flusso produttivo, mentre il 304 è ampiamente utilizzato quando la resistenza alla corrosione e il comportamento in formatura hanno maggior peso. La scelta non è una semplice classifica tra facile e difficile: dipende dall'ambiente, dalle superfici critiche del componente, dalle caratteristiche di lavorazione e se un piccolo beneficio sul tempo ciclo valga la pena di modificare il margine di corrosione.
Contenuti
- Definire prima l'esposizione in servizio
- Dove il 303 può aiutare il percorso di lavorazione
- Cosa significa il compromesso sulla corrosione
- Testare il componente reale, non un provino generico
- Mantenere controllata la sostituzione del materiale
- Confrontare il preventivo in modo equo
- FAQ
Definire prima l'esposizione in servizio
Iniziare da ciò con cui il componente viene a contatto e da come viene pulito. Una staffa interna asciutta, un componente in area alimentare lavato frequentemente e un raccordo esposto a cloruri o prodotti chimici di processo impongono esigenze di corrosione diverse. L'acciaio inossidabile non significa immune a ogni ambiente, e il solo nome del materiale non può confermare la durata in servizio. Registrare l'esposizione chimica, la temperatura, l'umidità, l'agente detergente, le condizioni delle fessure e la finitura superficiale rilevanti per il progetto.
Successivamente, identificare la funzione del componente. L'inossidabile è scelto principalmente per l'aspetto, la resistenza alla corrosione, la resistenza meccanica o uno standard di materiale approvato dal cliente? Quali superfici sono a contatto con fluidi, nascoste in un assieme o esposte alla pulizia? Filettature o interstizi stretti sono suscettibili di trattenere contaminanti? Una qualità che si lavora in modo efficiente ma lascia prestazioni di corrosione inadeguate nell'interfaccia critica non è una sostituzione produttiva.
Dove il disegno specifica una qualità precisa, trattarla come un requisito controllato. Il riferimento del sito al 303 inossidabile che riferimento 304/304L fornire un contesto specifico per la qualità, ma l'idoneità al servizio deve essere verificata rispetto alla specifica tecnica di riferimento.
Dove il 303 può aiutare il percorso di lavorazione
Il 303 è comunemente scelto per una migliore lavorabilità rispetto a molte qualità austenitiche inossidabili di uso generale. La sua chimica da taglio libero contenente zolfo può favorire la rottura del truciolo e rendere più gestibili le operazioni ripetitive di tornitura. Ciò può essere utile per piccoli alberi, raccordi, elementi di fissaggio e particolari con gole o filettature ripetute, in particolare quando i trucioli lunghi interferiscono con il funzionamento automatico o richiedono interventi frequenti.
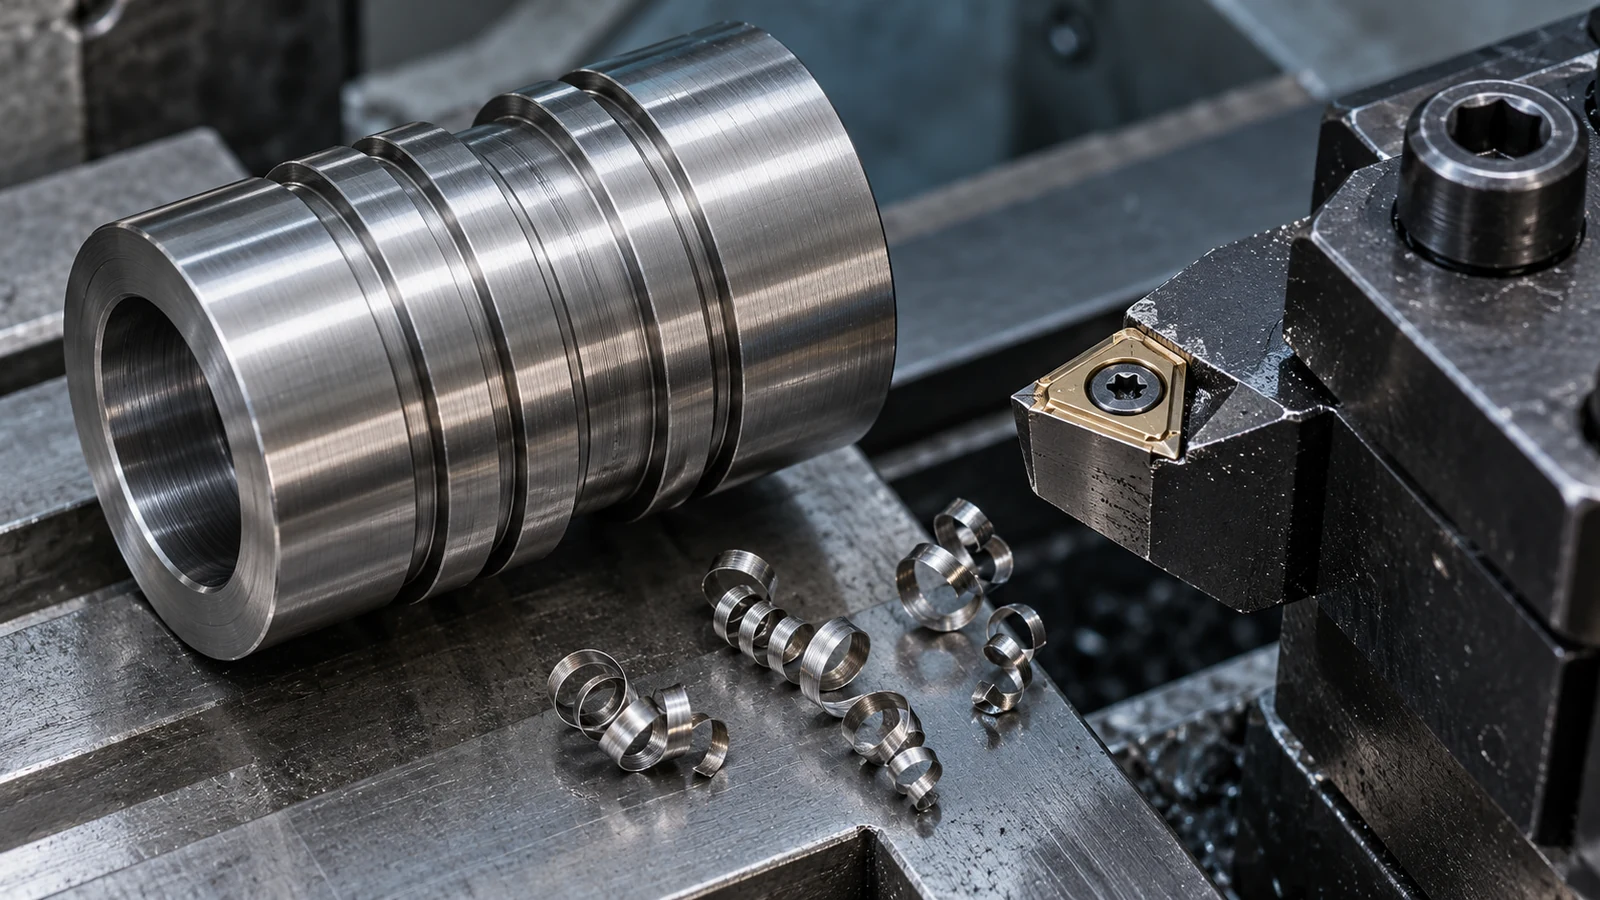
Il vantaggio non è automatico su ogni caratteristica. La geometria dell'utensile, l'affilatura del tagliente, l'avanzamento, l'erogazione del refrigerante, la rigidità della macchina, le condizioni della barra e l'attrezzatura di fissaggio restano importanti. Fori profondi, pareti sottili, fori trasversali e intersezioni strette possono comunque creare bave o rendere difficile l'evacuazione del truciolo. Un particolare semplice con poche lavorazioni può mostrare una differenza di costo totale minima, mentre un componente complesso alimentato da barra può trarre maggior beneficio da una formazione controllata del truciolo.
Confrontare l'intera operazione: stabilità del ciclo, durata dell'utensile, condizioni superficiali, sbavatura secondaria, impegno di ispezione e interruzioni della produzione. Se l'unica prova è che un singolo taglio di prova è sembrato più facile, è troppo presto per modificare una specifica di materiale rilasciata. Per le lavorazioni di tornitura, considerare come la sequenza delle caratteristiche si adatta al sito processo di tornitura CNC; il percorso macchina e la geometria del particolare aiutano a determinare se la lavorabilità è effettivamente il collo di bottiglia.
Cosa significa il compromesso sulla corrosione
L'aggiunta di zolfo che favorisce il comportamento da taglio libero del 303 può ridurre la resistenza alla corrosione rispetto al 304 in alcuni ambienti. L'entità e il significato della differenza dipendono dall'esposizione e dalle condizioni superficiali. Non trasformare questo confronto generale in una promessa non supportata che il 304 durerà sempre più a lungo o che il 303 non sia mai accettabile. La domanda corretta è se l'ambiente previsto e il regime di pulizia consentono la qualità e la finitura specifiche.
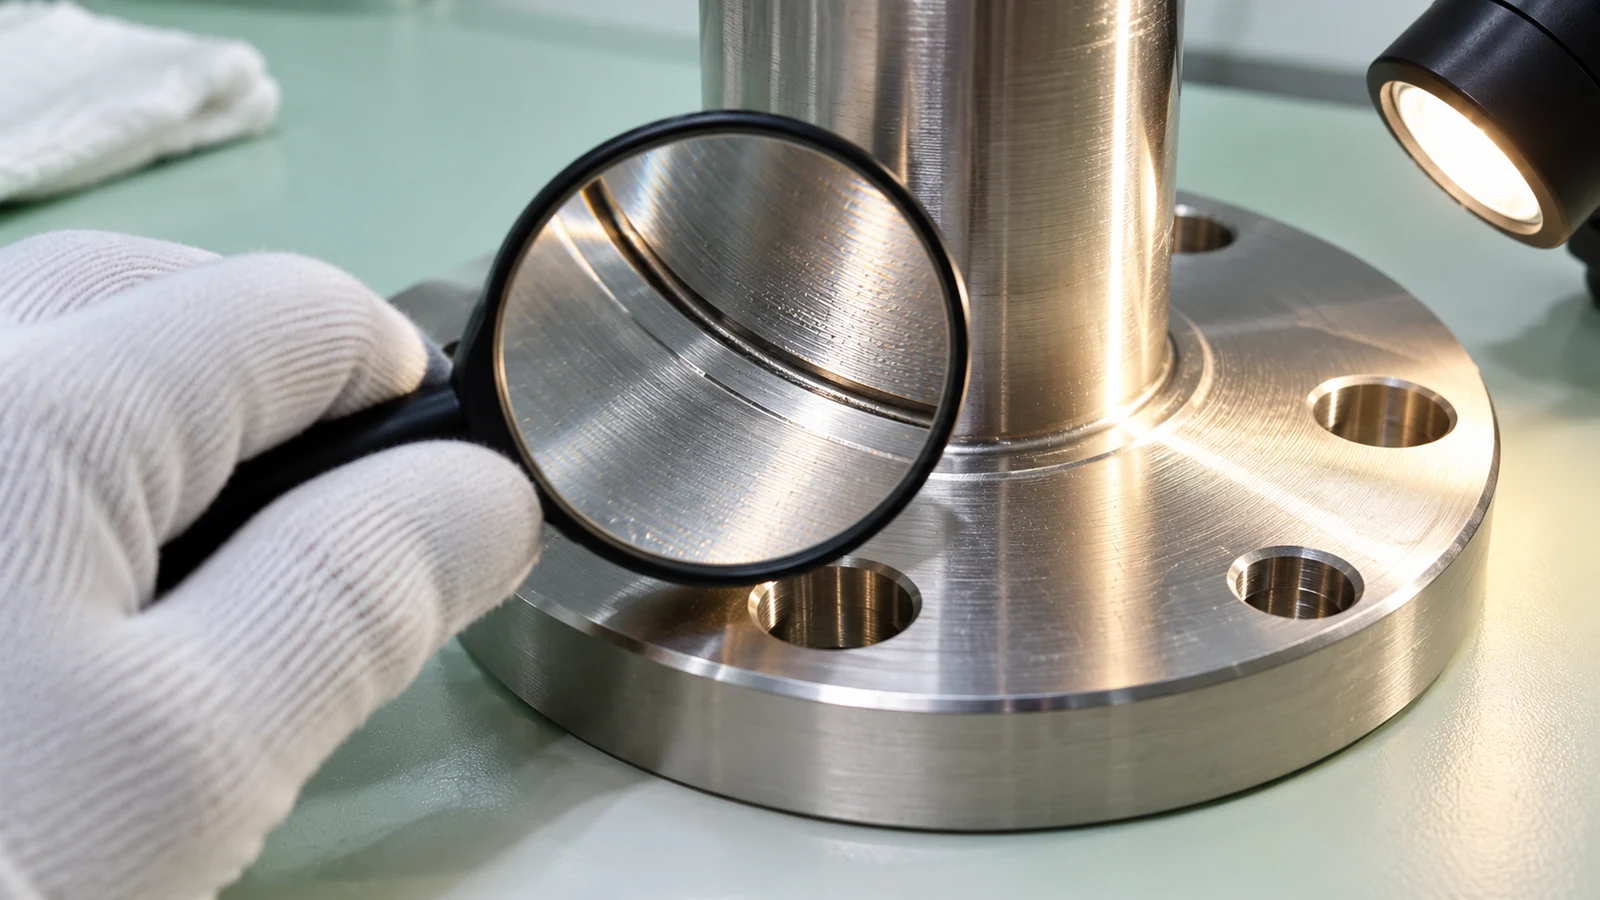
La lavorazione può anche influenzare indirettamente le prestazioni anticorrosive. Segni di utensile, contaminazione inglobata, bave, colorazioni termiche da operazioni successive e fessure possono influire sulla pulizia e sull'esposizione. Un particolare può richiedere un percorso specificato di finitura o passivazione, ma tali fasi devono essere definite dai requisiti di progetto e di processo, non presunte per compensare una lega non idonea. Chiarire quali superfici devono soddisfare i criteri di aspetto, pulizia o accettazione della corrosione.
Per gli assemblaggi, ispezionare il contatto tra materiali dissimili, elementi di fissaggio, guarnizioni e umidità intrappolata. Una scelta di qualità effettuata per il particolare isolato può non tenere conto dell'interazione galvanica o di una fessura creata dopo l'assemblaggio. Questa è una questione di revisione del progetto, non una decisione solo di lavorazione.
Testare il componente reale, non un provino generico
Una prova utile rispecchia le caratteristiche che determinano costo e rischio. Includere il foro più piccolo, il taglio più profondo, la filettatura o gola che causa l'avvolgimento del truciolo e qualsiasi superficie che sarà visibile o funzionalmente critica. Registrare il lotto e le condizioni del materiale, l'attrezzatura, il refrigerante, la sequenza di taglio, il metodo di sbavatura e i risultati dell'ispezione. Confrontare il comportamento ripetibile della produzione anziché un singolo ciclo migliore.
| Segnale del particolare o del processo | Cosa verificare | Perché è importante |
|---|---|---|
| Trucioli lunghi o arresti frequenti | Sequenza delle caratteristiche, geometria dell'utensile, avanzamento, accesso del refrigerante | Può rivelare un reale collo di bottiglia nella lavorabilità |
| Lavaggio corrosivo o esposizione chimica | Dettagli di esposizione, fessure, finitura, metodo di pulizia | Può rendere la scelta del grado un requisito funzionale |
| Superficie critica visibile o di tenuta | Limiti di bava, segni di utensile, finitura e ispezione | Il grado da solo non definisce l'accettazione |
| Geometria semplice a basso volume | Disponibilità di setup e materiale rispetto all'impatto sul ciclo | Il vantaggio della lavorabilità automatica può non compensare il costo del cambiamento |
Se è disponibile un prototipo, verificare le dimensioni finite e la condizione dei bordi insieme al tempo di ciclo. Un taglio più veloce che aumenta la sbavatura o crea una superficie che il cliente rifiuterà non è un miglioramento reale. Mantenere i risultati del prototipo separati dalla qualifica di produzione, a meno che il processo e i lotti di materiale non siano rappresentativi.
Mantenere controllata la sostituzione del materiale
Prima di passare dal 304 al 303, identificare il responsabile del progetto, il requisito del cliente e le evidenze di accettazione necessarie. Confermare il grado, la forma del prodotto, la documentazione del materiale e qualsiasi trattamento post-lavorazione. Se il grado è specificato da un requisito normativo, igienico o controllato dal cliente, ottenere l'approvazione prima di ordinare un'alternativa. La disponibilità a magazzino o la raccomandazione di lavorazione di un fornitore non autorizza una modifica al disegno.
Per l'approvvigionamento futuro, rendere esplicito il verbale decisionale: l'ambiente previsto, la proprietà prestazionale da preservare, il problema produttivo da risolvere e il piano di validazione. Se il 303 è accettato solo per applicazioni asciutte e non critiche, dichiarare tale limite. Se l'esposizione alla corrosione è incerta, risolverla prima di cambiare il grado.
Confrontare il preventivo in modo equo
Chiedere al fornitore di lavorazione di separare il premio sul materiale, il setup, il tempo di ciclo, il consumo di utensili, la sbavatura e l'ispezione. Questo mostra se il grado proposto affronta un costo produttivo ricorrente o si limita a spostare il costo a una fase successiva. Includere qualsiasi operazione di finitura o pulizia richiesta e confermare se si applica a tutte le superfici o a caratteristiche selezionate.
Per la produzione ripetitiva, confrontare cicli stabili su lotti rappresentativi. Per un prototipo, tenere conto dell'impegno di ingegnerizzazione e qualifica prima di considerare decisivo un piccolo risparmio per pezzo. Un cambio di materiale può comportare una nuova revisione del primo articolo, verifiche riviste dei certificati o l'approvazione del cliente; questi sono costi reali anche se non compaiono nel ciclo di taglio.
Registrare il grado approvato, le ipotesi ambientali, la finitura e il limite di sostituzione. Se cambia l'uso del componente—ad esempio, un componente asciutto per interni passa a un assemblaggio soggetto a lavaggio—rivedere la decisione. Evitare di pagare per un vincolo sul materiale più stringente quando l'applicazione non lo richiede, ma non rimuovere un vincolo esistente senza evidenze.
FAQ
Il 303 è più facile da lavorare rispetto al 304?
Il 303 viene comunemente scelto per una migliore lavorabilità, soprattutto dove la rottura del truciolo influisce sulla produzione. I risultati effettivi dipendono dalla geometria, dall'utensileria, dall'allestimento e dai requisiti di ispezione.
Il 303 ha la stessa resistenza alla corrosione del 304?
Non dare per scontata l'equivalenza. La chimica per la lavorabilità può ridurre la resistenza alla corrosione in alcuni ambienti. Valuta l'esposizione effettiva, la finitura e la specifica del cliente.
Il 303 può sostituire il 304 su qualsiasi pezzo tornito?
Non è appropriata alcuna sostituzione indiscriminata. Conferma il requisito del materiale e ottieni l'approvazione del progettista o del cliente, ove richiesto, prima di cambiare grado.
Un trattamento di finitura eliminerà la differenza?
Un processo di finitura può far parte di un percorso qualificato, ma non si deve presumere che renda accettabile un grado non idoneo. Definisci e verifica il sistema completo di materiale e finitura.