
Il molibdeno può essere lavorato con processi convenzionali, ma una ricetta basata sull'acciaio è un presupposto di partenza inadeguato. I controlli utili sono la forma e la condizione del materiale, l'affilatura del tagliente, il supporto rigido, l'evacuazione dei trucioli e un piano di finitura che protegga la superficie richiesta. La duttilità a temperatura ambiente del molibdeno e la sua tendenza a scheggiarsi possono rendere angoli, sezioni sottili e tagli interrotti meno tolleranti di quanto una semplice etichetta di “metallo refrattario” suggerisca. Confermare la qualità e la forma del prodotto esatte prima di selezionare un percorso; i dati per il molibdeno puro non devono essere trasferiti automaticamente a una lega di molibdeno.
Per un pezzo CNC, trattare il lavoro come due compiti collegati: rimuovere il materiale senza innescare danni al tagliente o alla superficie, poi verificare che la geometria e la superficie finite soddisfino il disegno dopo il rilascio del pezzo dall'attrezzatura.
La forma del grezzo stabilisce il primo vincolo
“Molibdeno” può riferirsi a materiale commercialmente puro o a una lega, e la fornitura può arrivare come barra, piastra, lamiera o forma near-net. Queste non sono condizioni di lavorazione intercambiabili. Richiedere la qualità, la specifica di prodotto, il percorso di produzione, la condizione, le dimensioni e la certificazione del materiale. La direzione della grana o la storia di lavorazione possono essere importanti per una caratteristica che carica attraverso una sezione sottile o presenta una transizione interna netta.
Prima della programmazione, ispezionare il grezzo per la geometria effettiva e il sovrametallo di pulizia disponibile. Un'estremità tagliata a sega, una superficie laminata o un difetto d'angolo preesistente possono cambiare il punto in cui inizia il primo taglio stabile. La sequenza di lavorazione non deve costringere un bordo sottile a sopportare un carico pesante di sgrossatura solo perché il modello nominale lascia materiale lì. Il panoramica dei materiali metallici è un punto di partenza per confrontare famiglie di materiali; il certificato del fornitore e il disegno governano lo stock specifico.
Leggere trucioli e taglienti come feedback di processo
Le linee guida del settore dell'International Molybdenum Association rilevano che utensili affilati e setup rigidi e privi di gioco sono importanti perché un tagliente smussato può strappare anziché tagliare in modo pulito; trucioli e polvere possono anche abrasare i taglienti. Questo meccanismo fornisce una diagnostica pratica: una finitura che peggiora, un suono di taglio instabile, un tagliente scheggiato o un carico variabile dovrebbero indurre a verificare le condizioni dell'utensile, il supporto, l'evacuazione dei trucioli e la condizione del materiale prima di considerare un cambio di parametri come la soluzione.
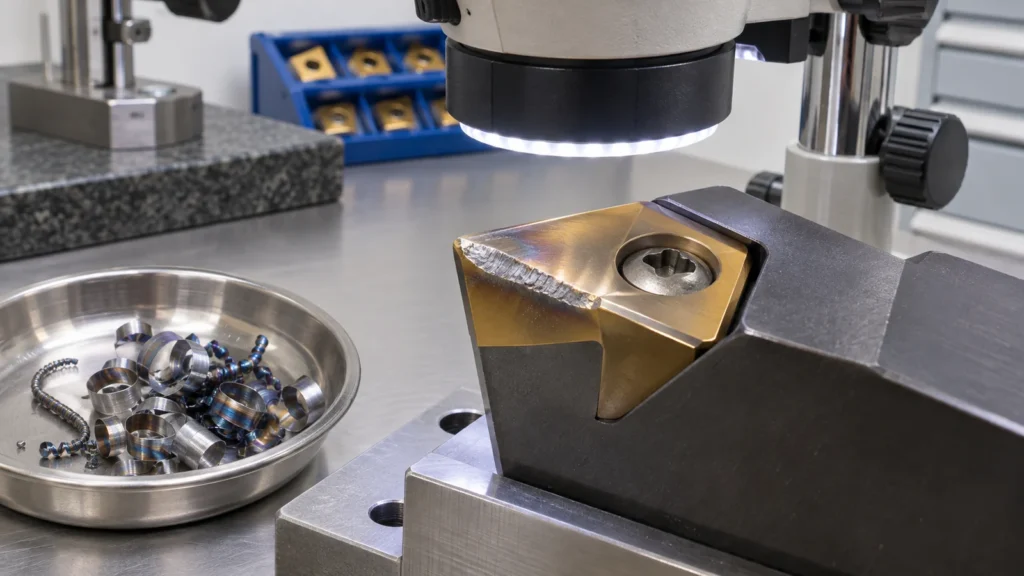
Non giudicare un processo solo dal colore del truciolo. Registrare l'utensile effettivo, l'impegno, la condizione del grezzo, la pratica del refrigerante e la posizione della caratteristica insieme al difetto osservato. Se la scheggiatura del tagliente si concentra agli angoli o allo sfondamento, la causa può essere un impegno interrotto o un supporto insufficiente anziché un problema globale di velocità. Mantenere l'involucro della macchina e la pratica di gestione dei trucioli adeguati al materiale e al refrigerante; evitare di spazzare detriti metallici fini in attrezzature o aree di lavoro non correlate.
| Sintomo osservato | Potenziale domanda di processo | Verifica utile |
|---|---|---|
| Scheggiature sui bordi in corrispondenza di uno spigolo | Il taglio è interrotto o la caratteristica non è supportata? | Impegno dell'utensile, sovrametallo e attrezzaggio locale |
| Superficie grezza o strappata | Il filo di taglio si è usurato o ha strisciato? | Condizione del filo dell'utensile, andamento del carico e impostazione della passata di finitura |
| Dimensioni che cambiano dopo il rilascio | Il grezzo era vincolato o sollecitato durante il taglio? | Strategia dei datum, sequenza di serraggio e misurazione allo stato libero |
| Usura rapida del filo | I trucioli abrasano il filo o vengono ritagliati? | Percorso ed evacuazione dei trucioli, adduzione del refrigerante e ispezione dell'utensile |
Scegliere un percorso che protegga le caratteristiche fragili
La sgrossatura dovrebbe privilegiare un supporto stabile e un impegno gestibile. Lasciare sovrametallo sufficiente a produrre una passata di finitura continua, ma non conservare una parete sottile che fletterà o si scheggerà nell'operazione successiva. Per una piastra con tasche, valutare la lavorazione delle facce opposte in una sequenza che mantenga la rigidità; per una caratteristica tornita snella, mantenere corta la lunghezza non supportata e pianificare dove il pezzo è supportato man mano che la geometria cambia.
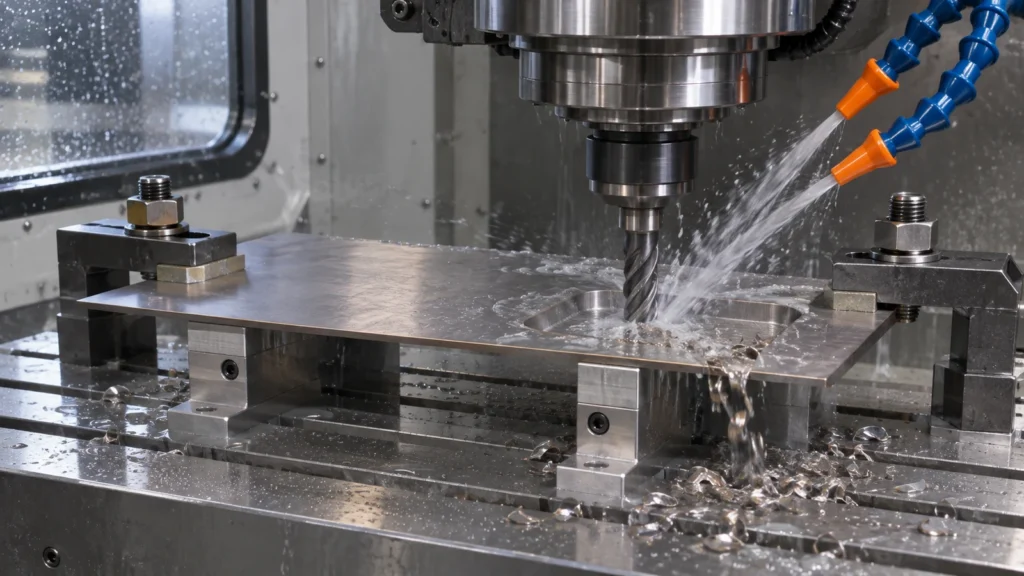
La geometria dell'utensile e i dati di taglio dovrebbero essere scelti in base alla lega effettiva, alle raccomandazioni del fornitore dell'utensile e a una prova controllata del primo pezzo. Le indicazioni pubblicate offrono un contesto di partenza, non velocità e avanzamenti garantiti per ogni macchina, inserto, sezione o tolleranza. Evitare di apportare più modifiche contemporaneamente: una finestra di processo stabile dipende dal sapere se la durata del filo, l'integrità superficiale o la variazione dimensionale rappresentano il fattore limitante.
Finire la superficie senza nascondere i danni
Separare la finitura dimensionale da qualsiasi operazione abrasiva o di lucidatura. Se si utilizza la rettifica, identificare quali facce e datum devono rimanere protetti e definire la fase di misurazione finale. Una superficie lucida non è prova di un sottosuolo integro, e una sfumatura visiva può mascherare una scheggiatura o uno strappo locale in corrispondenza di uno spigolo. Per un componente critico, il titolare del disegno dovrebbe specificare se l'ispezione è visiva, dimensionale, basata sulla finitura superficiale o richiede un altro metodo approvato.
La pagina pagina di fresatura CNC che pagina di rettifica di precisione descrivere le categorie di processo pertinenti. Non implicano che ogni forma di molibdeno o metodo di ispezione specializzato sia disponibile; confermare i requisiti di materiale e accettazione durante la quotazione.
Ispezionare dopo che il pezzo è libero
Misurare le dimensioni critiche dopo che il pezzo è stato rilasciato dall'attrezzatura e lasciato raggiungere la condizione di ispezione specificata. Per sezioni sottili, asportazione asimmetrica o piazzole di riferimento strette, confrontare le misurazioni durante il serraggio con i risultati a stato libero durante lo sviluppo del processo. Il disegno deve definire il riferimento datum e qualsiasi controllo geometrico richiesto, in modo che due ispettori non scelgano allestimenti diversi.
Registrare l'identificazione del calore/lotto del materiale, la condizione del grezzo, le revisioni degli utensili e del ciclo dove richiesto dal piano qualità. Se compare un'indicazione simile a una cricca o una feature scheggiata, fermarsi e assegnarle una disposizione in base ai criteri di accettazione ingegneristici; non “levigarla via” senza approvazione. Il pagina qualità fornisce il contesto del sistema qualità del sito, mentre l'accettazione specifica del pezzo rimane sul disegno approvato e sui documenti dell'ordine.
Cosa inserire nella RFQ
- Grado esatto di molibdeno, forma del prodotto, condizione e requisiti del certificato del materiale.
- Bordi critici, sezioni sottili, schema dei datum, zone di finitura e fase di ispezione.
- Se è richiesta rettifica, lucidatura o una specifica restrizione di controllo del refrigerante/materiale.
- Quantità, revisione e qualsiasi documentazione di primo articolo o di tracciabilità.
Questi dettagli rendono concreta la discussione sul processo. Una richiesta generica di un “pezzo lavorato in molibdeno” lascia irrisolte le variabili a più alto rischio: il grezzo e il confine di accettazione.