
O molibdênio pode ser usinado com processos convencionais, mas uma receita baseada em aço é uma premissa inicial inadequada. Os controles úteis são a forma e a condição do material, a nitidez da aresta de corte, o suporte rígido, a evacuação de cavacos e um plano de acabamento que proteja a superfície exigida. A ductilidade do molibdênio à temperatura ambiente e sua tendência a lascar podem tornar cantos, seções finas e cortes interrompidos menos tolerantes do que um simples rótulo de “metal refratário” sugere. Confirme a classe exata e a forma do produto antes de selecionar uma rota; dados para molibdênio puro não devem ser transferidos automaticamente para uma liga de molibdênio.
Para uma peça CNC, trate o trabalho como duas tarefas interligadas: remover o material sem iniciar danos à aresta ou à superfície, e então verificar se a geometria e a superfície acabadas atendem ao desenho após a peça ser liberada do seu dispositivo de fixação.
A forma do material define a primeira restrição
“Molibdênio” pode se referir a material comercialmente puro ou a uma liga, e o fornecimento pode chegar como barra, chapa grossa, chapa fina ou uma forma próxima da final. Estas não são condições de usinagem intercambiáveis. Solicite a classe, a especificação do produto, a rota de fabricação, a condição, as dimensões e a certificação do material. A direção do grão ou o histórico de conformação podem importar para um recurso que carrega através de uma seção fina ou tem uma transição interna afiada.
Antes de programar, inspecione o blank quanto à geometria real e à folga de acabamento disponível. Uma extremidade cortada com serra, uma superfície laminada ou um defeito de canto pré-existente podem mudar onde o primeiro corte estável começa. A sequência de usinagem não deve forçar uma aresta fina a suportar uma carga pesada de desbaste simplesmente porque o modelo nominal deixa material ali. O visão geral de materiais metálicos é um ponto de partida para comparar famílias de materiais; o certificado do fornecedor e o desenho governam o material específico.
Leia os cavacos e as arestas como feedback do processo
A orientação do setor da International Molybdenum Association observa que ferramentas afiadas e configurações rígidas e sem folga são importantes porque uma aresta cega pode rasgar em vez de cortar limpo; cavacos e poeira também podem abrasar as arestas de corte. Esse mecanismo fornece um diagnóstico prático: um acabamento em deterioração, som de corte instável, aresta lascada ou carga variável devem levar a uma verificação da condição da ferramenta, do suporte, da evacuação de cavacos e da condição do material antes que uma mudança de parâmetro seja tratada como a resposta.
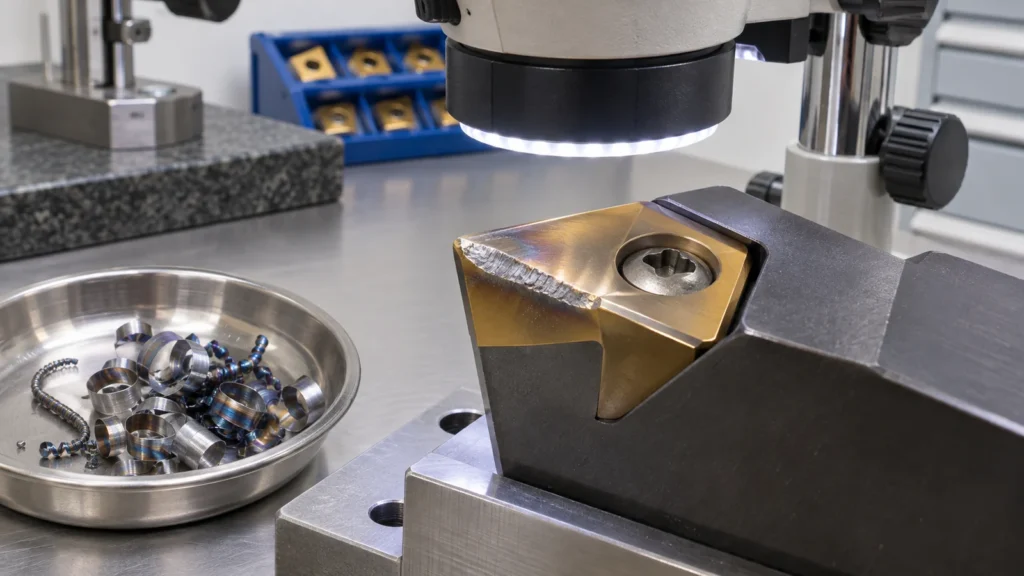
Não julgue um processo apenas pela cor do cavaco. Registre a ferramenta real, o engajamento, a condição do material, a prática de refrigeração e a localização do recurso junto com o defeito observado. Se o lascamento de aresta se agrupar em cantos ou na saída do corte, a causa pode ser engajamento interrompido ou suporte insuficiente, e não um problema global de velocidade. Mantenha o gabinete da máquina e a prática de gestão de cavacos adequados ao material e ao refrigerante; evite varrer detritos metálicos finos para equipamentos ou áreas de trabalho não relacionados.
| Sintoma observado | Pergunta potencial do processo | Verificação útil |
|---|---|---|
| Lascas nas arestas de um canto | O corte é interrompido ou o recurso não é suportado? | Engajamento da ferramenta, sobremetal e fixação local |
| Superfície rugosa ou rasgada | A aresta de corte ficou cega ou sofreu atrito? | Condição da aresta da ferramenta, tendência de carga e preparação do passe de acabamento |
| Dimensões variando após a liberação | O blank foi restringido ou tensionado durante o corte? | Estratégia de datum, sequência de fixação e medição em estado livre |
| Desgaste rápido da aresta | As lascas estão abrasionando a aresta ou sendo recortadas? | Trajetória das lascas, evacuação, fornecimento de refrigerante e inspeção da ferramenta |
Escolha uma rota que proteja recursos frágeis
O desbaste deve priorizar suporte estável e engajamento controlável. Deixe sobremetal suficiente para produzir um corte de acabamento contínuo, mas não preserve uma parede fina que irá flexionar ou lascar na operação posterior. Para uma placa com cavidades, considere usinar faces opostas em uma sequência que mantenha a rigidez; para um recurso torneado esbelto, mantenha o comprimento não suportado curto e planeje onde a peça é apoiada à medida que a geometria muda.
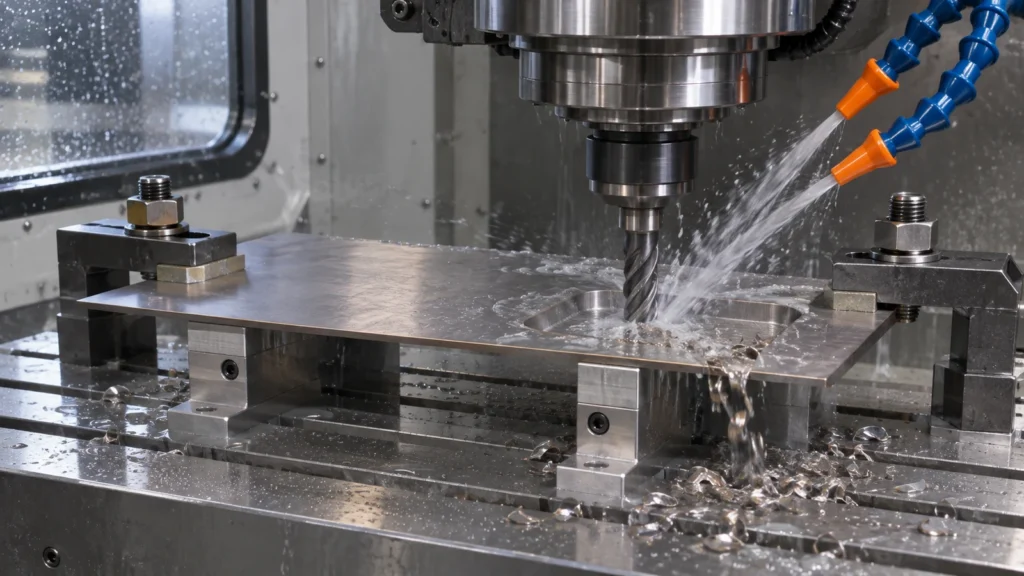
A geometria da ferramenta e os dados de corte devem ser selecionados a partir da liga real, das recomendações do fornecedor da ferramenta e de um ensaio controlado da primeira peça. As orientações publicadas oferecem contexto inicial, não velocidades e avanços garantidos para cada máquina, inserto, seção ou tolerância. Evite fazer várias alterações ao mesmo tempo: uma janela de processo estável depende de saber se a vida da aresta, a integridade superficial ou o movimento dimensional é o fator limitante.
Finalize a superfície sem ocultar danos
Separe o acabamento dimensional de qualquer operação abrasiva ou de polimento. Se a retificação for usada, identifique quais faces e datums devem permanecer protegidos e defina o estágio final de medição. Uma superfície brilhante não é prova de uma subsuperfície intacta, e uma mesclagem visual pode ocultar uma lasca ou rasgo local em um canto. Para um componente crítico, o proprietário do desenho deve declarar se a inspeção é visual, dimensional, baseada em acabamento superficial ou se requer outro método aprovado.
O site página de fresamento CNC quanto a página de retificação de precisão descreva as categorias de processos relevantes. Elas não implicam que todas as formas de molibdênio ou métodos de inspeção especializados estejam disponíveis; confirme os requisitos de material e de aceitação durante a cotação.
Inspecione após a peça estar livre
Meça as dimensões críticas após a peça ter sido liberada do dispositivo de fixação e ter atingido a condição de inspeção especificada. Para seções finas, remoção assimétrica ou bases de datum estreitas, compare as medições com a peça fixada com os resultados em estado livre durante o desenvolvimento do processo. O desenho deve definir a referência de datum e qualquer controle geométrico exigido, para que dois inspetores não escolham configurações diferentes.
Registre a identificação do lote/corrida do material, a condição do estoque, as revisões de ferramentas e de rota quando exigido pelo plano de qualidade. Se aparecer uma indicação semelhante a trinca ou uma característica lascada, pare e faça a disposição conforme os critérios de aceitação de engenharia; não a “polir para eliminar” sem aprovação. O qualidade fornece o contexto do sistema de qualidade do site, enquanto a aceitação específica da peça permanece no desenho aprovado e nos documentos do pedido.
O que incluir no RFQ
- Grau exato de molibdênio, forma do produto, condição e requisitos de certificado de material.
- Bordas críticas, seções finas, esquema de datum, zonas de acabamento e etapa de inspeção.
- Se é exigida retificação, polimento ou uma restrição específica de controle de fluido de corte/material.
- Quantidade, revisão e qualquer documentação de primeira peça ou de rastreabilidade.
Esses detalhes tornam a discussão do processo concreta. Um pedido genérico de uma “peça de molibdênio usinada” deixa as variáveis de maior risco — o estoque e o limite de aceitação — sem resolução.