
Un adattatore per elica di drone va valutato come un'interfaccia rotante, non semplicemente come un piccolo mozzo in alluminio. La questione critica è se l'elica, l'adattatore e l'albero del motore condividano l'asse previsto e si assestino in modo coerente dopo il montaggio. Un diametro esterno dall'aspetto preciso non può compensare un centraggio non corrispondente, una faccia di montaggio inclinata o una foratura che decentra l'elica al serraggio.
Prima di scegliere un percorso di lavorazione, identificare cosa collega effettivamente il pezzo: un'elica a un albero motore, un mozzo a un attacco a sgancio rapido o un'interfaccia rotorica proprietaria. Queste configurazioni presentano caratteristiche di posizionamento e ritenzione diverse. Questo articolo si concentra sull'adattatore lavorato tra parti accoppiate definite; non presuppone uno standard universale per droni né una particolare architettura del motore.
Adattatore, mozzo e attacco non sono intercambiabili
Nelle trattative di acquisto, “adattatore per elica” può riferirsi a un adattatore per albero, a un mozzo per elica o alla metà di accoppiamento di un attacco a sgancio rapido. Questi nomi vanno chiariti con uno schizzo di assieme. Un adattatore per albero può posizionarsi su un albero motore e portare una foratura per elica; un componente a sgancio rapido aggiunge un'interfaccia staccabile ripetibile; un mozzo può essere integrato nell'elica stessa. Etichette simili non garantiscono una geometria compatibile.
Questa distinzione cambia il collaudo di accettazione. Un adattatore semplice può essere verificato per accoppiamento sull'albero, appoggio sulla faccia e posizione della foratura. Un sistema staccabile dipende anche dalla profondità di innesto, dal comportamento di bloccaggio e dalla ripetibilità dopo lo smontaggio. Questi sono requisiti di assieme e non vanno dedotti dall'aspetto del componente lavorato.
Costruire il pezzo attorno al suo asse di rotazione
Partire dall'asse stabilito dall'albero motore o dall'interfaccia del cuscinetto. Definire poi il centraggio, la faccia di appoggio e la foratura di montaggio dell'elica rispetto a tale asse. Se l'adattatore viene tornito prima e poi trasferito alla fresatura per fori trasversali o spianature, il disegno e il piano di processo devono preservare il riferimento di tornitura durante il secondo setup. Altrimenti, ogni caratteristica può rispettare la propria dimensione locale mentre il rotore assemblato gira eccentricamente.
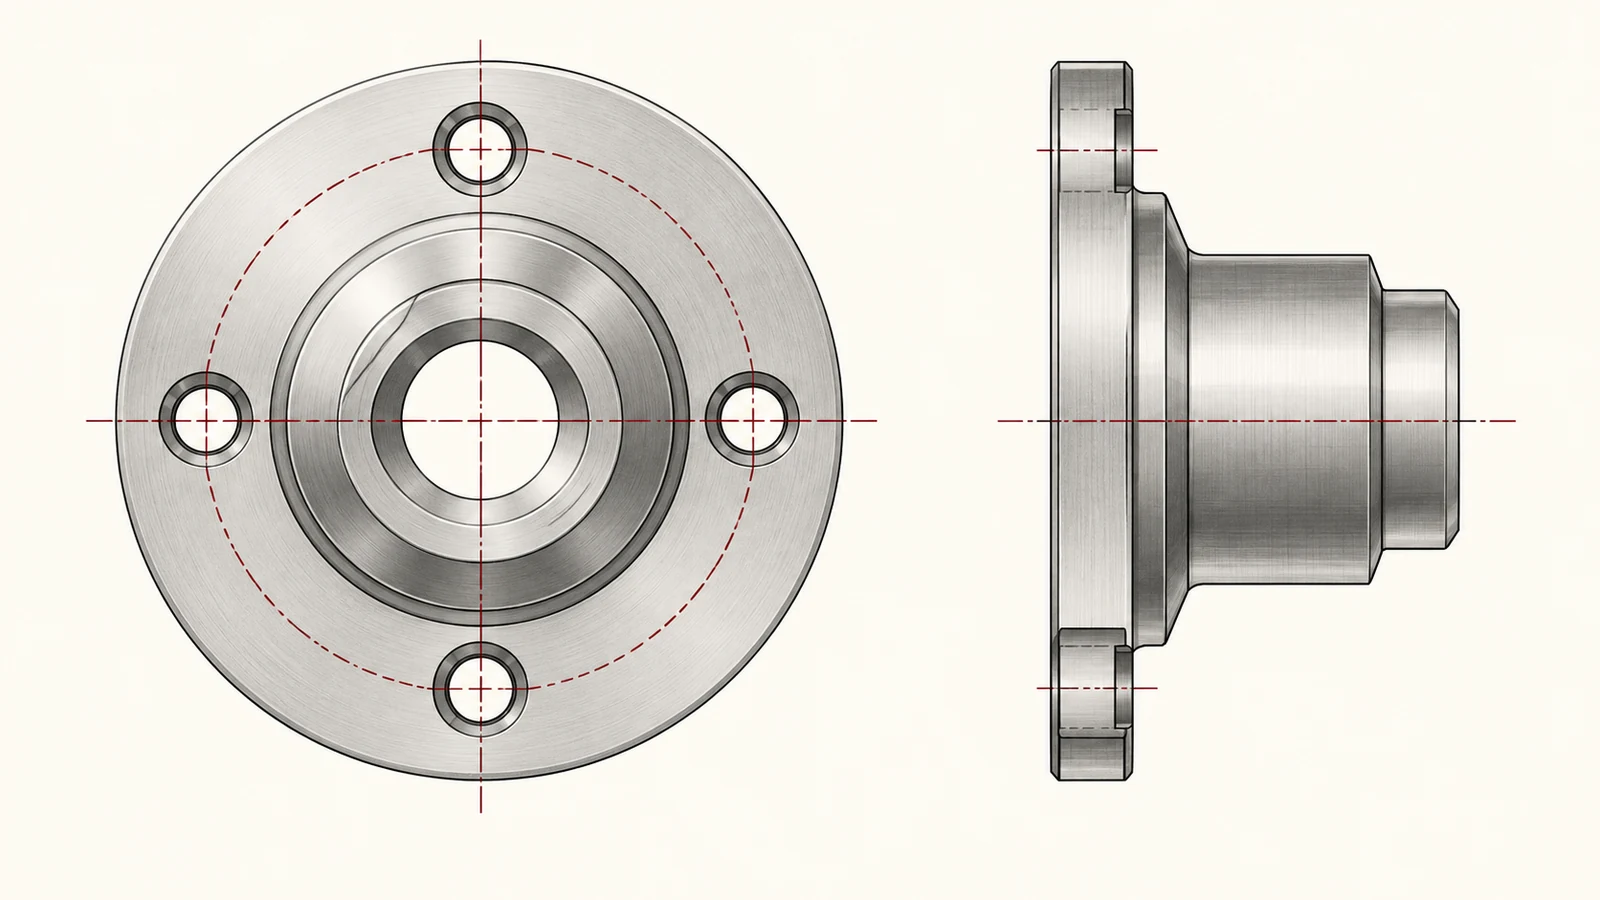
Due controlli vengono spesso confusi. Il runout radiale descrive la variazione su una superficie cilindrica rispetto a un asse scelto; il runout assiale descrive la variazione su una faccia mentre il pezzo ruota. Nessuno dei due, da solo, dimostra che un assieme elica sia bilanciato. Il bilanciamento dipende anche dalla distribuzione delle masse dell'intero assieme rotante, inclusi elica e elementi di fissaggio, quindi l'ambito di ispezione deve corrispondere al requisito effettivo.
| Elemento dell'interfaccia | Cosa posiziona o trattiene | Decisione utile sul disegno |
|---|---|---|
| Foro dell'albero o elemento di serraggio | Adattatore rispetto all'albero motore | Specificare accoppiamento, lunghezza di innesto e qualsiasi soluzione di divisione/serraggio. |
| Faccia di appoggio assiale | Posizione dell'adattatore lungo l'albero e contatto della faccia | Mettere in relazione la geometria della faccia con il riferimento rotazionale. |
| Pilota o registro | Concentricità dell'elica o del mozzo di accoppiamento | Indicare quale elemento è il localizzatore radiale primario. |
| Schema dei fori | Carico di serraggio e orientamento angolare | Definire la posizione dello schema e il gioco dei fissaggi rispetto al riferimento funzionale. |
Scegliere le caratteristiche in base a come il giunto si posiziona
Un pilota è utile solo quando la parte accoppiata lo impegna effettivamente e lo schema di tolleranze lo rende il localizzatore radiale. Se si prevede che i fori passanti localizzino l'elica, la posizione di montaggio dipenderà invece dalla relazione tra fori e fissaggi. Rendere chiara la gerarchia di localizzazione prevista: prima il pilota, poi la faccia, i fissaggi per il serraggio—o un altro schema esplicitamente progettato.
Il trattenimento merita pari attenzione. Filettature, un foro trasversale, una cava di serraggio o uno spallamento trasferiscono il carico in modo diverso e creano diverse esigenze di ispezione. Evitare di far svolgere alla filettatura la funzione di elemento di localizzazione, a meno che ciò non sia deliberatamente parte del progetto. Specificare forma e profondità della filettatura in base al progetto dell'assieme e identificare qualsiasi metodo di bloccaggio separatamente dalla geometria lavorata.
Tornitura, fresatura e trasferimento di setup
Le superfici a simmetria rotazionale sono candidate naturali per la tornitura, mentre superfici piane, cave e fori disposti secondo schemi circolari possono richiedere fresatura o foratura. Un percorso combinato di tornitura-fresatura può mantenere alcune caratteristiche correlate all'interno di un'unica sequenza di serraggio, ma solo se la macchina e il piano operativo consentono di accedervi e di mantenere i riferimenti richiesti. Processi separati possono funzionare altrettanto bene quando il passaggio dei datum è esplicito e l'ispezione verifica la relazione risultante.
Il compromesso rilevante non è “un solo setup è sempre meglio”. È se la sequenza scelta eviti la rilocazione non necessaria dell'asse funzionale. Per un semplice adattatore cilindrico, la tornitura convenzionale più un'operazione secondaria controllata può essere economica. Schemi complessi su più facce o relazioni di interfaccia strette possono giustificare la valutazione di un percorso diverso. Vedere tornitura CNC che Fresatura CNC per il contesto di processo del sito.
Anche la scelta del materiale influisce sulla decisione. Se è specificato l'alluminio, identificare la lega e il trattamento termico esatti anziché affidarsi a “alluminio aeronautico” come descrizione d'acquisto; se non è fissato, confrontare i requisiti effettivi di carico, corrosione, massa e produzione prima di selezionare una classe. Il panoramica sui materiali in alluminio del sito è un punto di partenza, non un sostituto di una specifica di materiale approvata in fase di progettazione.
Cosa possono e non possono indicare i controlli di runout
La misura del runout è significativa solo quando sono specificati l'asse di riferimento, il metodo di supporto e la posizione di contatto. Un pezzo trattenuto su un albero o mandrino può comportare un comportamento diverso rispetto a uno serrato tramite una caratteristica a spacco. Una lettura con comparatore a quadrante sul diametro esterno non descrive automaticamente la faccia di appoggio dell'elica, e un controllo sul solo adattatore non può stabilire l'equilibrio del rotore assemblato.
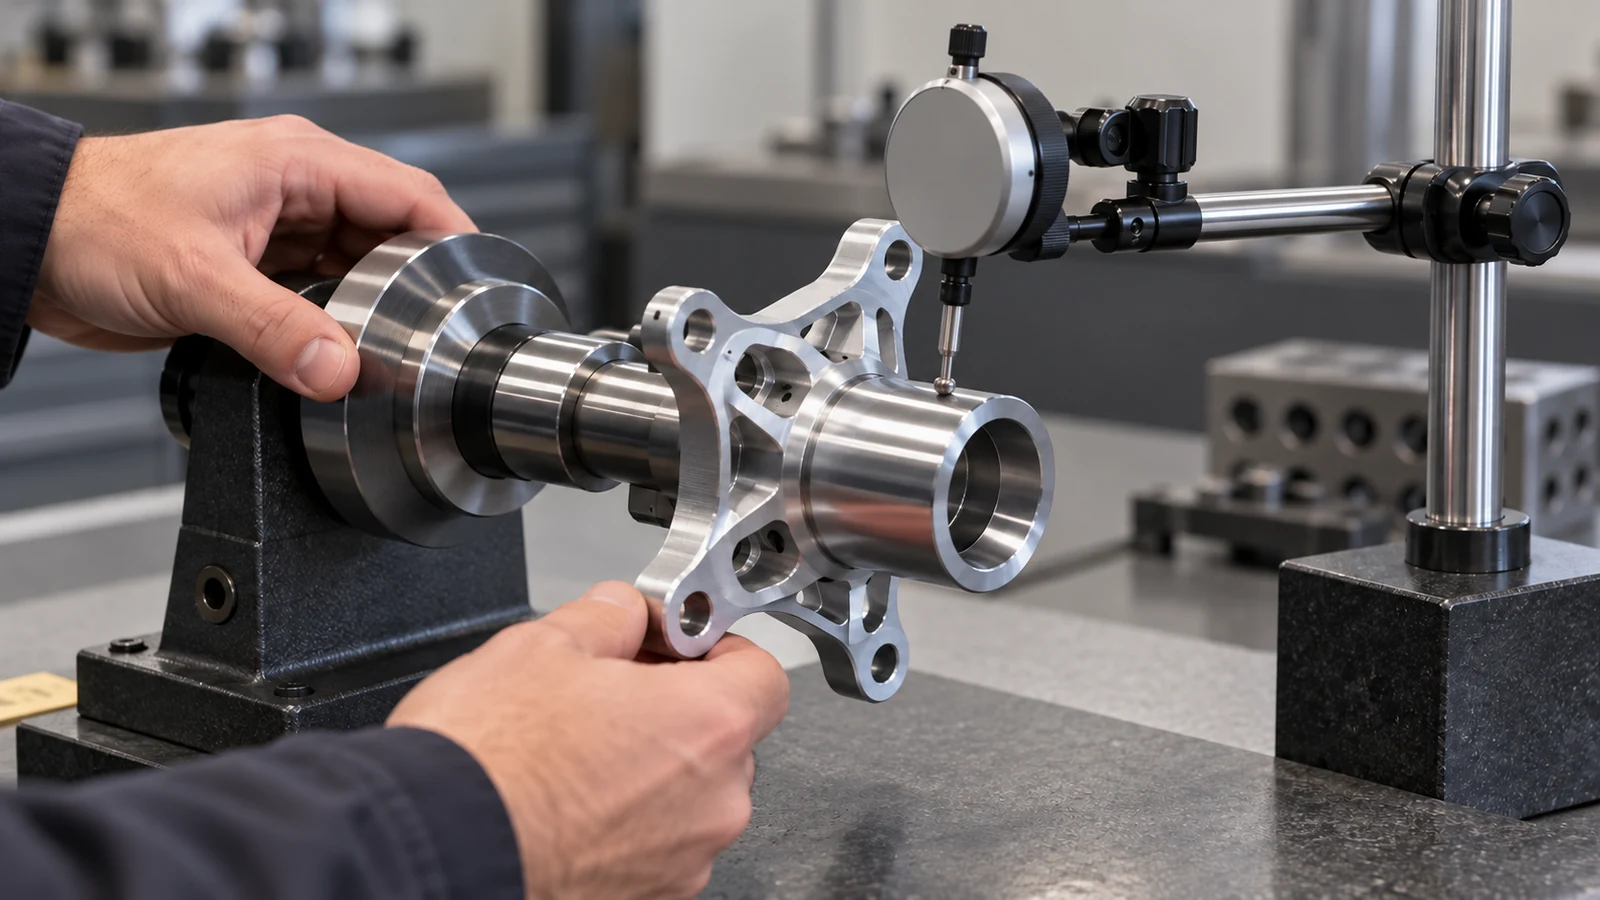
Per un assemblaggio che ruoterà ad alta velocità, il progettista del prodotto deve definire il metodo di equilibratura richiesto e se esso si applica all'adattatore, all'elica o all'assemblaggio completo. L'operatore può controllare e riportare la geometria specificata; non trattare un rapporto di ispezione dimensionale come certificato di equilibratura dinamica, a meno che tale prova non sia esplicitamente eseguita e documentata.
Un pacchetto RFQ compatto per l'interfaccia
Inviare il disegno dell'adattatore insieme alle dimensioni dell'interfaccia con l'albero accoppiato e con l'elica, una vista in sezione, i requisiti di materiale e finitura, i dettagli dei dispositivi di fissaggio, la quantità e la condizione di ispezione prevista. Indicare quale datum stabilisce l'asse e quali caratteristiche posizionano effettivamente l'assemblaggio. Se il pezzo si accoppia con un sistema commerciale a sgancio rapido, fornire il relativo disegno di interfaccia controllato o il numero di parte e la revisione; non affidarsi a fotografie o a una descrizione di marketplace.
Quando l'equilibrio o il runout sono critici per l'accettazione, indicare il pezzo in prova e il metodo. Ciò impedisce che due fornitori quotino ambiti diversi sotto lo stesso breve nome di parte e fornisce all'ispezione in entrata una base misurabile per l'accettazione.