
流体動力システムや空圧アセンブリにおいて、絶対に破損してはならない接合部が求められる場合、議論は必然的に次の素材へと移ります。 機械加工された真鍮継手. 鋳造品や押出材とは異なり、CNC旋削による真鍮部品は、自動車、HVAC、医療機器製造のエンジニアが信頼を寄せてきた寸法精度、表面品質、材料の均一性を提供します。本ガイドは一般的な概要ではなく、サプライヤーの能力、材料グレード、ねじ規格、コスト構造の間で生じる重要なトレードオフを乗り越えるための、調達に焦点を当てた詳細な解説です。大量生産向けの調達であれ、厳しい公差が求められる少量試作であれ、ここで示す意思決定の枠組みは、実際の現場経験と冶金学の原則に基づいており、次回の購入が長期的な信頼性を実現することを保証します。.
精密継手において真鍮が引き続き選ばれる理由
CNC加工プロセス自体を検討する前に、ステンレス鋼、プラスチック、アルミニウムといった代替材が存在するにもかかわらず、真鍮が継手市場で依然として支配的な地位を占めている理由を理解しておく価値があります。銅と亜鉛の合金である真鍮は、被削性、耐食性、熱伝導性という独自の組み合わせを持ち、これを再現するのは困難です。C36000(一般に360真鍮と呼ばれる)のような快削真鍮グレードには、切削加工中に切りくずを分断する役割を果たす少量の鉛が含まれています。この冶金学的特性により、CNC旋盤は他の多くの金属と比較して高速なサイクルタイムと優れた表面仕上げを実現でき、部品あたりの製造コストを直接的に低減します。.
システム設計の観点では、真鍮継手は銅管やねじ付き鋼管と組み合わせた際に信頼性の高いシール性能を発揮します。この材料が持つ自然な潤滑性は、組み立て時の焼付きを軽減します。これはステンレス鋼のねじでよく見られる問題です。さらに真鍮は、適切な合金組成が指定されていれば、過酷な水環境においても優れた耐脱亜鉛性を示します。これらの特性により、真鍮は 機械加工された真鍮継手 住宅用配管マニホールドから移動式機器の高圧油圧回路に至るまで、幅広い用途で不可欠なものとなっています。.
CNC加工真鍮継手とは一体何か
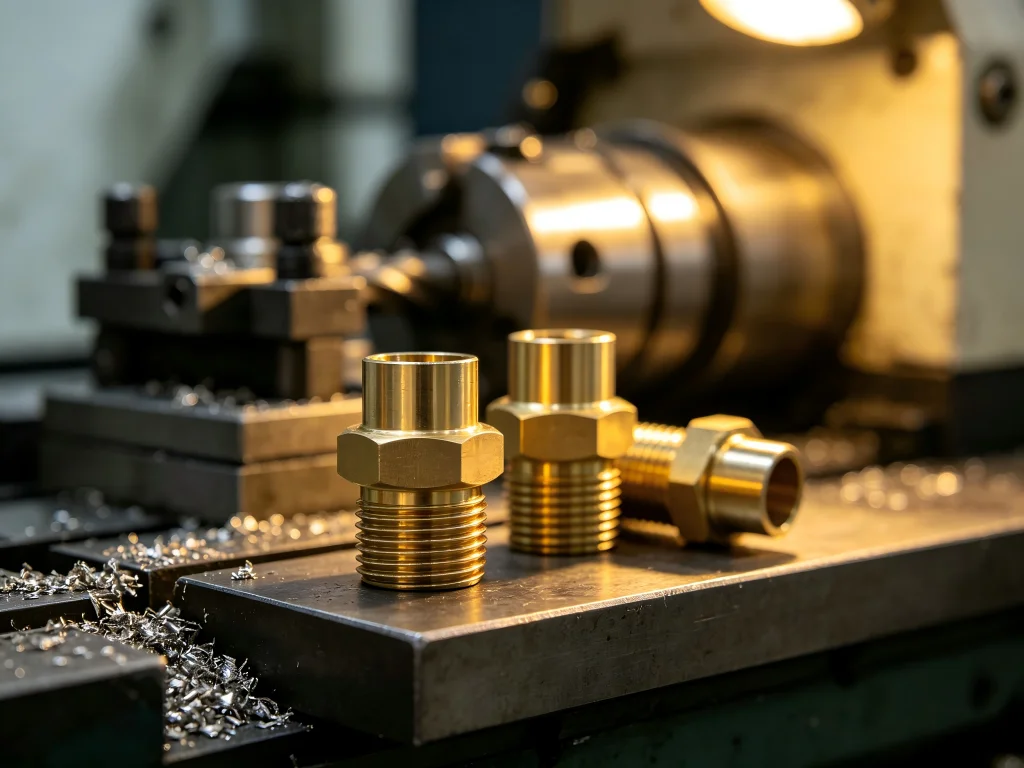
本質的に、CNC加工真鍮継手とは、コンピュータ制御の切削工具を用いて真鍮の棒材から材料を除去して製造される部品です。プロセスは通常、CNCスイス型旋盤またはターニングセンターから始まり、ワークピースを回転させながら、固定または移動する工具で外部および内部の形状を成形します。一般的な工程には、旋削、穴あけ、タップ加工、ねじ切り、溝入れ、面取りが含まれ、これらはすべて同心性と位置精度を維持するために単一の段取りで実行されます。.
CNC加工継手と鋳造や鍛造で製造された継手との決定的な違いは、重要な寸法に対する制御のレベルにあります。CNC旋盤は、重要なシール径において±0.005 mmという厳しい公差を維持でき、これはネットシェイプ製造法では到底達成できない精度です。この精度は、漏れのない接合、一貫したねじのかみ合い、組み立てトルクのばらつき低減に直結します。これらは、1秒たりとも無駄にできない生産環境において極めて重要な要素です。.
重要な調達の決断:適切なサプライヤーの選定
のサプライヤーを選ぶことは 機械加工された真鍮継手 は、1個あたりの価格を比較するだけにとどまりません。流体システムの長期的な性能は、材料のトレーサビリティ、プロセス能力、品質マネジメントシステム、そして公差を損なうことなく生産を拡大するサプライヤーの能力にかかっています。Redditのr/AskEngineersやr/PLC、さらには製造や機械加工に特化したFacebookグループなどで交わされるエンジニアリングフォーラムや調達に関する議論のフィードバックに基づくと、成否を分ける要因として繰り返し浮かび上がるテーマがいくつかあります。.
1. 材料証明と合金選定
すべての真鍮が同じように作られているわけではありません。加工継手で最も一般的に指定される合金はC36000快削真鍮であり、被削性と機械的特性の優れたバランスを提供します。しかし、飲料水や食品加工に関わる用途では、NSF/ANSI 61やRoHS指令などの規制基準に準拠するため、C69300(ビスマス真鍮)やC46400(ネーバル真鍮)のような鉛フリー代替材が必要となる場合があります。信頼できるサプライヤーは、使用する各材料ヒートの化学成分と機械的特性を証明する材料試験報告書(MTR)を提供すべきです。.
機械加工コミュニティでの議論では、供給された真鍮が真に快削グレードであることを検証する重要性がしばしば強調されます。一部の低コストサプライヤーは、鉛やその他の合金元素が不十分な標準真鍮で代替しており、その結果、切りくずの生成不良、工具摩耗の増加、粗い表面仕上げを招きます。これは継手のシール性能に影響を与えるだけでなく、頻繁な工具交換や不良品によって総所有コストを押し上げます。.
2. 寸法精度と統計的工程管理
精密さはCNC加工の存在意義そのものです。潜在的なサプライヤーを評価する際には、機能上重要な寸法を指定の公差範囲内に維持する能力を実証する工程能力調査を求めてください。工程内測定や、三次元測定機(CMM)や光学式比較測定器を用いた加工後検査を実施しているサプライヤーを探しましょう。主要寸法においてCpk値1.33以上を維持できるサプライヤーは、生産ロット全体にわたって安定した品質を提供する可能性が高いです。.
参考までに、ISO 9001:2015およびIATF 16949認証を取得しているメーカーであるJucheng Precisionは、精密真鍮部品において±0.005 mmの公差を日常的に達成しています。同社の8,000 m²の施設には150台以上のCNC工作機械が設置されており、その中には25台の高精度5軸HaasおよびMazak機が含まれ、単品試作から10万個を超えるバッチまでシームレスにスケールアップすることが可能です。このレベルの設備と品質システムへの投資は、資本力の小さい小規模な工場では対応が難しい、工程能力に関する具体的な保証を提供します。.
3. リードタイムと生産のスケーラビリティ
今日の急速な製造環境において、リードタイムはしばしば価格と同程度に重要です。試作数量を3~7日以内に、量産を2~5週間以内に納品できるサプライヤーは、明確な競争優位性を提供します。この機敏さは、リーン在庫戦略で運営している企業や予期せぬ需要急増に直面している企業にとって特に価値があります。.
ただし、見積リードタイムと実際の納品実績を区別することが重要です。潜在的なサプライヤーには、納期遵守の実績を実証する参考文献や事例研究を求めてください。例えばJuchengは、「言ったことを行い、行ったことを言う」というコミットメントを重視しており、専任のプロジェクト管理チームが定期的な生産状況の更新を行い、製造サイクル全体を通じて加工写真を共有しています。このような透明性は、業務規律の強い指標です。.
4. 表面仕上げと後処理能力
真鍮継手の表面仕上げは、その密封性能、耐食性、美観に直接影響します。加工ままの表面は、工具形状、送り速度、切削速度に応じて、通常0.8~3.2マイクロメートルの粗さ値(Ra)を示します。優れた表面品質が要求される用途では、タンブルバリ取り、振動仕上げ、電解研磨などの追加の後処理工程が必要になる場合があります。.
Juchengは30以上の後仕上げ工程を提供しており、めっき、コーティング、研磨された継手を必要とするお客様にワンストップソリューションを提供しています。この能力により、お客様は二次加工のために複数のベンダーを管理する必要がなくなり、サプライチェーンの複雑さと潜在的な品質のばらつきを軽減できます。.
真鍮継手の種類とその代表的な用途
利用可能なさまざまな 真鍮継手の種類 を理解することは、用途に適した部品を指定するために不可欠です。次の表は、一般的な継手カテゴリ、その主な機能、および代表的な業界のユースケースをまとめたものです。.
| 継手の種類 | 主な機能 | 一般的な用途 | 代表的なねじ規格 |
|---|---|---|---|
| カップリング | 2本のパイプまたはチューブを直線状に接続する | 配管修理、油圧ライン、空圧システム | NPT、BSPP、BSPT |
| エルボ(45°および90°) | 配管システム内の流れ方向を変更する | HVAC、冷凍、計装 | NPT、BSPP、圧縮 |
| ティー | 主管線を2つの独立した流路に分岐する | マニホールドアセンブリ、分配ネットワーク | NPT、BSPP |
| アダプター | 異なるねじタイプまたはパイプサイズ間の移行 | 異種システムの相互接続、レトロフィット | NPTからBSPP、オスからメス |
| ユニオン | 配管継手の簡単な取り外しを可能にします | メンテナンスアクセスポイント、モジュラー機器 | NPT、BSPP(ユニオンナット付き) |
| キャップ&プラグ | 配管または継手の端部を密閉します | システムテスト、一時的な閉止、行き止まりライン | NPT、BSPP |
これらのタイプを選択する際には、幾何学的要件だけでなく、用途の圧力定格と温度範囲も考慮してください。真鍮継手は一般に、油圧システムでは最高1,000 psiの使用圧力、および-20°Cから150°Cの温度範囲に適していますが、これらの限界は合金組成や継手の設計によって異なります。.
真鍮を真鍮にスウェット接合できるか?接合部の完全性を理解する
配管およびHVACのフォーラムで最も頻繁に議論される話題の一つは、 真鍮を真鍮にスウェット接合できるか 効果的に、という点です。スウェット接合、すなわちはんだ付けは、毛細管現象を利用して溶けたはんだを密着させた2つの金属表面間の隙間に引き込む接合方法です。スウェット接合は銅管を真鍮継手に接合する際に一般的に用いられますが、真鍮を真鍮に接合する場合は特有の課題があります。.
真鍮同士のスウェット接合における主な懸念は、過熱のリスクです。真鍮には亜鉛が含まれており、その気化温度は比較的低くなっています。はんだ付け中に母材が過度に加熱されると、亜鉛が気化して合金から逃げ出し、「レッドロット」として知られる多孔質で銅に富んだ構造が残ります。この弱体化した材料は接合部の機械的強度と耐圧性能を著しく損ない、使用条件下での漏れや壊滅的な破損を引き起こしやすくなります。.
真鍮を真鍮にスウェット接合するには、いくつかの注意事項が必要です:
- 高品質なフラックスを使用してください 真鍮用に特別に配合されたもので、はんだ付け温度範囲(通常400°F~600°F)で活性を保つものを使用してください。.
- 熱を均一に加え 炎を一箇所に集中させないでください。プロパンまたはMAPPガスバーナーの大きく柔らかい炎の方が、強く集中した炎よりも適しています。.
- 温度を注意深く監視してください フラックスが透明になり活性化するとすぐにはんだが溶けて接合部に流れ込むはずです。この時点を超えて加熱を続けると、亜鉛の蒸発のリスクが高まります。.
- 重要な用途では代替の接合方法を検討してください ねじ接続や圧縮継手は、はんだ付けに伴う熱的リスクを排除し、メンテナンスのために分解できるという利点も提供します。.
新設計で仕様を定めるエンジニアにとって 機械加工された真鍮継手 特に熱サイクルや振動が発生するシステムでは、ろう付けタイプの継手ではなくねじ式または圧縮式の継手を指定することがしばしば推奨されます。このアプローチは組立を簡素化し、設置に必要な技能レベルを下げ、熱による材料劣化の可能性を排除します。.
真鍮と銅の継手を混在させることはできますか?互換性に関する考慮事項
その疑問は 真鍮と銅の継手を混在させることはできますか という疑問は、住宅および産業の両方の文脈で頻繁に生じます。短い答えは「はい」です。真鍮と銅は冶金学的に互換性があり、はんだ付け、ろう付け、またはねじ接続を用いて接合できます。実際、真鍮は展伸銅と比較してねじや複雑な形状の加工性に優れるため、真鍮継手は銅配管システムのトランジション部品として一般的に使用されています。.
ただし、これらの材料を混在させる際には重要な考慮事項があります:
- ガルバニック腐食:真鍮と銅は電気化学列上で近接しているため、異種金属による腐食促進の可能性はほとんどの環境で最小限です。ただし、電解質(溶解塩を含む水など)が存在する場合、若干のガルバニック作用が生じる可能性があります。敏感な用途では、絶縁ユニオンを使用するか適切な接地を確保することで、このリスクを軽減できます。.
- 熱膨張:真鍮は銅よりも熱膨張係数がわずかに高いです。大きな温度変動にさらされるシステムでは、この膨張差が継手に追加の応力を課す可能性があります。膨張ループの組み込みやフレキシブルコネクタの使用など、十分な柔軟性を持たせた設計により、この動きに対応できます。.
- はんだ接合部の完全性:真鍮を銅にはんだ付けする場合、真鍮同士の接合と同じ原則が適用されます。適切なフラックスを使用し、入熱を慎重に制御し、両方の母材に適合するはんだ合金を選択してください。飲料水システムには、スズ-銀やスズ-銅合金を含む鉛フリーはんだが推奨されます。.
調達の観点から、銅管と互換性のある 機械加工された真鍮継手 (例:ソケットエンドや圧縮接続を備えた継手)を指定することで、在庫管理が簡素化され、必要な固有部品番号の数を減らすことができます。多くのサプライヤーは、真鍮本体に銅互換エンドを備えた複合継手を提供しており、異材質システム向けのコスト効率の高いソリューションを実現しています。.
マレーシアの真鍮継手:東南アジアにおける調達の考慮事項
東南アジアで事業を展開している、または東南アジアから調達している企業にとって、 真鍮継手 マレーシア という用語は調達検索でしばしば見られます。マレーシアは堅牢な精密加工エコシステムを発展させており、多数の工場が真鍮部品向けのCNC旋削およびフライス加工サービスを提供しています。同国の戦略的な立地、競争力のある人件費、確立された物流インフラは、この地域の製造業者にとって魅力的な調達先となっています。.
マレーシアのサプライヤーを評価する際は、 機械加工された真鍮継手, 、世界のどのサプライヤーにも適用される同じ基準が適用されます:材料認証、プロセス能力、品質マネジメントシステム、リードタイム実績です。さらに、以下の地域特有の要因を考慮してください:
- 規制遵守:サプライヤーが対象市場に必要な認証を提供できることを確認してください。例えば、北米の飲料水用途向けのNSF/ANSI 61や、欧州市場向けのCEマーキングなどです。.
- コミュニケーションと技術サポート: 複雑な形状や厳しい公差を指定する際には、効果的なコミュニケーションが極めて重要です。英語対応の技術営業チームを持ち、見積もり対応が迅速なサプライヤーは、誤解のリスクを大幅に低減できます。.
- 輸送と物流: マレーシアの主要港であるポートクランやペナンは、世界の目的地への効率的なコンテナ輸送を提供しています。ただし、サプライヤーが輸出書類の経験を持ち、信頼できる納期を提供できることを確認してください。.
Jucheng Precisionは中国に本社を置いていますが、25か国以上のお客様にサービスを提供しており、米国や欧州のサプライヤーより15~25%低い競争力のある価格を提供しています。同社の技術営業チームは英語に堪能で、見積もりから納品まで専任のプロジェクトサポートを提供しており、マレーシアのベンダーとの関係をまだ構築していないお客様にとって実行可能な選択肢となっています。.
真鍮管継手の取り付け:ねじ規格と選定基準
「 真鍮管継手の取り付け には幅広い接続方法が含まれますが、産業および商業用途ではねじ接続が最も一般的な方法です。漏れのない接続と部品間の互換性を確保するには、ねじ規格を理解することが不可欠です。.
真鍮管継手の二大ねじ規格は次のとおりです:
- NPT(National Pipe Taper): 主に北米で使用されるNPTねじはテーパーねじで、ねじの長さに沿って直径が減少します。このテーパーによりくさび作用が生じ、ねじがかみ合うと接続部が密封されます。NPT継手では、ねじ山のらせんに沿った漏れを防ぐために、ねじシーラントまたはPTFEテープの使用が必要です。.
- BSP(British Standard Pipe): ヨーロッパ、アジア、オーストラリアで一般的なBSPねじには、BSPP(平行)とBSPT(テーパー)の2種類があります。BSPPねじは継手の端面のガスケットまたはOリングで密封し、BSPTねじはNPTと同様にテーパーによる密封に依存します。.
ねじ接続を伴う 機械加工された真鍮継手 継手を指定する際は、以下の点を考慮してください:
- ねじクラス: NPTの場合、クラス2A(おねじ)および2B(めねじ)が汎用継手の標準です。より厳しい公差が要求される用途にはクラス3ねじも用意されています。.
- ねじ長さ: 継手が意図する使用圧力に対して十分なねじのかみ合いを確保するようにしてください。業界のガイドラインでは、NPT接続において最低5山の完全なねじのかみ合いが推奨されています。.
- コーティングまたはめっき: 一部の用途では、耐食性の向上や組立時の焼付き低減のために、めっきねじ(例:ニッケルめっきや亜鉛めっき)が有効です。ただし、めっきはねじ寸法に影響を与える可能性があるため、注文時にめっき厚を指定することが重要です。.
における豊富な経験を持つサプライヤーは 機械加工された真鍮継手 ねじの選定に関するガイダンスを提供し、独自の要件を満たすカスタムねじ構成を提案することができます。例えばJuchengは、社内のエンジニアリングチームを活用して特定の用途向けにねじ設計を最適化し、信頼性の高いシール性と組立の容易さを確保しています。.
真鍮管継手 おねじ・めねじ:継手におけるオス・メスの理解
「 真鍮管継手 おねじ・めねじ 」という用語は、接続端のオス・メスを指します。おねじ継手はめねじ継手にねじ込まれる外ねじを持ち、めねじ継手は内ねじを持ちます。このオス・メスの区別は、特定の用途に適した継手を指定する上で基本となります。.
配管システムを設計する際は、おねじ・めねじ継手を指定するための以下のベストプラクティスを考慮してください:
- おねじ同士の接続を避ける: 可能な限り、おねじ継手がめねじ継手に接続するようにシステムを設計してください。おねじ同士の接続には追加のカップリングやユニオンが必要となり、部品点数と潜在的な漏れ箇所が増加します。.
- 取り外し箇所にはユニオンを使用する: ユニオンは雄ナット、雌ナット、およびガスケットまたはシーリングリングで構成されます。配管全体を回転させることなく配管セクションを簡単に取り外せるため、メンテナンス時のアクセスに特に便利です。.
- 応力集中を考慮する: 雄ねじは応力集中源として作用する可能性があり、特に繰り返し荷重や振動がある用途では顕著です。接続部のより重要な側に雌ねじ部品を使用することで、疲労寿命が向上する場合があります。.
製造の観点から見ると、CNC加工は雄ねじ・雌ねじ両方の継手を高精度で製造するのに理想的です。単一のセットアップで部品にねじを切る能力により、ねじ軸が継手本体と同心に保たれることが保証され、組立時のクロスねじのリスクが低減されます。.
真鍮継手の設置とメンテナンスのベストプラクティス
適切な設置とメンテナンスは、以下の使用寿命を最大化するために不可欠です 機械加工された真鍮継手. 真鍮は耐久性のある材料ですが、不適切な取り扱いや使用条件による損傷を完全に防げるわけではありません。.
設置ガイドライン
- 正しい工具を使用する: 継手の平面部または六角面に合うレンチを必ず使用してください。仕上げ面にパイプレンチを使用しないでください。歯が真鍮に傷を付け、漏れ経路を作る可能性があります。.
- ねじシーラントを正しく塗布する: NPTおよびBSPTねじの場合、PTFEテープまたはパイプドープを雄ねじのみに塗布し、最初の2山はシーラントがシステム内に侵入しないよう露出させておいてください。BSPPねじの場合は、シーリング面に適切なガスケットまたはOリングを使用してください。.
- 仕様に従ってトルクをかける: 真鍮継手を締め過ぎると、ねじが変形したり継手本体にひびが入ったりする可能性があります。トルクレンチを使用し、特定の継手サイズと材料についてメーカー推奨のトルク値に従ってください。.
- 重量のある部品を支持する: 大型または重量のある継手には、接合部への過度な応力を防ぐため、適切な配管サポートを設けてください。支持されていない重量は、時間の経過とともに継手の漏れや破損の原因となる可能性があります。.
メンテナンスに関する考慮事項
- 腐食の点検: 真鍮継手に脱亜鉛化の兆候がないか定期的に確認してください。脱亜鉛化は表面に赤みやピンク色の変色として現れます。この状態は合金から亜鉛が選択的に溶出し、継手が弱体化していることを示します。.
- ねじ山の摩耗の確認: 組立と分解を繰り返すとねじ山が摩耗し、シール性能が低下する可能性があります。ねじ山の損傷やかじりの兆候が見られる継手は交換してください。.
- 漏れの監視: 小さな漏れであっても、問題が進行していることを示す場合があります。接続部の再トルク締め、シールの交換、または必要に応じて継手の交換により、漏れに速やかに対処してください。.
Juchengなどのサプライヤーは、見積もりプロセス中に詳細なDFM(Design for Manufacturing:製造設計)フィードバックを提供し、お客様が製造性と組立性のために設計を最適化できるよう支援しています。この積極的なアプローチにより、設置上の問題が発生する前に防ぐことができ、長期的に時間とコストを節約できます。.
機械加工真鍮継手に関するよくある質問
Q1:CNC機械加工真鍮継手と鋳造真鍮継手の違いは何ですか?
CNC機械加工真鍮継手は、コンピュータ制御の切削工具を用いて中実の棒材から材料を除去して製造され、優れた寸法精度、表面仕上げ、材料の完全性を提供します。鋳造真鍮継手は、溶融した真鍮を金型に注いで成形されるため、多孔性、収縮、寸法精度の低下が生じる可能性があります。機械加工継手は、漏れのない密封性と一貫性が最重要となる重要な用途に一般的に好まれます。.
Q2:真鍮継手はステンレス鋼管と併用できますか?
はい、適切なねじシーラントを使用し、異種金属腐食を考慮することを条件に、真鍮継手はステンレス鋼管と併用できます。真鍮とステンレス鋼は電位差列で大きく離れているため、電解質が存在すると真鍮が優先的に腐食する可能性があります。絶縁ユニオンを使用するか、材料を絶縁することでこのリスクを軽減できます。.
Q3:NPTねじとBSPねじはどのように選べばよいですか?
NPTねじとBSPねじの選択は、地域や既存のシステム規格によって異なります。NPTは北米で標準的である一方、BSPはヨーロッパ、アジア、その他の地域で広く普及しています。判断に迷う場合は、システム設計仕様書または機器メーカーの推奨事項を参照してください。.
Q4: カスタム加工された真鍮継手の標準的なリードタイムはどのくらいですか?
リードタイムは部品の複雑さ、注文数量、サプライヤーの生産スケジュールによって異なります。試作品の数量であれば、専用の試作能力を持つサプライヤーでは3~7日のリードタイムが実現可能です。量産品の場合は、通常2~5週間のリードタイムとなります。発注前に必ずサプライヤーへリードタイムを確認してください。.
Q5: 真鍮継手は高圧油圧システムに適していますか?
真鍮継手は、継手の設計や合金によりますが、通常1,000 psi程度までの中圧で作動する油圧システムに適しています。より高圧の場合は、一般に鋼製またはステンレス鋼製の継手が推奨されます。高圧用途に真鍮を指定する前に、必ず継手メーカーの耐圧定格データを確認してください。.
Q6: 真鍮継手にはどのような後処理オプションがありますか?
真鍮継手の一般的な後処理オプションには、バリ取り、バレル研磨、振動研磨、電解研磨、ニッケルめっき、亜鉛めっき、粉体塗装などがあります。これらの処理により、表面仕上げの向上、耐食性の強化、または装飾的な外観の付与が可能です。ご要望に応える幅広い仕上げオプションを提供するサプライヤーをお選びください。.
Q7: 新しいサプライヤーから加工された真鍮継手の品質をどのように検証できますか?
材料試験成績書(MTR)、寸法検査報告書、そして可能であれば実際の生産品のサンプルを要求してください。サプライヤーの品質マネジメントシステム認証(例:ISO 9001、IATF 16949)や検査機器(例:CMM、光学式投影機)についても確認してください。サプライヤーの施設を訪問したり、第三者監査を実施したりすることも、貴重な保証となります。.
Q8: 真鍮継手の保存期間はどのくらいですか?
真鍮継手は、乾燥した屋内環境で保管すれば、実質的に無期限の保存期間があります。ただし、腐食性雰囲気への曝露や湿気との長時間の接触は、変色や脱亜鉛腐食を引き起こす可能性があります。環境による劣化から保護するため、継手は元の梱包または密閉容器に保管してください。.
加工真鍮継手においてJucheng Precisionが際立つ理由
パートナーを選定する際には 機械加工された真鍮継手, サプライヤーの技術力、品質システム、顧客サービスへの取り組みは、1個あたりの価格と同じくらい重要です。Jucheng Precisionは20年以上の製造ノウハウをあらゆるプロジェクトに活かしており、8,000 m²の施設に150台以上のCNC工作機械(25台の高精度5軸HaasおよびMazak機を含む)を備えています。.
エンジニアや調達担当者にとってJuchengを魅力的な選択肢とする主な差別化要因は次のとおりです:
- 包括的な認証: JuchengはISO 9001:2015、ISO 14001、ISO 13485、およびIATF 16949の認証を取得しており、品質管理、環境への責任、自動車業界の基準への取り組みを示しています。.
- 卓越した精度: 同社は重要寸法において±0.005 mmの公差を日常的に達成しており、ご要望に応じて±0.0002インチ(±0.005 mm)を保持する能力も備えています。.
- 競争力のある価格: Juchengは品質やサービスを損なうことなく、米国や欧州のサプライヤーよりも15~25%低い価格を提供しています。.
- 迅速な納期: 試作品は3~7日、量産品は2~5週間で納品可能で、専任のプロジェクトマネージャーが定期的な進捗報告と加工写真を提供します。.
- ワンストップソリューション: 30以上の後処理工程に対応しており、Juchengは素材加工から最終的な表面処理までを一括で手がけ、サプライチェーンの複雑さを軽減します。.
- グローバルな対応力: 25か国以上のお客様にサービスを提供しており、JuchengはDHL、FedEx、またはUPSを通じて3~7日以内に世界中へ部品を配送できる物流インフラを備えています。.
新製品の開発、既存設計の最適化、生産規模の拡大など、どのような段階でも、Juchengの技術営業チームがDFMフィードバック、材料の推奨、継続的なエンジニアリングサポートを提供いたします。2Dまたは3D CAD図面をアップロードしていただければ、24時間以内に無料のお見積もりとDFM分析をお届けします。.
精密加工の競争が激しい市場において、Juchengの技術的な専門知識、品質システム、そして顧客中心のアプローチの組み合わせは、以下にとって信頼できるパートナーとなります: 機械加工された真鍮継手 およびその他のCNC加工部品。精度とパートナーシップの両方を重視するサプライヤーを選ぶことで、流体システムがその全使用寿命にわたって確実に機能することを保証できます。.
次のロットの真鍮製機械加工継手の仕様をご検討ですか? プロジェクトの要件についてご相談いただくか、サンプルをご依頼いただくか、競争力のあるお見積もりを取得するために、本日、Jucheng Precision にお問い合わせください。真鍮加工における豊富な経験と品質への取り組みにより、Jucheng は試作から量産までお客様の成功を支援する万全の体制を整えています。.
結論:真鍮継手のニーズに最適な選択を行うために
適切なサプライヤーを選定することは、 機械加工された真鍮継手 初期設計や試作から生産、設置、長期的なメンテナンスに至るまで、製品ライフサイクル全体に影響を及ぼす意思決定です。材料認証、寸法精度、リードタイムの実績、後処理能力を優先することで、リスクを軽減し、最も厳しい環境においても流体システムが確実に稼働することを確保できます。.
本ガイドでは、優れたサプライヤーとその他のサプライヤーを区別する重要な要素を探り、実際のエンジニアリングの知見とコミュニティでの議論を参考にして、実用的な意思決定の枠組みを提供してきました。配管システム、HVAC 設備、自動車組立、医療機器のいずれの調達であっても、ここで概説した原則は、真鍮継手の調達という複雑な状況を自信を持って乗り切るのに役立ちます。.
故障に伴うコスト(ダウンタイム、修理、評判)を考慮すると、最も低い価格が最良の価値であることはほとんどないことを忘れないでください。潜在的なサプライヤーを徹底的に評価し、書類を請求し、可能であれば施設を訪問したり監査を実施したりする時間を投資してください。継手が最高水準で製造されていることを知ることで得られる安心感は、その努力に十分値します。.
追加リソース
真鍮の冶金学、CNC 加工プロセス、継手規格についてさらに学ぶには、以下の権威ある情報源をご参照ください:
- Copper Development Association – 配管用真鍮合金
- ASTM International – 真鍮継手の規格
- ISO – ねじ込み継手の国際規格
- Jucheng Precision – CNC 加工サービス
本ガイドは、Jucheng Precision の技術チームが業界のエンジニアや調達の専門家と協力して作成しました。お客様の 機械加工された真鍮継手 プロジェクトに関する個別のサポートについては、本日お問い合わせください。.