
유압 동력 시스템이나 공압 어셈블리에서 절대 실패해서는 안 되는 조인트가 필요할 때, 논의는 필연적으로 다음으로 이어집니다: 가공된 황동 피팅. 주조나 압출 대안과 달리, CNC 선삭 황동 부품은 자동차, HVAC, 의료기기 제조 분야의 엔지니어들이 신뢰해 온 치수 정밀도, 표면 무결성, 재료 일관성을 제공합니다. 이 가이드는 일반적인 개요가 아니라, 공급업체 역량, 재료 등급, 나사 표준, 비용 구조 간의 중요한 트레이드오프를 탐색하는 데 도움을 주기 위해 설계된 조달 중심의 심층 분석입니다. 대량 생산 실행을 위한 소싱이든 엄격한 공차의 소량 프로토타입이든, 여기서 제시하는 의사결정 프레임워크는 실제 현장 경험과 야금학적 원리를 바탕으로 다음 구매가 장기적인 신뢰성을 제공하도록 보장합니다.
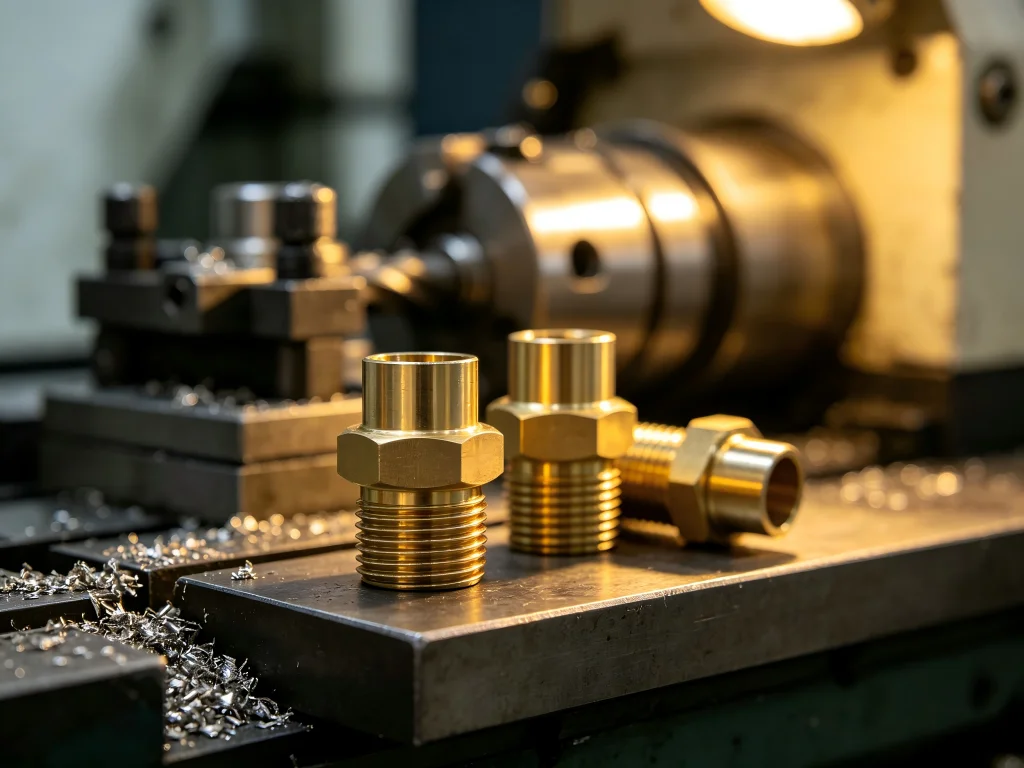
정밀 피팅에 황동이 여전히 최적의 재료인 이유
CNC 가공 공정 자체를 살펴보기 전에, 스테인리스강, 플라스틱, 알루미늄 대안이 존재함에도 불구하고 황동이 피팅 시장을 계속 지배하는 이유를 이해할 가치가 있습니다. 구리와 아연의 합금인 황동은 복제하기 어려운 가공성, 내식성, 열전도성의 독특한 조합을 제공합니다. C36000(흔히 360 황동으로 불림)과 같은 쾌삭 황동 등급은 절삭 작업 중 칩 브레이커 역할을 하는 소량의 납을 함유합니다. 이러한 야금학적 특성 덕분에 CNC 선반은 다른 많은 금속에 비해 더 빠른 사이클 타임과 우수한 표면 조도를 달성할 수 있어, 부품당 제조 비용을 직접적으로 낮춥니다.
시스템 설계 관점에서 황동 피팅은 구리 튜빙이나 나사산 강관과 결합될 때 신뢰할 수 있는 밀봉 특성을 제공합니다. 재료의 자연스러운 윤활성은 조립 중 갈링(galling)을 줄여주는데, 이는 스테인리스강 나사산에서 흔히 발생하는 문제입니다. 또한 황동은 올바른 합금 조성이 지정된다면 공격적인 수질 환경에서도 탈아연 부식에 대한 우수한 저항성을 보입니다. 이러한 특성들은 가공된 황동 피팅 주거용 배관 매니폴드부터 이동식 장비의 고압 유압 회로에 이르기까지 다양한 응용 분야에서 필수 불가결하게 만듭니다.
CNC 가공 황동 피팅이란 정확히 무엇인가?
핵심적으로, CNC 가공 황동 피팅은 컴퓨터 제어 절삭 공구를 사용하여 황동 환봉 소재에서 재료를 제거하여 생산되는 부품입니다. 공정은 일반적으로 CNC 스위스형 선반 또는 터닝 센터로 시작되며, 이는 공작물을 회전시키면서 고정 또는 이동 공구가 외부 및 내부 형상을 성형합니다. 일반적인 작업에는 선삭, 드릴링, 태핑, 나사 가공, 홈 가공, 모따기가 포함되며, 모두 동심도와 위치 정밀도를 유지하기 위해 단일 셋업에서 실행됩니다.
CNC 가공 피팅과 주조 또는 단조로 생산된 피팅의 핵심 차이는 중요한 치수에 대한 제어 수준에 있습니다. CNC 선반은 중요한 밀봉 직경에서 ±0.005 mm만큼 엄격한 공차를 유지할 수 있으며, 이는 넷셰이프 제조 방법으로는 달성할 수 없는 정밀도 수준입니다. 이 정밀도는 누출 없는 조인트, 일관된 나사 결합, 감소된 조립 토크 변동성으로 직접 이어지며, 이는 매초가 중요한 생산 환경에서 매우 중요합니다.
중요한 조달 결정: 올바른 공급업체 선택
가공을 위한 공급업체를 선택하는 일은 가공된 황동 피팅 은 단순히 개당 가격을 비교하는 것 이상을 포함합니다. 유체 시스템의 장기적인 성능은 재료 추적성, 공정 능력, 품질 관리 시스템, 그리고 공차를 손상시키지 않고 생산을 확장할 수 있는 공급업체의 능력에 달려 있습니다. Reddit의 r/AskEngineers 및 r/PLC와 같은 플랫폼과 제조 및 가공에 전념하는 Facebook 그룹의 엔지니어링 포럼 및 조달 논의에서 나온 피드백을 바탕으로, 여러 반복되는 주제가 성패를 가르는 요인으로 나타납니다.
1. 재료 인증 및 합금 선택
모든 황동이 동일하게 만들어지는 것은 아닙니다. 가공 피팅에 가장 일반적으로 지정되는 합금은 C36000 쾌삭 황동으로, 가공성과 기계적 특성의 탁월한 균형을 제공합니다. 그러나 식수나 식품 가공과 관련된 응용 분야의 경우 NSF/ANSI 61 또는 RoHS 지침과 같은 규제 표준을 준수하기 위해 C69300(비스무트 황동) 또는 C46400(네이벌 황동)과 같은 무연 대안이 필요할 수 있습니다. 평판 좋은 공급업체는 사용된 각 재료 열의 화학 조성과 기계적 특성을 인증하는 재료 시험 성적서(MTR)를 제공해야 합니다.
가공 커뮤니티의 논의에서는 공급된 황동이 진정한 쾌삭 등급인지 확인하는 것의 중요성을 자주 강조합니다. 일부 저가 공급업체는 불충분한 납이나 기타 합금 원소를 함유한 표준 황동으로 대체하여 칩 형성 불량, 공구 마모 증가, 거친 표면 조도를 초래합니다. 이는 피팅의 밀봉 성능에 영향을 미칠 뿐만 아니라 빈번한 공구 교체와 폐기 부품으로 인해 총 소유 비용을 증가시킵니다.
2. Dimensional Accuracy and Statistical Process Control
Precision is the raison d’être of CNC machining. When evaluating potential suppliers, request capability studies that demonstrate their ability to hold critical-to-function dimensions within specified tolerance bands. Look for suppliers that employ in-process gauging and post-process inspection using coordinate measuring machines (CMMs) or optical comparators. A supplier that can maintain a Cpk value of 1.33 or higher on key dimensions is likely to deliver consistent quality across production lots.
For context, Jucheng Precision, an ISO 9001:2015 and IATF 16949 certified manufacturer, routinely achieves tolerances of ±0.005 mm on precision brass components. Their 8,000 m² facility houses over 150 CNC machines, including 25 high-precision 5-axis Haas and Mazak units, enabling seamless scalability from single prototypes to batches exceeding 100,000 pieces. This level of investment in equipment and quality systems provides a tangible assurance of process capability that smaller, less capitalized shops may struggle to match.
3. Lead Times and Production Scalability
In today’s fast-paced manufacturing environment, lead time is often as critical as price. A supplier that can deliver prototype quantities within 3–7 days and production runs within 2–5 weeks offers a distinct competitive advantage. This agility is particularly valuable for companies operating with lean inventory strategies or facing unexpected demand surges.
However, it is important to distinguish between quoted lead times and actual delivery performance. Ask potential suppliers for references or case studies that demonstrate their on-time delivery track record. Jucheng, for example, emphasizes a commitment to “say what we do and do what we say,” with a dedicated project management team that provides regular production updates and shares processing photos throughout the manufacturing cycle. Such transparency is a strong indicator of operational discipline.
4. Surface Finish and Post-Processing Capabilities
The surface finish of a brass fitting directly affects its sealing performance, corrosion resistance, and aesthetic appeal. As-machined surfaces typically exhibit roughness values (Ra) between 0.8 and 3.2 micrometers, depending on tool geometry, feed rate, and cutting speed. For applications requiring superior surface quality, additional post-processing operations such as tumble deburring, vibratory finishing, or electropolishing may be necessary.
Jucheng offers over 30 post-finishing processes, providing a one-stop solution for customers who require plated, coated, or polished fittings. This capability eliminates the need for customers to manage multiple vendors for secondary operations, reducing supply chain complexity and potential quality inconsistencies.
Types of Brass Fittings and Their Typical Applications
Understanding the different types of brass fittings available is essential for specifying the correct component for your application. The following table summarizes common fitting categories, their primary functions, and typical industry use cases.
| Fitting Type | 주요 기능 | 일반적인 응용 분야 | Typical Thread Standard |
|---|---|---|---|
| 커플링 | 두 개의 파이프 또는 튜브를 일직선으로 연결 | 배관 수리, 유압 라인, 공압 시스템 | NPT, BSPP, BSPT |
| 엘보 (45° & 90°) | 배관 시스템에서 유체 흐름 방향 전환 | HVAC, 냉동, 계측 | NPT, BSPP, 압축 |
| 티 | 메인 라인을 두 개의 개별 유로로 분기 | 매니폴드 어셈블리, 분배 네트워크 | NPT, BSPP |
| 어댑터 | 서로 다른 나사산 유형 또는 파이프 크기 간 전환 | 이종 시스템 상호 연결, 개조 | NPT-BSPP, 수나사-암나사 |
| 유니언 | 배관 조인트의 손쉬운 분리 허용 | 유지보수 접근 지점, 모듈형 장비 | NPT, 유니언 너트 포함 BSPP |
| 캡 및 플러그 | 배관 또는 피팅의 끝단 밀봉 | 시스템 테스트, 임시 폐쇄, 막힌 라인 | NPT, BSPP |
이러한 유형 중에서 선택할 때는 기하학적 요구 사항뿐만 아니라 적용 분야의 압력 등급과 온도 범위도 고려해야 합니다. 황동 피팅은 일반적으로 유압 시스템에서 최대 1,000 psi의 작동 압력과 -20°C에서 150°C 범위의 온도에 적합하지만, 이러한 한계는 합금 조성과 피팅 설계에 따라 달라집니다.
황동을 황동에 스웨팅할 수 있습니까? 조인트 무결성 이해
배관 및 HVAC 포럼에서 가장 자주 논쟁되는 주제 중 하나는 황동을 황동에 스웨팅할 수 있습니까 가 효과적인지 여부입니다. 스웨팅(또는 솔더링)은 모세관 작용을 이용하여 용융된 솔더를 밀착된 두 금속 표면 사이의 틈새로 끌어들이는 접합 방법입니다. 스웨팅은 일반적으로 구리 배관을 황동 피팅에 접합하는 데 사용되지만, 황동을 황동에 접합하는 것은 독특한 과제를 제시합니다.
황동-황동 조인트를 스웨팅할 때 가장 큰 우려는 과열 위험입니다. 황동에는 비교적 기화 온도가 낮은 아연이 포함되어 있습니다. 솔더링 중에 모재가 과도하게 가열되면 아연이 기화되어 합금에서 빠져나가 “레드 로트'로 알려진 다공성의 구리 함량이 높은 구조가 남을 수 있습니다. 이렇게 약화된 재료는 조인트의 기계적 강도와 압력 유지 능력을 크게 저하시켜 사용 조건에서 누출이나 치명적 파손이 발생하기 쉽게 만듭니다.
황동을 황동에 성공적으로 스웨팅하려면 몇 가지 예방 조치가 필요합니다:
- 고품질 플럭스를 사용하십시오 특히 황동용으로 제조된 것을 사용하며, 이는 솔더링 온도 범위(일반적으로 400°F~600°F)에서 활성을 유지합니다.
- 열을 고르게 가하십시오 그리고 화염을 한 지점에 집중하지 마십시오. 프로판 또는 MAPP 가스 토치의 크고 부드러운 화염이 강렬하고 집중된 화염보다 바람직합니다.
- 온도를 주의 깊게 모니터링하십시오 플럭스가 투명해지고 활성화되는 즉시 솔더가 녹아 조인트로 흘러 들어가야 합니다. 이 지점을 넘어 장시간 가열하면 아연 증발 위험이 증가합니다.
- 대체 접합 방법을 고려하십시오 중요한 응용 분야의 경우. 나사식 연결 또는 압축 피팅은 솔더링과 관련된 열적 위험을 제거하고 유지보수를 위해 분해할 수 있다는 추가 이점을 제공합니다.
신규 설계에서 가공된 황동 피팅 엔지니어가 사양을 지정할 때는 특히 열 사이클링이나 진동이 발생하는 시스템에서 스웨트형 조인트보다 나사식 또는 압축식 피팅을 지정하는 것이 종종 권장됩니다. 이 접근 방식은 조립을 단순화하고 설치에 필요한 숙련도를 낮추며 열로 인한 재료 열화 가능성을 제거합니다.
황동과 구리 피팅을 혼용할 수 있습니까? 호환성 고려 사항
이 질문은 황동과 구리 피팅을 혼용할 수 있습니까 라는 질문은 주거 및 산업 현장 모두에서 자주 제기됩니다. 간단히 말하면 그렇습니다. 황동과 구리는 야금학적으로 호환되며 솔더링, 브레이징 또는 나사식 연결을 사용하여 접합할 수 있습니다. 실제로 황동 피팅은 구리 배관 시스템에서 전환 부품으로 흔히 사용되는데, 황동이 가공 구리보다 나사 및 복잡한 형상에 대한 가공성이 우수하기 때문입니다.
그러나 이러한 재료를 혼용할 때는 중요한 고려 사항이 있습니다:
- 갈바닉 부식: 황동과 구리는 갈바닉 계열에서 서로 가깝기 때문에, 대부분의 환경에서 이종 금속으로 인한 부식 가속화 가능성은 최소입니다. 그러나 전해질(예: 용해된 염분을 함유한 물)이 존재하는 경우 일부 갈바닉 활동이 발생할 수 있습니다. 유전체 유니언을 사용하거나 적절한 접지를 보장하면 민감한 응용 분야에서 이러한 위험을 완화할 수 있습니다.
- 열팽창: 황동은 구리보다 열팽창 계수가 약간 더 높습니다. 큰 온도 변화에 노출되는 시스템에서는 이러한 차등 팽창이 조인트에 추가적인 응력을 가할 수 있습니다. 신축 루프를 포함하거나 유연한 커넥터를 사용하는 등 충분한 유연성을 갖도록 설계하면 이러한 움직임을 수용할 수 있습니다.
- 솔더 조인트 무결성: 황동을 구리에 솔더링할 때는 황동-황동 조인트와 동일한 원칙이 적용됩니다. 적절한 플럭스를 사용하고, 열 입력을 신중하게 제어하며, 두 모재 모두와 호환되는 솔더 합금을 선택하십시오. 음용수 시스템에는 주석-은 또는 주석-구리 합금을 함유한 무연 솔더를 권장합니다.
조달 관점에서, 구리 배관과 호환되는 가공된 황동 피팅 (예: 스웨트 단부 또는 압축 연결부가 있는 피팅)을 지정하면 재고 관리가 간소화되고 필요한 고유 품번 수가 줄어듭니다. 많은 공급업체가 황동 본체에 구리 호환 단부를 갖춘 조합 피팅을 제공하여 혼합 재료 시스템에 비용 효율적인 솔루션을 제공합니다.
말레이시아 황동 피팅: 동남아시아에서의 소싱 고려 사항
동남아시아에서 운영하거나 동남아시아에서 소싱하는 기업의 경우, brass fitting Malaysia 라는 용어가 조달 검색에서 자주 등장합니다. 말레이시아는 견고한 정밀 가공 생태계를 구축했으며, 수많은 업체가 황동 부품용 CNC 선반 및 밀링 서비스를 제공합니다. 전략적 위치, 경쟁력 있는 인건비, 확립된 물류 인프라는 이 지역 제조업체에게 매력적인 소싱 목적지가 됩니다.
말레이시아 공급업체를 평가할 때 가공된 황동 피팅, 모든 글로벌 공급업체와 동일한 기준이 적용됩니다: 재료 인증, 공정 능력, 품질 관리 시스템, 리드 타임 성과. 또한 다음과 같은 지역별 요소를 고려하십시오:
- 규제 준수: 공급업체가 북미의 음용수 응용 분야용 NSF/ANSI 61 또는 유럽 시장용 CE 마킹과 같이 목표 시장에 필요한 인증을 제공할 수 있는지 확인하십시오.
- 커뮤니케이션 및 기술 지원: 복잡한 형상이나 엄격한 공차를 지정할 때는 효과적인 커뮤니케이션이 중요합니다. 영어를 구사하는 기술 영업 팀과 신속한 견적 프로세스를 갖춘 공급업체는 오해의 위험을 크게 줄일 수 있습니다.
- 배송 및 물류: 말레이시아의 주요 항구인 포트클랑과 페낭을 포함한 항구들은 전 세계 목적지로 효율적인 컨테이너 운송을 제공합니다. 그러나 공급업체가 수출 서류 경험이 있고 신뢰할 수 있는 납품 일정을 제공할 수 있는지 확인하십시오.
Jucheng Precision은 중국에 본사를 두고 있지만 25개국 이상의 고객에게 서비스를 제공하며 미국 및 유럽 공급업체보다 15~25% 저렴한 경쟁력 있는 가격을 제공합니다. 기술 영업팀은 영어에 능통하며 견적부터 납품까지 전담 프로젝트 지원을 제공하므로 말레이시아 공급업체와 관계를 구축하지 못한 고객에게 실행 가능한 대안이 됩니다.
황동 파이프 피팅: 나사 표준 및 선택 기준
이라는 표현은 황동 파이프 피팅 은 다양한 연결 방식을 포괄하지만, 나사 연결은 산업 및 상업용 응용 분야에서 가장 일반적인 방식으로 남아 있습니다. 누출 없는 조인트와 구성 요소 간 호환성을 보장하려면 나사 표준을 이해하는 것이 필수적입니다.
황동 파이프 피팅의 두 가지 주요 나사 표준은 다음과 같습니다:
- NPT(미국 표준 테이퍼 파이프 나사): 주로 북미에서 사용되는 NPT 나사는 테이퍼형으로, 나사 길이를 따라 직경이 감소합니다. 이 테이퍼는 나사가 맞물릴 때 조인트를 밀봉하는 쐐기 작용을 만듭니다. NPT 피팅은 나사 나선을 따라 누출을 방지하기 위해 나사 실런트 또는 PTFE 테이프를 사용해야 합니다.
- BSP(영국 표준 파이프 나사): 유럽, 아시아, 호주에서 널리 사용되는 BSP 나사는 BSPP(평행)와 BSPT(테이퍼)의 두 가지 변형이 있습니다. BSPP 나사는 피팅 면의 개스킷 또는 O링을 통해 밀봉되는 반면, BSPT 나사는 NPT와 유사하게 테이퍼에 의존하여 밀봉합니다.
나사 연결로 가공된 황동 피팅 을(를) 지정할 때 다음 사항을 고려하십시오:
- 나사 등급: NPT의 경우 등급 2A(수나사)와 2B(암나사)가 범용 피팅의 표준입니다. 등급 3 나사는 더 엄격한 공차가 필요한 응용 분야에 사용할 수 있습니다.
- 나사 길이: 피팅이 의도된 사용 압력에 대해 충분한 나사 결합을 제공하는지 확인하십시오. 업계 지침에서는 일반적으로 NPT 연결의 경우 최소 다섯 개의 완전한 나사산 결합을 권장합니다.
- 코팅 또는 도금: 일부 응용 분야에서는 내식성을 향상시키거나 조립 중 갈링(galling)을 줄이기 위해 도금된 나사산(예: 니켈 또는 아연 도금)이 유리합니다. 그러나 도금은 나사 치수에 영향을 줄 수 있으므로 주문 시 도금 두께를 명시하는 것이 중요합니다.
에 대한 폭넓은 경험을 갖춘 공급업체는 가공된 황동 피팅 나사 선택에 대한 지침을 제공하고 고유한 요구 사항을 충족하기 위한 맞춤형 나사 구성을 제공할 수 있습니다. 예를 들어, Jucheng은 자체 엔지니어링 팀을 활용하여 특정 응용 분야에 맞게 나사 설계를 최적화함으로써 신뢰할 수 있는 밀봉과 손쉬운 조립을 보장합니다.
황동 파이프 피팅 수/암: 피팅의 성별 이해
이라는 용어는 황동 파이프 피팅 수/암(brass pipe fittings male female) 연결 단부의 성별을 나타냅니다. 수 피팅은 암 피팅에 나사로 체결되는 수나사를 가지고 있으며, 암 피팅은 암나사를 가지고 있습니다. 이러한 성별 구분은 주어진 응용 분야에 올바른 피팅을 지정하는 데 기본이 됩니다.
배관 시스템을 설계할 때 수 피팅과 암 피팅을 지정하기 위한 다음 모범 사례를 고려하십시오:
- 수-수 연결 피하기: 가능할 때마다 수 피팅이 암 피팅에 연결되도록 시스템을 설계하십시오. 수-수 연결은 추가 커플링 또는 유니온이 필요하여 부품 수와 잠재적 누출 지점이 증가합니다.
- 분리 지점에는 유니온 사용: 유니온은 수 너트, 암 너트, 그리고 개스킷 또는 밀봉 링으로 구성됩니다. 유니온을 사용하면 전체 파이프를 회전시키지 않고도 배관 구간을 쉽게 분리할 수 있어 유지보수 접근에 특히 유용합니다.
- 응력 집중을 고려하십시오: 수나사는 특히 반복 하중이나 진동이 있는 응용 분야에서 응력 집중 요인으로 작용할 수 있습니다. 연결부의 더 중요한 쪽에 암나사 부품을 사용하면 때때로 피로 수명을 향상시킬 수 있습니다.
제조 관점에서 CNC 가공은 수나사와 암나사 피팅 모두를 고정밀도로 생산하는 데 이상적으로 적합합니다. 단일 셋업으로 부품에 나사를 가공할 수 있는 능력은 나사 축이 피팅 본체와 동심을 유지하도록 보장하여 조립 중 교차 나사 결합의 위험을 줄입니다.
황동 피팅의 설치 및 유지보수 모범 사례
적절한 설치와 유지보수는 서비스 수명을 극대화하는 데 필수적입니다 가공된 황동 피팅. 황동은 내구성이 뛰어난 재료이지만 부적절한 취급이나 작동 조건으로 인한 손상에 면역이 있는 것은 아닙니다.
설치 지침
- 올바른 공구를 사용하십시오: 항상 피팅의 평면 또는 육각면에 맞는 렌치를 사용하십시오. 파이프 렌치의 이빨이 황동을 손상시키고 누출 경로를 만들 수 있으므로 마감 표면에는 파이프 렌치를 사용하지 마십시오.
- 나사 밀봉재를 올바르게 적용하십시오: NPT 및 BSPT 나사의 경우 PTFE 테이프 또는 파이프 도포제를 수나사에만 적용하고, 밀봉재가 시스템으로 유입되지 않도록 처음 두 개의 나사산은 노출시켜 두십시오. BSPP 나사의 경우 밀봉면에 적합한 개스킷 또는 O-링을 사용하십시오.
- 규격에 맞게 토크를 적용하십시오: 황동 피팅을 과도하게 조이면 나사산이 변형되거나 피팅 본체가 갈라질 수 있습니다. 토크 렌치를 사용하고 특정 피팅 크기 및 재료에 대해 제조업체가 권장하는 토크 값을 따르십시오.
- 무거운 부품을 지지하십시오: 크거나 무거운 피팅의 경우 조인트에 과도한 응력이 가해지지 않도록 적절한 배관 지지대를 제공하십시오. 지지되지 않은 무게는 시간이 지남에 따라 피팅이 누출되거나 고장 나게 할 수 있습니다.
유지보수 고려 사항
- 부식 여부 점검: 황동 피팅의 탈아연 부식 징후를 정기적으로 점검하십시오. 이는 표면에 붉거나 분홍빛 변색으로 나타납니다. 이 상태는 아연이 합금에서 선택적으로 용출되어 피팅이 약화되었음을 나타냅니다.
- 나사산 마모 점검: 반복적인 조립과 분해는 나사산을 마모시켜 밀봉 효과를 저하시킬 수 있습니다. 나사산 손상이나 갈링(찍힘) 징후가 보이는 피팅은 교체하십시오.
- 누출 모니터링: 작은 누출조차도 문제가 진행 중임을 나타낼 수 있습니다. 연결부를 다시 조이거나, 씰을 교체하거나, 필요한 경우 피팅을 교체하여 누출을 신속히 해결하십시오.
Jucheng과 같은 공급업체는 견적 과정에서 상세한 DFM(제조 설계) 피드백을 제공하여 고객이 제조 가능성과 조립성을 고려해 설계를 최적화하도록 돕습니다. 이러한 사전 예방적 접근은 설치 문제가 발생하기 전에 방지하여 장기적으로 시간과 비용을 절약할 수 있습니다.
가공 황동 피팅에 관한 자주 묻는 질문
Q1: CNC 가공 황동 피팅과 주조 황동 피팅의 차이점은 무엇입니까?
CNC 가공 황동 피팅은 컴퓨터 제어 절삭 공구를 사용하여 고체 봉재에서 재료를 제거하여 생산되며, 우수한 치수 정밀도, 표면 조도 및 재료 무결성을 제공합니다. 주조 황동 피팅은 용융 황동을 금형에 부어 성형하며, 이는 기공, 수축 및 덜 정밀한 치수를 초래할 수 있습니다. 가공 피팅은 일반적으로 누출 방지성과 일관성이 가장 중요한 중요한 응용 분야에 선호됩니다.
Q2: 황동 피팅을 스테인리스 강관과 함께 사용할 수 있습니까?
예, 적절한 나사산 밀봉재를 사용하고 갈바닉 부식을 고려한다면 황동 피팅을 스테인리스 강관과 함께 사용할 수 있습니다. 황동과 스테인리스 강은 갈바닉 계열에서 멀리 떨어져 있으므로 전해질이 존재할 경우 황동이 우선적으로 부식될 수 있습니다. 절연 유니온을 사용하거나 재료를 격리하면 이 위험을 완화할 수 있습니다.
Q3: NPT와 BSP 나사산 중에서 어떻게 선택해야 합니까?
NPT와 BSP 나사산의 선택은 지리적 지역과 기존 시스템 표준에 따라 달라집니다. NPT는 북미에서 표준이며, BSP는 유럽, 아시아 및 기타 지역에서 널리 사용됩니다. 확실하지 않은 경우 시스템 설계 사양이나 장비 제조업체의 권장 사항을 참조하십시오.
Q4: 맞춤 가공 황동 피팅의 일반적인 리드 타임은 얼마입니까?
리드 타임은 부품의 복잡성, 주문 수량, 공급업체의 생산 일정에 따라 달라집니다. 시제품 수량의 경우, 전용 시제품 생산 능력을 갖춘 공급업체라면 3~7일의 리드 타임이 가능합니다. 양산의 경우 일반적으로 2~5주의 리드 타임이 소요됩니다. 주문 전에 항상 공급업체와 리드 타임을 확인하십시오.
Q5: 황동 피팅은 고압 유압 시스템에 적합합니까?
황동 피팅은 피팅 설계와 합금에 따라 일반적으로 최대 1,000 psi의 중간 압력에서 작동하는 유압 시스템에 적합합니다. 더 높은 압력의 경우 일반적으로 강철 또는 스테인리스강 피팅을 권장합니다. 고압 응용 분야에 황동을 지정하기 전에 항상 피팅 제조업체의 압력 등급 데이터를 참조하십시오.
Q6: 황동 피팅에 사용할 수 있는 후처리 옵션은 무엇입니까?
황동 피팅의 일반적인 후처리 옵션으로는 디버링, 텀블링, 진동 연마, 전해 연마, 니켈 도금, 아연 도금, 분체 도장이 있습니다. 이러한 공정은 표면 조도를 개선하고, 내식성을 향상시키거나, 장식적인 외관을 제공할 수 있습니다. 특정 요구 사항을 충족하기 위해 다양한 마감 옵션을 제공하는 공급업체를 선택하십시오.
Q7: 신규 공급업체로부터 가공된 황동 피팅의 품질을 어떻게 검증할 수 있습니까?
재료 시험 성적서(MTR), 치수 검사 보고서, 그리고 가능하다면 실제 생산 부품의 샘플을 요청하십시오. 공급업체의 품질 경영 시스템 인증(예: ISO 9001, IATF 16949)과 검사 장비(예: CMM, 광학 비교기)에 대해 문의하십시오. 공급업체 시설을 방문하거나 제3자 감사를 실시하는 것도 귀중한 보증을 제공할 수 있습니다.
Q8: 황동 피팅의 보관 수명은 얼마입니까?
황동 피팅은 건조한 실내 환경에 보관할 경우 보관 수명이 사실상 무한합니다. 그러나 부식성 분위기에 노출되거나 습기와 장기간 접촉하면 변색이나 탈아연 부식이 발생할 수 있습니다. 환경적 열화로부터 보호하기 위해 피팅을 원래 포장이나 밀봉 용기에 보관하십시오.
주청 프리시전이 가공 황동 피팅에서 두각을 나타내는 이유
다음 분야의 파트너를 선택할 때 가공된 황동 피팅, 공급업체의 기술 역량, 품질 시스템, 고객 서비스에 대한 헌신은 개당 가격만큼이나 중요합니다. 주청 프리시전은 150대 이상의 CNC 기계(25대의 고정밀 5축 Haas 및 Mazak 장비 포함)를 갖춘 8,000m² 시설을 바탕으로 20년 이상의 제조 전문성을 모든 프로젝트에 제공합니다.
엔지니어와 구매 전문가에게 주청을 매력적인 선택으로 만드는 주요 차별화 요소는 다음과 같습니다:
- 포괄적인 인증: Jucheng은 ISO 9001:2015, ISO 14001, ISO 13485 및 IATF 16949 인증을 보유하고 있어 품질 관리, 환경적 책임 및 자동차 산업 표준에 대한 의지를 보여줍니다.
- 탁월한 정밀도: 이 회사는 핵심 치수에서 ±0.005 mm의 공차를 일상적으로 달성하며, 요청 시 ±0.0002인치(±0.005 mm)를 유지할 수 있는 능력을 갖추고 있습니다.
- 경쟁력 있는 가격: Jucheng은 품질이나 서비스의 타협 없이 미국 및 유럽 공급업체보다 15–25% 낮은 가격을 제공합니다.
- 빠른 납기: 시제품은 3–7일 내에, 양산품은 2–5주 내에 납품할 수 있으며, 전담 프로젝트 매니저가 정기적인 업데이트와 가공 사진을 제공합니다.
- 원스톱 솔루션: 30가지 이상의 후가공 공정을 보유한 Jucheng은 원자재 가공부터 최종 표면 처리까지 모든 것을 처리하여 공급망 복잡성을 줄일 수 있습니다.
- 글로벌 네트워크: 25개국 이상의 고객에게 서비스를 제공하는 Jucheng은 DHL, FedEx 또는 UPS를 통해 3–7일 내에 전 세계로 부품을 배송할 수 있는 물류 인프라를 갖추고 있습니다.
신제품을 개발하든, 기존 설계를 최적화하든, 생산 규모를 확대하든, Jucheng의 기술 영업팀은 DFM 피드백, 소재 추천 및 지속적인 엔지니어링 지원을 제공할 수 있습니다. 2D 또는 3D CAD 도면을 업로드하시면 24시간 이내에 무료 견적과 DFM 분석을 받으실 수 있습니다.
정밀 가공의 경쟁 환경에서 Jucheng의 기술 전문성, 품질 시스템 및 고객 중심 접근 방식의 조합은 다음과 같은 분야에서 신뢰할 수 있는 파트너가 되게 합니다: 가공된 황동 피팅 및 기타 CNC 가공 부품. 정밀도와 파트너십을 모두 우선시하는 공급업체를 선택함으로써 유체 시스템이 전체 서비스 수명 동안 안정적으로 작동하도록 보장할 수 있습니다.
다음 배치의 가공 황동 피팅을 지정할 준비가 되셨습니까? 프로젝트 요구 사항을 논의하고, 샘플을 요청하거나, 경쟁력 있는 견적을 받으려면 오늘 주성정밀에 문의하십시오. 황동 가공 분야의 풍부한 경험과 품질에 대한 헌신을 바탕으로, 주성은 시제품부터 양산까지 고객의 성공을 지원할 수 있는 탄탄한 위치에 있습니다.
결론: 황동 피팅 요구에 맞는 올바른 선택
올바른 공급업체를 선택하는 것은 가공된 황동 피팅 초기 설계와 시제작부터 생산, 설치, 장기 유지보수에 이르기까지 제품 수명 주기 전반에 걸쳐 영향을 미치는 결정입니다. 재료 인증, 치수 정밀도, 리드 타임 성능, 후처리 역량을 우선시함으로써 위험을 완화하고 가장 까다로운 환경에서도 유체 시스템이 안정적으로 작동하도록 보장할 수 있습니다.
이 가이드는 뛰어난 공급업체를 나머지와 구별하는 핵심 요소들을 살펴보았으며, 실제 엔지니어링 인사이트와 커뮤니티 논의를 바탕으로 실용적인 의사 결정 프레임워크를 제공합니다. 배관 시스템, HVAC 설치, 자동차 조립품 또는 의료 기기를 소싱하든, 여기에서 설명한 원칙은 황동 피팅 조달의 복잡한 환경을 자신 있게 헤쳐 나가는 데 도움이 될 것입니다.
고장 비용(가동 중단, 수리, 평판 측면)을 고려하면 최저 가격이 최고의 가치인 경우는 거의 없다는 점을 기억하십시오. 잠재 공급업체를 철저히 평가하고, 문서를 요청하며, 가능한 경우 시설을 방문하거나 감사를 실시하는 데 시간을 투자하십시오. 피팅이 최고 표준에 따라 제조된다는 사실에서 오는 마음의 평화는 그 노력에 충분히 값어치가 있습니다.
추가 자료
황동 야금, CNC 가공 공정, 피팅 표준에 대한 추가 자료는 다음의 권위 있는 출처를 참고하십시오:
- Copper Development Association – 배관용 황동 합금
- ASTM International – 황동 피팅 표준
- ISO – 나사식 피팅 국제 표준
- 주성정밀 – CNC 가공 서비스
이 가이드는 주성정밀의 기술팀이 업계 엔지니어 및 조달 전문가와 협력하여 개발했습니다. 귀하의 가공된 황동 피팅 프로젝트에 대한 맞춤형 지원을 원하시면 오늘 저희에게 문의하십시오.