
Cuando su sistema de potencia de fluidos o conjunto neumático exige una unión que simplemente no puede fallar, la conversación inevitablemente gira hacia los racores de latón mecanizados. A diferencia de las alternativas fundidas o extruidas, los componentes de latón torneados por CNC ofrecen la precisión dimensional, la integridad superficial y la consistencia del material con las que los ingenieros de fabricación de automoción, HVAC y dispositivos médicos han llegado a contar. Esta guía no es una visión general genérica: es un análisis exhaustivo centrado en la adquisición, diseñado para ayudarle a navegar por las disyuntivas críticas entre las capacidades del proveedor, los grados de material, las normas de rosca y las estructuras de costes. Ya sea que esté abasteciéndose para una producción de gran volumen o para un prototipo de bajo volumen con tolerancias ajustadas, el marco de decisión aquí esbozado se basa en experiencias reales de taller y principios metalúrgicos para garantizar que su próxima compra ofrezca una fiabilidad a largo plazo.
Por qué el latón sigue siendo el material de elección para racores de precisión
Antes de examinar el propio proceso de mecanizado CNC, vale la pena entender por qué el latón sigue dominando el mercado de racores a pesar de la disponibilidad de alternativas de acero inoxidable, plástico y aluminio. El latón —una aleación de cobre y zinc— ofrece una combinación única de maquinabilidad, resistencia a la corrosión y conductividad térmica difícil de replicar. Los grados de latón de fácil mecanizado, como el C36000 (a menudo denominado latón 360), contienen pequeñas cantidades de plomo que actúan como rompevirutas durante las operaciones de corte. Esta característica metalúrgica permite a los tornos CNC alcanzar tiempos de ciclo más rápidos y acabados superficiales superiores en comparación con muchos otros metales, lo que reduce directamente los costes de fabricación por pieza.
Desde la perspectiva del diseño del sistema, los racores de latón proporcionan propiedades de sellado fiables cuando se acoplan con tubería de cobre o tubos de acero roscados. La lubricidad natural del material reduce el gripado durante el montaje, un problema común con las roscas de acero inoxidable. Además, el latón presenta una excelente resistencia a la deszincificación en entornos de agua agresivos, siempre que se especifique la composición de aleación correcta. Estas propiedades hacen que los racores de latón mecanizados sean indispensables en aplicaciones que van desde colectores de fontanería residencial hasta circuitos hidráulicos de alta presión en equipos móviles.
¿Qué son exactamente los racores de latón mecanizados por CNC?
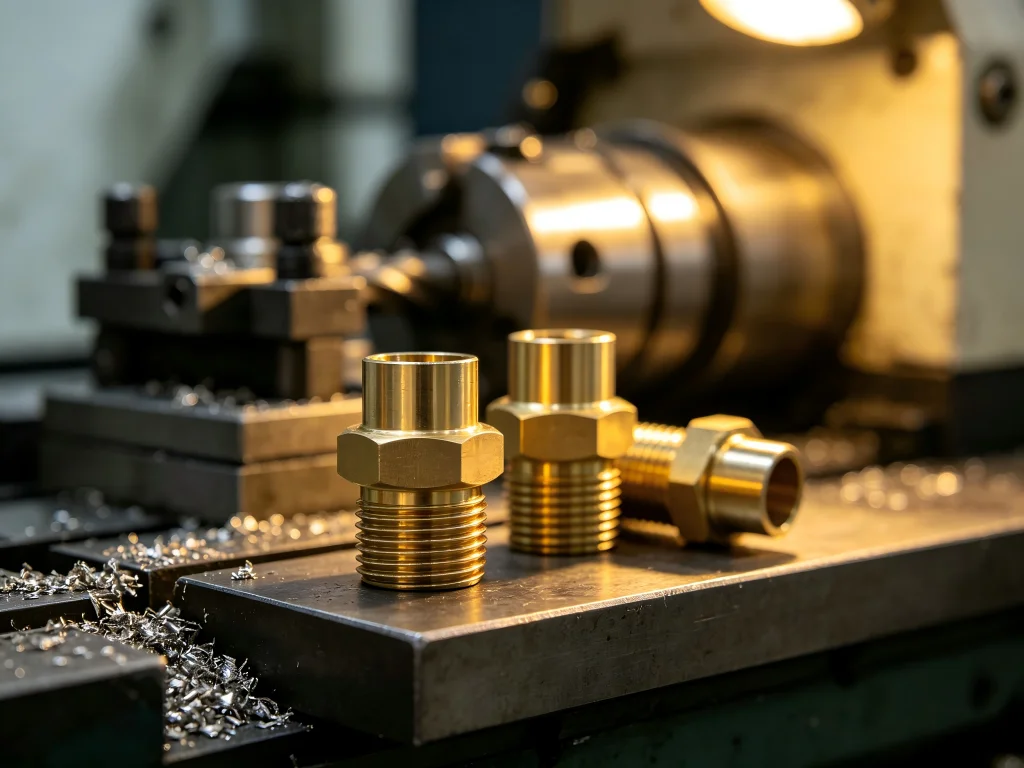
En esencia, un racor de latón mecanizado por CNC es un componente producido mediante la eliminación de material de una barra maciza de latón utilizando herramientas de corte controladas por ordenador. El proceso normalmente comienza con un torno CNC de tipo suizo o un centro de torneado, que gira la pieza de trabajo mientras las herramientas fijas o móviles conforman las características externas e internas. Las operaciones comunes incluyen torneado, taladrado, roscado con macho, roscado, ranurado y achaflanado, todas ejecutadas en una sola configuración para mantener la concentricidad y la precisión posicional.
La distinción clave entre los racores mecanizados por CNC y los producidos por fundición o forja radica en el nivel de control sobre las dimensiones críticas. Un torno CNC puede mantener tolerancias de hasta ±0,005 mm en diámetros de sellado críticos, un nivel de precisión que simplemente no es alcanzable con métodos de fabricación de forma neta. Esta precisión se traduce directamente en uniones sin fugas, un acoplamiento de rosca consistente y una variabilidad reducida del par de apriete durante el montaje, factores que importan enormemente en entornos de producción donde cada segundo cuenta.
La decisión crítica de adquisición: seleccionar el proveedor adecuado
Elegir un proveedor para racores de latón mecanizados implica mucho más que comparar el precio por pieza. El rendimiento a largo plazo de su sistema de fluidos depende de la trazabilidad del material, la capacidad del proceso, los sistemas de gestión de la calidad y la capacidad del proveedor para escalar la producción sin comprometer las tolerancias. Según los comentarios de foros de ingeniería y debates de adquisición en plataformas como r/AskEngineers y r/PLC de Reddit, así como en grupos de Facebook dedicados a la fabricación y el mecanizado, surgen varios temas recurrentes como factores decisivos.
1. Certificación del material y selección de aleación
No todo el latón es igual. La aleación más comúnmente especificada para racores mecanizados es el latón de corte libre C36000, que ofrece un excelente equilibrio entre maquinabilidad y propiedades mecánicas. Sin embargo, para aplicaciones que involucran agua potable o procesamiento de alimentos, pueden requerirse alternativas sin plomo como el C69300 (latón con bismuto) o el C46400 (latón naval) para cumplir con estándares regulatorios como NSF/ANSI 61 o las directivas RoHS. Un proveedor de confianza debe proporcionar informes de ensayo de materiales (MTR) que certifiquen la composición química y las propiedades mecánicas de cada colada de material utilizada.
Las discusiones en las comunidades de mecanizado destacan con frecuencia la importancia de verificar que el latón suministrado sea realmente de grado de corte libre. Algunos proveedores de menor costo sustituyen con latón estándar que contiene plomo insuficiente u otros elementos de aleación, lo que resulta en una mala formación de viruta, mayor desgaste de la herramienta y acabados superficiales rugosos. Esto no solo afecta el rendimiento de sellado del racor, sino que también aumenta su costo total de propiedad debido a los frecuentes cambios de herramienta y las piezas desechadas.
2. Precisión dimensional y control estadístico de procesos
La precisión es la razón de ser del mecanizado CNC. Al evaluar posibles proveedores, solicite estudios de capacidad que demuestren su habilidad para mantener dimensiones críticas para la función dentro de las bandas de tolerancia especificadas. Busque proveedores que empleen medición en proceso e inspección posterior al proceso utilizando máquinas de medición por coordenadas (CMM) o comparadores ópticos. Un proveedor que pueda mantener un valor Cpk de 1.33 o superior en dimensiones clave probablemente entregará una calidad consistente en todos los lotes de producción.
Como contexto, Jucheng Precision, un fabricante certificado ISO 9001:2015 e IATF 16949, alcanza rutinariamente tolerancias de ±0.005 mm en componentes de latón de precisión. Su instalación de 8,000 m² alberga más de 150 máquinas CNC, incluidas 25 unidades de alta precisión de 5 ejes Haas y Mazak, lo que permite una escalabilidad fluida desde prototipos individuales hasta lotes que superan las 100,000 piezas. Este nivel de inversión en equipos y sistemas de calidad proporciona una garantía tangible de la capacidad del proceso que los talleres más pequeños y con menos capital pueden tener dificultades para igualar.
3. Plazos de entrega y escalabilidad de la producción
En el acelerado entorno de fabricación actual, el plazo de entrega suele ser tan crítico como el precio. Un proveedor que pueda entregar cantidades de prototipo en 3–7 días y corridas de producción en 2–5 semanas ofrece una ventaja competitiva clara. Esta agilidad es particularmente valiosa para empresas que operan con estrategias de inventario ajustado o que enfrentan aumentos inesperados de la demanda.
Sin embargo, es importante distinguir entre los plazos de entrega cotizados y el rendimiento de entrega real. Solicite a los posibles proveedores referencias o casos de estudio que demuestren su historial de entregas a tiempo. Jucheng, por ejemplo, enfatiza un compromiso de “decir lo que hacemos y hacer lo que decimos”, con un equipo dedicado de gestión de proyectos que proporciona actualizaciones regulares de producción y comparte fotos del procesamiento a lo largo del ciclo de fabricación. Dicha transparencia es un fuerte indicador de disciplina operativa.
4. Acabado superficial y capacidades de posprocesamiento
El acabado superficial de un racor de latón afecta directamente su rendimiento de sellado, resistencia a la corrosión y atractivo estético. Las superficies tal como se mecanizan típicamente exhiben valores de rugosidad (Ra) entre 0.8 y 3.2 micrómetros, dependiendo de la geometría de la herramienta, la velocidad de avance y la velocidad de corte. Para aplicaciones que requieren una calidad superficial superior, pueden ser necesarias operaciones adicionales de posprocesamiento como desbarbado por volteo, acabado vibratorio o electropulido.
Jucheng ofrece más de 30 procesos de acabado posterior, proporcionando una solución integral para clientes que requieren racores galvanizados, recubiertos o pulidos. Esta capacidad elimina la necesidad de que los clientes gestionen múltiples proveedores para operaciones secundarias, reduciendo la complejidad de la cadena de suministro y las posibles inconsistencias de calidad.
Tipos de racores de latón y sus aplicaciones típicas
Comprender los diferentes tipos de racores de latón disponibles es esencial para especificar el componente correcto para su aplicación. La siguiente tabla resume las categorías comunes de racores, sus funciones principales y los casos de uso típicos de la industria.
| Tipo de conexión | Función principal | Aplicaciones comunes | Estándar de rosca típico |
|---|---|---|---|
| Acoplamientos | Unen dos tuberías o tubos en línea recta | Reparaciones de plomería, líneas hidráulicas, sistemas neumáticos | NPT, BSPP, BSPT |
| Codos (45° y 90°) | Cambian la dirección del flujo en sistemas de tuberías | HVAC, refrigeración, instrumentación | NPT, BSPP, compresión |
| Tés | Ramifican una línea principal en dos trayectorias de flujo separadas | Conjuntos de colectores, redes de distribución | NPT, BSPP |
| Adaptadores | Transición entre diferentes tipos de rosca o tamaños de tubería | Interconexión de sistemas disímiles, adaptaciones | NPT a BSPP, macho a hembra |
| Uniones | Permiten una desconexión fácil de las juntas de tubería | Puntos de acceso para mantenimiento, equipos modulares | NPT, BSPP con tuerca de unión |
| Tapones y tapas | Sellar el extremo de una tubería o racor | Pruebas del sistema, cierres temporales, líneas sin salida | NPT, BSPP |
Al seleccionar entre estos tipos, considere no solo los requisitos geométricos sino también la clasificación de presión y el rango de temperatura de la aplicación. Los racores de latón son generalmente adecuados para presiones de operación de hasta 1.000 psi en sistemas hidráulicos y temperaturas que van desde -20 °C hasta 150 °C, aunque estos límites varían según la composición de la aleación y el diseño del racor.
¿Se puede soldar latón con latón? Comprender la integridad de la junta
Uno de los temas más debatidos en los foros de plomería y HVAC es si se puede soldar latón con latón de manera efectiva. El sudado, o soldadura por capilaridad, es un método de unión que se basa en la acción capilar para atraer el soldador fundido hacia el espacio entre dos superficies metálicas ajustadas estrechamente. Aunque el sudado se usa comúnmente para unir tuberías de cobre a accesorios de latón, unir latón con latón presenta desafíos únicos.
La principal preocupación al sudar uniones de latón con latón es el riesgo de sobrecalentamiento. El latón contiene zinc, que tiene una temperatura de vaporización relativamente baja. Si el metal base se calienta excesivamente durante la soldadura, el zinc puede vaporizarse y escapar de la aleación, dejando atrás una estructura porosa rica en cobre conocida como “podredumbre roja”. Este material debilitado compromete significativamente la resistencia mecánica y la capacidad de retención de presión de la unión, haciéndola propensa a fugas o fallas catastróficas en condiciones de servicio.
Para sudar latón con latón con éxito, se necesitan varias precauciones:
- Use un fundente de alta calidad formulado específicamente para latón, que permanezca activo en el rango de temperatura de soldadura (típicamente de 400 °F a 600 °F).
- Aplique calor de manera uniforme y evite concentrar la llama en un solo punto. Una llama grande y suave de un soplete de propano o gas MAPP es preferible a una llama intensa y concentrada.
- Monitoree la temperatura cuidadosamente. El soldador debe derretirse y fluir hacia la unión tan pronto como el fundente se vuelva claro y activo; el calentamiento prolongado más allá de este punto aumenta el riesgo de vaporización del zinc.
- Considere métodos de unión alternativos para aplicaciones críticas. Las conexiones roscadas o los accesorios de compresión eliminan los riesgos térmicos asociados con la soldadura y brindan el beneficio adicional de ser desmontables para mantenimiento.
Para los ingenieros que especifican racores de latón mecanizados en nuevos diseños, a menudo es aconsejable especificar accesorios roscados o de estilo de compresión en lugar de uniones de tipo sudado, particularmente en sistemas que experimentan ciclos térmicos o vibración. Este enfoque simplifica el ensamblaje, reduce el nivel de habilidad requerido para la instalación y elimina el potencial de degradación del material inducida por el calor.
¿Se pueden mezclar accesorios de latón y cobre? Consideraciones de compatibilidad
La pregunta ¿se pueden mezclar accesorios de latón y cobre? surge con frecuencia tanto en contextos residenciales como industriales. La respuesta corta es sí: el latón y el cobre son metalúrgicamente compatibles y se pueden unir mediante soldadura blanda, soldadura fuerte o conexiones roscadas. De hecho, los accesorios de latón se utilizan comúnmente como componentes de transición en sistemas de tuberías de cobre porque el latón ofrece una maquinabilidad superior para roscas y geometrías complejas en comparación con el cobre forjado.
Sin embargo, existen consideraciones importantes al mezclar estos materiales:
- Corrosión galvánica: El latón y el cobre están próximos en la serie galvánica, lo que significa que el potencial de corrosión acelerada debido a metales disímiles es mínimo en la mayoría de los entornos. Sin embargo, en presencia de un electrolito (como agua que contiene sales disueltas), puede ocurrir cierta actividad galvánica. El uso de uniones dieléctricas o garantizar una puesta a tierra adecuada puede mitigar este riesgo en aplicaciones sensibles.
- Dilatación térmica: El latón tiene un coeficiente de expansión térmica ligeramente mayor que el cobre. En sistemas sujetos a amplias variaciones de temperatura, esta expansión diferencial puede imponer esfuerzos adicionales en las uniones. El diseño con flexibilidad adecuada, como incorporar bucles de expansión o usar conectores flexibles, puede acomodar este movimiento.
- Integridad de las uniones soldadas: Al soldar latón con cobre, se aplican los mismos principios que para las uniones de latón con latón. Utilice el fundente adecuado, controle cuidadosamente el aporte de calor y seleccione una aleación de soldadura que sea compatible con ambos metales base. Se recomiendan soldaduras sin plomo, como las que contienen aleaciones de estaño-plata o estaño-cobre, para sistemas de agua potable.
Desde el punto de vista de las adquisiciones, especificar racores de latón mecanizados que sean compatibles con tubería de cobre (por ejemplo, accesorios con extremos para soldar o conexiones de compresión) simplifica la gestión de inventario y reduce la cantidad de números de pieza únicos requeridos. Muchos proveedores ofrecen accesorios combinados que presentan un cuerpo de latón con extremos compatibles con cobre, lo que proporciona una solución rentable para sistemas de materiales mixtos.
Accesorios de latón Malasia: Consideraciones de abastecimiento en el sudeste asiático
Para las empresas que operan en el sudeste asiático o que se abastecen de esa región, el término accesorios de latón Malasia aparece a menudo en las búsquedas de adquisiciones. Malasia ha desarrollado un ecosistema robusto de mecanizado de precisión, con numerosos talleres que ofrecen servicios de torneado y fresado CNC para componentes de latón. La ubicación estratégica del país, los costos laborales competitivos y la infraestructura logística establecida lo convierten en un destino de abastecimiento atractivo para los fabricantes de la región.
Al evaluar proveedores malasios para racores de latón mecanizados, se aplican los mismos criterios que para cualquier proveedor global: certificación de materiales, capacidad de proceso, sistemas de gestión de la calidad y cumplimiento de los plazos de entrega. Además, considere los siguientes factores específicos de la región:
- Cumplimiento normativo: Asegúrese de que el proveedor pueda proporcionar las certificaciones necesarias para su mercado objetivo, como NSF/ANSI 61 para aplicaciones de agua potable en Norteamérica o el marcado CE para los mercados europeos.
- Comunicación y soporte técnico: La comunicación eficaz es fundamental cuando se especifican geometrías complejas o tolerancias ajustadas. Los proveedores con equipos de ventas técnicas que hablan inglés y procesos de cotización ágiles pueden reducir significativamente el riesgo de malentendidos.
- Envío y logística: Los principales puertos de Malasia, incluidos Port Klang y Penang, ofrecen un transporte marítimo eficiente en contenedores a destinos de todo el mundo. Sin embargo, verifique que el proveedor tenga experiencia con la documentación de exportación y pueda proporcionar calendarios de entrega fiables.
Jucheng Precision, aunque tiene su sede en China, atiende a clientes en más de 25 países y ofrece precios competitivos que son entre un 15 y un 25 % más bajos que los de los proveedores estadounidenses y europeos. Su equipo de ventas técnicas habla inglés con fluidez y proporciona soporte dedicado al proyecto desde la cotización hasta la entrega, lo que los convierte en una alternativa viable para los clientes que quizás no tengan relaciones establecidas con proveedores malasios.
Conexión de tubería de latón: normas de rosca y criterios de selección
La expresión conexión de tubería de latón abarca una amplia gama de métodos de conexión, pero las conexiones roscadas siguen siendo el enfoque más común para aplicaciones industriales y comerciales. Comprender las normas de rosca es esencial para garantizar uniones sin fugas e intercambiabilidad entre componentes.
Las dos normas de rosca dominantes para las conexiones de tubería de latón son:
- NPT (National Pipe Taper): Se utilizan principalmente en Norteamérica; las roscas NPT son cónicas, lo que significa que el diámetro disminuye a lo largo de la longitud de la rosca. Esta conicidad crea una acción de cuña que sella la unión cuando las roscas se enganchan. Las conexiones NPT requieren el uso de sellador de roscas o cinta de PTFE para evitar fugas a lo largo de la hélice de la rosca.
- BSP (Rosca de Tubería Estándar Británica): Prevalente en Europa, Asia y Australia, las roscas BSP se presentan en dos variantes: BSPP (paralela) y BSPT (cónica). Las roscas BSPP sellan mediante una junta o anillo O en la cara del racor, mientras que las roscas BSPT dependen de la conicidad para el sellado, de forma similar a NPT.
Al especificar racores de latón mecanizados con conexiones roscadas, considere lo siguiente:
- Clase de rosca: Para NPT, las clases 2A (externa) y 2B (interna) son estándar para racores de uso general. Las roscas de clase 3 están disponibles para aplicaciones que requieren tolerancias más ajustadas.
- Longitud de rosca: Asegúrese de que el racor proporcione un engrane de rosca suficiente para la presión de servicio prevista. Las directrices del sector suelen recomendar un mínimo de cinco filetes completos de engrane para conexiones NPT.
- Recubrimiento o galvanizado: Algunas aplicaciones se benefician de roscas galvanizadas (p. ej., niquelado o cincado) para mejorar la resistencia a la corrosión o reducir el gripado durante el montaje. Sin embargo, el galvanizado puede afectar las dimensiones de la rosca, por lo que es importante especificar el espesor del recubrimiento al realizar el pedido.
Proveedores con amplia experiencia en racores de latón mecanizados pueden proporcionar orientación sobre la selección de roscas y ofrecer configuraciones de rosca personalizadas para satisfacer requisitos únicos. Jucheng, por ejemplo, aprovecha su equipo de ingeniería interno para optimizar los diseños de rosca para aplicaciones específicas, garantizando un sellado fiable y facilidad de montaje.
Racores de latón para tubería macho hembra: comprender el género en los racores
Los términos racores de latón para tubería macho hembra se refieren al género de los extremos de conexión. Los racores macho tienen roscas externas que se enroscan en los racores hembra, que tienen roscas internas. Esta distinción de género es fundamental para especificar el racor correcto para una aplicación determinada.
Al diseñar un sistema de tuberías, considere las siguientes buenas prácticas para especificar racores macho y hembra:
- Evite las conexiones macho a macho: Siempre que sea posible, diseñe el sistema de modo que un racor macho se conecte a un racor hembra. Las conexiones macho a macho requieren un acoplamiento o unión adicional, lo que aumenta el número de piezas y los posibles puntos de fuga.
- Utilice uniones para los puntos de desconexión: Las uniones constan de una tuerca macho, una tuerca hembra y una junta o anillo de sellado. Permiten desconectar fácilmente secciones de tubería sin girar toda la tubería, lo que resulta especialmente útil para el acceso de mantenimiento.
- Considere las concentraciones de tensiones: Las roscas macho pueden actuar como concentradores de tensiones, especialmente en aplicaciones con cargas cíclicas o vibraciones. El uso de componentes con rosca hembra en el lado más crítico de una conexión puede mejorar en ocasiones la vida a fatiga.
Desde una perspectiva de fabricación, el mecanizado CNC es idóneo para producir tanto racores roscados macho como hembra con alta precisión. La capacidad de roscar componentes en un solo amarre garantiza que el eje de la rosca permanezca concéntrico con el cuerpo del racor, reduciendo el riesgo de cruzamiento de roscas durante el montaje.
Buenas prácticas de instalación y mantenimiento para racores de latón
Una instalación y un mantenimiento adecuados son esenciales para maximizar la vida útil de racores de latón mecanizados. Aunque el latón es un material duradero, no es inmune a los daños derivados de una manipulación inadecuada o de condiciones de funcionamiento adversas.
Directrices de instalación
- Utilice las herramientas correctas: Utilice siempre llaves que se ajusten a las caras planas o superficies hexagonales del racor. Evite usar llaves de tubería sobre superficies acabadas, ya que los dientes pueden dañar el latón y crear trayectorias de fuga.
- Aplique el sellador de roscas correctamente: Para roscas NPT y BSPT, aplique cinta de PTFE o pasta selladora para roscas solo en las roscas macho, dejando las dos primeras roscas al descubierto para evitar que el sellador entre en el sistema. Para roscas BSPP, utilice una junta o un O-ring adecuados en la cara de sellado.
- Apriete según especificación: Apretar en exceso los racores de latón puede deformar las roscas o agrietar el cuerpo del racor. Utilice una llave dinamométrica y siga los valores de par recomendados por el fabricante para el tamaño y material específicos del racor.
- Soporte los componentes pesados: Para racores grandes o pesados, proporcione soportes de tubería adecuados para evitar una tensión excesiva en la unión. El peso sin soporte puede provocar que el racor fugue o falle con el tiempo.
Consideraciones de mantenimiento
- Inspeccione en busca de corrosión: Compruebe periódicamente los racores de latón en busca de signos de descinficación, que se manifiesta como una decoloración rojiza o rosada en la superficie. Esta condición indica que el zinc se ha lixiviado selectivamente de la aleación, debilitando el racor.
- Compruebe el desgaste de las roscas: El montaje y desmontaje repetidos pueden desgastar las roscas, reduciendo su eficacia de sellado. Sustituya los racores que muestren signos de daño en las roscas o gripado.
- Vigile las fugas: Incluso las fugas pequeñas pueden indicar un problema en desarrollo. Solucione las fugas con prontitud volviendo a apretar las conexiones, sustituyendo las juntas o, si es necesario, sustituyendo el racor.
Proveedores como Jucheng ofrecen comentarios detallados de DFM (Diseño para Fabricación) durante el proceso de cotización, ayudando a los clientes a optimizar sus diseños para la fabricabilidad y el ensamblaje. Este enfoque proactivo puede prevenir problemas de instalación antes de que ocurran, ahorrando tiempo y dinero a largo plazo.
Preguntas frecuentes sobre racores de latón mecanizados
P1: ¿Cuál es la diferencia entre los racores de latón mecanizados por CNC y los racores de latón fundidos?
Los racores de latón mecanizados por CNC se producen eliminando material de barras macizas mediante herramientas de corte controladas por computadora, lo que ofrece una precisión dimensional, un acabado superficial y una integridad del material superiores. Los racores de latón fundido se conforman vertiendo latón fundido en un molde, lo que puede introducir porosidad, contracción y dimensiones menos precisas. Por lo general, se prefieren los racores mecanizados para aplicaciones críticas en las que la estanqueidad y la consistencia son primordiales.
P2: ¿Se pueden utilizar racores de latón con tuberías de acero inoxidable?
Sí, los racores de latón se pueden utilizar con tuberías de acero inoxidable, siempre que se empleen selladores de rosca adecuados y se considere la corrosión galvánica. El latón y el acero inoxidable están muy separados en la serie galvánica, por lo que, en presencia de un electrolito, el latón puede corroerse de forma preferente. El uso de uniones dieléctricas o el aislamiento de los materiales puede mitigar este riesgo.
P3: ¿Cómo elijo entre roscas NPT y BSP?
La elección entre roscas NPT y BSP depende de la región geográfica y de las normas del sistema existente. La NPT es estándar en Norteamérica, mientras que la BSP predomina en Europa, Asia y otras regiones. En caso de duda, consulte las especificaciones de diseño del sistema o las recomendaciones del fabricante del equipo.
P4: ¿Cuál es el plazo de entrega típico para racores de latón mecanizados a medida?
Los plazos de entrega varían según la complejidad de la pieza, la cantidad solicitada y el calendario de producción del proveedor. Para cantidades de prototipo, se pueden lograr plazos de entrega de 3 a 7 días con proveedores que mantienen capacidad dedicada a la creación de prototipos. Para series de producción, los plazos de entrega típicos son de 2 a 5 semanas. Confirme siempre los plazos de entrega con el proveedor antes de realizar un pedido.
P5: ¿Son los racores de latón adecuados para sistemas hidráulicos de alta presión?
Los racores de latón son adecuados para sistemas hidráulicos que funcionan a presiones moderadas, normalmente de hasta 1.000 psi, según el diseño del racor y la aleación. Para presiones más altas, por lo general se recomiendan racores de acero o de acero inoxidable. Consulte siempre los datos de presión nominal del fabricante del racor antes de especificar latón para aplicaciones de alta presión.
P6: ¿Qué opciones de posprocesamiento están disponibles para los racores de latón?
Las opciones de posprocesamiento habituales para los racores de latón incluyen el desbarbado, el tamboreado, el acabado vibratorio, el electropulido, el niquelado, el cincado y el recubrimiento en polvo. Estos procesos pueden mejorar el acabado superficial, aumentar la resistencia a la corrosión o proporcionar un aspecto decorativo. Elija un proveedor que ofrezca una variedad de opciones de acabado para satisfacer sus requisitos específicos.
P7: ¿Cómo puedo verificar la calidad de los racores de latón mecanizados de un nuevo proveedor?
Solicite informes de ensayo de materiales (MTR), informes de inspección dimensional y, si es posible, una muestra de las piezas de producción reales. Pregunte por las certificaciones del sistema de gestión de la calidad del proveedor (p. ej., ISO 9001, IATF 16949) y por su equipo de inspección (p. ej., CMM, comparador óptico). Visitar las instalaciones del proveedor o realizar una auditoría por terceros también puede proporcionar una valiosa garantía.
P8: ¿Cuál es la vida útil de los racores de latón?
Los racores de latón tienen una vida útil esencialmente indefinida cuando se almacenan en un entorno interior seco. Sin embargo, la exposición a atmósferas corrosivas o el contacto prolongado con la humedad pueden provocar deslustre o deszincificación. Almacene los racores en su embalaje original o en contenedores sellados para protegerlos de la degradación ambiental.
Por qué Jucheng Precision destaca para racores de latón mecanizados
Al seleccionar un socio para racores de latón mecanizados, las capacidades técnicas del proveedor, los sistemas de calidad y el compromiso con el servicio al cliente son tan importantes como el precio por pieza. Jucheng Precision aporta más de 20 años de experiencia en fabricación a cada proyecto, respaldada por una instalación de 8.000 m² equipada con más de 150 máquinas CNC, incluidas 25 unidades de alta precisión de 5 ejes Haas y Mazak.
Los diferenciadores clave que hacen de Jucheng una opción convincente para ingenieros y profesionales de compras incluyen:
- Certificaciones integrales: Jucheng cuenta con las certificaciones ISO 9001:2015, ISO 14001, ISO 13485 e IATF 16949, lo que demuestra un compromiso con la gestión de la calidad, la responsabilidad ambiental y los estándares de la industria automotriz.
- Precisión excepcional: La empresa alcanza habitualmente tolerancias de ±0,005 mm en dimensiones críticas, con la capacidad de mantener ±0,0002 pulgadas (±0,005 mm) bajo pedido.
- Precios competitivos: Jucheng ofrece precios entre un 15 y un 25% inferiores a los de los proveedores de EE. UU. y Europa, sin comprometer la calidad ni el servicio.
- Plazos de entrega rápidos: Los prototipos se pueden entregar en 3–7 días y las series de producción en 2–5 semanas, con un gestor de proyectos dedicado que proporciona actualizaciones periódicas y fotos del proceso.
- Solución integral: Con más de 30 procesos de acabado posteriores disponibles, Jucheng puede encargarse de todo, desde el mecanizado en bruto hasta el tratamiento superficial final, reduciendo la complejidad de la cadena de suministro.
- Alcance global: Atendiendo a clientes en más de 25 países, Jucheng cuenta con la infraestructura logística para entregar piezas en todo el mundo a través de DHL, FedEx o UPS en un plazo de 3–7 días.
Ya sea que esté desarrollando un nuevo producto, optimizando un diseño existente o ampliando la producción, el equipo de ventas técnicas de Jucheng está disponible para proporcionar comentarios de DFM, recomendaciones de materiales y soporte de ingeniería continuo. Cargue sus planos CAD en 2D o 3D para recibir una cotización gratuita y un análisis de DFM en un plazo de 24 horas.
En el competitivo panorama del mecanizado de precisión, la combinación de experiencia técnica, sistemas de calidad y enfoque centrado en el cliente de Jucheng lo convierte en un socio confiable para racores de latón mecanizados y otros componentes mecanizados por CNC. Al elegir un proveedor que prioriza tanto la precisión como la colaboración, usted asegura que sus sistemas de fluidos funcionen de manera confiable durante toda su vida útil.
¿Listo para especificar su próximo lote de racores de latón mecanizados? Contacte a Jucheng Precision hoy para analizar los requisitos de su proyecto, solicitar una muestra u obtener una cotización competitiva. Con su amplia experiencia en el mecanizado de latón y su compromiso con la calidad, Jucheng está bien posicionada para respaldar su éxito desde el prototipo hasta la producción.
Conclusión: Tomar la decisión correcta para sus necesidades de racores de latón
Seleccionar el proveedor adecuado para racores de latón mecanizados es una decisión que repercute a lo largo de todo el ciclo de vida del producto, desde el diseño inicial y la creación de prototipos hasta la producción, la instalación y el mantenimiento a largo plazo. Al priorizar la certificación de materiales, la precisión dimensional, el cumplimiento de los plazos de entrega y las capacidades de posprocesamiento, puede mitigar los riesgos y garantizar que sus sistemas de fluidos funcionen de manera confiable incluso en los entornos más exigentes.
Esta guía ha explorado los factores críticos que distinguen a los proveedores excepcionales del resto, basándose en conocimientos de ingeniería del mundo real y debates de la comunidad para proporcionar un marco práctico de toma de decisiones. Ya sea que esté abasteciéndose para un sistema de plomería, una instalación de HVAC, un ensamblaje automotriz o un dispositivo médico, los principios aquí descritos le ayudarán a navegar con confianza por el complejo panorama de la adquisición de racores de latón.
Recuerde que el precio más bajo rara vez es el mejor valor cuando se tiene en cuenta el costo de las fallas, en términos de tiempo de inactividad, reparaciones y reputación. Invierta tiempo en evaluar a fondo a los posibles proveedores, solicitar documentación y, cuando sea posible, visitar las instalaciones o realizar auditorías. La tranquilidad que brinda saber que sus racores están fabricados con los más altos estándares bien vale el esfuerzo.
Recursos adicionales
Para obtener más información sobre la metalurgia del latón, los procesos de mecanizado CNC y las normas de racores, considere las siguientes fuentes autorizadas:
- Copper Development Association – Aleaciones de latón para plomería
- ASTM International – Normas para racores de latón
- ISO – Normas internacionales para racores roscados
- Jucheng Precision – Servicios de mecanizado CNC
Esta guía fue desarrollada por el equipo técnico de Jucheng Precision en colaboración con ingenieros de la industria y profesionales de compras. Para obtener asistencia personalizada con su racores de latón mecanizados proyecto, contáctenos hoy.