
Un modèle de sculpture ou un prototype d'exposition part d'un objectif visuel, mais il doit néanmoins s'adapter au brut disponible, laisser de la place aux outils et tenir ensemble après usinage. Décidez d'abord ce que le modèle doit communiquer : forme globale, aspect de surface, interface d'assemblage ou concept produit observé à une échelle particulière. Cette réponse détermine quelles faces nécessitent un contrôle de finition, où le modèle peut être divisé et si des composants usinés en métal ou en plastique constituent une voie sensée. Ce guide traduit une forme sculpturale en pièces usinables ; il ne promet pas de sculpture, de peinture ou de fabrication de maquettes grand format en service complet. Pour les modèles de sculpture, définissez quelles formes et surfaces doivent se lire clairement à distance d'observation, puis confrontez ces priorités au brut, à l'accès des outils et aux limites d'assemblage.
Déterminez ce que le modèle doit communiquer
Pour les modèles de sculpture constitués de composants usinés par CNC, distinguez ce que le spectateur doit voir de ce que la pièce doit physiquement faire. Un modèle peut communiquer une silhouette, une proportion, un découpage de couleurs ou la relation entre une coque visible et son support sans être motorisé ni chargé. Un prototype fonctionnel, en revanche, est destiné à tester l'ajustement, le mouvement, la chaleur, la résistance ou une autre condition de fonctionnement. Un seul échantillon ne peut servir les deux objectifs que si ses matériaux, ses interfaces et ses critères d'acceptation soutiennent les deux rôles.
Notez la distance d'observation, la manipulation prévue et l'environnement d'exposition visé. Un petit échantillon de table observé de près révèle des marques d'outil et des lignes de joint qu'une grande pièce exposée à plusieurs mètres peut ne pas montrer. Une manipulation répétée peut rendre une ailette délicate, une paroi mince ou un bord tranchant inadaptés même si l'aspect est correct dans la CAO. Si le modèle ne doit montrer que la forme, identifiez quelles dimensions sont des références visuelles et quelles interfaces doivent réellement s'assembler.
Transformez la forme sculptée en géométrie accessible
Les surfaces organiques peuvent être représentées par un modèle CAO dense, mais chaque détail sculpté n'est pas également usinable à partir d'un bloc plein. Le diamètre de l'outil, la portée, la direction de coupe, le dégagement du porte-outil, le maintien en position et le nombre de faces accessibles contraignent la surface finale. Les concavités profondes, les canaux étroits et les contre-dépouilles peuvent nécessiter une orientation différente, un outil plus petit, plusieurs montages ou une surface redessinée. Une stratégie cinq axes peut atteindre davantage d'orientations, mais elle n'élimine pas les limites d'accès des outils et ne garantit pas que chaque point puisse être fini en un seul montage.
Examinez le modèle en gardant à l'esprit le brut réel et le plan de référence. Une saillie étroite peut nécessiter un support temporaire ou un composant séparé. Une poche profonde peut piéger un outil ou laisser un rayon qui modifie la ligne visuelle voulue. Lorsque la surface est principalement visuelle, un léger ajustement géométrique peut préserver la forme perçue tout en rendant l'accès de la fraise et la finition pratiques. Indiquez si la surface CAO est nominale ou si certains détails peuvent être simplifiés après examen. Pour la conception de modèles d'exposition CNC, identifiez les risques d'accès des outils et de support avant d'opter pour une forme monobloc ; une division planifiée peut préserver la géométrie visible tout en rendant l'usinage pratique.
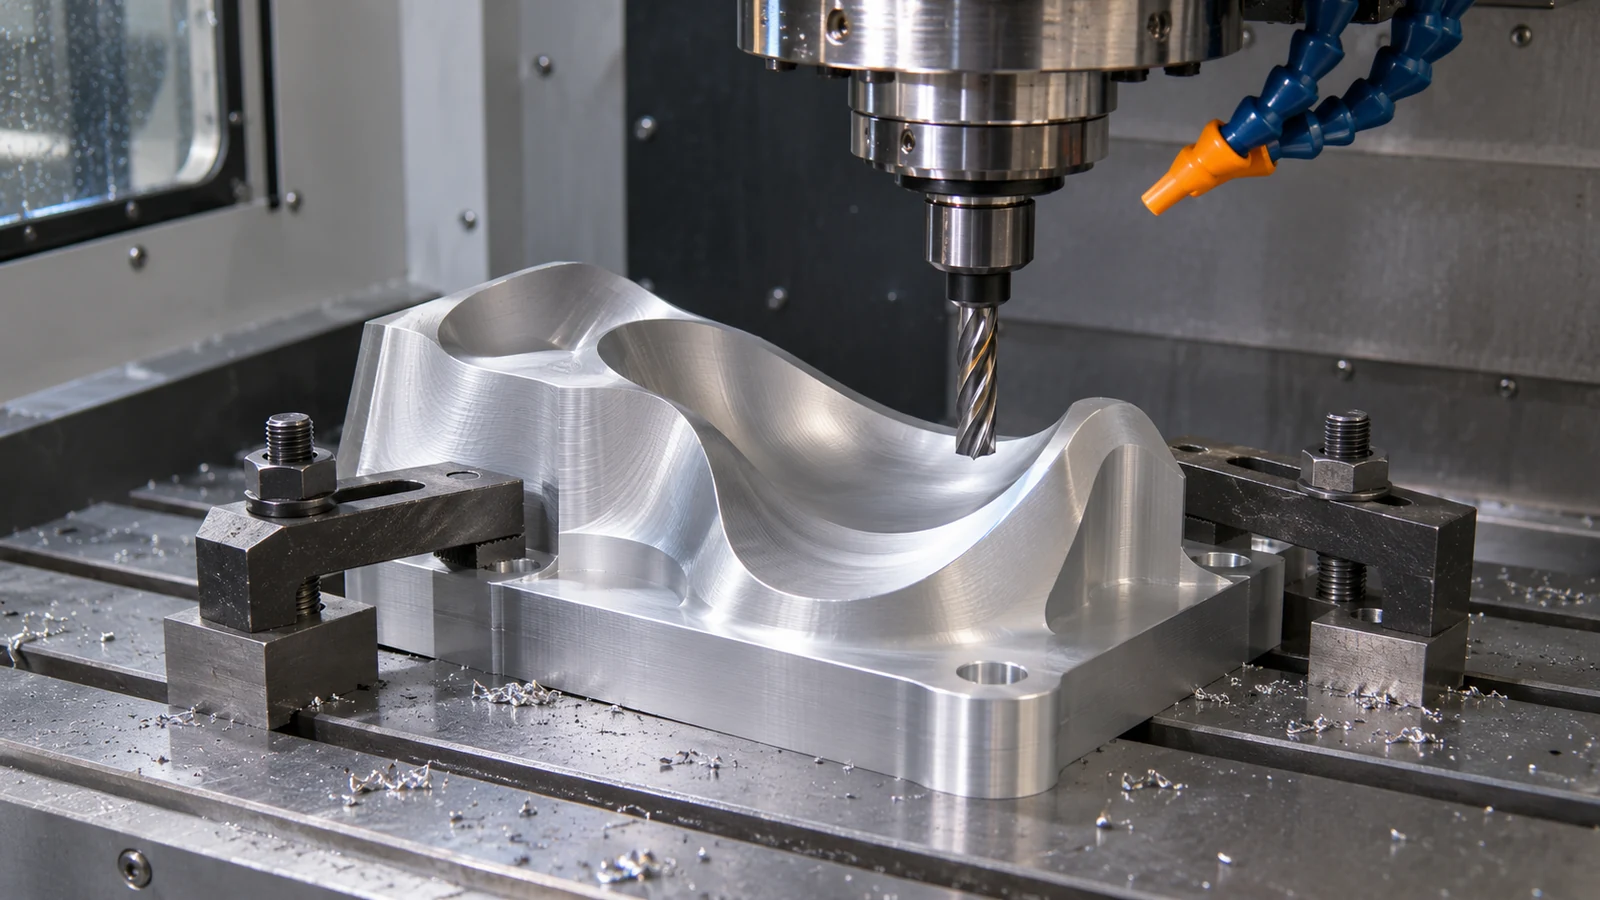
Pour le processus d'usinage lui-même, la capacités de fraisage CNC page du site décrit les catégories de procédés disponibles. La stratégie d'axes appropriée est déterminée par la géométrie de la pièce et l'examen du projet, et non par le mot “ sculpture ”.”
Placez les joints avant de planifier la trajectoire d'outil
Les formes grandes ou complexes peuvent devoir être divisées en sections usinées en raison de la taille du brut, de l'accès des outils, du gaspillage de matière ou de la nécessité de présenter plusieurs faces. La division doit suivre si possible une limite visuelle naturelle : une ligne de base, une rupture de panneau, une face inférieure ou une transition cachée à la vue principale. Une division arbitraire sur une surface lisse et très visible peut créer un jeu ou un décrochement qui domine le modèle fini.
Définissez comment les sections se positionnent et se fixent. Des goujons, des épaulements, des vis ou une plaque de base peuvent contrôler l'alignement, mais chacun ajoute de la géométrie et des exigences d'assemblage. Une simple fixation peut maintenir des pièces ensemble sans les positionner précisément ; une fonction de positionnement doit avoir une relation de référence claire et un plan d'inspection. Si un adhésif ou une autre méthode d'assemblage est utilisé hors du périmètre d'usinage, identifiez qui est responsable de cette opération et comment la surface assemblée sera acceptée.
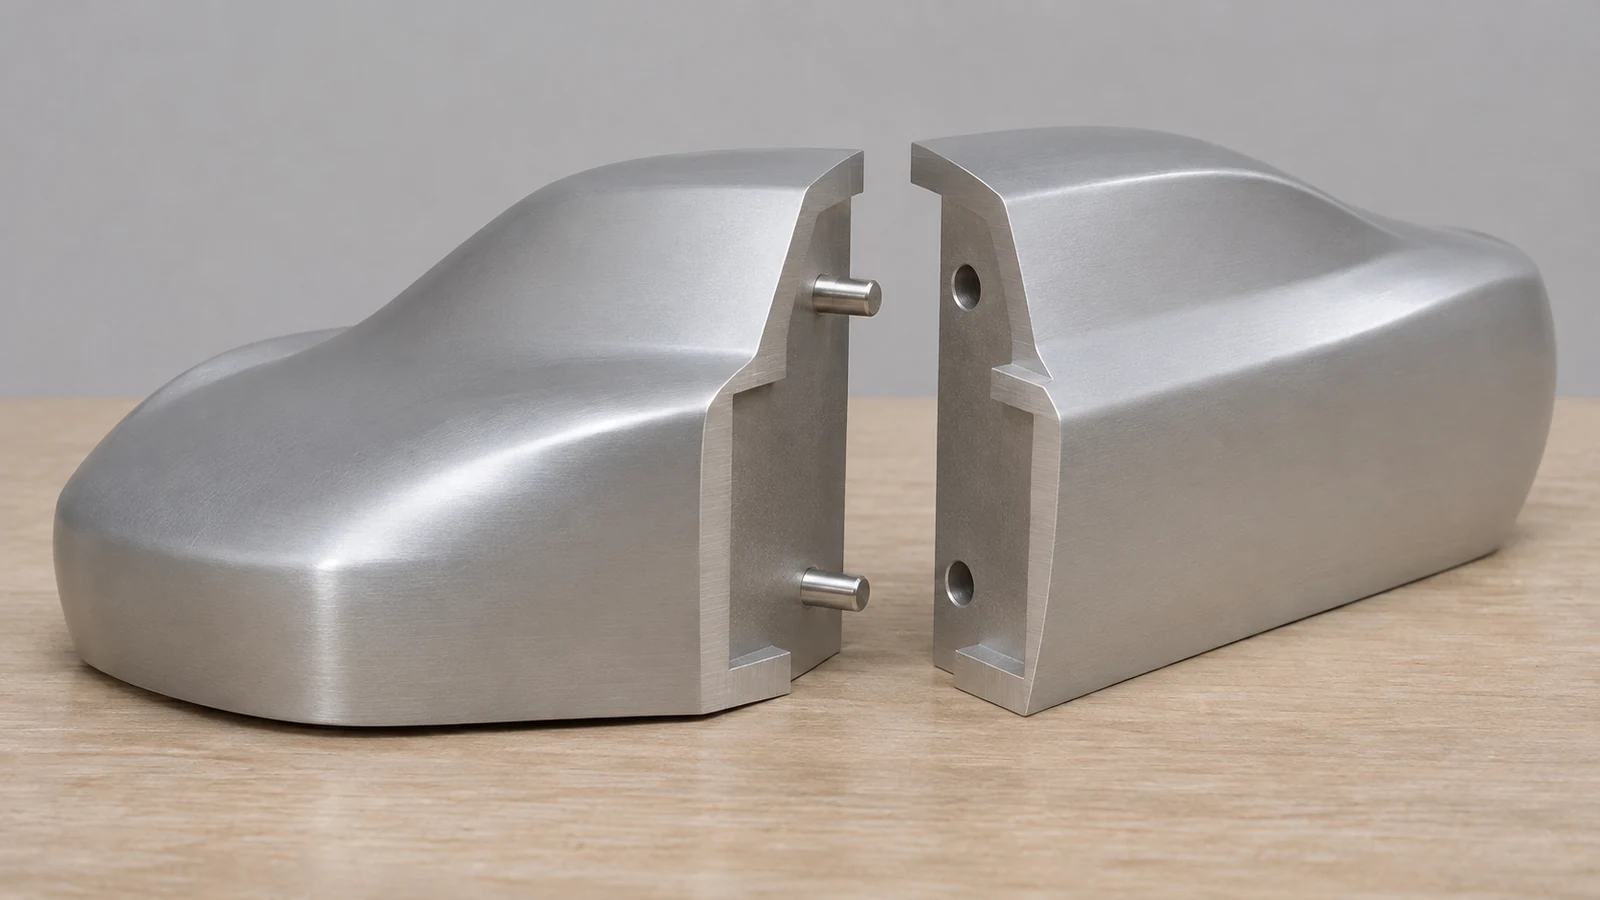
Pensez aux marques de fixation et à l'accès pour le bridage en même temps. Une face nécessaire pour le maintien en position peut devenir visible par la suite, le design peut donc nécessiter une languette sacrificielle, un plot de fixation caché ou une base séparée. Ces choix affectent l'utilisation de la matière et les montages. Ils doivent être résolus dans le modèle plutôt que d'être laissés à l'enlèvement de matière sur une surface cosmétique à la fin.
Choisissez le matériau en fonction de l'observation et de la manipulation
Le choix du matériau dépend de ce que l'échantillon de présentation doit montrer. Aluminium peut convenir à une forme usinée légère et rigide ; l'acier ou l'acier inoxydable peuvent être envisagés lorsque la masse, l'usure ou le comportement à la corrosion importent ; les plastiques techniques peuvent soutenir un modèle visuel plus léger ou un échantillon d'interface. Ce sont des points de départ, pas des recommandations générales. La nuance exacte, la forme de stock, la finition et les conditions de présentation doivent être examinées pour la pièce.
La couleur et la réflectivité peuvent changer la façon dont une surface sculptée est perçue. Une finition brillante accentue les marques d'outil et les petites ondulations ; une finition mate peut les adoucir mais peut modifier la définition des arêtes. Si une opération de revêtement, d'anodisation ou de polissage suit l'usinage, identifiez la référence d'aspect, les surfaces masquées et les dimensions qui doivent rester contrôlées par la suite. Une finition de présentation n'établit pas à elle seule l'aptitude à une charge ou un environnement fonctionnel.
Comparez la masse du matériau à la façon dont le modèle sera monté et manipulé. Un corps monobloc lourd peut nécessiter une base substantielle, tandis qu'un modèle assemblé plus léger peut nécessiter des joints plus résistants. Si le poids n'est qu'un indice d'apparence, dites-le ; si l'échantillon doit représenter la masse ou l'équilibre d'une pièce de production, spécifiez cette exigence d'essai séparément.
Traitez les surfaces visibles comme une exigence distincte
“ Finition cosmétique ” est trop vague pour qu'un fournisseur puisse chiffrer ou inspecter de manière cohérente. Marquez la direction d'observation principale et divisez le modèle en zones visible, secondaire et cachée. Indiquez la texture requise ou l'échantillon approuvé pour les surfaces visibles, définissez si les marques de trajectoire d'outil sont acceptables, et montrez où les ruptures d'arêtes ou le polissage peuvent altérer la silhouette. Une note de finition générale sur toutes les faces peut augmenter le coût sans améliorer la présentation.
Les petits rayons et les transitions nettes méritent une attention particulière. Une fraise à bout sphérique laisse un motif d'écailles sur une face profilée ; changer le pas de recouvrement, la taille de l'outil ou la direction de finition peut modifier la texture visuelle et le temps d'usinage. Un angle intérieur serré peut rester arrondi car un outil rotatif a un diamètre fini. Si une ligne interne nette est essentielle à l'apparence, demandez-vous si la géométrie peut être divisée, si une opération secondaire est justifiée, ou si le modèle peut accepter un rayon délibéré.
Après l'usinage, la manutention, l'ébavurage et toute opération de finition peuvent affecter les surfaces que les observateurs remarquent en premier. Un plan de protection simple — identifier les zones de contact, l'orientation de l'emballage et les marques acceptables — aide à éviter qu'une bonne face usinée soit rayée avant la présentation. Voir les options de finition de surface CNC du site pour le périmètre du procédé ; confirmez la finition et la référence d'acceptation pour le modèle particulier.
Préparez un dossier de modèle qu'un atelier d'usinage peut examiner
Envoyez le fichier CAO natif ou neutre, un plan contrôlé, les unités, la révision, l'encombrement global, la quantité, le matériau et l'état, les zones de finition, les vues d'assemblage et l'objectif de présentation prévu. Marquez les interfaces qui doivent s'ajuster, les faces visibles qui régissent l'apparence, et les fonctions qui peuvent être traitées comme référence. Incluez une vue montrant l'orientation de présentation préférée et notez toute surface de fixation ou de montage cachée.
Pour un projet de sculpture utilisant des pièces métalliques ou plastiques usinées par CNC, identifiez la séquence d'assemblage, la méthode de positionnement et les jeux ou décalages acceptables. Indiquez si le fournisseur usine uniquement les composants ou s'il chiffre également l'assemblage ou la finition externe. Ne supposez pas qu'un fournisseur de pièces CNC fournit aussi la sculpture numérique, le scan, la sculpture sur mousse, l'accord des couleurs, la construction d'exposition ou l'installation artistique complète ; confirmez ces services séparément si nécessaire.
Avant la validation, comparez le modèle fini à son objectif. Une maquette visuelle nécessite une forme, une apparence et une stabilité de présentation contrôlées ; un prototype fonctionnel nécessite les interfaces pertinentes, l'état du matériau et les critères d'essai. Si une pièce doit satisfaire les deux, listez les deux ensembles d'exigences et identifiez quelles caractéristiques sont critiques pour l'acceptation. Le flux de prototypage rapide CNC couvre le processus global de la demande de devis à l'essai ; cet article s'en tient aux décisions liées à l'apparence que ce processus ne résout pas à lui seul. Cette séparation permet à la voie d'usinage de répondre à la bonne question sans surcontrôler chaque détail décoratif. Une revue finale de conception du modèle d'affichage CNC doit comparer la forme usinée, les zones de surface, l'assemblage et la stabilité d'affichage avec la finalité de présentation prévue du modèle.