
L'alignement des alésages du corps de pompe doit être spécifié à partir de l'arbre et de la disposition des roulements que le corps doit supporter, et non à partir de la face extérieure la plus facile à mesurer. Le plan doit montrer comment les portées de roulements, les alésages de joints, les faces d'appui et les caractéristiques liées à la roue se rapportent à un axe fonctionnel, et si l'acceptation s'applique à un corps libre ou à un état assemblé. Un alésage peut respecter sa limite de diamètre tout en étant hors axe ou au mauvais angle. Définissez d'abord la relation, puis choisissez une séquence d'usinage et de contrôle capable de la vérifier.
Suivez l'ensemble tournant à travers le corps
Commencez par la chaîne mécanique : arbre, roulements, joints, portées du corps et interface de la roue. Identifiez quels alésages du corps supportent l'arbre, quelles faces positionnent les composants de roulement ou de joint, et quelles caractéristiques contrôlent la position axiale. La roue est montée sur l'arbre, donc sa position de travail dépend de toute la chaîne, et non d'une dimension de cavité isolée.
Séparez l'alignement radial du positionnement axial. Un alésage de roulement peut établir l'axe de rotation, tandis qu'un épaulement ou une face de couvercle contrôle l'empilement le long de cet axe. Un siège de joint peut nécessiter les deux relations. Évitez une note générale qui implique que chaque alésage, lamage et poche partage le même contrôle.
Construisez les références autour de l'axe d'arbre supporté
Utilisez des caractéristiques de référence qui représentent le corps installé. Une surface de montage ou un plan de joint peut établir l'orientation ; un siège de roulement peut établir l'axe ; un perçage de boulons ou une goupille peut fixer l'indexation angulaire et la position d'assemblage. Choisissez la référence primaire à partir de l'interface machine, et non d'une paroi esthétique ou d'une surface de fonderie non usinée, sauf si cette surface localise réellement la pièce.
Pour plusieurs sièges de roulements, définissez la coaxialité ou les relations d'axes afin qu'elles puissent être interprétées et mesurées dans la condition spécifiée. Si la conception utilise une cartouche, une chemise ou un insert remplaçable, précisez si la référence s'applique au siège du corps, à l'insert installé ou à l'axe final du roulement. L'ajustement et l'assemblage peuvent déplacer ou déformer la caractéristique supportée, donc la base de contrôle importe.
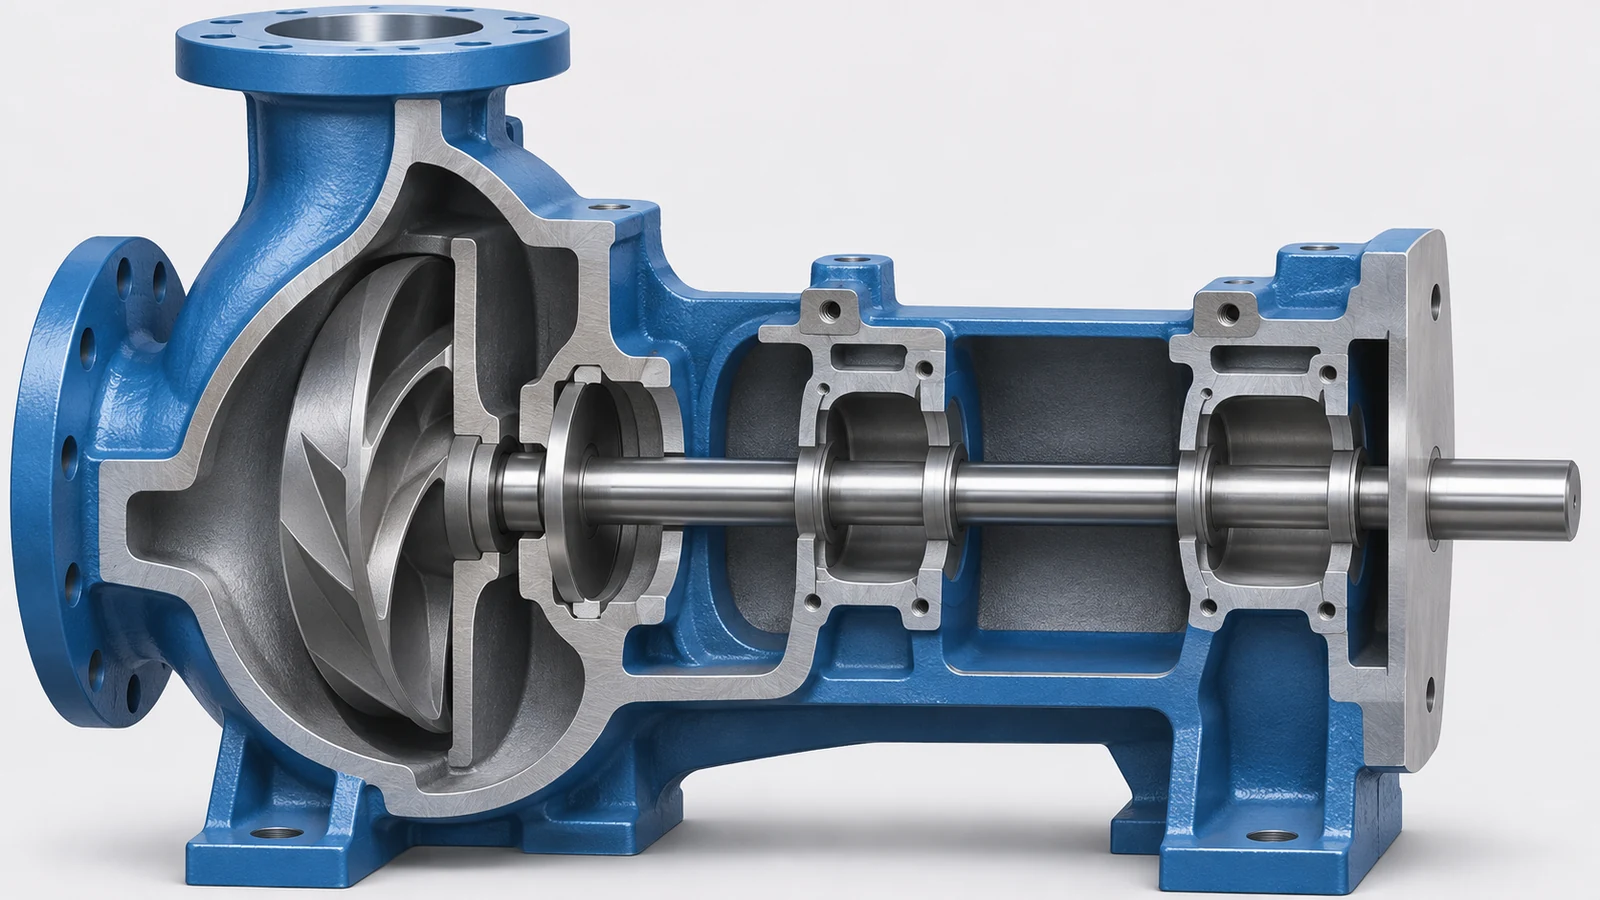
Le site Usinage de roues à 5 axes la page couvre les interfaces de composants associés ; cet article se limite à la géométrie du corps et à sa définition de contrôle.
Usinez les portées associées selon une séquence maîtrisée
Planifiez le positionnement de la pièce avant de commencer l'usinage. L'ébauche, la libération des contraintes, l'usinage de finition et le retrait de la pièce peuvent modifier la forme d'une pièce de fonderie ou d'un corps mince. La finition des alésages associés en une seule prise peut préserver leur relation ; si un transfert est nécessaire, la méthode de positionnement doit rétablir les mêmes références fonctionnelles. Un plan pratique d'alignement des alésages de corps de pompe préserve ces relations fonctionnelles grâce à la prise choisie et les confirme après toute opération susceptible de libérer les contraintes de fonderie.
Le bridage fait partie de la définition du processus. Un corps peut fléchir contre un support inégal ou lorsqu'il est serré en quelques points. S'il se détend après relâchement, les dimensions prises pendant le bridage peuvent ne pas prédire l'état libre ou installé. Identifiez la condition qui importe et utilisez un montage de contrôle qui la reproduit sans imposer d'effort involontaire.
L'accessibilité d'usinage influe également sur la séquence. Un logement de roulement profond, un lamage de joint et une cavité de roue peuvent nécessiter des accès d'outil ou des orientations différents. L'objectif n'est pas de forcer chaque caractéristique dans un seul montage, mais d'éviter la dérive de référence lorsque l'axe fonctionnel est transféré entre les opérations.
Mesurez plus que le diamètre d'alésage
Un contrôle complet peut inclure la dimension de l'alésage, la forme lorsqu'elle est spécifiée, la position de l'axe, la relation angulaire, la position de l'épaulement et la distance entre les interfaces. Les caractéristiques applicables dépendent de la conception. Un calibre à tampon ou un comparateur pneumatique peut vérifier la dimension mais peut ne pas établir de relation avec un autre alésage ou une autre face. Un contrôle par coordonnées peut évaluer plusieurs relations si la pièce est alignée sur la référence correcte et si la mesure atteint les profondeurs pertinentes.
| Caractéristique | Intention du plan à clarifier | Question d'inspection |
|---|---|---|
| Portée de roulement | Ajustement, axe et condition de référence | La dimension est-elle contrôlée séparément de la position de l'axe ? |
| Alésage ou face de joint | Alignement et siège axial | La mesure la relie-t-elle à l'axe de l'arbre supporté ? |
| Interface de couvercle ou de plan de joint | État du joint, goupilles et fixations | Le boîtier est-il contrôlé libre ou assemblé ? |
| Portée liée à la roue | Position axiale et relation de battement | Le montage représente-t-il l'empilement assemblé ? |
Ne convertissez pas une exigence système en une tolérance serrée arbitraire sur chaque caractéristique. Le concepteur doit identifier les dimensions qui régissent l'ajustement, la fonction d'étanchéité, le jeu du rotor ou l'assemblage, puis leur attribuer des limites mesurables.
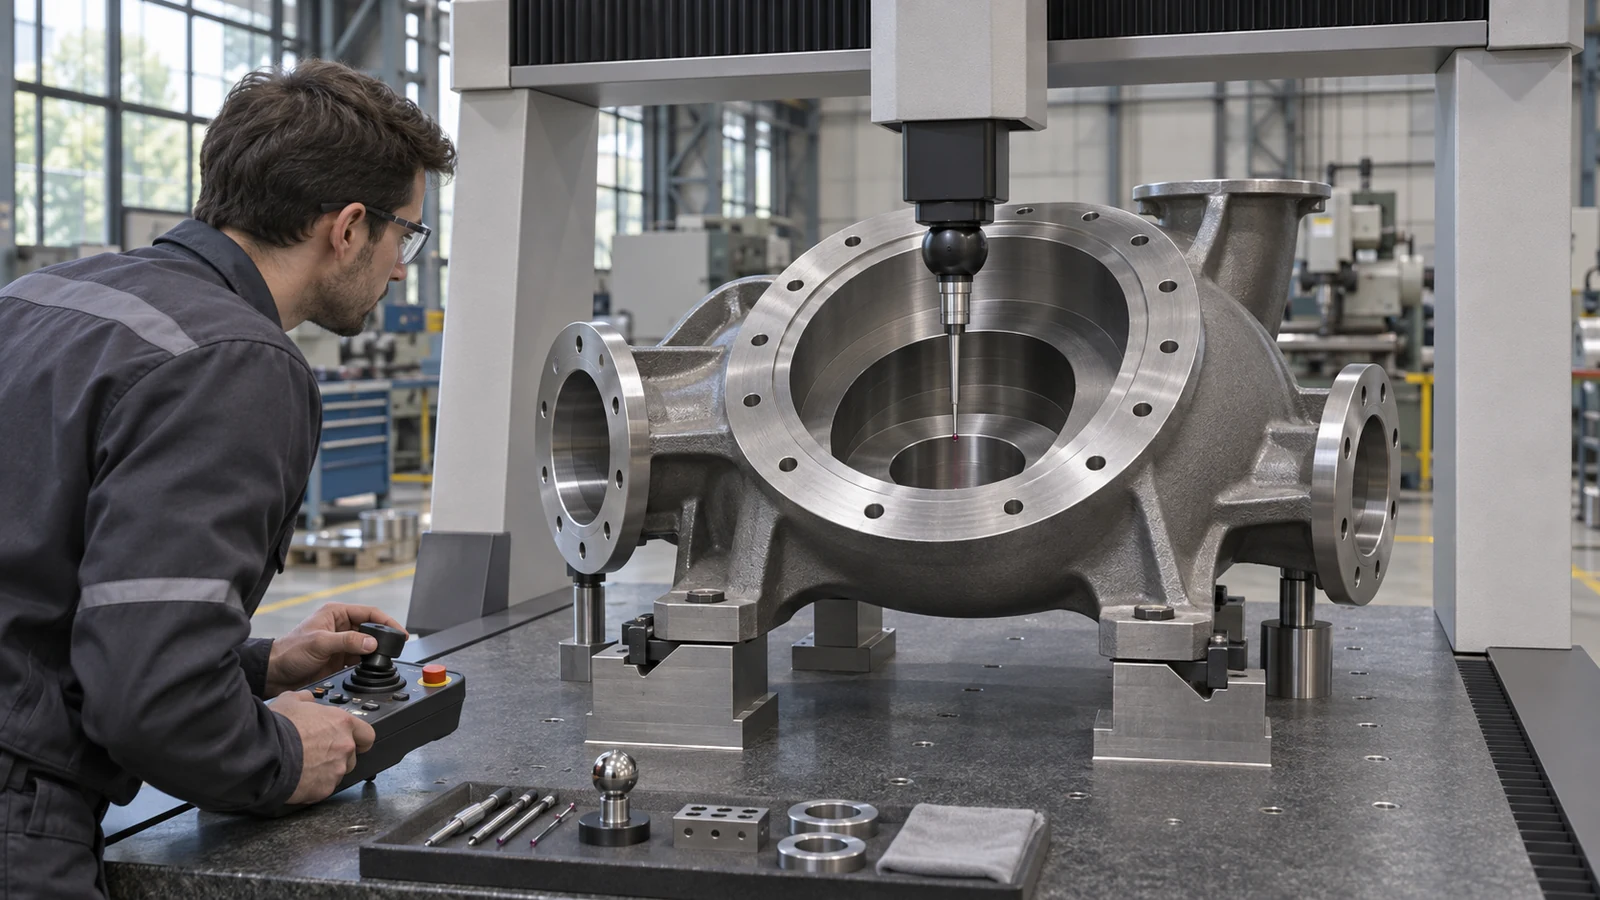
Séparez l'alignement de la qualification de la pompe
Des relations d'alésage correctes facilitent l'assemblage, mais elles ne certifient pas les performances hydrauliques, l'étanchéité, les vibrations, le rendement ou l'adéquation des matériaux. Ces résultats dépendent de la conception de la roue, des jeux, de l'équilibrage, des roulements, des garnitures, du fluide de service, de la vitesse et des conditions d'essai. Précisez qui est responsable de chaque essai de réception et quels enregistrements sont exigés. Un rapport d'inspection CNC documente une géométrie spécifiée ; il ne doit pas être présenté comme un essai de performance de pompe, sauf si la partie responsable a réalisé cet essai.
Distinguez un problème d'alignement de fabrication d'une usure ou d'un dommage d'assemblage constaté en service. Les décisions de réparation exigent le modèle de pompe, le plan, l'état et les limites du fabricant d'origine. Il s'agit d'un guide de conception et de préparation d'usinage, et non d'une procédure de réparation ni d'un barème de tolérances universel.
Fournissez au fournisseur une définition de contrôle exploitable
Indiquez le modèle et l'indice de révision actuels du carter, le schéma de références, les interfaces de roulements et de garnitures, l'intention d'ajustement, l'état d'assemblage, les relations d'axes critiques, les exigences de finition et les enregistrements d'inspection. Précisez si les inserts, les chemises ou les roulements sont fournis avec le carter et qui les installe. Si l'inspection a lieu avec un couvercle ou un carter divisé en place, définissez les fixations, la séquence et l'état qui rendent le résultat reproductible.
Avant diffusion, vérifiez chaque annotation par rapport au mesurage prévu. Si une caractéristique est inaccessible au palpage direct, convenez du calibre ou du montage et de son transfert de références avant la production. Un plan clair aide à préparer la gamme ; un plan de réception clair aide à distinguer un véritable problème d'alignement d'une différence de configuration de mesure. La revue finale de l'alignement des alésages du carter de pompe doit confirmer que chaque annotation et chaque méthode de mesure décrivent le même état, assemblé ou libre.
Pour le contexte général d'usinage de composants, consultez la page Fraisage CNC du site. L'étendue réelle et la réception restent propres au plan.