
Une gorge de dégagement de filetage offre un espace défini à la fin d'un filetage, souvent à côté d'un épaulement. Son rôle est de concilier la longueur de filetage utilisable, la position d'appui de la pièce conjuguée et le dégagement nécessaire à la réalisation du filetage. Ce n'est pas simplement un évidement supplémentaire à ajouter chaque fois qu'un outil s'approche d'une paroi. La gorge enlève aussi de la matière, de sorte que sa profondeur, sa largeur et ses transitions doivent être justifiées par la fonction de la pièce.
Un problème courant sur les plans est une section filetée qui semble se prolonger directement jusqu'à un épaulement à angle droit, alors que le composant conjugué est censé s'appuyer fermement contre cet épaulement. Le plan peut ne laisser aucun endroit clair pour les filets incomplets ou la sortie de l'outil. Résoudre cette ambiguïté avant l'usinage est plus fiable que de la découvrir lorsque l'assemblage ne s'emboîte pas complètement.
Distinguer trois limites à l'extrémité du filetage
Identifier d'abord la fin du filetage complet requis. Cela établit où le composant conjugué doit encore rencontrer la géométrie de filetage spécifiée. Identifier ensuite l'étendue de la sortie de filet ou du filetage incomplet qui peut être tolérée. Identifier enfin la surface qui arrête réellement l'assemblage. Ces trois emplacements peuvent être proches, mais ils remplissent des fonctions différentes.
Une cote jusqu'à l'épaulement ne définit pas nécessairement la longueur de filetage complet utilisable. De même, une longueur de filetage indiquée ne doit pas être supposée inclure ou exclure la sortie de filet sans vérifier la convention du plan. Si différents lecteurs font des hypothèses différentes, la même pièce peut paraître acceptable à la fabrication et inadaptée à l'assemblage.
Une gorge peut offrir un espace entre le filetage complet et l'épaulement, mais son emplacement doit être compatible avec la pièce conjuguée. Examiner le chanfrein d'entrée, la contre-dépouille ou toute autre géométrie de dégagement du composant conjugué plutôt que de considérer la pièce filetée isolément. Le filetage peut être acceptable alors qu'un bord adjacent empêche encore le contact d'appui prévu.
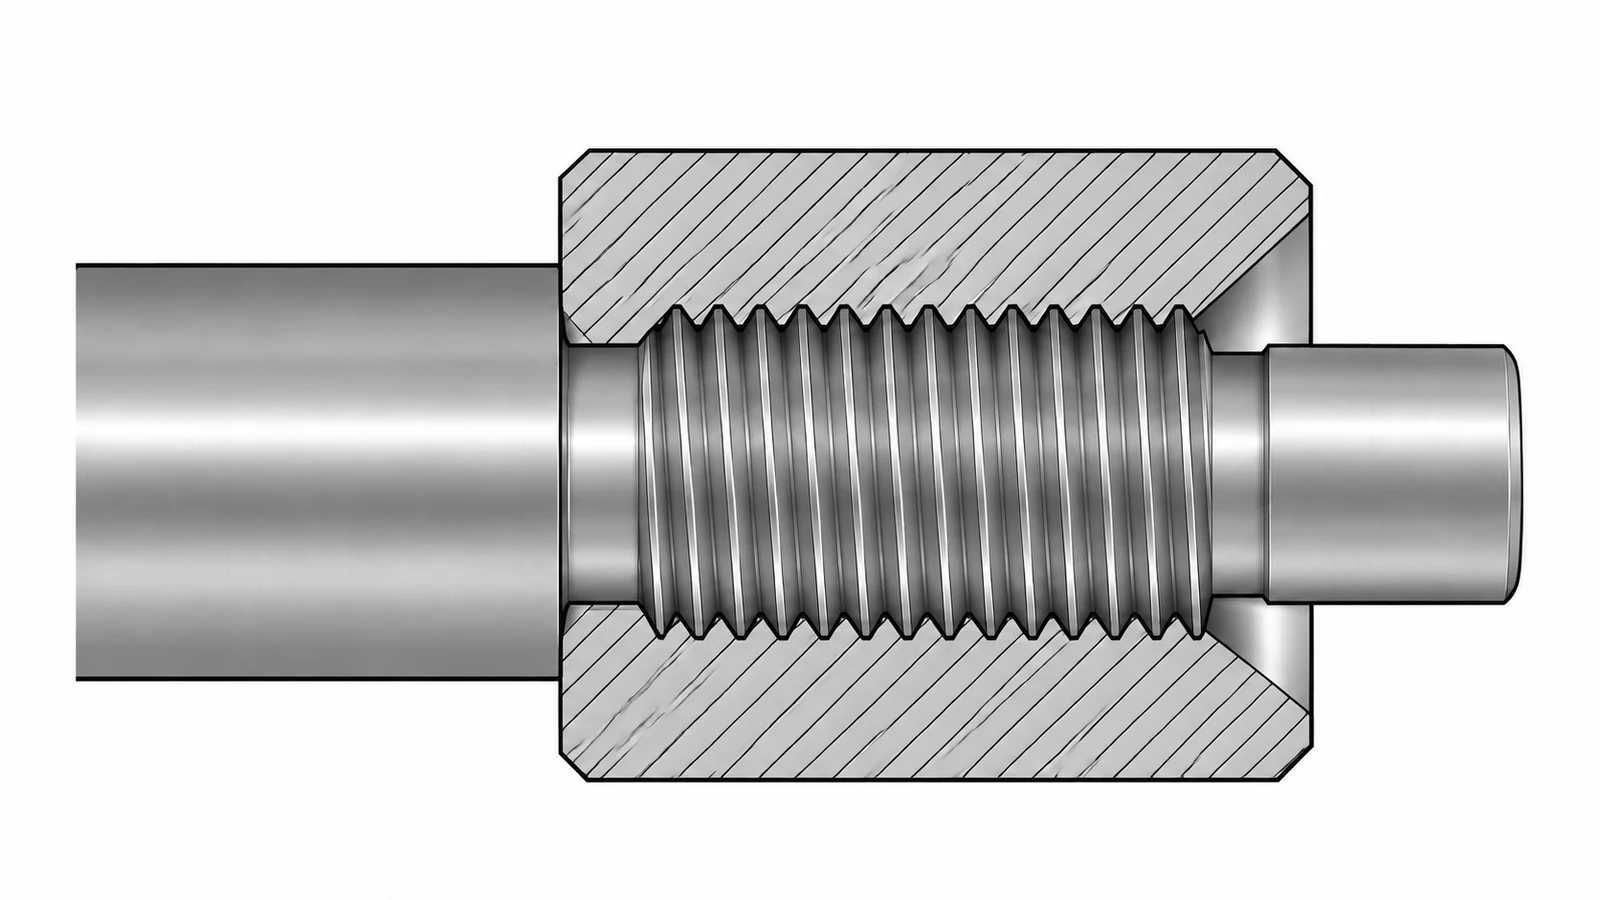
Un épaulement externe exige plus qu'un dégagement d'outil
Pour un arbre fileté externe, le dégagement doit être considéré conjointement avec la face de l'épaulement, le composant conjugué et l'engagement de filetage disponible. Une gorge plus large peut faciliter la réalisation de la fin du filetage, mais éloigner le début de l'engagement utile du siège. Une gorge plus profonde peut offrir du dégagement tout en réduisant la section restante.
Commencer par une vue en coupe de la paire assemblée. Indiquer quelles surfaces doivent se toucher et lesquelles doivent rester dégagées. Revenir ensuite à la fin de filetage requise. Cela révèle des conflits difficiles à voir sur une vue de l'arbre seul, comme un chanfrein conjugué qui dégage le sommet du filet mais pas la transition de l'épaulement.
La gamme d'usinage fait partie de cette discussion. Le dégagement exigé par une opération de filetage choisie n'est pas nécessairement identique à celui exigé par une autre. Utiliser le contexte réel de tournage et de filetage lors de l'examen de la caractéristique, tout en laissant les dimensions finales de la gorge sous le contrôle du plan. Ne laissez pas une préférence d'outil informelle redéfinir une caractéristique porteuse.
Lorsqu'un dégagement standard est prévu, spécifiez la norme, la forme et l'édition applicables. La norme DIN 76-1 traite des sorties de filetage et des saignées pour les filetages métriques ISO, mais ce domaine d'application ne rend pas un jeu de dimensions approprié pour tous les systèmes de filetage ou composants. Les exigences dimensionnelles réelles doivent provenir de la référence spécifiée et de la revue de conception.
Un dégagement interne modifie le problème d'accès
Une gorge interne près de l'extrémité d'un filetage doit être accessible par l'outil proposé et mesurable par la méthode d'inspection proposée. Une section qui paraît simple sur un plan peut devenir difficile à l'intérieur d'un alésage petit ou profond. Le problème n'est pas seulement de savoir si une arête de coupe peut pénétrer ; il s'agit de savoir si la caractéristique complète peut être produite sans endommager les surfaces fonctionnelles adjacentes.
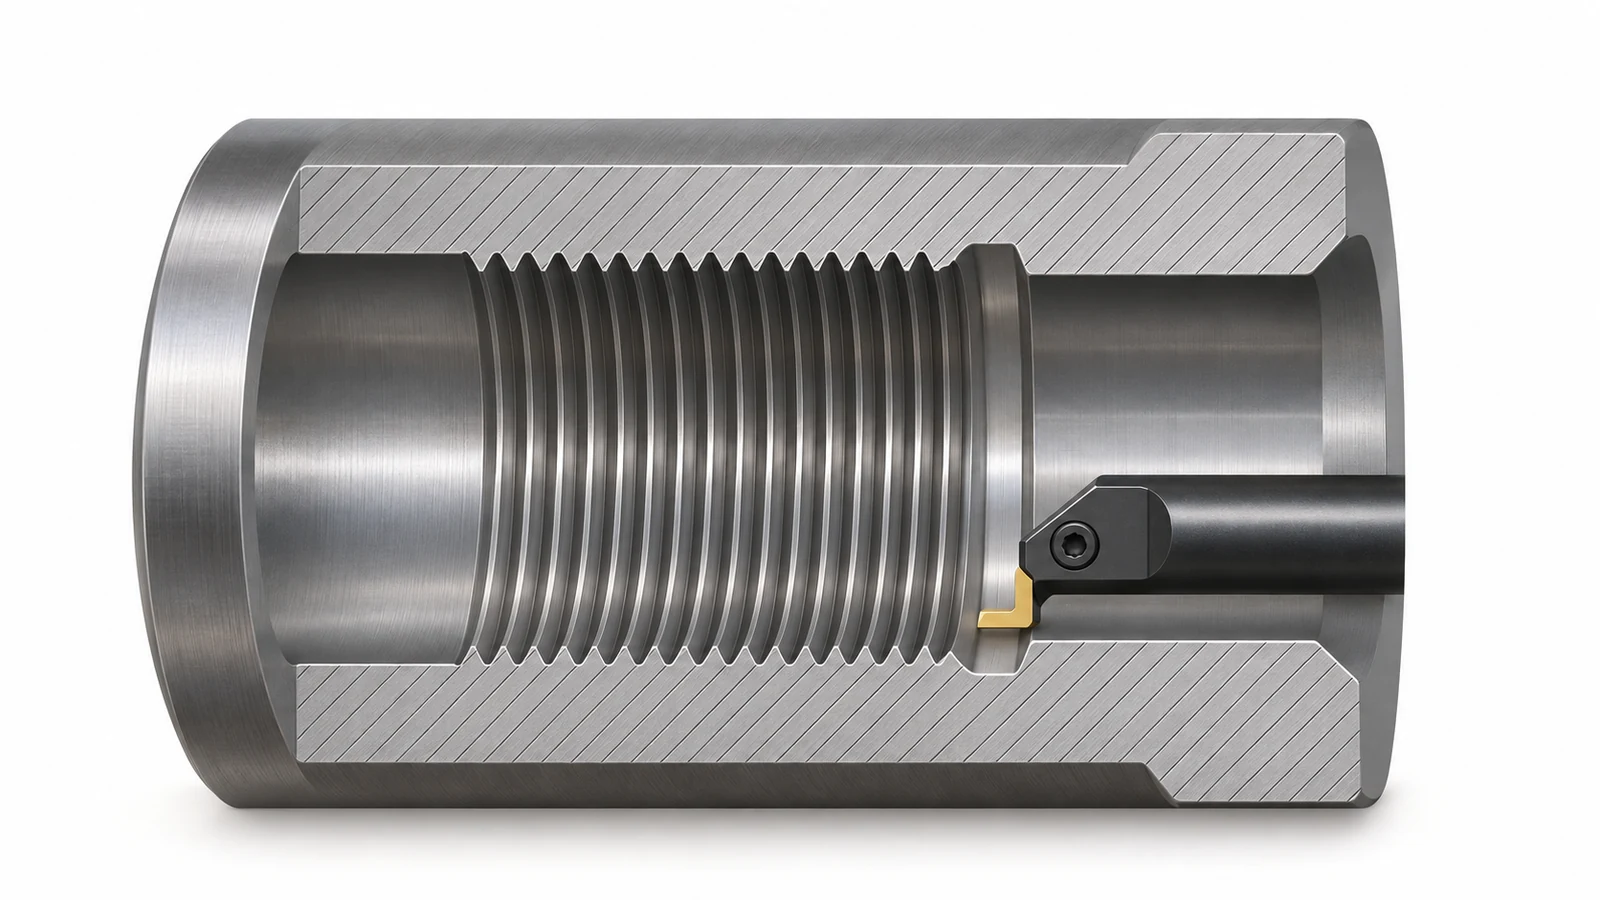
Distinguez un dégagement interne de l'espace de pointe de foret ou d'une profondeur de trou supplémentaire. Une profondeur supplémentaire peut offrir de la place au-delà d'un filetage borgne, mais elle ne crée pas nécessairement le dégagement radial ou la terminaison contrôlée exigés par une conception spécifique. Inversement, une gorge annulaire ne résout pas automatiquement toutes les limitations associées au filetage en trou borgne.
La méthode choisie influe également sur le traitement des copeaux, la sortie de l'outil et la transition entre filetage complet et incomplet. Discutez de ces contraintes avec le fournisseur en utilisant la géométrie réelle de l'alésage, du filetage et du fond. La comparaison des méthodes d'usinage des filetages plus large constitue un contexte utile ; cette caractéristique locale nécessite néanmoins sa propre définition.
Quand une gorge crée une faiblesse différente
Un dégagement n'est pas une amélioration gratuite. L'enlèvement de matière peut modifier la section supportant les charges de traction, de torsion ou de flexion. La transition de la gorge peut également devenir importante pour la tenue en fatigue. Évitez de choisir un évidement vif ou profond uniquement parce qu'il rend l'extrémité du filetage nette sur un modèle.
Pour une pièce à paroi mince filetée intérieurement, examinez la paroi restante à l'extérieur du dégagement. Un évidement radial modeste sur un composant massif de grande taille peut être significatif dans un petit manchon. La revue de conception doit considérer l'état final, y compris toute finition ou enlèvement de matière ultérieur, plutôt que seulement l'enveloppe de matière initiale.
Il peut exister des alternatives : déplacer l'épaulement, modifier le dégagement du composant conjugué, réviser l'engagement requis ou utiliser une autre approche de fabrication. Ce sont des options de conception à évaluer, et non des modifications qu'un machiniste devrait apporter sans approbation. Une caractéristique personnalisée discutée dans le cadre de l'usinage de filetages personnalisés nécessite néanmoins une définition d'acceptation contrôlée.
Faire concorder le plan et le contrôle
Avant diffusion, vérifiez que le plan répond à quatre questions pratiques :
- Où le filetage à profil complet doit-il se terminer, et quel engagement utilisable est requis ?
- Quelle face établit la position d'appui, et qu'est-ce qui dégage la transition adjacente ?
- Quelles dimensions de gorge et quelles transitions de bord sont contrôlées directement ou par une norme nommée ?
- Comment la sortie de filetage et la gorge seront-elles vérifiées sans se fier uniquement à un assemblage d'essai ?
Le plan d'inspection doit préserver la distinction entre un filetage conforme, un dégagement conforme et un assemblage correctement en place. Un composant conjugué qui atteint l'épaulement constitue une preuve fonctionnelle utile, mais il ne mesure pas toutes les dimensions de la gorge. De même, une gorge mesurée n'établit pas la longueur totale du filetage.
Un dégagement bien défini rend explicite la frontière entre ces caractéristiques. Sa valeur provient du fait qu'il soutient la relation voulue entre le filetage et l'épaulement tout en conservant une section de pièce acceptable, et non de l'ajout d'une gorge par habitude.