
Die Haynes-230-Bearbeitung sollte auf den Zustand des Rohteils, die Stabilität jedes Schnitts und die Oberfläche, die das fertige Bauteil benötigt, abgestimmt geplant werden. Ein Werkstoff, der für den Einsatz bei erhöhten Temperaturen ausgewählt wurde, macht die Bearbeitung nicht automatisch unempfindlich gegenüber Wärme oder Reibung. Die ingenieurtechnische Aufgabe besteht darin, die Einsatzanforderung in einen kontrollierten Fertigungsweg zu überführen.
Einsatztemperatur von Schnittbedingungen trennen
Haynes International bezeichnet 230 als eine Nickel-Chrom-Wolfram-Molybdän-Legierung mit Hochtemperaturfestigkeit und Beständigkeit gegenüber Umgebungseinflüssen. Diese Eigenschaften erklären, warum ein Konstrukteur sie für ein Bauteil im Heißbetrieb in Betracht ziehen kann. Sie legen jedoch keine akzeptable Schnittgeschwindigkeit, Standzeit oder Oberflächenbeschaffenheit für dieses Bauteil fest.
Die umfassendere Werkstoffauswahl für hohe Temperaturen sollte die Betriebsumgebung und die geforderte Spezifikation festlegen. Die Bearbeitungsprüfung stellt dann eine andere Reihe von Fragen: In welcher Form kommt das Material an, welche Oberflächen sind kritisch, wie viel Material muss abgetragen werden und welche Prozesse folgen dem Schnitt? Beide Anforderungssätze sollten auf dem Arbeitsplan stehen.
Der eingehende Rohling verändert die erste Operation
Ein Stab, eine Platte und ein gefertigter Rohling können dieselbe Legierungsbezeichnung tragen und dennoch unterschiedliche Geometrie und Oberflächenbedingungen aufweisen. Prüfen Sie das Werkstoffzeugnis, die Abmessungen, den Lieferzustand und etwaige vorherige Operationen. Bestimmen Sie, wo die ersten zuverlässigen Anlageflächen geschaffen werden und ob die verfügbare Zugabe die Endform unterstützt.
Übertragen Sie eine Bearbeitungskalkulation nicht direkt von einem kompakten Stabbauteil auf ein dünnes Plattenmerkmal. Die Verteilung des abgetragenen Materials, die in der Nähe der Schnittzone verfügbare Stützung und die Zugänglichkeit der Endbearbeitungsflächen können völlig unterschiedlich sein. Ein Angebot sollte die Rohlingannahme so klar angeben, dass eine Änderung vor Beginn der Bearbeitung erkannt werden kann.
Wenn der Auftrag einen bereits bearbeiteten Rohling umfasst, ist die Grenze der Verantwortung des Bearbeitungslieferanten zu bestimmen. Die Prüfung der eingehenden Geometrie kann feststellen, ob die geplante Zugabe noch vorhanden ist, ersetzt jedoch keine Werkstoff- oder Prozessqualifizierung, die die Bauteilspezifikation verlangt.
Vorhersehbaren Eingriff sicherstellen, bevor die Zerspanungsleistung verfolgt wird
Bearbeitungshinweise für Haynes 230 beschreiben das Kaltverfestigungsverhalten und die Notwendigkeit einer geeigneten Schnittpraxis. Die praktische Konsequenz ist, Bedingungen zu prüfen, die ein Werkzeug reiben lassen, statt effektiv zu schneiden. Verschleißte Schneidkanten, ungestützte Auskragung, ungeeigneter Eingriff und wiederholte Durchgänge über einen Problembereich verdienen eine gemeinsame Untersuchung.
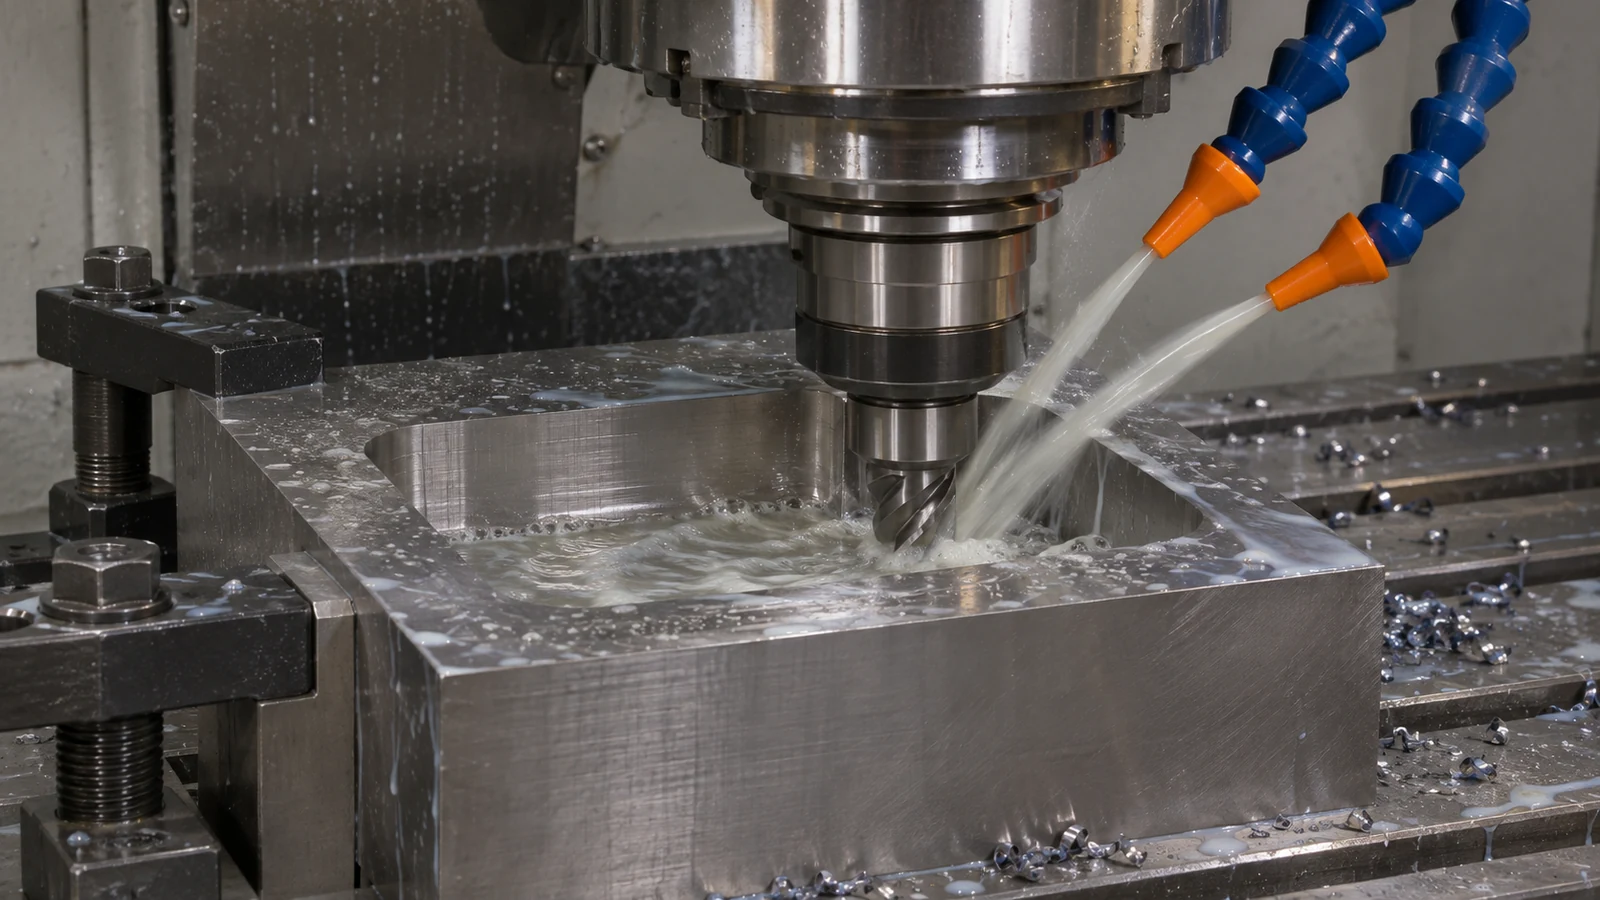
Vergleichen Sie bei einer Tasche den zugänglichen Werkzeugdurchmesser mit der Taschentiefe und der Innenkontur. Betrachten Sie bei einem Absatz an einem Drehteil, ob An- und Abfahren das Werkzeug gegen einen sich verändernden Querschnitt arbeiten lassen. Die Fräsroute und Drehroute sollte so gewählt werden, dass die schwierigen Merkmale unterstützt und erreichbar bleiben.
Verwenden Sie als Testeingaben Empfehlungen des Werkzeugherstellers, die zur tatsächlichen Legierung und zum Zustand passen. Dokumentieren Sie anschließend die Einstellungen, die Werkzeuggeometrie, die Kühlmittelanordnung und das beobachtete Ergebnis. Ein veröffentlichter Ausgangswert wird nützlich, wenn seine Annahmen sichtbar sind; er wird irreführend, wenn er als universelles Produktionsrezept behandelt wird.
Die Endbearbeitung planen, solange das Teil noch gestützt wird
Schruppen und Schlichten sollten gemeinsam betrachtet werden. Das Entfernen des Materials, das eine Wand stützt, kann die Bedingungen für die nächste Oberfläche verändern. Wenn der letzte Arbeitsgang ein flexibles Merkmal mit einem langen Werkzeug erreicht, kann die Route ein Problem erzeugen, das beim Schruppen nicht vorhanden war.
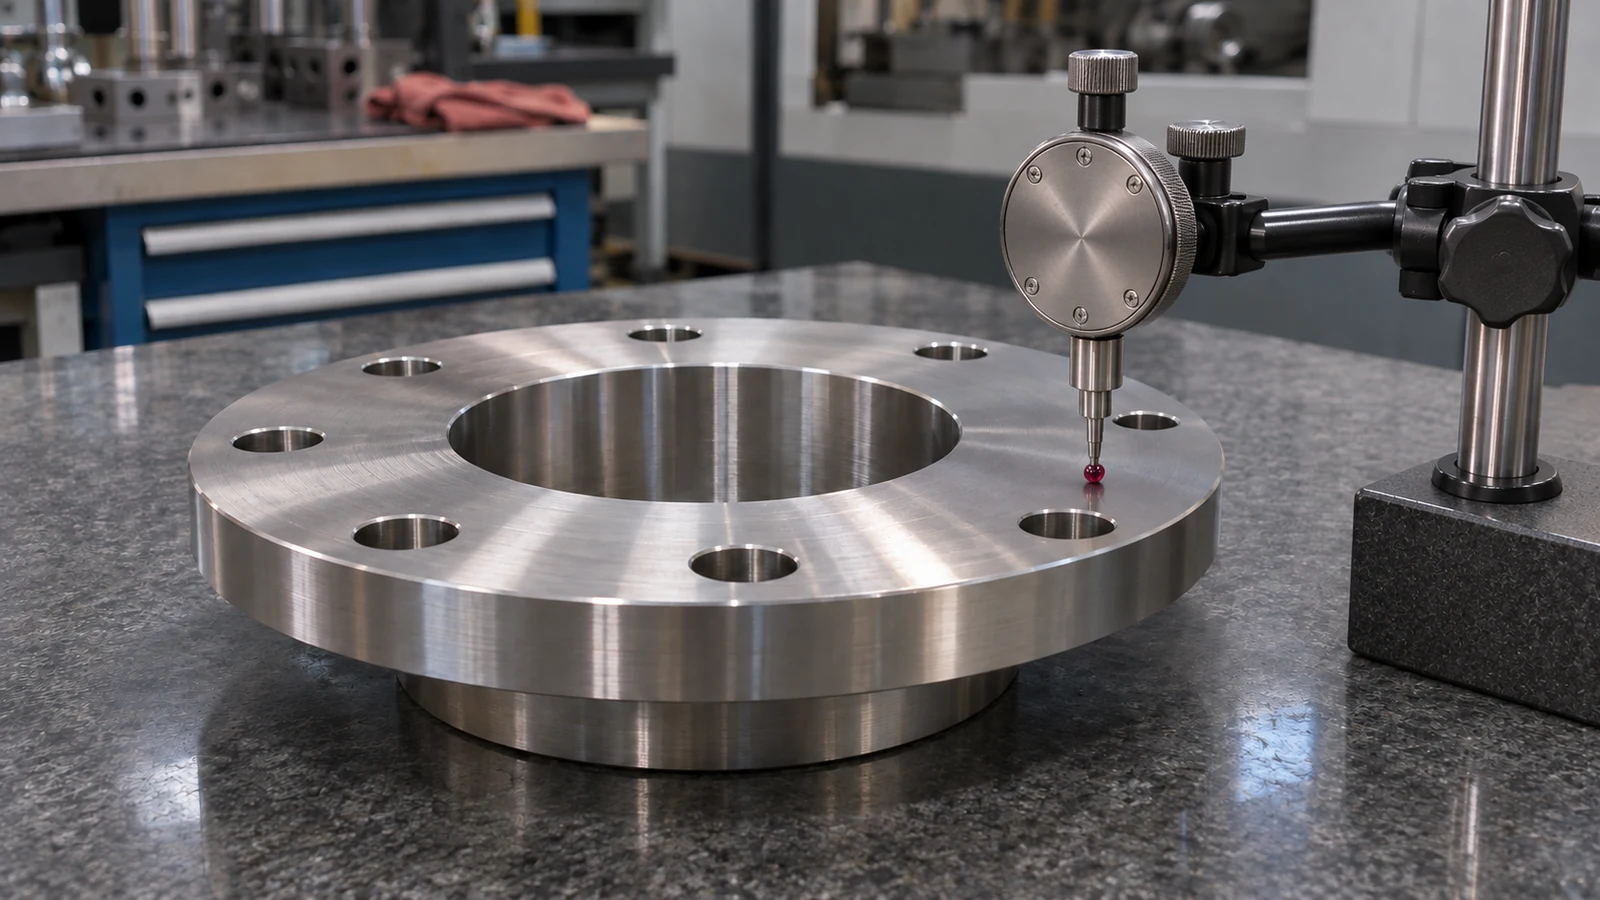
Identifizieren Sie die Funktionsflächen, bevor Sie eine allgemeine Oberflächenanforderung festlegen. Eine Montagefläche, eine eng passende Bohrung und eine äußere Freifläche benötigen nicht unbedingt identische Abnahmekriterien. Definieren Sie die Textur, die Geometrie und die lokalen Fehlergrenzen, die für jede Funktion relevant sind, anstatt sich für das gesamte Bauteil auf einen einzigen Rauheitswert zu verlassen.
Prüfen Sie nach dem Lösen aus der Vorrichtung, ob die Geometrie des Teils noch der Zeichnung entspricht. Wenn ein zusätzlicher thermischer oder Schlichtarbeitsgang folgt, legen Sie die abschließende Prüfstufe fest. Dadurch wird verhindert, dass ein akzeptables Zwischenergebnis zum einzigen Nachweis wird, der für das ausgelieferte Bauteil aufbewahrt wird.
Abweichungen über die Prozessaufzeichnung untersuchen
Wenn Maße oder Oberflächenerscheinung beginnen zu driften, vergleichen Sie die betroffenen Teile zunächst mit den dokumentierten Produktionseingaben. Prüfen Sie Materialidentität und -zustand, Werkzeughistorie, Rüständerungen und den Punkt im Arbeitsgang, an dem sich das Ergebnis verändert hat. Dies bietet einen nützlicheren Ausgangspunkt, als anzunehmen, dass die Legierung einfach inkonsistent ist.
Die Qualitätsplan sollte festlegen, wann Messungen durchgeführt werden und was geschieht, wenn ein Ergebnis sich seiner Abnahmegrenze nähert. Die Erstmusterfreigabe legt die Ausgangsbedingung fest; geeignete Zwischenprüfungen helfen, Veränderungen während des Laufs aufzudecken.
Bewahren Sie bei einer Nachbestellung neben dem Programm auch die Nachweise hinter der freigegebenen Route auf. Die Materialannahme, kritische Rüstentscheidungen, die Prüfreihenfolge und der akzeptierte Oberflächenzustand erklären, warum das vorherige Ergebnis akzeptabel war. Sie erleichtern auch die Beurteilung, ob eine geänderte Zeichnung einen neuen Versuch erfordert.