
Die MP35N-Bearbeitung erfordert eine klare Verbindung zwischen dem eingekauften Rohmaterial und den im Fertigbauteil erwarteten Eigenschaften. Die Legierungsbezeichnung sagt der Werkstatt nicht, wie viel Kaltverformung das Material erhalten hat oder ob es ausgehärtet wurde. Diese Details beeinflussen den Fertigungsplan und müssen geklärt werden, bevor eine allgemeine Schneidempfehlung angewendet wird.
Den Zustand lesen, bevor eine Zerspanbarkeitsbewertung gelesen wird
MP35N ist eine Nickel-Cobalt-Chrom-Molybdän-Legierung, deren Festigkeit durch Kaltverformung und Aushärtung entwickelt werden kann. Technische Daten von Lieferanten beschreiben verschiedene Zustände, sodass ein einzelner Härte- oder Festigkeitswert aus einer Broschüre nicht jede verfügbare Stange, jeden Stab oder jede andere Produktform repräsentieren kann.
Für die Beschaffung ist die nützliche Frage, ob das Materialzertifikat und der bestellte Zustand die Zeichnungsanforderung unterstützen. Fragen Sie nach der maßgeblichen Spezifikation, der gelieferten Form und Größe, dem Zustand und den erforderlichen Prüfungen. Wenn der Konstrukteur Endwerteigenschaften vorgibt, bestätigen Sie, wie diese Eigenschaften für den vorgeschlagenen Weg erzielt und nachgewiesen werden.
Diese Unterscheidung ist wichtig bei der Auswahl von hochfesten Werkstoffen. Die Wahl der Legierungsfamilie ist der erste Filter. Die Abstimmung des Materialzustands auf das Fertigteil ist die nächste Entscheidung und sollte während der Bearbeitung, der externen Verarbeitung und der Prüfung sichtbar bleiben.
Ein kleines Bauteil kann die schwierigste Operation enthalten
Die Bauteilumhüllung allein ist ein schlechter Leitfaden für die Fertigungsschwierigkeit. Eine kurze Hülse mit einem tiefen Innenmerkmal kann die Werkzeuggröße und den Späneraum stärker einschränken als eine größere, zugängliche Welle. Ein schlanker Stift kann unkompliziert sein, solange er durch das Rohmaterial gestützt wird, und nach dem Schneiden seines Enddurchmessers empfindlich auf Durchbiegung reagieren.
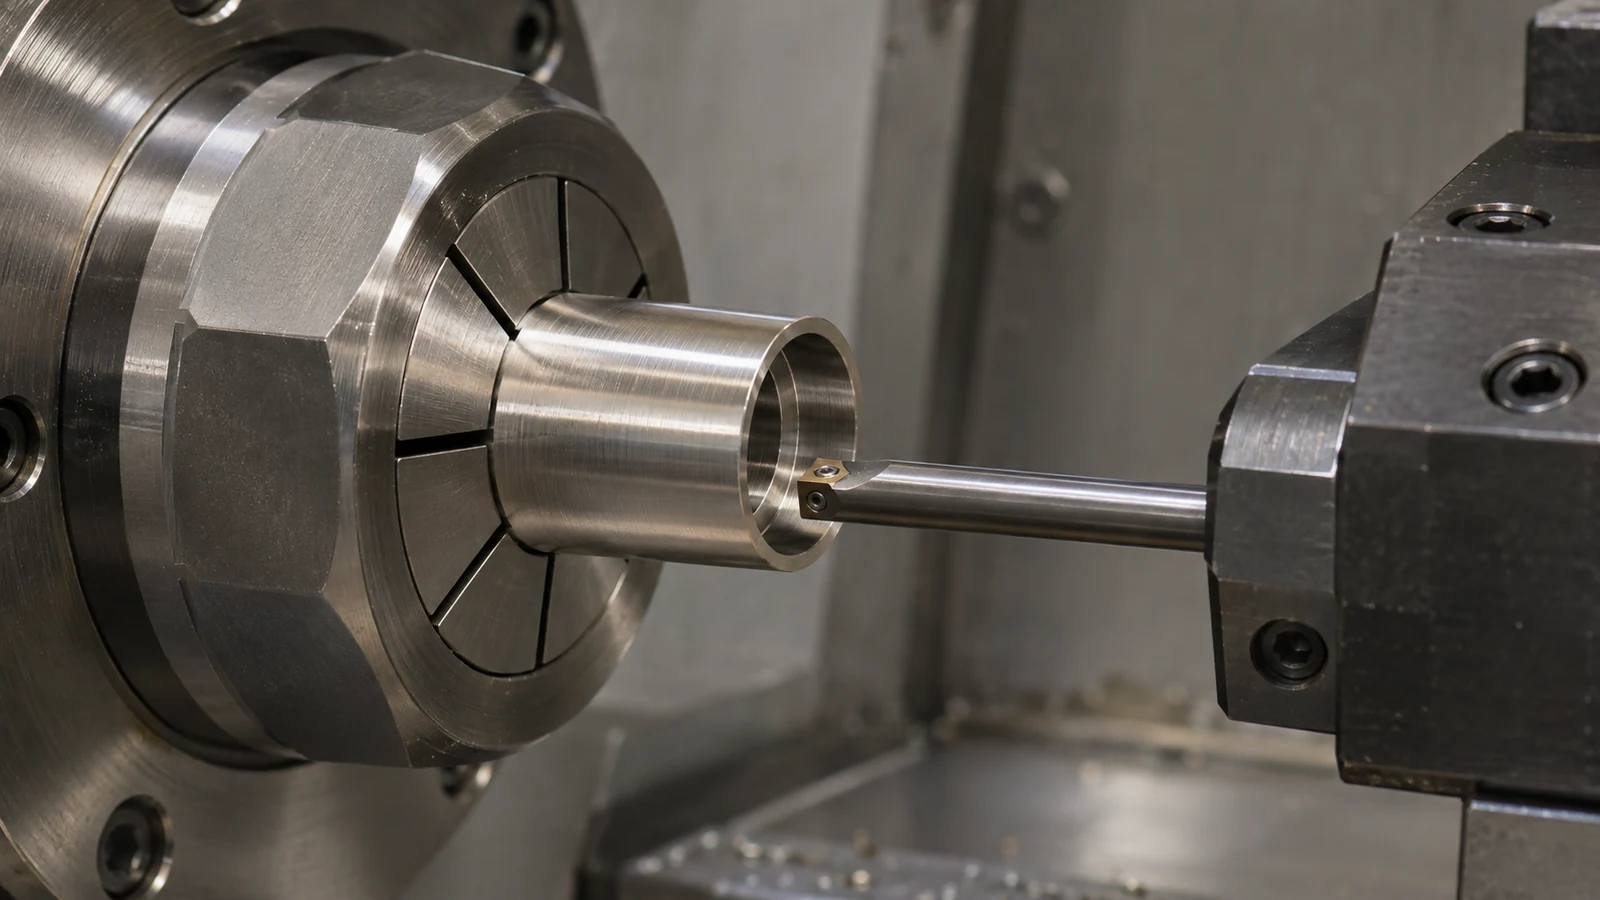
Prüfen Sie jedes einschränkende Merkmal, bevor Sie einen Serienpreis berechnen. Berücksichtigen Sie die Annäherung des Werkzeugs, den Abstand zur Abstützung, wo Späne entweichen können und wie das Merkmal gemessen wird. Unterscheiden Sie bei einer Bohrung zwischen der funktional erforderlichen Tiefe und einer zusätzlichen Tiefe, die lediglich die Zeichnung bequem macht. Jede vorgeschlagene Geometrieänderung bedarf weiterhin der Zustimmung des Konstrukteurs.
A Drehprozess kann Stifte, Buchsen und verwandte zylindrische Geometrien aufnehmen. Sekundäre Flächen, Querbohrungen und Nuten können einen weiteren Aufspannvorgang erfordern oder angetriebene Werkzeuge notwendig machen. Der Wert der Kombination dieser Operationen liegt in der Kontrolle der Beziehungen zwischen den Merkmalen, nicht einfach in der Reduzierung der Anzahl der auf einem Arbeitsplan aufgeführten Maschinen.
Nutzen Sie den Versuch, um ein zuverlässiges Produktionsfenster festzulegen
Lieferantenrichtlinien und Bearbeitungsdaten für MP35N sind nützliche Ausgangsreferenzen, aber sie sind kein vollständiges Programm für ein neues Bauteil. Bestätigen Sie, dass der Referenzzustand dem tatsächlichen Ausgangsmaterial ähnelt, und konsultieren Sie den Werkzeuglieferanten für die Operation. Werkzeugüberhang, Eingriff, Werkstückaufnahme, Kühlmittelzufuhr und Merkmalsgeometrie müssen weiterhin bewertet werden.
Ein produktiver Versuch erfasst mehr als nur, ob das erste Teil akzeptabel aussieht. Verfolgen Sie das Maßverhalten über aufeinanderfolgende Schnitte, das Aussehen der Schnittfläche, die Spänehandhabung und den Punkt, an dem das Werkzeug keine akzeptablen Ergebnisse mehr liefert. Legen Sie die Wechselregel fest, bevor Werkzeugverschleiß zu einer Quelle unerklärlicher Teileabweichungen wird.
Betrachten Sie eine Änderung des Materialzustands, der Lieferform oder eines kritischen Werkzeugs als Anlass, die Versuchsgrundlage zu überprüfen. Eine frühere Charge belegt Erfahrung mit einer definierten Kombination von Eingaben; sie qualifiziert nicht jedes MP35N-Bauteil. Dies ist besonders relevant, wenn eine Nachbestellung ein kleines Merkmal ändert, das den Zugang oder die Steifigkeit bestimmt.
Verhindern Sie, dass die Endbearbeitung die Abnahmegrenze verdeckt
Die Zeichnung sollte angeben, welche Kanten eine kontrollierte Behandlung erfordern und welche Oberflächen funktional sind. Eine allgemeine Anweisung zum Entgraten kann zu viel Spielraum in der Nähe einer schmalen Dichtfläche, eines dünnen Randes oder eines kleinen Positioniermerkmals lassen. Definieren Sie den beabsichtigten Kantenzustand dort, wo er funktional wichtig ist.
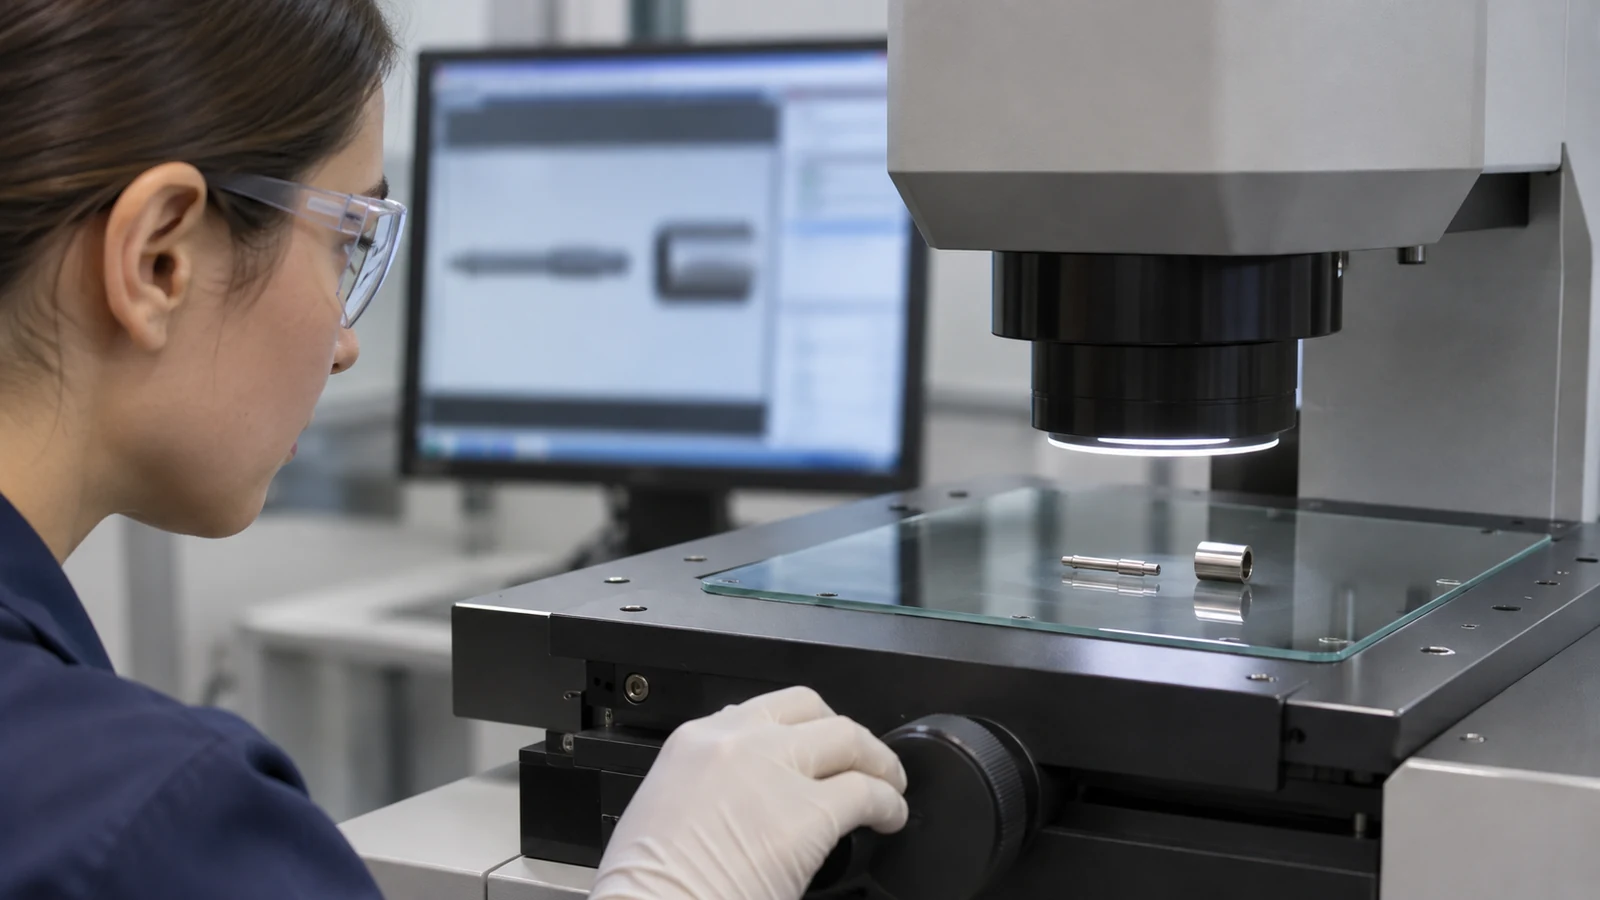
Wenn eine nachgelagerte Operation Teil des Auftrags ist, vereinbaren Sie den Messpunkt und die verantwortliche Partei. Ein Maß, das vor der letzten Operation geprüft wird, muss möglicherweise danach erneut geprüft werden. Reinigungsanforderungen sollten ebenfalls der tatsächlichen Anwendung und Abnahmespezifikation des Bauteils folgen und nicht aus dem Legierungsnamen abgeleitet werden.
Die Prüfplan sollte jede kritische Anforderung mit einer praktischen Methode verbinden. Besprechen Sie bei einer empfindlichen Bohrung oder einem dünnen Querschnitt den Zugang und die Messkraft vor der Produktion. Wo endgültige Materialeigenschaften gefordert sind, dienen Maßprüfung und Materialnachweise unterschiedlichen Zwecken, und beide können erforderlich sein.
Was eine vollständige Fertigungsübergabe enthält
Eine nützliche Übergabe kombiniert die freigegebene Zeichnung, Materialspezifikation und -zustand, Merkmalsprioritäten, freigegebene Route und Abnahmenachweise. Fügen Sie alle Einschränkungen für Substitutionen, nachgelagerte Behandlung und Verpackung empfindlicher Oberflächen hinzu. Diese Details ermöglichen es dem Bearbeitungslieferanten, das Bauteil konsistent zu bewerten.
Trennen Sie bei einem neuen Design offene technische Fragen von Produktionsanforderungen. Wenn der endgültige Zustand oder eine unzugängliche Toleranz ungeklärt ist, sollte das Angebot diese Abhängigkeit benennen. So wird eine frühe Machbarkeitsdiskussion nicht mit der Freigabe eines fertigen Fertigungsprozesses verwechselt.
MP35N wird zu einer überschaubaren Bearbeitungsaufgabe, wenn das Team erklären kann, warum das gewählte Ausgangsmaterial, die Reihenfolge und die Prüfmethode zum Teil passen. Das Ergebnis ist ein rückverfolgbares Bauteil, das nach einer vereinbarten Anforderung gefertigt und durch Aufzeichnungen belegt wird, die auch bei der nächsten Charge nützlich bleiben.