
Bearbeiten Sie ein Maraging-Stahl-Teil in dem Zustand, der die gesamte Prozesskette machbar macht, und verifizieren Sie es anschließend in dem für die Lieferung erforderlichen Zustand. Die Maraging-Stahl-Bearbeitung ist vor dem Auslagern im Allgemeinen einfacher, während das Schneiden eines ausgehärteten Teils Werkzeuge und Bedingungen erfordert, die auf seine höhere Härte abgestimmt sind. Das bedeutet nicht, dass jedes Merkmal automatisch vor der Wärmebehandlung fertigbearbeitet werden sollte. Kritische Passungen, zugängliches Finish-Aufmaß und der vereinbarte Endprüfzustand bestimmen die Reihenfolge.
In diesem Artikel
Die Diskussion hier betrifft identifizierten geschmiedeten 18Ni-Maraging-Werkstoff, wie etwa spezifizierte Güten 250 oder 300. Sie behandelt nicht jeden als “Maraging” bezeichneten Stahl als austauschbar und überträgt eine Prozesskette nicht direkt auf einen additiv gefertigten Rohling. Das nützliche Ergebnis ist eine merkmalsbezogene Prozessentscheidung für ein spanend bearbeitetes Bauteil.
Beginnen Sie mit dem Lieferzustand und arbeiten Sie sich rückwärts vor
Eine Zeichnung, die nur eine Festigkeitsklasse angibt, lässt wichtige Fragen offen. Legen Sie die tatsächliche Güte, die Produktspezifikation, den Lieferzustand und den geforderten Endzustand fest. Klären Sie, wer das Auslagern steuert und welche Dokumentation dazu gehört. Wenn der Auftrag ein fertiges Teil im ausgehärteten Zustand verlangt, kann eine Maßabnahme allein vor dem Auslagern die Erfüllung des vollständigen Auftrags nicht nachweisen.
Maraging-Stähle gewinnen ihre Festigkeit durch eine Auslagerungsreaktion, die sich vom konventionellen Härtungsweg für Kohlenstoffstahl unterscheidet. Veröffentlichte Hinweise für Werkzeugmacher weisen auf den Unterschied zwischen dem Schneiden von weichgeglühtem und ausgelagertem Material hin und empfehlen, die anfänglichen Schnittdaten auf eine vergleichbare Härte zu beziehen. Sie liefern kein universelles Finish-Aufmaß und keine einheitliche Prozesskette für alle Geometrien. Diese Entscheidungen hängen von der Werkstoffhistorie, der Zugänglichkeit der Merkmale und dem tatsächlichen Wärmebehandlungsplan ab.
Arbeiten Sie von dem Merkmal aus rückwärts, das am schwersten wiederherzustellen ist. Eine Präzisionsbohrung mit späterem Schleifzugang kann anders behandelt werden als eine enge innere Aussparung, deren Werkzeug nach Fertigstellung anderer Merkmale nicht mehr hineingelangt. Ein Lagerabsatz kann erfordern, dass ein zugängliches Bezugselement über die Wärmebehandlung hinweg erhalten bleibt. Der Prüfplan muss diesen Entscheidungen folgen und darf nicht erst nach Abschluss des Schneidprogramms ergänzt werden.
Die Stahlwerkstoff-Übersicht ist ein Ausgangspunkt für die Erörterung von Werkstofffamilien. Es ist kein Beleg dafür, dass eine allgemeine Legierungsstahl-Prozesskette eine bestimmte Maraging-Güte qualifiziert. Bewahren Sie die gütenspezifischen Werkstoff- und Wärmebehandlungsanweisungen beim Auftrag auf, einschließlich etwaiger Einschränkungen für Ersatzwerkstoff oder zusätzliche thermische Vorgänge.
Ordnen Sie jedes Merkmal einer Stufe zu
Unterteilen Sie die Zeichnung in Schrupp-, gegebenenfalls Vor-Auslagern-Fertig- und Nach-Auslagern-Fertig-Merkmale. Dies ist keine Vorgabe, alle drei Kategorien zu verwenden. Es ist eine Methode, die technische Entscheidung sichtbar zu machen. Geben Sie für jede Funktionsfläche an, was sich zwischen ihrem Bearbeitungsvorgang und der Lieferung ändern könnte und ob die Prozesskette diese Änderung messen oder korrigieren kann.
| Merkmalsfrage | Vor dem Auslagern | Nach der Alterung |
|---|---|---|
| Kann das Merkmal die Maßänderung der vereinbarten Route tolerieren? | Es kann ein Kandidat für die Endbearbeitung hier sein, mit späterer Verifizierung. | Prüfen Sie die endgültige Anforderung, anstatt Stabilität anzunehmen. |
| Ist eine enge Passung durch eine zugängliche Endbearbeitungsoperation wiederherstellbar? | Bewahren Sie geeignetes Aufmaß und eine nutzbare Positionierreferenz. | Endbearbeitung vom festgelegten Bezug aus und Passung verifizieren. |
| Wird eine spätere Behandlung oder Endbearbeitung ein internes Merkmal unzugänglich machen? | Klären Sie die Reihenfolge mit der Konstruktion vor dem Zerspanen. | Nehmen Sie nicht an, dass eine Korrektur weiterhin möglich bleibt. |
| Dient das Merkmal nur dem Freiraum? | Verwenden Sie die tatsächliche funktionale Toleranz, nicht eine unnötige Präzisionsendbearbeitung. | Verifizieren Sie, dass der Freiraum akzeptabel bleibt. |
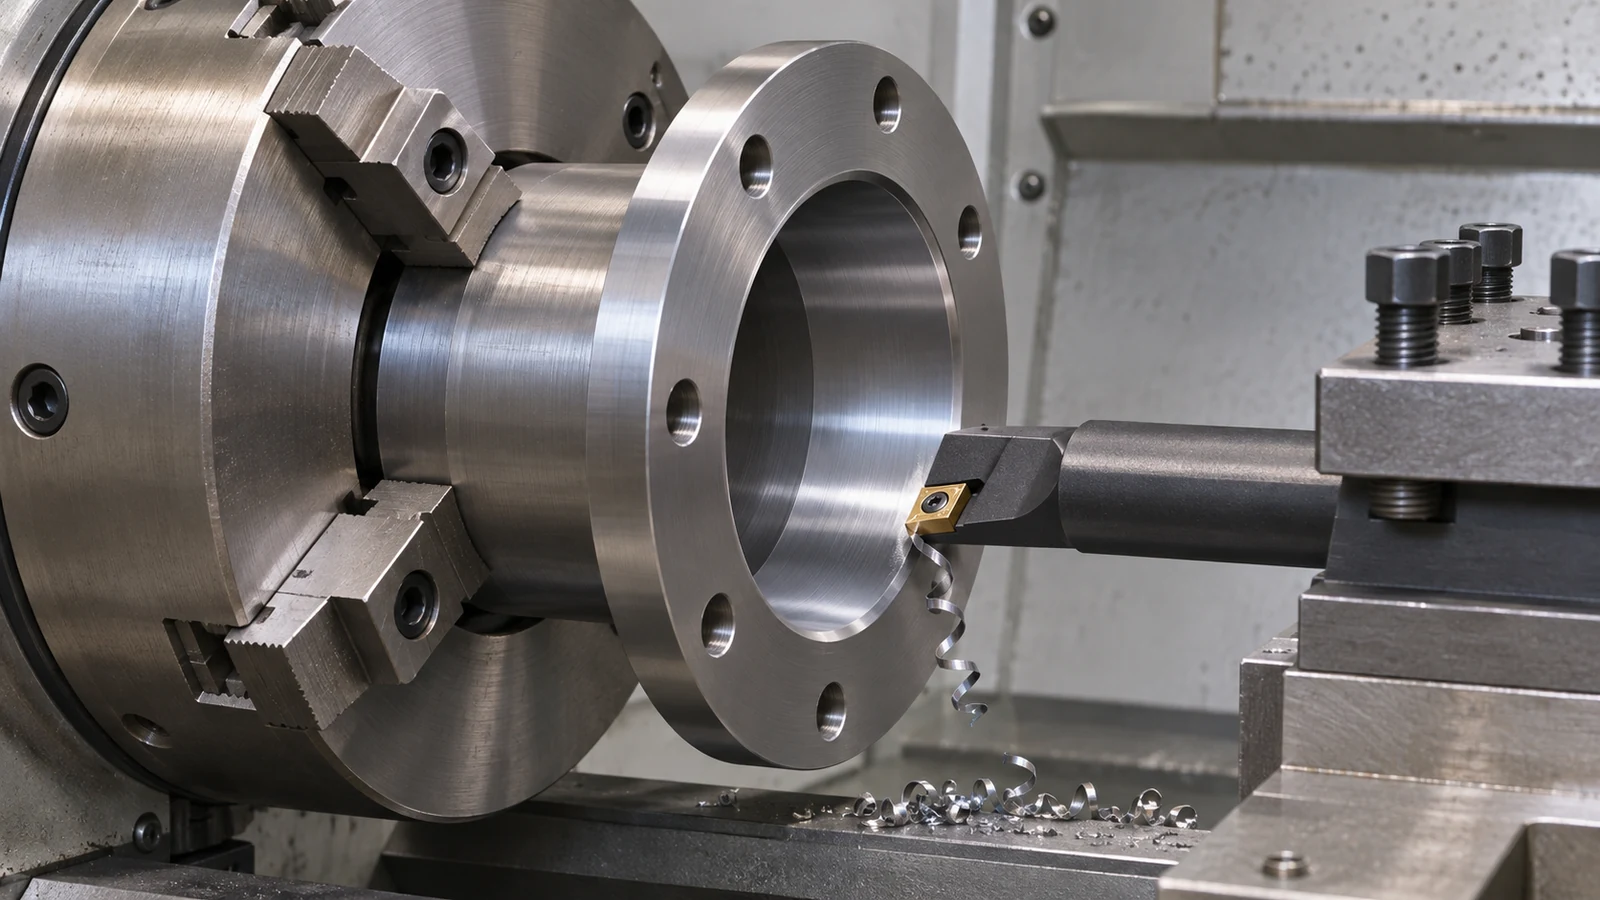
Für ein rotierendes Bauteil, Bearbeitung von Maragingstahl kann eine Bohrung, einen Zapfen und einen Absatz auf der Drehmaschine herstellen. Wenn eine nachfolgende Operation deren Beziehung wiederherstellen muss, bewahren Sie eine Referenz, die sowohl messbar als auch zum Spannen nutzbar ist. Ein Prozessplan, der jede geeignete Positionierfläche vor der Behandlung entfernt, kann ein schwieriges Endbearbeitungsproblem erzeugen, selbst wenn ausreichend Aufmaß verbleibt.
Wählen Sie eine Zugabe nicht allein aus Gewohnheit. Zu wenig Aufmaß lässt möglicherweise keine Korrektur mehr zu; übermäßiges Aufmaß kann die Schwierigkeit und die Kosten des Schneidens des gealterten Materials erhöhen. Legen Sie die Zugabe anhand der Geometrie, des Materialwegs und der Endbearbeitungsmethode fest. Wenn keine Prozessnachweise die vorgeschlagene Zugabe stützen, verwenden Sie einen qualifizierten Versuch oder eine technische Prüfung, anstatt eine willkürliche Zahl als Produktionsregel darzustellen.
Eine Flanschhülse macht den Zielkonflikt sichtbar
Betrachten Sie eine hypothetische Flanschhülse mit einer Funktionsbohrung, Montagelöchern und einer Fläche, die an einem anderen Bauteil anliegt. Das Teil wird gealtert geliefert. Ein vorgeschlagener Ablauf bearbeitet alles im weicheren Zustand fertig und prüft danach nur die Gesamtmaße. Ein anderer belässt Aufmaß in der Funktionsbohrung und auf der Anlagefläche und bearbeitet diese Schnittstellen nach dem Altern fertig. Keiner ist ohne die funktionalen Anforderungen und Nachweise zum Ablauf automatisch richtig.
Beim ersten Ablauf muss die Prüfung belegen, dass die kritischen Merkmale nach der festgelegten Behandlung und Handhabung akzeptabel bleiben. Die Messung nur des Außendurchmessers kann weder Bohrungsgröße, Flächenbezug noch Lochlage nachweisen. Beim zweiten benötigen Bohrung und Fläche nach der Behandlung Fertigbearbeitungszugang und eine stabile Referenz. Wenn die Vorrichtung auf einer Fläche spannt, deren Position sich verändert hat, kann der Korrekturschnitt eine neue Beziehung erzeugen, statt die beabsichtigte wiederherzustellen.
Die Montagelöcher können mehr Spiel haben als die Funktionsbohrung. Jedes Loch nach dem Altern fertig zu bearbeiten, könnte Hartbearbeitung ohne funktionalen Nutzen hinzufügen. Umgekehrt könnte ein enges Positionierloch eine andere Behandlung benötigen als ein benachbartes Durchgangsloch, obwohl beide im selben Bohrmuster erscheinen. Bestimmen Sie die Aufgabe jedes Lochs, bevor Sie eine gemeinsame Toleranz oder Fertigbearbeitungsstufe zuweisen.
Dieses Szenario ist illustrativ und kein Bericht über einen Kundenauftrag. Seine Lehre ist, dass die Bearbeitung von Maragingstahl den Zeitpunkt jedes Arbeitsgangs mit der Montageaufgabe des Teils verbinden muss. Es sollte einen materialspezifischen Ablauf nicht auf “weich bearbeiten, dann altern” oder “alles hart bearbeiten” reduzieren. Diese Formulierungen lassen die Referenzen, den Zugang und die Abnahmenachweise weg, die einen der beiden Abläufe verteidigbar machen.
Prüfen Sie die Übergabe zwischen den Arbeitsgängen, nicht nur das letzte Maß
Erfassen Sie beim Prüfen eines Versuchsablaufs die Teileidentität, den Materialzustand und die Messstufe. Wenn eine Bohrung nach der Behandlung aus der Toleranz läuft, vergleichen Sie Messungen, die von denselben definierten Referenzen ausgenommen wurden. Das hilft, tatsächliche Maßveränderungen von einem geänderten Messaufbau, einer anderen Spannsituation oder einem unabhängigen Endbearbeitungsfehler zu unterscheiden. Eine unerklärte Abweichung ist für sich genommen kein Beweis dafür, dass die Legierung oder die Behandlung versagt hat.
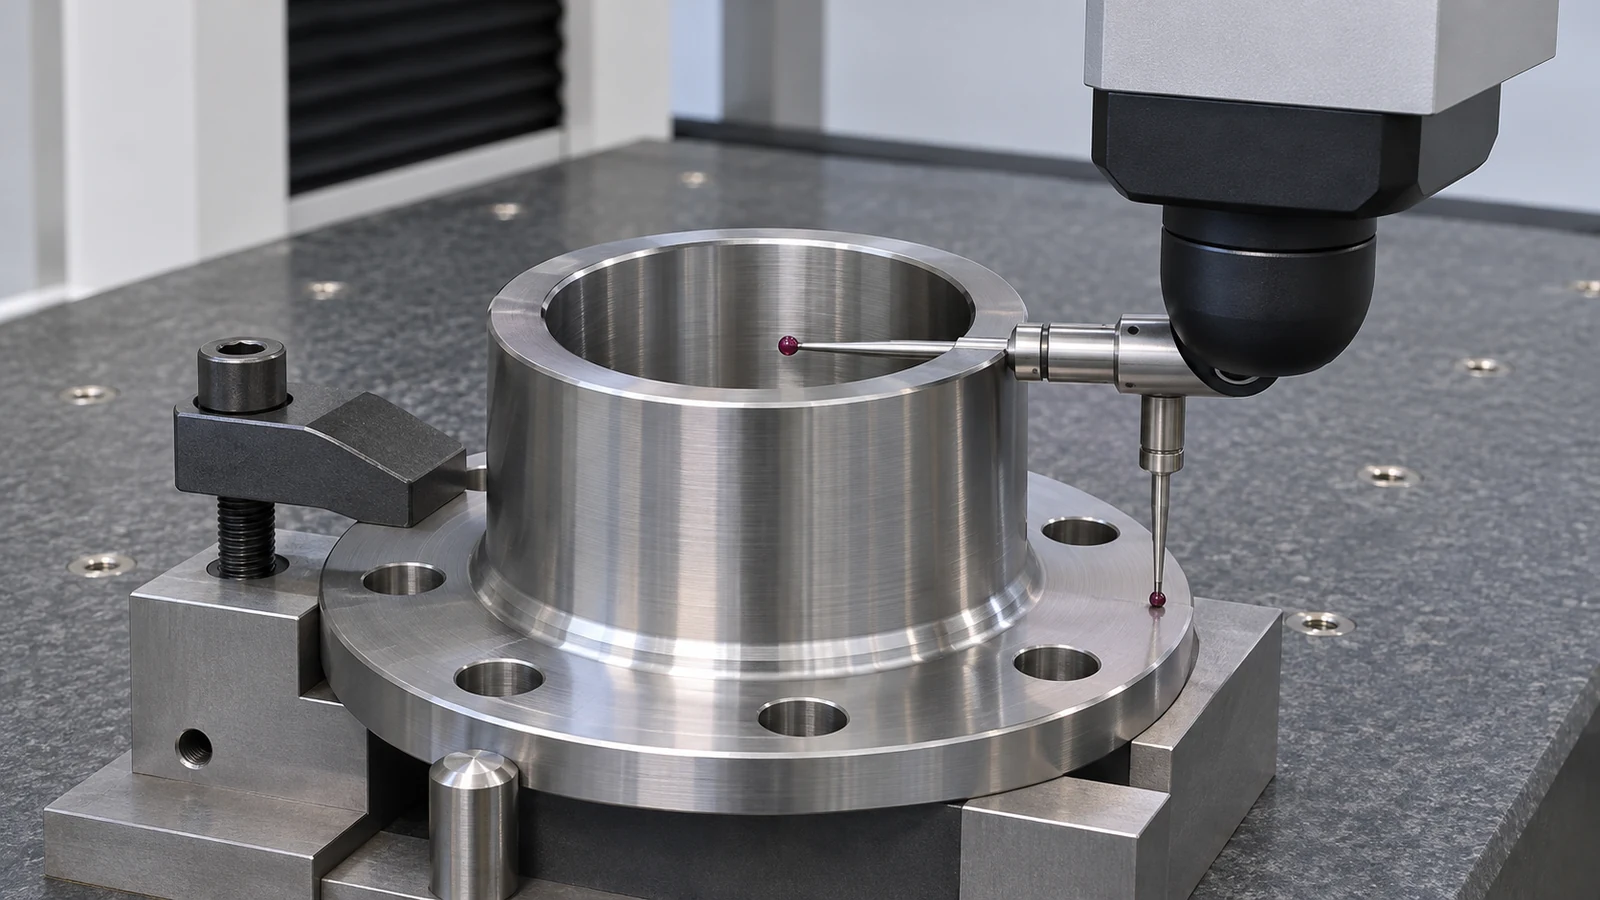 Wenn die Endbearbeitung im gealterten Zustand erfolgt, qualifizieren Sie den Schneidvorgang für die tatsächliche Härte und Geometrie. Beobachten Sie das Merkmal, dessen Oberfläche oder Maß zuerst von der Anforderung abweicht, prüfen Sie das Werkzeug und überprüfen Sie Eingriff und Halterung. Ein erfolgreicher Schnitt in weicherem Ausgangsmaterial belegt weder Standzeit noch Oberflächenintegrität nach dem Altern.
Auch ein vorgeschlagener Schleifschritt braucht einen ausdrücklichen Zweck. Die Präzisionsschleifen-Übersicht kann eine Diskussion über zugängliche Zapfen, Bohrungen oder Flächen stützen; sie macht nicht jedes innere Merkmal schleifbar. Prüfen Sie Scheibenzugang, Referenzen, verbleibendes Aufmaß und die nach der Endbearbeitung erforderliche Oberflächenbeschaffenheit, bevor Sie das Schleifen zur angenommenen Wiederherstellungsmethode machen.
Bei der Auftragsfreigabe sollten Zeichnung und Ablauf in Bezug auf Material, Zustand, kritische Bezüge, geschützte Flächen, erforderliche Behandlungsaufzeichnungen und abschließende Maßprüfungen übereinstimmen. Jede Qualifizierung mit Ermüdung, struktureller Leistung oder einer regulierten Baugruppe gehört zum verantwortlichen Konstruktions- und Qualitätsprozess. Ein Maßbericht zur Bearbeitung sollte seinen Umfang angeben, statt diese weitergehenden Freigaben zu implizieren.
Fragen zur Abfolge von Bearbeitung und Auslagern
Wird Maragingstahl immer vor dem Altern bearbeitet?
Es ist üblicherweise einfacher, vor dem Altern zu schneiden, aber der vollständige Ablauf kann eine Endbearbeitung danach umfassen. Entscheiden Sie anhand der Merkmalszugänglichkeit, der erforderlichen Passung und der Nachweise, die die Maßabnahme im gelieferten Zustand stützen.
Können dasselbe Programm und dieselben Werkzeuge in beiden Zuständen verwendet werden?
Gehen Sie nicht davon aus. Das Altern verändert den Materialzustand. Überprüfen Sie Werkzeuge und Ausgangsdaten für die tatsächliche Härte und qualifizieren Sie dann die anspruchsvolle Geometrie, statt sich auf einen erfolgreichen Versuch mit weicherem Material zu verlassen.
Kann ein Ablauf für gewalztes Material für einen gedruckten Rohling wiederverwendet werden?
Erst nach einer gesonderten Prüfung. Fertigungshistorie, Bestandszustand, Geometrie und Wärmebehandlungsanforderungen unterscheiden sich. Dieser Artikel qualifiziert keinen additiven Fertigungsweg und setzt kein gleichwertiges Verhalten voraus.
Was muss der Abschlussbericht ausweisen?
Zeichnungsrevision, Bauteil, erforderliche Material- und Wärmebehandlungsnachweise, gemessene Merkmale, Bezugssystem und Endzustand angeben. Dimensionale Nachweise klar von zusätzlichen Leistungs- oder Qualifikationsanforderungen trennen.