
Ein C18150-Elektrodenhalter kann die korrekte Kontur aufweisen und dennoch schlecht funktionieren, wenn seine Kontaktfläche, sein Positionierungssitz oder der gelieferte Materialzustand nicht stimmen. Die C18150-Bearbeitung sollte mit diesen Funktionsschnittstellen beginnen. Identifizieren Sie das Chrom-Zirkonium-Kupfer-Halbzeug und den Lieferzustand und verknüpfen Sie dann die Dreh- und Fräsroute mit den Flächen, die Strom leiten, die Baugruppe positionieren oder Spannkraft übertragen.
In diesem Artikel
- Verfassen Sie eine Materialbeschreibung, die die Übergabe übersteht
- Zeichnen Sie den Strompfad und den Positionierungspfad getrennt
- Entwickeln Sie die Zerspanung um das anspruchsvollste Merkmal herum
- Prüfen Sie eine Elektrodenhalter-Zeichnung nach Ausfallfolgen
- Wählen Sie Nachweise für jede Abnahmefrage
- Fragen zu C18150-Komponenten
Dies ist eine Frage der Komponentenfertigung. Sie legt keine Schweißanlageneinstellungen fest, qualifiziert keine elektrische Baugruppe und verspricht keine bestimmte Leitfähigkeit eines fertigen Teils ohne vereinbarte Prüfung. Ziel ist eine Zeichnung, die dem Zerspaner sagt, welche Merkmale wichtig sind, und der Prüfung sagt, was abgenommen werden muss.
Verfassen Sie eine Materialbeschreibung, die die Übergabe übersteht
C18150 ist eine Kupferlegierung, die Chrom und Zirkonium enthält. Lieferantenreferenzen verwenden auch Bezeichnungen wie CuCr1Zr und CW106C, aber die Beschaffung sollte die geltende Spezifikation, Produktform und den Zustand bestätigen, anstatt sich auf eine informelle Bezeichnung zu verlassen. Ein Zertifikat für ein Produkt begründet nicht automatisch die Gleichwertigkeit mit jeder anderen Bezeichnung oder den Zustand eines ersetzten Rohlings.
Die Unterscheidung von gewöhnlichem Reinkupferstab ist wichtig. Festigkeit, Härte und Leitfähigkeit hängen von der Materialverarbeitung ab, sodass eine Einkaufsbeschreibung, die nur “Kupfer” angibt, die Route ungeklärt lässt. Fragen Sie, welche Eigenschaften die Anwendung erfordert und welche Nachweise mit der Lieferung einhergehen müssen. Ein Härtewert, ein Leitfähigkeitswert und ein Materialzertifikat beantworten unterschiedliche Fragen; keiner sollte stillschweigend für die anderen einstehen.
Wenn der Prozess einen thermischen Vorgang umfasst, müssen dessen Zweck und Verantwortlichkeit klar sein. Eine zugelassene Materialspezifikation kann den erforderlichen Liefer- oder Endzustand definieren. Fügen Sie keine zusätzliche Behandlung ein, nur weil eine andere Kupferlegierung damit erfolgreich war. Besprechen Sie die vorgeschlagene Abfolge mit dem Materiallieferanten und dem verantwortlichen Engineering-Team, insbesondere wenn ein späterer Fügevorgang die Funktionsschnittstellen beeinflussen könnte.
Zeichnen Sie den Strompfad und den Positionierungspfad getrennt
Bei einem Elektrodenhalter kann der Außenschaft in einer Spannvorrichtung positioniert werden, während eine Stirnfläche oder ein Innensitz eine Kontaktschnittstelle bildet. Kennzeichnen Sie beide Pfade auf der Zeichnung. Ein Durchmesser, der die Ausrichtung herstellt, benötigt eine definierte Passung und Beziehung zu seinem Sitz; eine Kontaktfläche benötigt eine vereinbarte Oberflächenbeschaffenheit und ein Schadenskriterium. Das Verengen jedes Maßes erklärt keine der beiden Aufgaben.
Für einen gedrehten Halter, C18150-Bearbeitung kann den Positionierdurchmesser, die Schulter und die Bohrung in einer gemeinsamen Aufspannung erzeugen, sofern es die Geometrie zulässt. Das verringert die Anzahl der Male, in denen ihre Beziehung wiederhergestellt werden muss. Jeder spätere Fräsvorgang sollte auf das vorgesehene Bezugssystem verweisen, nicht auf eine bequeme unbearbeitete Seite, die keine kontrollierte Beziehung zur Arbeitsachse hat.
Eine Kontaktfläche kann maßlich eben sein und dennoch erhabene Grate, eingebettete Verunreinigungen oder Handhabungsschäden aufweisen. Diese Zustände können das Aufliegen beeinträchtigen und ein vom Nennzeichnungsbild abweichendes reales Kontaktmuster erzeugen. Definieren Sie, welche Markierungen im Funktionsbereich unzulässig sind und wie dieser während Bearbeitung, Reinigung und Verpackung geschützt wird. Vermeiden Sie die Annahme, dass eine visuelle Glanzanforderung die elektrische Leistung belegt.
Entwickeln Sie die Zerspanung um das anspruchsvollste Merkmal herum
Veröffentlichte Forschung zum Drehen von C18150 untersucht Schnittbedingungen, Werkzeuggeometrie und Oberflächenverhalten gemeinsam. Ihre Ergebnisse gelten für das Halbzeug, das Werkzeug und die Testbedingungen der Studie. Sie sind nützliche Belege dafür, dass die Variablen interagieren; sie sind kein Produktionseinstellungsblatt für jeden Halter. Wählen Sie Startdaten mit dem tatsächlichen Materialzustand und der Anwendungsempfehlung des Werkzeugherstellers und qualifizieren Sie diese dann am anspruchsvollsten Merkmal des Teils.
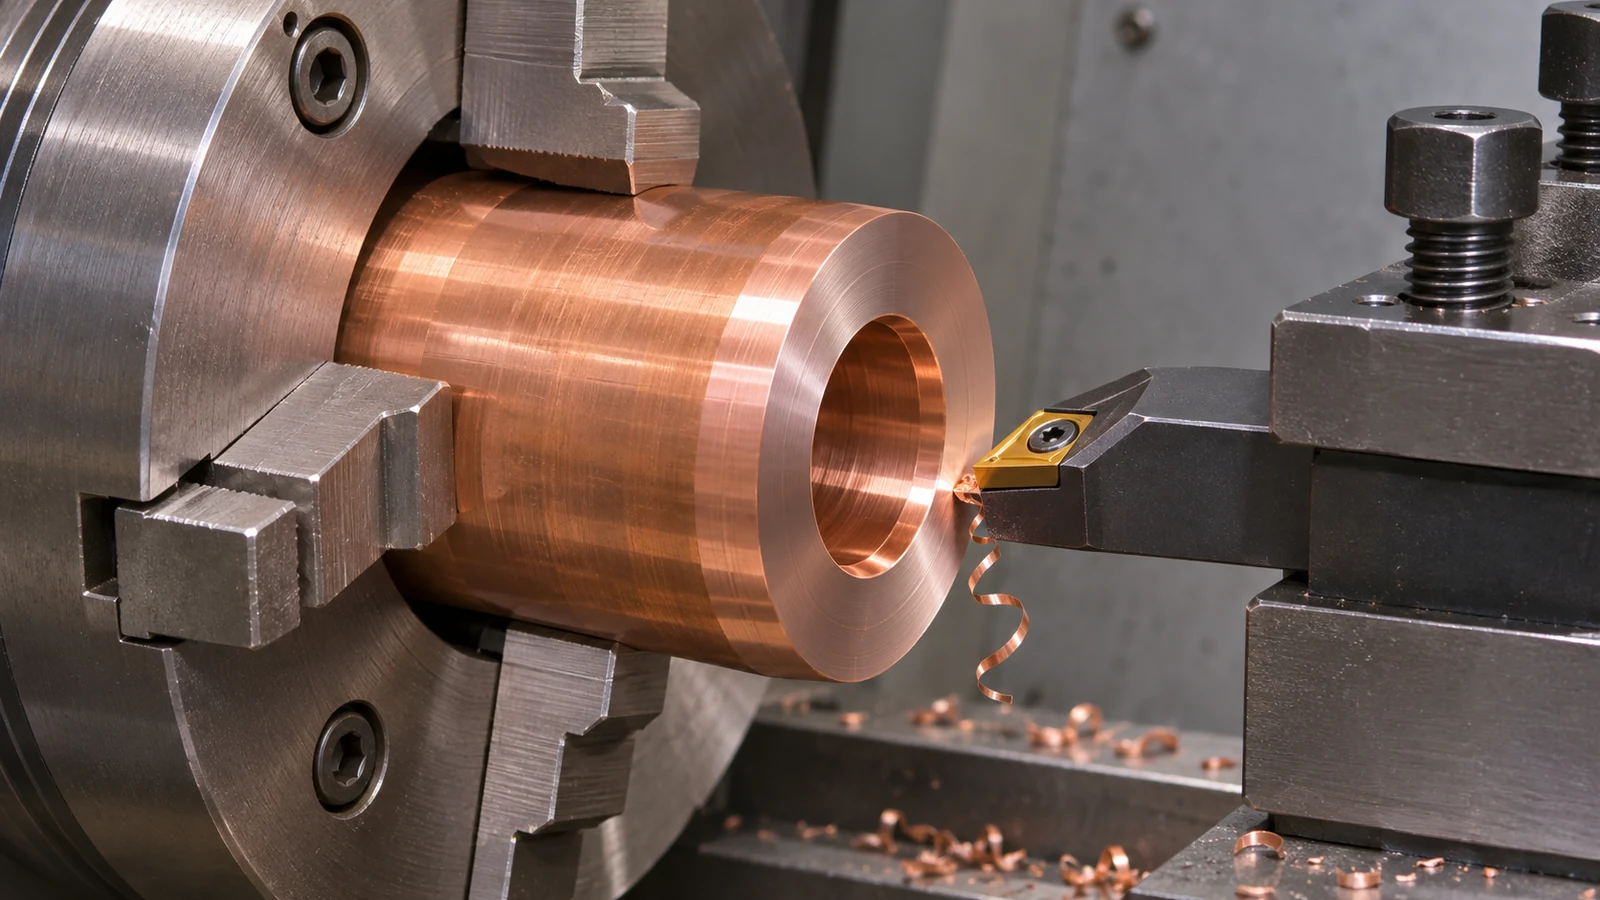 Eine unterbrochene Schulter, eine tiefe Aussparung oder ein kleines Gewinde können Probleme offenbaren, die ein langer Außendrehdurchgang nicht zeigt. Prüfen Sie den Spanabfluss und die Schneidkante an dieser Stelle. Materialverschmierung, eine beschädigte Wendeschneidplatte und wieder geschnittene Späne können alle schlecht aussehende Oberflächen hinterlassen, erfordern aber unterschiedliche Korrekturen. Vergleichen Sie die Oberfläche mit dem Werkzeugzustand, bevor Sie mehrere Parameter gleichzeitig ändern.
Die Spannkraft verdient eine eigene Betrachtung. Das Spannen eines kurzen fertigen Schafts kann genau die Passung markieren, die abgenommen wird. Eine breite, geeignete Spannfläche kann sie besser schützen, aber die Vorrichtung muss dennoch der Schnittlast widerstehen. Prüfen Sie das Teil nach dem Lösen und nach jedem zweiten Arbeitsgang. Ein korrekter Durchmesser in der Vorrichtung belegt nicht, dass das gelöste Bauteil oder seine Schulterbeziehung akzeptabel bleibt.
Identifizieren Sie bei Querbohrungen und Gewindeverbindungen die internen Schnittpunkte, die der Endprüfer nicht leicht sehen kann. Planen Sie den Zugang zum Entgraten und Reinigen, bevor Sie die Bohrreihenfolge wählen. Eine Bohrung kann ihre Maßanforderung erfüllen und dennoch einen internen Grat behalten, der die Montage behindert oder in einen angeschlossenen Kanal freigesetzt wird. Die Prüfmethode sollte das tatsächliche verdeckte Merkmal adressieren und nicht eine bequem zugängliche Kante.
Prüfen Sie eine Elektrodenhalter-Zeichnung nach Ausfallfolgen
In einer hypothetischen Betrachtung hat ein Halter einen Positionierschaft, eine Gewindeanbindung und einen ringförmigen Kontaktsitz. Der erste Prototyp lässt sich montieren, aber der Sitz zeigt ein ungleichmäßiges Tragbild. Das Nachschneiden des Gewindes ohne Untersuchung würde das Problem verfehlen. Prüfen Sie, ob das Gegenstück am vorgesehenen Sitz anhält, ob sein Gewinde früh ausläuft und ob ein Grat oder eine falsch zugeordnete Schulter den Kontakt verändert.
Trennen Sie als Nächstes die Geometrie von den Materialbelegen. Wenn der Sitz korrekt positioniert und frei von Schäden ist, kann eine Anwendungsleistungsbedenke dennoch eine Untersuchung des Materialzustands oder des Systems erfordern. Der Maßbericht des Zerspaners klärt weder den Schweißprozess noch die Auslegung des Strompfads. Weisen Sie diese Abnahmeverantwortlichkeiten zu, bevor Sie eine weitere Charge bestellen.
Dieses Beispiel zeigt, warum die C18150-Bearbeitung von einer merkmalsbasierten Prüfung profitiert. Die Zeichnung kann die Beziehung zwischen Positionierdurchmesser und Schulter, einen Gewinde- und Freistichzustand sowie die zu schützende Oberfläche festlegen. Sie muss nicht dieselbe Oberflächengüte oder Toleranz auf einen nicht funktionalen Außenfreistich anwenden. Dies ist ein illustratives Konstruktionsszenario, kein Nachweis eines Kundentests oder einer gelieferten Bestellung.
Wählen Sie Nachweise für jede Abnahmefrage
Das Prüfpaket sollte jede Anforderung mit einer Methode verknüpfen. Maßprüfungen adressieren Größe und Lage; Oberflächenprüfungen adressieren Grate und Schäden; Materialdokumentation adressiert Identität und den spezifizierten Zustand. Wenn Leitfähigkeits- oder Härteprüfungen erforderlich sind, benennen Sie Methode, Ort, Zustand und verantwortliche Partei. Leiten Sie keine Garantie für das Fertigteil aus typischen Datenblattwerten des Lieferanten ab.
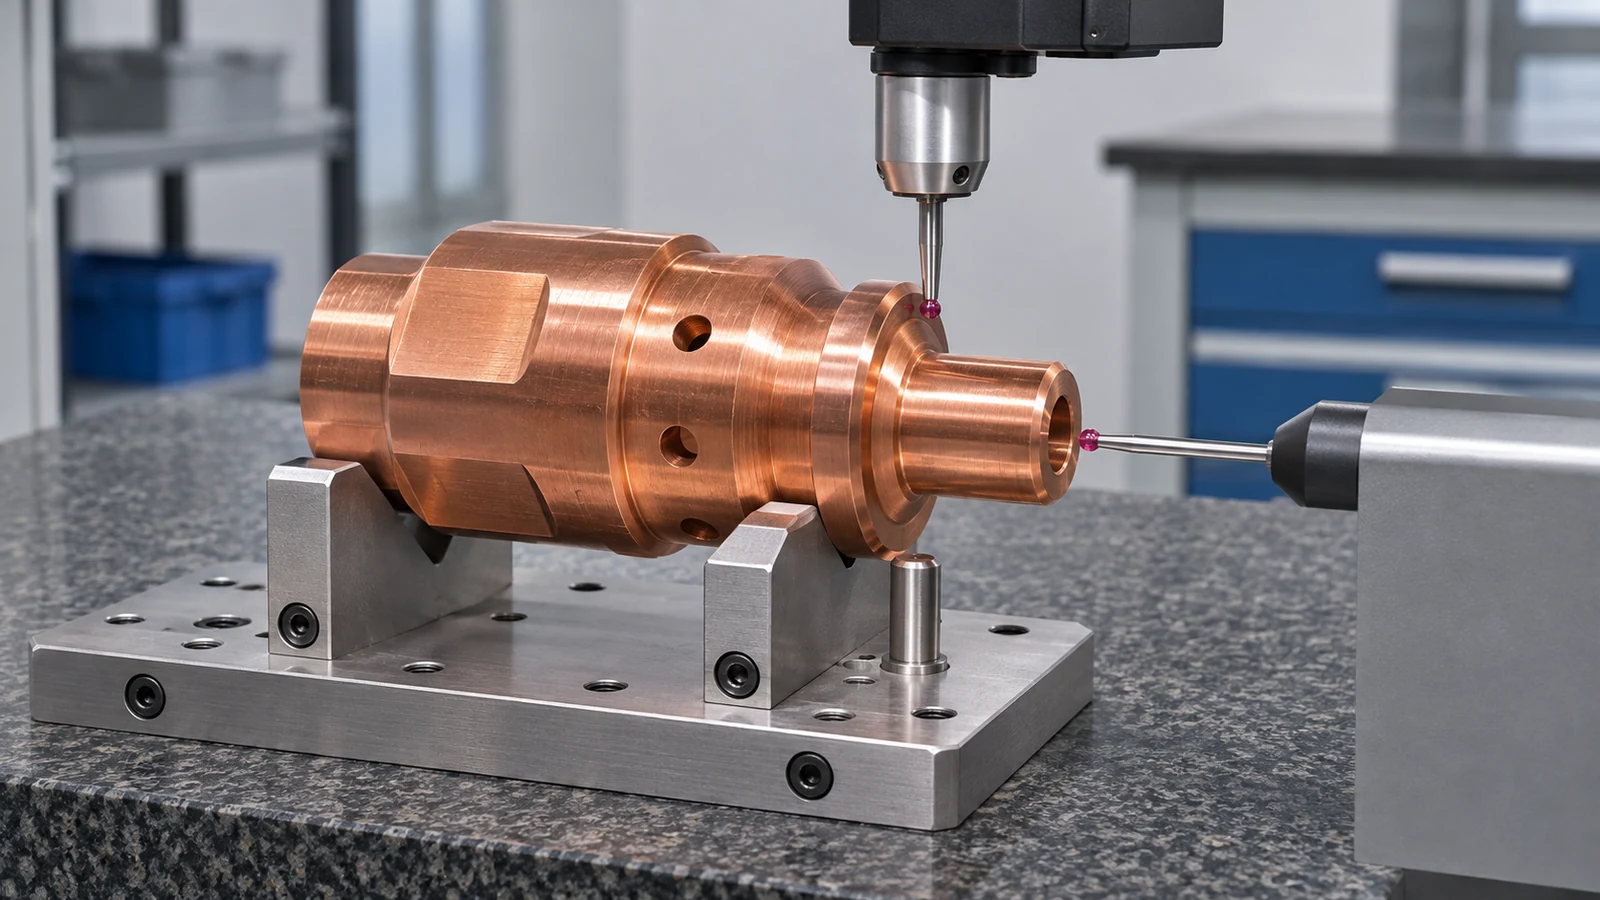 Besprechen Sie besondere Handhabungs- und Messbedingungen mit dem Lieferanten, einschließlich der Frage, ob die Kontaktfläche vor oder nach der Endbehandlung bewertet wird. Die Übersicht zu Qualität und Prüfung kann dieses Gespräch unterstützen, aber die Zeichnung und der Kaufvertrag müssen die Abnahme dieses Bauteils definieren. Keine allgemeine Fähigkeitsaussage ersetzt einen vereinbarten Prüfplan.
Für ein Angebot geben Sie die tatsächliche Werkstoffsorte und den Zustand, die Informationen zur Gegenstückschnittstelle, kritische Oberflächen und erforderliche Dokumente an. Die Website Kupferwerkstoffe-Seite ist die Referenz zur Werkstofffamilie; die engere Aufgabe dieses Artikels besteht darin, zu entscheiden, wie ein C18150-Teil gefertigt und abgenommen wird. Unabhängige Anforderungen an die Ebenheit von Sammelschienen, die Schichtdicke von Beschichtungen oder die Auslegung von Schweißströmen gehören in eigene Spezifikationen.
Fragen zu C18150-Komponenten
Weist C18150 das gleiche Zerspanungsverhalten wie reines Kupfer auf?
Gehen Sie nicht davon aus. Bestimmen Sie die Legierung und den Lieferzustand und verwenden Sie geeignete Werkzeugempfehlungen. Eine für einen anderen Kupferwerkstoff entwickelte Fertigungsroute ist ein erster Vergleich, kein Beleg dafür, dass dieselben Einstellungen funktionieren.
Beweist eine glatte Kontaktfläche einen guten elektrischen Kontakt?
Nein. Geometrie, Sauberkeit, Gegenflächen, Belastung und Werkstoffzustand sind alle für die Baugruppe von Bedeutung. Der Zerspanungsbericht sollte angeben, was gemessen wurde; die elektrische oder anwendungsbezogene Leistung erfordert eine eigene vereinbarte Verifikation.
Muss die Zerspanung immer vor dem Auslagern erfolgen?
Es gilt keine universelle Reihenfolge für jeden Auftrag. Befolgen Sie die zutreffenden Anforderungen an Lieferzustand und Endzustand und prüfen Sie jeden vorgeschlagenen Wärmeprozess mit dem verantwortlichen Lieferanten und dem Engineering-Team.
Was sollte eine Angebotsanfrage begleiten?
Geben Sie die Zeichnungsrevision, die Werkstoffspezifikation und den Zustand, die Menge, kritische Kontakt- und Positionierflächen, den endgültigen Behandlungszustand und die erforderlichen Prüfdokumente an. Benennen Sie Gegenstückdetails, wenn sie eine funktionale Anforderung erklären.