
Die Kovar-Bearbeitung sollte mit den Flächen beginnen, die an der Glas-Metall-Dichtung beteiligt sein werden. Ein Teil kann seine Maßzeichnung erfüllen und dennoch in einem für den Dichtvorgang ungeeigneten Zustand ankommen. Die zweckmäßige Spezifikation verbindet daher Geometrie mit Oberflächenintegrität, Sauberkeit und dem vereinbarten Zustand bei der Übergabe. Das Zerspanen der Legierung ist nur eine Stufe auf diesem Weg.
Beginnen Sie mit der Schnittstelle, die abdichten muss
Kovar ist eine gesteuerte Ausdehnungslegierung aus Eisen, Nickel und Kobalt, die dort eingesetzt wird, wo ihr thermisches Ausdehnungsverhalten an ein angrenzendes Material angepasst werden kann. Das bedeutet jedoch nicht, dass jedes Glas oder jede Keramik kompatibel ist oder dass jede Kovar-Form eine zuverlässige Dichtung ergibt. Der Konstrukteur der Baugruppe muss das Paarungsmaterial und den Temperaturzyklus festlegen, bevor der Zerspanungsdienstleister die kritischen Merkmale identifizieren kann.
Bei einer Durchführung kann die wichtige Beziehung zwischen einem Stift und der umgebenden Durchführungsbohrung liegen. Bei einem Gehäuse kann es sich um eine Dichtungsauflage, einen Fenstersitz oder die Wandstärke um diesen Sitz handeln. Heben Sie diese Merkmale getrennt von Befestigungslöchern und äußeren Freiflächen hervor. Dadurch folgt der Prüfplan der Funktion des Teils, anstatt jede Abmessung als gleich wichtig zu behandeln.
Ein glattes Aussehen kann eine ungeeignete Oberfläche verbergen
Nickel-Eisen-Legierungen lassen sich schwer sauber zerspanen, wenn das Werkzeug reibt oder Material verdrängt. Eine ausgerissene Kante oder eine verschmierte Oberfläche verdient Aufmerksamkeit, selbst wenn ein Rauheitswert akzeptabel ist. Die Rauheit beschreibt ausgewählte Aspekte der Oberflächentextur; sie bestätigt nicht, dass eine Dichtungsauflage frei von lokalen Schäden oder eingebetteten Verunreinigungen ist.
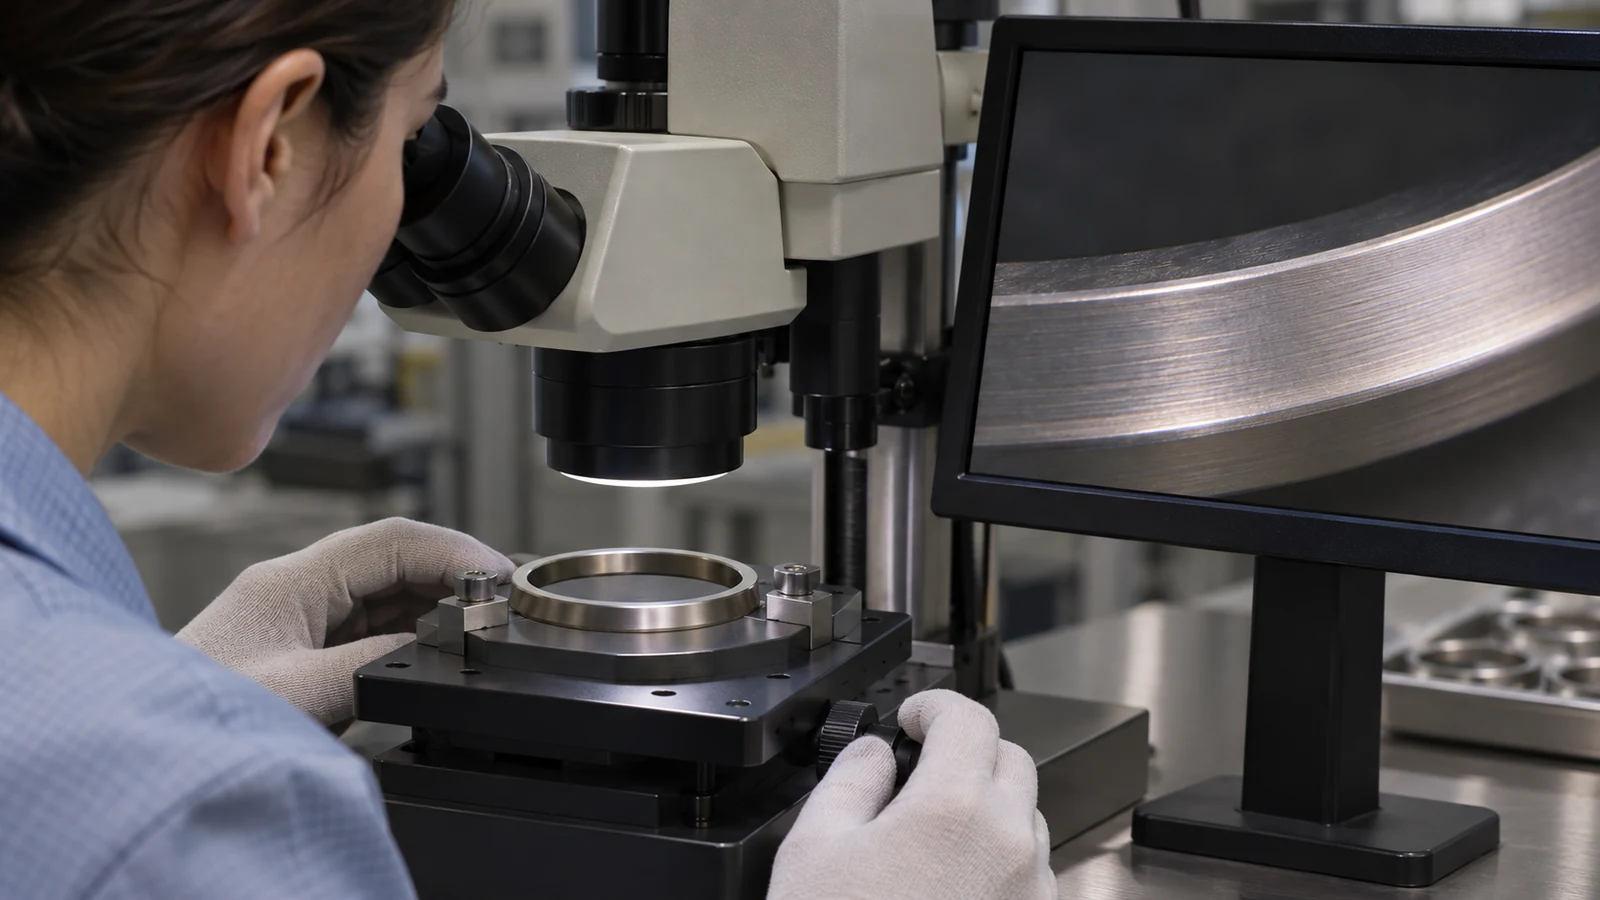
Bei einem bearbeiteten Dichtring ist der durchgehende Dichtweg ebenso zu prüfen wie seine Breite und Ebenheit. Ein lokaler Kratzer quer über diesen Weg kann wichtiger sein als ein höherer Rauheitswert an einem nicht relevanten Außendurchmesser. Die Zeichnung sollte zulässige Werkzeugspuren, unzulässige Defekte und Flächen, die bei der späteren Handhabung geschützt werden müssen, unterscheiden. Die relevanten Optionen für die Oberflächenveredelung sollten zusammen mit dem Dichtungsprozess betrachtet werden.
Wählen Sie die Bearbeitungsroute unter Berücksichtigung von Auflage und Zugänglichkeit
Ein gedrehter Ring und ein gefrästes Gehäuse stellen unterschiedliche Anforderungen an die Werkstückaufnahme. Bei einem Ring sollte der Bearbeitungsplan festlegen, wie das Teil abgestützt wird, nachdem die Bohrung einen Großteil seiner Steifigkeit entfernt hat. Bei einem Gehäuse sollte er erläutern, wie kleine Bohrungen und dünne Stege zugänglich bleiben, ohne die endgültige Dichtfläche zu behindern. Diese Fragen gehören in die Zeichnungsprüfung, bevor ein Werkzeug ausgewählt wird.
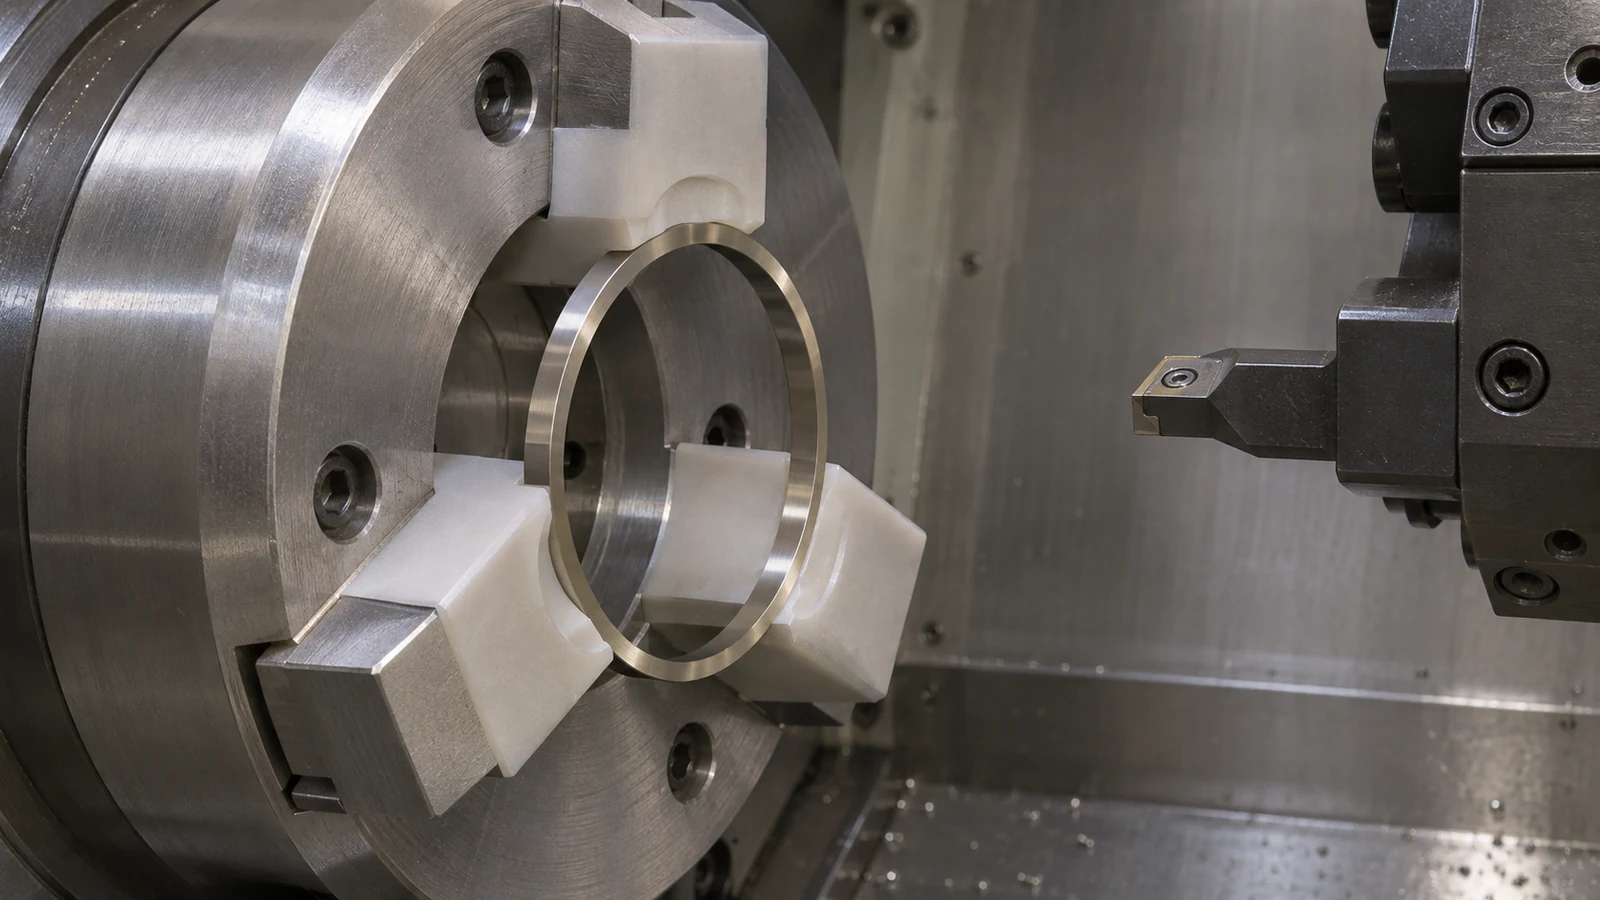
Die CNC-Drehroute kann zugehörige Durchmesser in einer gemeinsamen Aufspannung halten, während CNC-Fräsen Zugang zu nichtrotationssymmetrischen Merkmalen bietet. Wählen Sie den Weg anhand der Geometrie und der Bezugsbeziehungen. Das Kombinieren von Operationen ist nur sinnvoll, wenn die Aufspannung die Merkmale erhält, die die Baugruppe steuern.
Die Erstmusterprüfung sollte das Bauteil im spannungsfreien Zustand nach dem Lösen aus der Vorrichtung umfassen. Ein dünner Dichtring, der unter Einspannung rund ist, aber nach dem Entfernen seine Form ändert, erfordert eine Prozesskorrektur oder eine überarbeitete Abnahmemethode. Wird nur das Ergebnis unter Einspannung dokumentiert, bleibt dieses Risiko verborgen.
Vereinbaren Sie, wer die Reinigung und die Dichtungsvorbereitung übernimmt
Reinigung, Wärmebehandlung, Oxidvorbereitung und Versiegelung sind getrennte Zuständigkeiten. Ein Bearbeitungsauftrag sollte angeben, welche dieser Schritte er umfasst und welcher Zustand bei Lieferung erwartet wird. Die Lieferantenanleitung für Kovar beschreibt Vorbereitungsverfahren, aber ein veröffentlichtes Beispiel ersetzt nicht das qualifizierte Versiegelungsverfahren des Baugruppenverantwortlichen.
Klären Sie, ob das Bauteil bearbeitet und gereinigt, nach einem festgelegten Wärmezyklus oder bereit für einen bestimmten nachgelagerten Vorgang geliefert wird. Definieren Sie außerdem, welche Oberflächen unbeschichtet bleiben müssen. Ein aus optischen Gründen gewählter Galvanisierungs- oder Polierschritt kann die Schnittstelle verändern, die das Versiegelungsteam verwenden wollte.
Vermeiden Sie eine Anweisung wie ‘für die Glasverschmelzung vorbereiten’ ohne eine maßgebliche Prozessspezifikation. Sie bietet keinen klaren Abnahmepunkt und fördert, dass verschiedene Lieferanten unterschiedliche Oberflächenzustände liefern. Benennen Sie den geforderten Prozess, die Revision, die verantwortliche Partei und die Nachweise, die die Teile begleiten sollen.
Erstellen Sie eine Übergabe mit Prüfung und Handhabung
Der Prüfbericht sollte die Dichtmerkmale, Referenzbezüge, relevanten Maße und Oberflächenprüfungen angeben. Wenn nach der Bearbeitung eine Wärmebehandlung oder Galvanisierung folgt, geben Sie an, welche Maße vor diesem Vorgang abgenommen werden und welche eine abschließende Nachprüfung erfordern. Die Qualitätsprüfung sollte außerdem festlegen, wie unzugängliche oder empfindliche Merkmale gemessen werden.
Die Verpackung gehört zur selben Übergabe. Trennen Sie Kontaktflächen, damit sie beim Transport nicht aneinander reiben, und benennen Sie alle Reinigungs- oder Handhabungsbeschränkungen, die der nächste Prozess auferlegt. Dies sind Anforderungen, die für den Auftrag vereinbart werden müssen, keine Annahmen über die Standardverpackung eines Lieferanten.
Schließlich ist die Bearbeitungsabnahme von der Qualifizierung der montierten Dichtung getrennt zu halten. Maßliche Konformität unterstützt die Montage, aber die Dichtleistung hängt von der gesamten Materialkombination und dem Fügeverfahren ab. Eine klar getrennte Übergabe ermöglicht es jedem Team, den Teil des Prozesses zu verifizieren, den es tatsächlich kontrolliert.