
Da Feingussteile üblicherweise fertigbearbeitet werden, lautet der praktische Vergleich oft nicht Gießen gegen Bearbeiten. Er lautet Bearbeiten aus dem Vollen gegen das Gießen eines kontrollierten Rohlings und das Bearbeiten nur funktionaler Merkmale. Die Qualität dieses Plans vom Rohling zum Fertigteil entscheidet darüber, ob der Hybridweg Arbeit spart oder neue Streuung erzeugt.
Folgen Sie dem Metall durch beide Wege
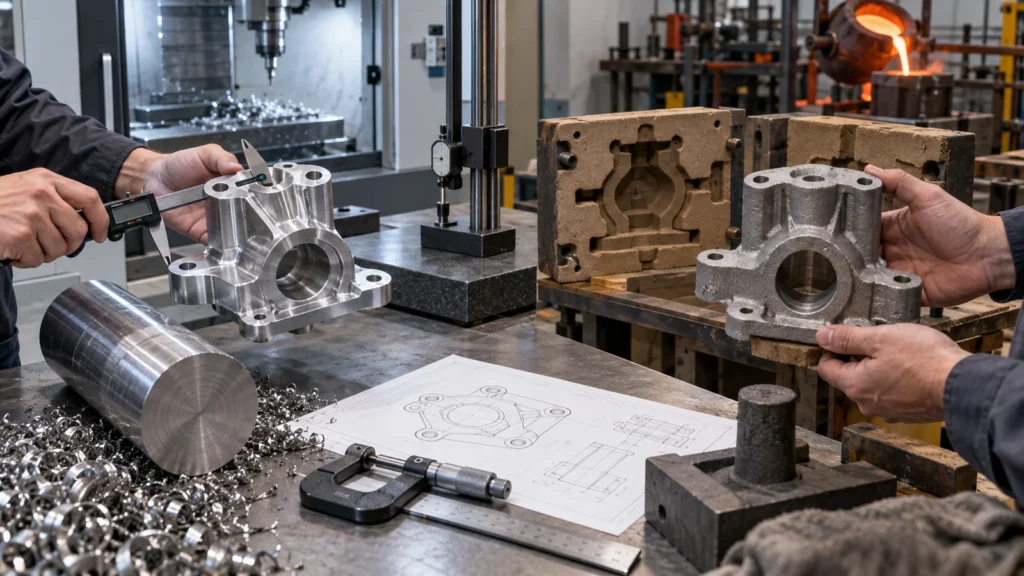
Die CNC-Bearbeitung beginnt mit Stangen, Platten, Halbzeug, Rohren, Strangpressprofilen, Schmiedeteilen oder einer anderen Halbzeugform und trägt Material ab, bis das endgültige Teil übrig bleibt. Der wirtschaftliche Nachteil wächst, wenn die Ausgangsumhüllende deutlich größer als die fertige Form ist, insbesondere bei teuren Legierungen oder langen Schnittzyklen. Späne mögen einen Recyclingwert behalten, doch Einkauf, Handhabung und Abtrag dieses Materials verbrauchen dennoch Ressourcen.
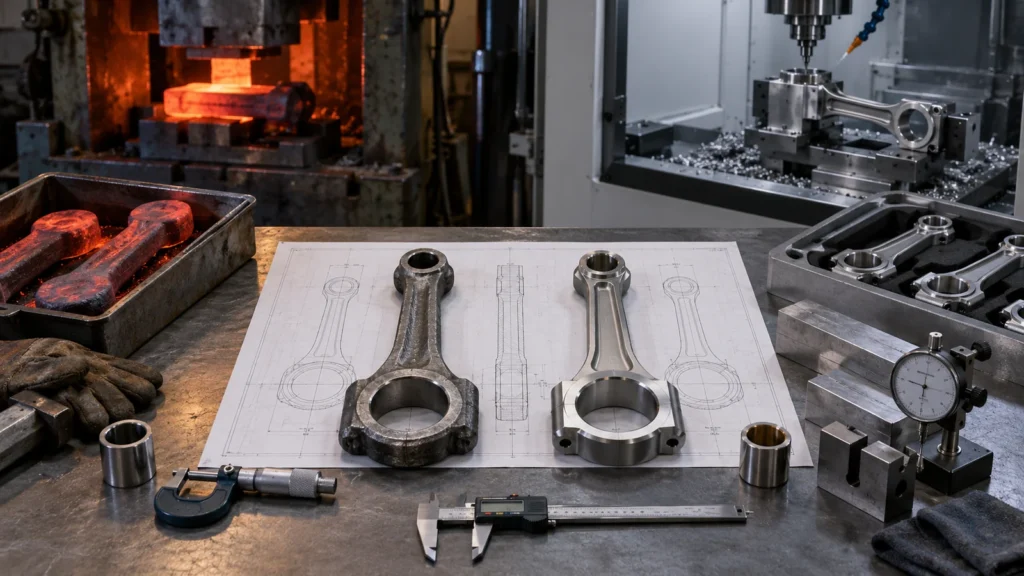
Das Feingießen beginnt mit einem Modell, baut eine Keramikschale auf, entfernt das Modell, gießt Metall in den Hohlraum, bricht die Schale ab, trennt die Gussteile und führt Fertigbearbeitung und Prüfung durch. Es erzeugt eine komplexe endkonturnahe Geometrie mit weniger Materialabtrag, fügt jedoch Entscheidungen zu Werkzeugen, Modellen, Anschnitt, Schale, Schmelzen, Erstarrung und Gießkontrolle hinzu.
Verfolgen Sie das vorgeschlagene Teil durch jeden Arbeitsgang. Wenn das Gießen den größten Teil der Schruppbearbeitung beseitigt und dabei eine überschaubare Anzahl von Präzisionsschlichtungen übrig lässt, kann es einen Mehrwert bieten. Wenn der Guss noch umfangreiche Zerspanung, schwierige Positionierung und ein hohes Ausschussrisiko erfordert, kann der Halbzeugweg die einfachere Lösung bleiben.
Wo die Geometrie Gießereiwert schafft
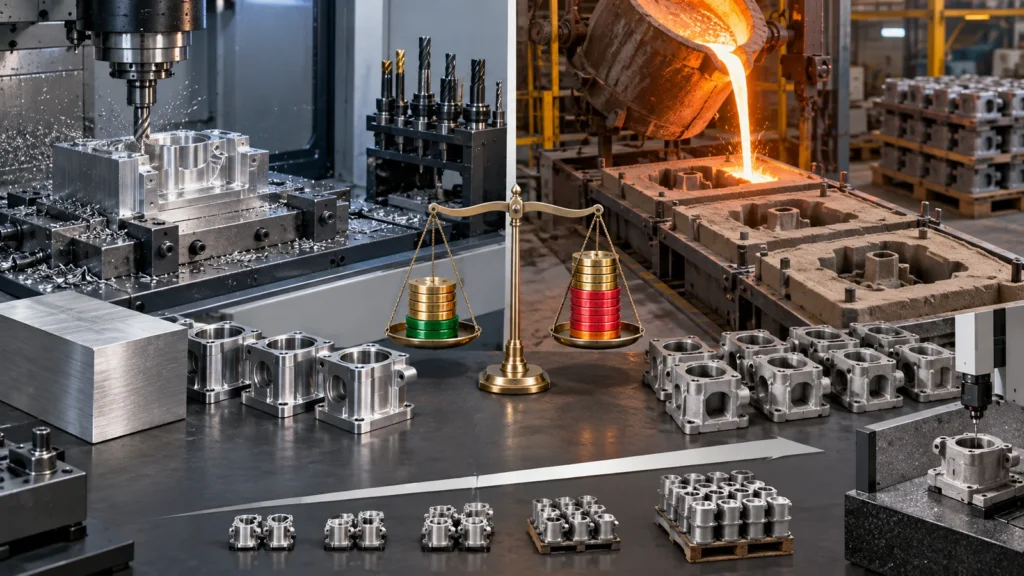
Feinguss ist attraktiv für gekrümmte Formen, wechselnde Querschnitte, integrierte Laschen, Außendetails und Formen, die umfangreiche mehrachsige Bearbeitung oder Montage aus mehreren Teilen erfordern würden. Er kann Komponenten zusammenfassen und Verbindungsstellen reduzieren. Doch “komplex” allein genügt nicht. Die Geometrie muss gießbar, speisbar, aus dem Modellsystem entformbar, reinigbar und prüfbar sein.
Dünne und dicke Querschnitte beeinflussen die Abkühlung unterschiedlich. Abrupte Massenänderungen können das Fehlerrisiko erhöhen. Innenhohlräume können Kerne erfordern und Entfernungs- oder Prüfherausforderungen mit sich bringen. Der Lieferant muss Radien, Querschnittsübergänge, Anschnitt, Speiser, Schwindung und Verzug prüfen. Eine Form, die im CAD effizient aussieht, kann dennoch schwierig gleichmäßig zu füllen sein.
Die CNC-Bearbeitung hat die entgegengesetzte Einschränkung: Werkzeugerreichbarkeit und Werkstückaufnahme. Tiefe Taschen, verdeckte Flächen, kleine Innenradien und mehrere Aufspannrichtungen erhöhen die Zeit. Der Vergleich von Feature-Maps hilft festzustellen, ob die Komplexität für das Werkzeug, den Guss oder beides teuer ist.
Materialleistung erfordert eine echte Spezifikation
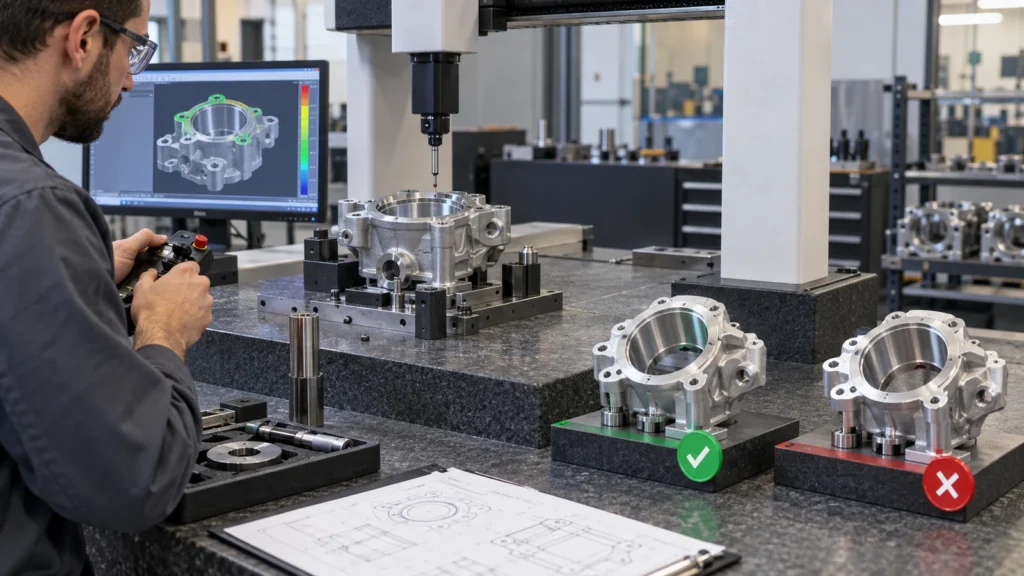
Ein geläufiger Legierungsname macht geschmiedete und gegossene Zustände nicht gleichwertig. Erstarrungsgefüge, Wärmebehandlung, Porosität, Einschlüsse, Querschnittsdicke und Probenahmeverfahren können die Leistung verändern. Wenn das Teil ermüdungskritisch, druckhaltend, schlagbeansprucht, extremen Temperaturen ausgesetzt oder sicherheitsrelevant ist, muss die Spezifikation die anwendbare Gussgüte, die Eigenschaftsanforderungen und den Verifizierungsweg definieren.
Halbzeugprototypen können die Geometrie und viele funktionale Schnittstellen nachweisen, dabei jedoch noch die Konsistenz oder Eigenschaften des künftigen Gusses überzeichnen. Gussmuster können prozessspezifisches Verhalten aufzeigen, erfordern aber möglicherweise zerstörende Prüfungen, zerstörungsfreie Prüfung oder vom Programm definierte Proben. Machen Sie diese Evidenzlücken im Validierungsplan sichtbar.
Die Materialwahl sollte mit der übergeordneten CNC-Materialauswahl Strategie verknüpft werden, aber der Gusslieferant muss die Gießbarkeit und die verfügbaren Spezifikationen bestätigen, statt anzunehmen, dass eine Lagerlegierung direkt übertragbar ist.
Bearbeitungszugabe und Bezüge machen den Hybridweg funktionsfähig
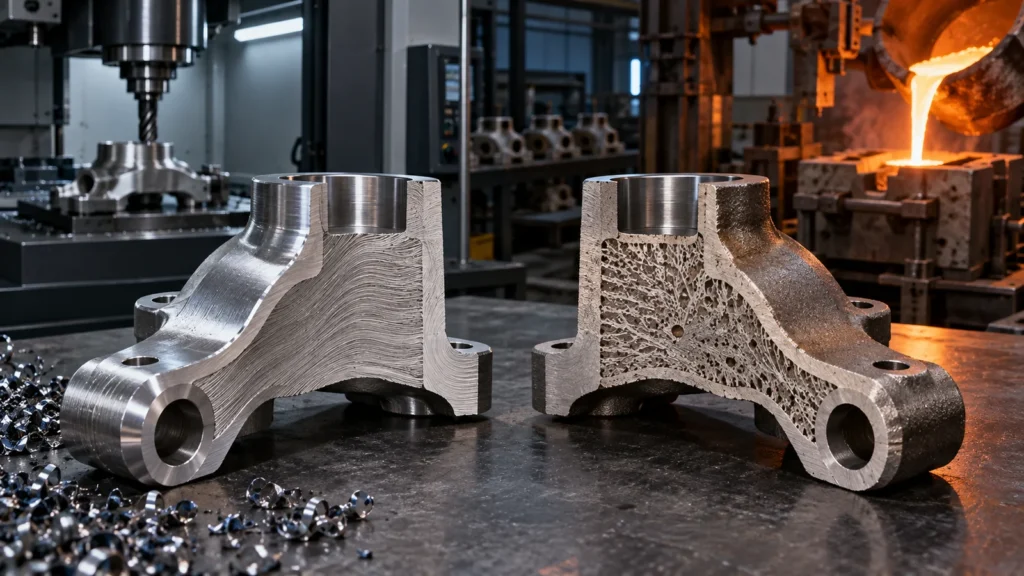
Die Bearbeitungszugabe ist bewusst zugegebenes Material am Guss, damit die Endbearbeitung Oberflächenabweichungen entfernen und kontrollierte Merkmale herstellen kann. Zu wenig Zugabe riskiert eine unvollständige Freistellung. Zu viel erhöht die Zykluszeit, den Werkzeugverschleiß und die Wahrscheinlichkeit, in unter der Oberfläche liegende Defekte zu schneiden. Die Zugabe sollte je nach Merkmal, Gießfähigkeit, Verzug und Bearbeitungszugänglichkeit variieren, statt als ein globaler Versatz angewendet zu werden.
Bezüge sind ebenso wichtig. Der Rohguss benötigt stabile Positionierungsflächen für den ersten Bearbeitungsvorgang. Diese Flächen müssen ausreichend wiederholbar sein, um das verbleibende Material auf die kritischen Merkmale zu verteilen. Nachdem erste Flächen oder Bohrungen erstellt sind, können spätere Vorgänge auf bearbeitete Bezüge verweisen. Ein schlechter Bezugsplan kann aus einem guten Guss einen Zerspanungsauftrag mit hohem Ausschuss machen.
| Merkmalstyp | Wahrscheinlicher Zustand | Planungsbelang |
|---|---|---|
| Dekorative Außenkontur | Im Gusszustand oder leicht bearbeitet | Oberflächenabnahme und Übergänge |
| Montagefläche | Bearbeitet | Aufmaß und Ebenheitsbezug |
| Lagerbohrung oder Dichtungsdurchmesser | Grob gegossen, fertig gebohrt | Konzentrisches Material und Fehleraufdeckung |
| Positionierauflage für die erste Operation | Kontrolliertes Gussmerkmal | Wiederholbare Werkstückaufnahme ohne Kippeln |
Nutzen Sie ein Kosten- und Risikoprotokoll statt eines Crossover-Mythos
Bei der Bearbeitung aus dem Vollen sind Materialkosten, Aufmaßmasse vom Rohteil zum Fertigteil, Schrupp- und Schlichtzeit, Aufspannungen, Werkzeuge, Werkstückaufnahme, Prüfung, Ausschuss und Verhalten bei Wiederholaufträgen zu erfassen. Beim Feinguss sind zusätzlich Modellwerkzeuge, Wachs- und Schalenprozesse, Gießereimindestmengen, Versuch und Freigabe, Gussausbeute, Trenn- und Nachbearbeitung, Wärmebehandlung, Prüfung, Bearbeitungszugabe, Vorrichtungen und Sekundärausschuss zu berücksichtigen.
Dann kommt das Änderungsrisiko hinzu. Ein CNC-Programm lässt sich oft leichter überarbeiten, während ein Formwerkzeug und ein Gießprozess stärker festgelegte Annahmen mit sich bringen. Hinzu kommen Terminrisiko, Lieferantenübergaben, Lagerhaltung und der Wert des eingesparten Materials. Die Kalkulation macht aus “Gießen ist in Stückzahlen günstiger” eine programmspezifische Entscheidung, die bei sich ändernden Prognosen überprüft werden kann.
Die Qualitätsökonomie darf nicht außer Acht gelassen werden. Sind versteckte Fehler nicht akzeptabel, können Prüfung und Disposition dominieren. Wird nahezu jede Oberfläche bearbeitet, liefert das Gussteil möglicherweise weniger Einsparung als erwartet. Wird teure Legierung zu Spänen, kann die Near-Net-Route selbst bei mittleren Stückzahlen an Bedeutung gewinnen.
Die Ausbeute an Fertigteilen ist das aussagekräftige Maß. Ein Gussteil kann die Wareneingangsprüfung bestehen und nach der Bearbeitung scheitern, wenn diese einen unter der Oberfläche liegenden Anzeige freilegt, nach der Wärmebehandlung, wenn sich ein kritisches Merkmal verschiebt, oder nach der Druckprüfung, wenn sich ein durchgehender Pfad zeigt. Das kaufmännische Modell sollte den bereits hinzugefügten Wert berücksichtigen, wenn diese Fehler auftreten.
Lieferantenübergaben fügen ein weiteres Risiko hinzu. Wenn Gießerei, Wärmebehandler, Zerspanungsbetrieb und Finisher getrennte Stellen sind, definieren Sie Übergabekriterien, Kennzeichnung, Erhaltung und Zuständigkeit für Nichtkonformitäten. Andernfalls kann ein lokal akzeptables Rohteil zu einem nicht fertigstellbaren Teil ohne vereinbarte Dispositionsroute werden.
Terminmodelle sollten den Engpassschritt identifizieren. Modellkapazität, Formenbau, Schmelzplan, Wärmebehandlung, spezialisierte Prüfung oder Fertigbearbeitung können die Lieferung bestimmen. Ein Near-Net-Prozess führt nicht automatisch zu einer kürzeren Durchlaufzeit, insbesondere während der Erstfreigabe.
Übergang ohne Ungültigmachung früherer Prüfungen
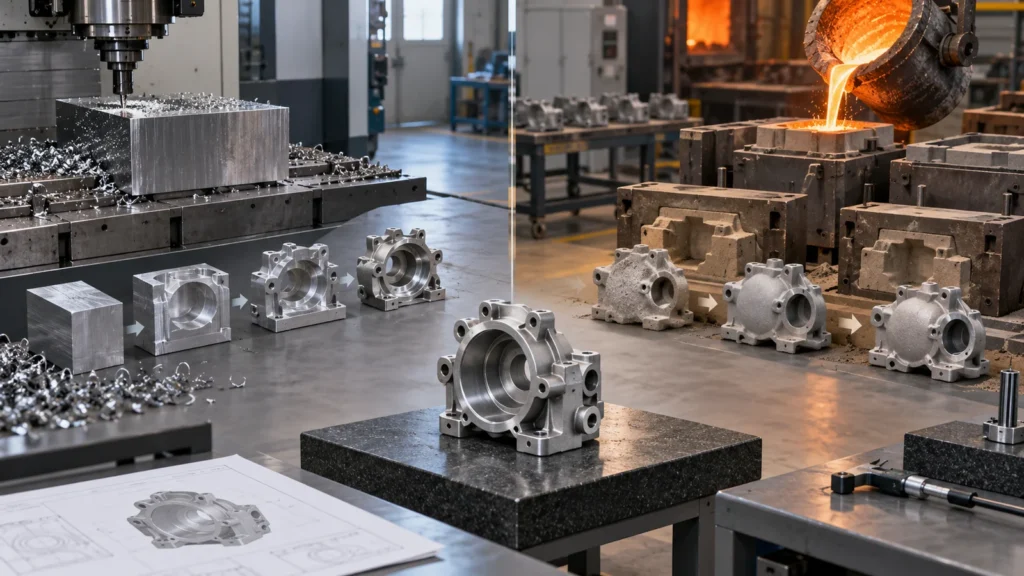
Klassifizieren Sie jede Anforderung als geometrieabhängig, materialzustandsabhängig oder prozessabhängig. Die Montagepassung lässt sich möglicherweise von einem Halbzeug-Prototyp übertragen. Ermüdung, Dichtheit, Gussflächenverhalten oder Eigenschaften nahe Querschnittsübergängen möglicherweise nicht. Planen Sie Gussversuche anhand der Lücken, statt jeden Test blind zu wiederholen oder anzunehmen, dass alle Nachweise übertragbar sind.
Kontrollieren Sie die Modelle. Führen Sie eine Definition im Gusszustand, eine Definition im fertig bearbeiteten Zustand und eine Zeichnung, die beide Zustände klar kennzeichnet. Erfassen Sie Gussquelle, Wärmebehandlung, Revision, Bearbeitungsroute und Prüfstatus. Wenn Halbzeugteile als Überbrückungslieferung weiterlaufen, verhindern Sie, dass gemischte Lose ununterscheidbar werden.
Der Übergang gehört in einen übergeordneten Prototypen- und Produktionsplan, mit expliziten Gates für Design-Freeze, Werkzeugfreigabe, Musterfreigabe und Serienproduktion.
Drei Teilefamilien, drei Antworten
Dichter Präzisionsblock
Ein kompaktes Teil mit vielen eng tolerierten Flächen und wenig abtragbarem Überschuss kann die Bearbeitung begünstigen. Gießen fügt einen Urformprozess hinzu, ohne genügend Präzisionsarbeit zu eliminieren.
Komplexer Hebel- oder laufradartiger Körper
Gekrümmte Form, integrierte Ansätze und hoher Materialabtrag können das Feingießen unterstützen, gefolgt von der Bearbeitung an Drehpunkten, Bohrungen und Montageflächen. Anforderungen an Materialintegrität und Auswuchtung erfordern eine explizite Validierung.
Ventil- oder Strömungskomponente
Ein endkonturnaher Körper kann die Bearbeitung reduzieren, doch Druckgrenze, innere Reinigung, Kanäle, Dichtflächen und Prüfung können die Machbarkeit bestimmen. Das günstigste Rohgussstück ist nicht unbedingt das Ventil mit dem geringsten Risiko im Fertigzustand.
Das Beschaffungspaket um die fertige Funktion herum aufbauen
Geben Sie Mengen und Abrufmuster, Lebenszeitbedarf, finales Modell und Zeichnung, geschützte Geometrie, akzeptable Umkonstruktionsbereiche, Werkstoff- und Wärmebehandlungsspezifikation, kritische Merkmale, Oberflächenanforderungen, Inspektions- und Prüfnachweise sowie Änderungserwartung an. Fordern Sie das vorgeschlagene Gussmodell, die Aufmaßkarte, den Bezugsweg, den Plan für die Sekundärbearbeitung und die Verantwortung für Nichtkonformitäten an.
Vergleichen Sie das fertige, abgenommene Bauteil, nicht ein Gussangebot mit einem Angebot für ein bearbeitetes Teil mit unterschiedlichem Umfang. Dies ist auch der richtige Kontext für die Bewertung des Vor- und Nachteile der CNC-Bearbeitung ohne die Entscheidung auf eine pauschale Volumenregel zu reduzieren.
Technische FAQs
Kann Feingießen Hinterschneidungen und innere Merkmale herstellen?
Es kann Geometrien erzeugen, die schwer zu bearbeiten sind, oft mit Kernen oder speziellen Modellansätzen, doch Entformung, Kernentfernung, Reinigung, Prüfung und Gleichmäßigkeit müssen für die jeweilige Form geprüft werden.
Eliminiert Feingießen die Oberflächenbearbeitung?
Nicht automatisch. Die Gussfläche kann in manchen Bereichen akzeptabel sein, während kosmetische, dichtende, gleitende oder präzise Bereiche Strahlen, Polieren, Bearbeitung, Beschichtung oder eine andere Behandlung erfordern können.
Können Gießerei und Zerspanungsbetrieb getrennt sein?
Ja, aber die Schnittstellenkontrolle wird entscheidend. Definieren Sie die Abnahme des Rohgusses, das Aufmaß, den Bezugszustand, die Rückverfolgbarkeit, den Versandschutz und wer Ausschuss besitzt, der während der Bearbeitung entdeckt wird.
Wann sollte CNC das Fertigungsverfahren bleiben?
Wenn die Stückzahl unsicher ist, Änderungen wahrscheinlich bleiben, der Zustand des Halbzeugs wichtig ist, die Geometrie zerspanungsfreundlich ist oder die meisten Merkmale ohnehin eine Endbearbeitung erfordern, kann der Verbleib bei CNC Flexibilität bewahren und das Gesamtrisiko senken.