
Como as fundições por cera perdida são comumente usinadas para acabamento, a comparação prática muitas vezes não é fundição versus usinagem. É usinagem a partir de sólido versus fundir um blank controlado e usinar apenas os recursos funcionais. A qualidade desse plano de blank para acabamento determina se a rota híbrida economiza trabalho ou cria nova variação.
Siga o Metal pelas Duas Rotas
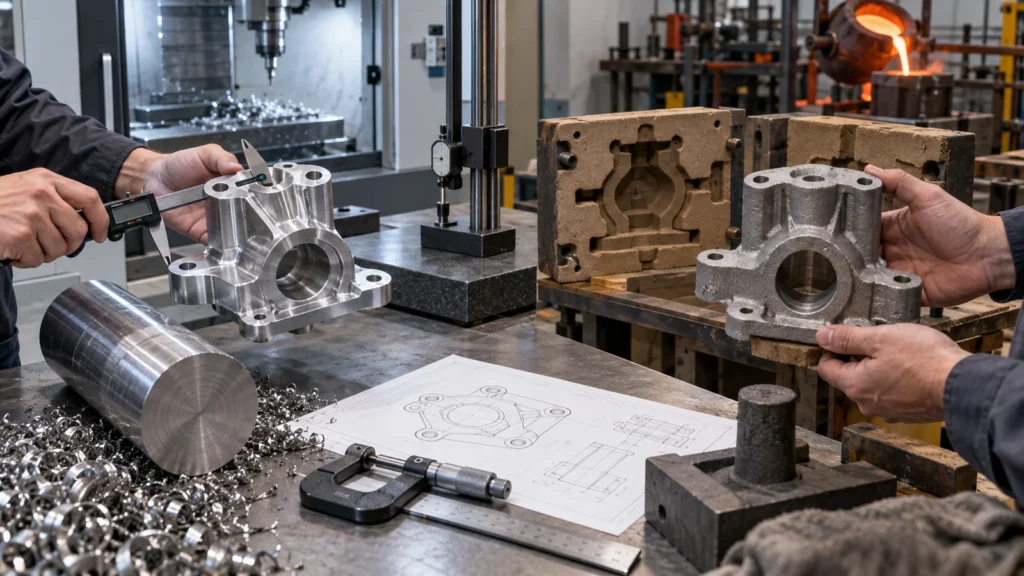
A usinagem CNC começa com barra, chapa, bloco, tubo, extrusão, forjamento ou outra forma de estoque e remove material até que a peça final permaneça. A penalidade econômica cresce quando o envelope inicial é muito maior que a forma acabada, especialmente com ligas caras ou ciclos de corte longos. As aparas podem manter valor de reciclagem, mas comprar, manusear e remover esse material ainda consome recursos.
A fundição por cera perdida começa com um modelo, constrói uma casca cerâmica, remove o modelo, vaza metal na cavidade, quebra a casca, separa as peças fundidas e realiza acabamento e inspeção. Ela cria geometria complexa próxima da final com menos remoção de material, mas acrescenta decisões de ferramental, modelo, canais de alimentação, casca, fusão, solidificação e controle de fundição.
Acompanhe a peça proposta por cada operação. Se a fundição remove a maior parte do desbaste, deixando um conjunto gerenciável de acabamentos de precisão, ela pode agregar valor. Se a peça fundida ainda exigir usinagem extensa, localização difícil e alta exposição a refugo, o bloco pode continuar sendo o caminho mais simples.
Onde a Geometria Cria Valor de Fundição
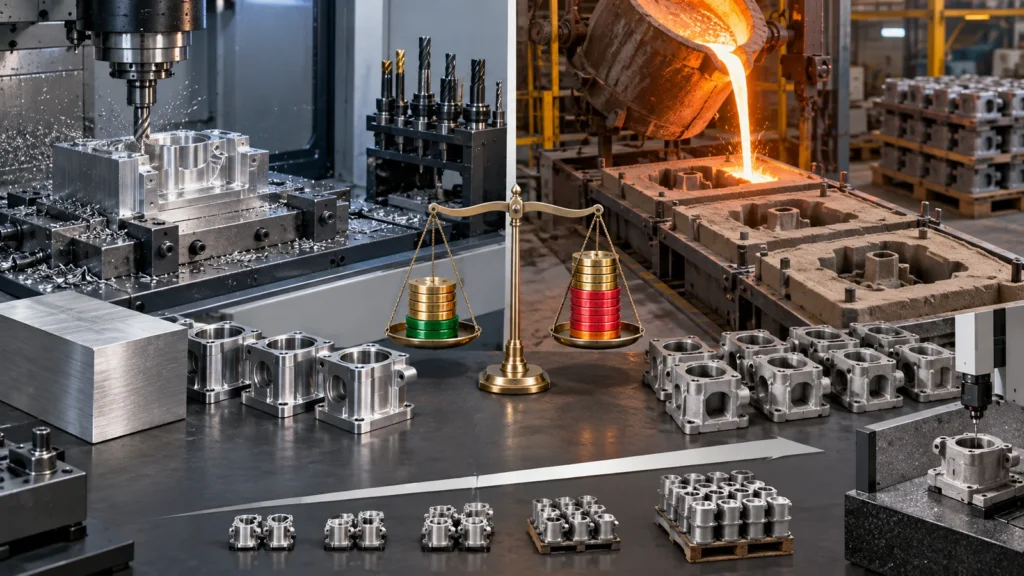
A fundição por cera perdida é atrativa para formas curvas, seções variáveis, lugs integrados, detalhes externos e formas que exigiriam extenso corte multi-eixo ou montagem a partir de várias peças. Ela pode consolidar componentes e reduzir juntas. No entanto, “complexo” não é suficiente. A geometria deve ser fundível, alimentável, liberável do sistema de modelo, limpável e inspecionável.
Seções finas e espessas influenciam o resfriamento de forma diferente. Mudanças bruscas de massa podem aumentar o risco de defeitos. Cavidades internas podem exigir machos e trazer desafios de remoção ou inspeção. O fornecedor deve revisar raios de concordância, transições de seção, canais de alimentação, massalotes, retração e distorção. Uma forma que parece eficiente no CAD ainda pode ser difícil de preencher de forma consistente.
A usinagem CNC tem a restrição oposta: alcance da ferramenta e fixação da peça. Cavidades profundas, superfícies ocultas, raios internos pequenos e múltiplas direções de setup aumentam o tempo. Comparar mapas de features ajuda a identificar se a complexidade é cara para o cortador, para a fundição ou para ambos.
O Desempenho do Material Exige uma Especificação Real
Um nome de liga familiar não torna as condições de conformado e fundido equivalentes. A estrutura de solidificação, o tratamento térmico, a porosidade, as inclusões, a espessura de seção e o método de amostragem podem alterar o desempenho. Se a peça for crítica à fadiga, retentora de pressão, sujeita a impacto, exposta a temperaturas severas ou relacionada à segurança, a especificação deve definir o grau de fundição aplicável, os requisitos de propriedades e a rota de verificação.
Protótipos em bloco podem comprovar a geometria e muitas interfaces funcionais, mas ainda superestimar a consistência ou as propriedades da futura peça fundida. Amostras fundidas podem revelar comportamento específico do processo, mas podem exigir ensaios destrutivos, exames não destrutivos ou corpos de prova definidos pelo programa. Torne essas lacunas de evidência visíveis no plano de validação.
A escolha do material deve se conectar ao contexto mais amplo seleção de material para CNC mas o fornecedor da fundição deve confirmar a fundibilidade e as especificações disponíveis, em vez de assumir que um grau de estoque se transfere diretamente.
O Sobremetal e os Datums Fazem a Rota Híbrida Funcionar
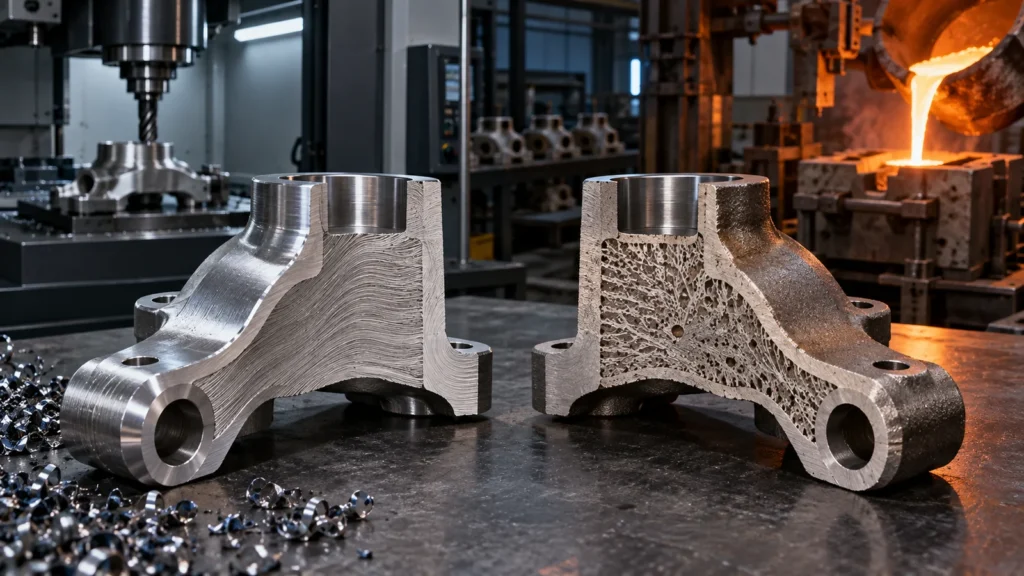
O sobremetal de usinagem é material intencionalmente adicionado a uma peça fundida para que o corte final possa remover a variação superficial e estabelecer features controladas. Sobremetal insuficiente arrisca limpeza incompleta. Sobremetal excessivo acrescenta tempo de ciclo, desgaste de ferramenta e a chance de cortar em defeitos subsuperficiais. O sobremetal deve variar por feature, capacidade de fundição, distorção e acesso de usinagem, em vez de ser aplicado como um único offset global.
Os datums são igualmente importantes. A peça fundida bruta precisa de áreas de localização estáveis para a primeira operação de usinagem. Essas áreas devem ser suficientemente repetíveis para distribuir o sobremetal restante entre as features críticas. Depois que as faces ou furos iniciais são criados, as operações posteriores podem referenciar datums usinados. Um plano de datums ruim pode transformar uma boa peça fundida em um trabalho de usinagem com alto refugo.
| Classe de característica | Condição provável | Preocupação de planejamento |
|---|---|---|
| Contorno externo decorativo | Como fundido ou levemente acabado | Aceitação superficial e blending |
| Face de montagem | Usinada | Sobremetal de limpeza e datum de planicidade |
| Diâmetro do furo ou da vedação do rolamento | Fundido bruto, furado acabado | Estoque concêntrico e exposição de defeitos |
| Pad de localização para a primeira operação | Característica de fundição controlada | Fixação repetível sem balanço |
Use um Livro de Custos e Riscos em Vez de um Mito de Transição
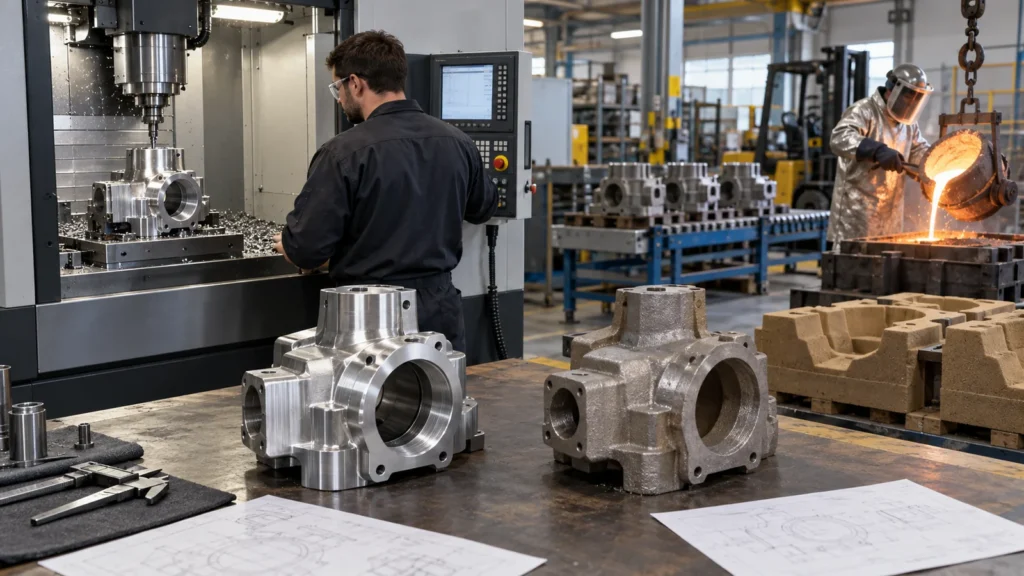
Para usinagem a partir de sólido, registre custo do estoque, massa comprada até o acabamento, tempo de desbaste e acabamento, setups, ferramentas, fixação, inspeção, refugo e comportamento em pedidos repetidos. Para fundição por cera perdida, acrescente ferramental de modelo, operações de cera e casca, mínimos de fundição, teste e aprovação, rendimento de fundição, corte e acabamento, tratamento térmico, exame, sobremetal de usinagem, dispositivos e refugo secundário.
Em seguida, acrescente o risco de mudança. Um programa CNC costuma ser mais fácil de revisar, enquanto uma ferramenta de modelo e um processo de fundição carregam mais premissas comprometidas. Acrescente risco de cronograma, transferências entre fornecedores, estoque e o valor do material economizado. O balanço transforma “fundição é mais barata em volume” em uma decisão específica do programa que pode ser revisada conforme as previsões mudam.
Não ignore a economia da qualidade. Se defeitos ocultos forem inaceitáveis, testes e disposição podem dominar. Se quase toda superfície for usinada, a fundição pode entregar menos economia que o esperado. Se liga cara virar aparas, a rota próxima da final pode ganhar importância mesmo em quantidades moderadas.
O rendimento de peças acabadas é a medida útil. Uma peça fundida pode passar nas verificações de recebimento e falhar depois que a usinagem expõe uma indicação subsuperficial, depois que o tratamento térmico desloca uma feature crítica ou depois que o teste de pressão revela um caminho conectado. O modelo comercial deve incluir o valor já agregado quando essas falhas aparecem.
As transferências entre fornecedores acrescentam outro risco. Quando a fundição, o tratador térmico, a oficina de usinagem e o acabador são separados, defina critérios de transferência, identificação, preservação e responsabilidade por não conformidades. Caso contrário, um fundido bruto localmente aceitável pode tornar-se uma peça não acabável sem rota de disposição acordada.
Os modelos de cronograma devem identificar a etapa restritiva. A capacidade de modelação, a construção de cascas, o cronograma de fusão, o tratamento térmico, o exame especializado ou a usinagem de acabamento podem determinar a entrega. Um processo near-net não produz automaticamente um prazo mais curto, particularmente durante a aprovação inicial.
Transição Sem Invalidar Testes Anteriores
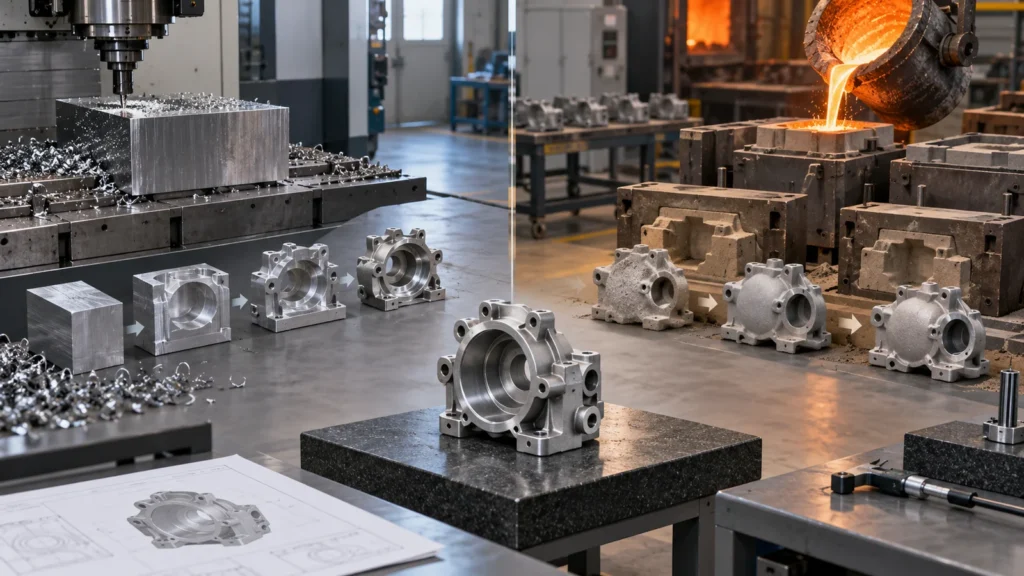
Classifique cada requisito como dependente da geometria, dependente da condição do material ou dependente do processo. O ajuste de montagem pode ser transferido de um protótipo em billet. A fadiga, a integridade contra vazamentos, o comportamento da superfície fundida ou as propriedades próximas às transições de seção podem não ser. Planeje os ensaios de fundição em torno das lacunas, em vez de repetir cegamente cada teste ou assumir que todas as evidências são transferíveis.
Controle os modelos. Mantenha uma definição conforme fundido, uma definição de usinagem acabada e um desenho que identifique claramente ambos os estados. Registre a origem da fundição, o tratamento térmico, a revisão, a rota de usinagem e o status de inspeção. Se as peças em billet continuarem como fornecimento ponte, evite que lotes mistos se tornem indistinguíveis.
A transição pertence a um contexto mais amplo plano de protótipo e produção, com portões explícitos para congelamento de projeto, liberação de ferramental, aprovação de amostras e produção repetida.
Três Famílias de Peças, Três Respostas
Bloco de precisão denso
Uma peça compacta com muitas faces de tolerância estreita e pouco excesso removível pode favorecer a usinagem. A fundição adiciona um processo de forma bruta sem eliminar trabalho de precisão suficiente.
Corpo complexo tipo alavanca ou impulsor
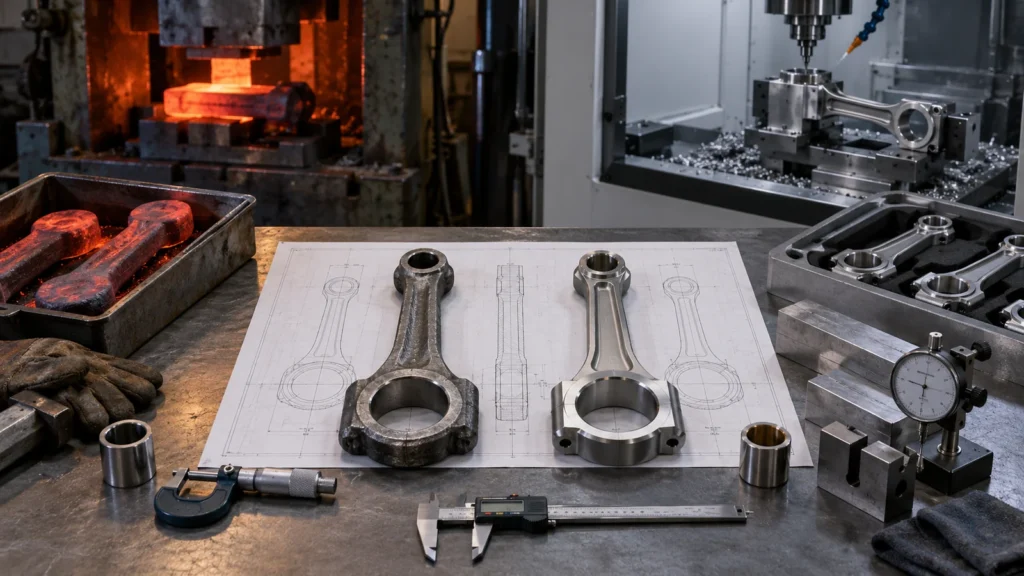
Forma curva, bossas integradas e alta remoção de material podem viabilizar a fundição de precisão, seguida de usinagem nos pivôs, furos e faces de montagem. Requisitos de integridade do material e de balanceamento precisam de validação explícita.
Componente de válvula ou de fluxo
Um corpo próximo da forma final pode reduzir a usinagem, mas o limite de pressão, a limpeza interna, os canais, as faces de vedação e a inspeção podem determinar a viabilidade. O fundido bruto mais barato não é necessariamente a válvula acabada de menor risco.
Estruture o Pacote de Suprimentos em Torno da Função Final
Forneça quantidades e padrão de liberação, demanda ao longo da vida útil, modelo e desenho finais, geometria protegida, zonas de redesenho aceitáveis, especificação de material e tratamento térmico, características críticas, requisitos de superfície, evidências de inspeção e teste e perspectiva de mudanças. Solicite o modelo conforme fundido proposto, o mapa de sobremetal, a rota de datums, o plano de usinagem secundária e a responsabilidade por não conformidades.
Compare o componente acabado aceito, não uma cotação de fundição com uma cotação de peça usinada com escopos diferentes. Este também é o contexto adequado para avaliar o vantagens e desvantagens da usinagem CNC sem reduzir a decisão a uma regra genérica de volume.
Perguntas frequentes de engenharia
A fundição de precisão consegue produzir reentrâncias e características internas?
Ela consegue criar geometrias difíceis de usinar, muitas vezes com machos ou abordagens especializadas de modelo, mas a desmoldagem, a remoção de machos, a limpeza, a inspeção e a consistência devem ser avaliadas para a forma específica.
A fundição de precisão elimina o acabamento superficial?
Não automaticamente. A superfície fundida pode ser aceitável em algumas zonas, enquanto áreas estéticas, de vedação, de deslizamento ou de precisão podem exigir jateamento, polimento, usinagem, revestimento ou outro tratamento.
A fundição e a usinagem podem ser feitas por empresas separadas?
Sim, mas o controle da interface torna-se crítico. Defina a aceitação do fundido bruto, o sobremetal, a condição de datums, a rastreabilidade, a proteção no transporte e quem é responsável pelo refugo descoberto durante a usinagem.
Quando o CNC deve permanecer como processo de produção?
Quando o volume é incerto, as revisões continuam prováveis, a condição do bloco é importante, a geometria é favorável à usinagem ou a maioria das características exige usinagem final de qualquer forma, permanecer com CNC pode preservar a flexibilidade e reduzir o risco total.