
Nitronic 60 ist eine Überlegung wert, wenn zwei Metallteile unter Last gleiten oder reiben und Fressen (Galling) ein realistisches Versagensszenario darstellt. Die bloße Nennung der Legierung macht ein Kontaktpaar jedoch nicht sicher. Zeichnung und Einkaufsspezifikation sollten den Gegenwerkstoff, die Bewegung, die Last, die Schmierung bzw. den Trockenlauf, die Umgebung, die Oberflächenbeschaffenheit und die zur Abnahme herangezogenen Nachweise benennen. Die Legierung ist ein Kandidat, kein Ersatz für eine Überprüfung des Kontaktsystems. Ihre Leistung hängt von der Gegenfläche und den Betriebsbedingungen ab, während die gelieferte Produktform und der Zustand weiterhin für die Bearbeitung und Prüfung relevant sind.
Bei CNC-Teilen lautet die sinnvolle Frage daher nicht einfach “Lässt sich Nitronic 60 bearbeiten?”, sondern ob die fertige Geometrie, Oberfläche und Materialnachweise die beabsichtigte fressfeste Funktion stützen, ohne ein neues Risiko bei Korrosion, Fügen oder Passung zu schaffen.
Beginnen Sie mit dem Kontaktpaar
Fressen ist eine adhäsive Schädigung, die entstehen kann, wenn belastete Oberflächen gleiten und lokaler Materialübertrag oder Materialausriss die Grenzfläche stört. Die Werkstoffauswahl sollte mit dem tatsächlichen Paar beginnen: Nitronic 60 gegen welche Legierung, Beschichtung oder Oberflächenbehandlung? Welches Element bewegt sich, wie weit, wie oft und unter welchem Kontaktdruck? Ist Schmierstoff kontinuierlich vorhanden, intermittierend oder ausgeschlossen? Ein Stift, der in einer geschmierten Baugruppe gelegentlich indexiert, stellt eine andere Beanspruchung dar als eine Spindel, die trocken unter Seitenlast hin- und hergeht.
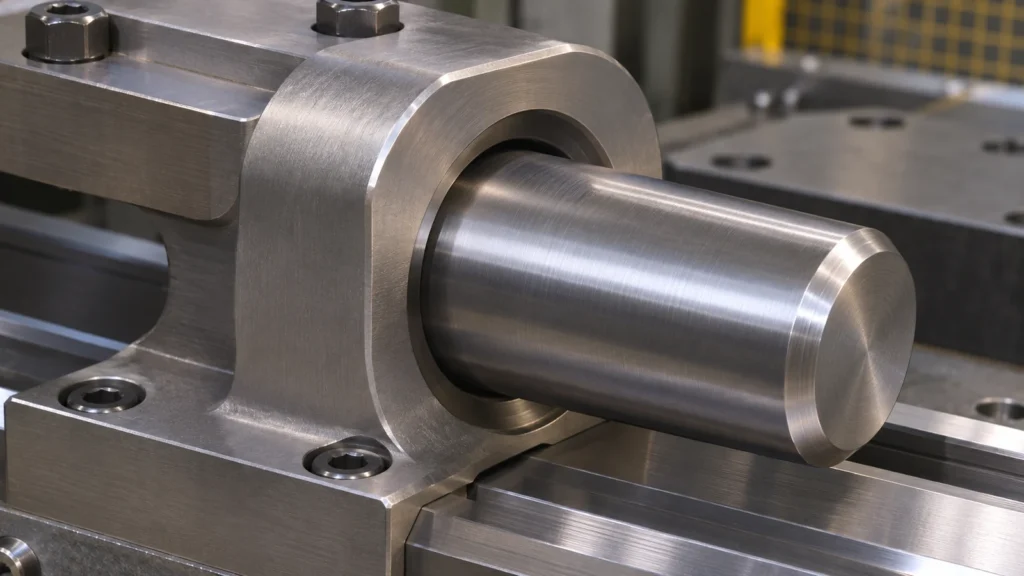
Erfassen Sie auch die Kontaktgeometrie und die Folgen eines Versagens. Breite Lagerkontakte, eine scharfe Kante, ein schmaler Führungssteg und ein Gewindeeingriff erzeugen unterschiedliche lokale Bedingungen. Wenn Verschleiß einen Dichtungsdurchmesser oder eine Auslösekraft verändert, definieren Sie die funktionale Grenze, anstatt sich auf “fressfest” als Abnahmekriterium zu verlassen. Zum Materialkontext vergleichen Sie die vorgeschlagene Güte mit der des Standorts Übersicht über Metallwerkstoffe, und legen Sie dann die paarungsspezifische Anforderung auf der Zeichnung fest.
Warum die Legierung helfen kann – und was sie nicht garantieren kann
Carpenter beschreibt Gall-Tough PLUS, sein Nitronic-60-Produkt, als hochsiliziumhaltige, hochmanganhaltige, stickstoffverfestigte austenitische Edelstahllegierung mit Beständigkeit gegen Fressen bei Selbstpaarung und gegen Metall-auf-Metall-Verschleiß. Diese Herstellerangabe erklärt, warum Ingenieure die Güte für Relativbewegung unter Last in Betracht ziehen. Sie belegt jedoch keinen universellen Reibungskoeffizienten, keine Lebensdauervorhersage und keine Immunität gegen adhäsiven Verschleiß in jeder Paarungskombination.
Härte und Beschaffenheit der Gegenfläche, Ausrichtung, Kontaktdruck, Oberflächenschäden, Fremdkörper, Schmierung, Temperatur und Korrosionsbelastung können das Ergebnis verändern. Ein harter Grat oder eine fehlausgerichtete Kante können die Last konzentrieren; Rauheit kann einen dünnen Schmierfilm stören; ein Materialpaar, das sich in einem Test gut verhält, kann sich nach einer Änderung von Beschichtung, Reinigung oder Wärmebehandlung anders verhalten. Betrachten Sie die Legierungsauswahl als eine Kontrollmaßnahme im tribologischen Design, nicht als das gesamte Design.
| Zeichnungs- oder RFQ-Eingaben | Warum es die Entscheidung beeinflusst | Was zu definieren ist |
|---|---|---|
| Gegenmaterial und Behandlung | Legt die Gegenfläche und mögliches Materialübertragungsverhalten fest | Werkstoffgüte, Beschichtung, Härtebereich falls gesteuert, und welches Teil sich bewegt |
| Bewegung und Last | Unterscheidet Gleiten, Oszillation, Stoß und statischen Kontakt | Richtung, Frequenz oder Lastspielzahl, Lastgrenze und Kontaktbereich |
| Oberflächenzustand | Oberflächenbeschaffenheit, Kantenzustand und Beschädigung können den lokalen Kontakt dominieren | Funktionale Oberflächenzonen, Kantenbruch und Prüfmethode |
| Umgebung | Schmierstoff, Temperatur und korrosive Medien verändern das Einsatzverhalten | Benanntes Medium und Betriebsbereich, nicht nur “korrosionsbeständig” |
Übersetzen Sie die Beanspruchung in Zeichnungsanforderungen
Trennen Sie die Materialidentität von der funktionalen Abnahme. Benennen Sie die maßgebliche Materialspezifikation und Produktform und fordern Sie eine dem Risiko des Teils angemessene Rückverfolgbarkeit. Lokalisieren Sie dann die Oberfläche, die die Gleit- oder Lagerfunktion erfüllt, und legen Sie die dimensionalen, geometrischen und Oberflächenkontrollen fest, die sie schützen. Ein allgemeiner Oberflächenbeschaffenheitshinweis über alle Flächen kann den Prüfaufwand erhöhen, ohne die Wirkfläche zu kontrollieren.
Verwenden Sie eine Schnittansicht oder Detailansicht, wenn die Kontaktfläche, der Kantenradius oder die Freistellung in den Hauptansichten nicht klar sind. Geben Sie an, ob eine Beschichtung oder eine Nachbearbeitungsbehandlung zulässig ist, da diese die Passung und die Kontaktfläche verändern kann. Falls eine Qualifikationsprüfung erforderlich ist, definieren Sie Gegenfläche, Last, Bewegung, Schmierung, Umgebung, Dauer und Fehlerschwelle. Eine bloße Anforderung nach “fressfestem Material” lässt zu viele Variablen ungeklärt.
Schützen Sie die Funktionsfläche während der Bearbeitung
Der Bearbeitungsplan sollte die Geometrie erhalten und vermeidbare Oberflächenschäden verhindern: Legen Sie Bezüge fest, die sich auf den montierten Kontakt beziehen, stützen Sie das Teil nahe dem kritischen Merkmal ab und verhindern Sie, dass die Entgratung eine kontrollierte Kante verrundet oder eine Auflagefläche verschmälert. Das genaue Werkzeug und die Schnittbedingungen hängen von der Rohteilbeschaffenheit, der Maschinensteifigkeit, der Merkmalsgeometrie und dem validierten Prozess des Betriebs ab; generische Werte sollten nicht auf eine Zeichnung übernommen werden.
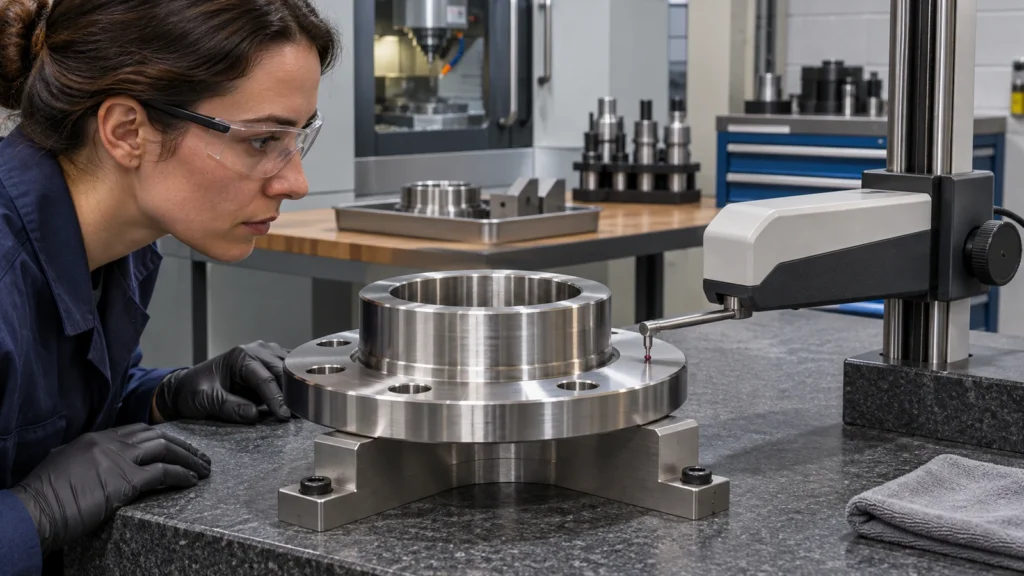
Wo das Teil gedreht wird, sollte die Fräs- oder Drehfolge eine saubere, prüfbare Kontaktfläche hinterlassen und Bearbeitungsspuren vor der Endmessung vermeiden. Geben Sie an, ob die Oberflächengüte vor oder nach einer zulässigen Behandlung gemessen wird, und benennen Sie die Messrichtung, wo dies relevant ist. Die Seite zu CNC-Drehkapazitäten und CNC-Frässeite beschreiben die relevanten Prozesskategorien; sie sind keine Zusage, dass ein bestimmter tribologischer Test enthalten ist.
Nehmen Sie das Teil als System ab
Für eine unkritische Führung können Maßprüfung und Materialrückverfolgbarkeit ausreichend sein, wenn der Designverantwortliche das Paar bereits qualifiziert hat. Ein sicherheitsrelevanter, dichtender oder hochzyklischer Kontakt kann einen repräsentativen Test oder eine dokumentierte technische Freigabe erfordern. Leiten Sie die Gebrauchsleistung nicht aus einem Zertifikat ab, das nur Chemie und Zugfestigkeit bestätigt.
Wenn ein Feldproblem auftritt, bewahren Sie die geschädigten Oberflächen auf und vergleichen Sie beide Partner. Achten Sie auf übertragenes Material, Riefenrichtung, lokales Fressen, Kantenaufprall, Schmierstoffmangel und Hinweise auf Fehlausrichtung. Diese Schadensanalyse kann ein Legierungsproblem von einem Geometrie-, Montage-, Kontaminations- oder Schmierungsproblem unterscheiden – und vermeidet einen Materialwechsel, solange die auslösende Ursache fortbesteht.
RFQ-Fragen für ein Nitronic-60-Teil
- Welche Kontaktfläche oder welches Merkmal ist funktional kritisch, und wie lautet ihre Abnahmegrenze?
- Was ist das Gegenmaterial, sein Oberflächenzustand und die Relativbewegung?
- Sind Schmierstoff, Beschichtung, Reinigung oder Wärmeeinwirkung kontrolliert?
- Welche Halbzeugform, Materialspezifikation, Zustand und Rückverfolgbarkeit sind erforderlich?
- Erfolgt die Abnahme anhand von Zeichnungsmaßen, Oberflächenmessung, einem Qualifikationstest oder einer Kombination?
Eine klar definierte Kontaktbeanspruchung ermöglicht es dem Konstrukteur zu entscheiden, ob Nitronic 60 geeignet ist, und dem Hersteller, die relevanten Oberflächen zu bearbeiten und zu prüfen. Der Werkstoffname ist der Anfang der Spezifikation, nicht ihr Ende.