
为什么大多数CNC精加工项目在开始之前就陷入困境
在最近r/Manufacturing的一个Reddit帖子中,一位用户写道:“向三家供应商询价阳极氧化铝外壳。两家交付的零件颜色不一致;第三家的螺纹孔周围有麻点。我们损失了六周时间和一个客户。”问题不在于技术能力不足——而在于买家的规格语言与工厂对“足够好”的理解之间存在脱节。精加工失败很少是孤立发生的。它们通常可追溯到以下反复出现的痛点之一:
- 粗糙度标注含糊: 只要求“光滑”而不指定Ra或Rz,会留下无尽的出错空间。Facebook CNC Machining Group上的一位工程师承认,他的图纸只标注了“抛光至镜面”,结果收到的零件虽然能反光,却在关键基准上损失了0.05 mm。.
- 材料と仕上げの不一致: すべての合金がきれいに陽極酸化処理できるわけではありません。7075アルミニウムは黄色がかった色合いになることがあり、6061は鮮明なクリアまたは染色仕上げになります。これを早期に指摘しない工場は、後工程で頭痛の種を生み出します。.
- 機械加工後の汚染: 切削液の残留物、指紋、梱包時の粉塵は、めっき処理下で欠陥となります。数分間の不適切な取り扱いが、バッチ全体を台無しにすることがあります。.
- 物流による損傷: 美しく仕上げられた表面は、梱包が海上輸送や宅配便の取り扱いを想定して設計されていない場合、傷が付きます。.
これらの問題は特定の国に固有のものではありませんが、 china cnc finishing services co. ltd のようなパートナーと仕事をする場合、時差と言語の壁が小さな誤解を高くつくものに変えることがあります。解決策は、仕上げプロセスを十分に理解して的確な質問をできるようにすること、そして仕上げを後付けの作業ではなく中核的な能力として扱うパートナーを選ぶことにあります。.
CNC仕上げサービスとは一体何か?基本的な定義を超えて
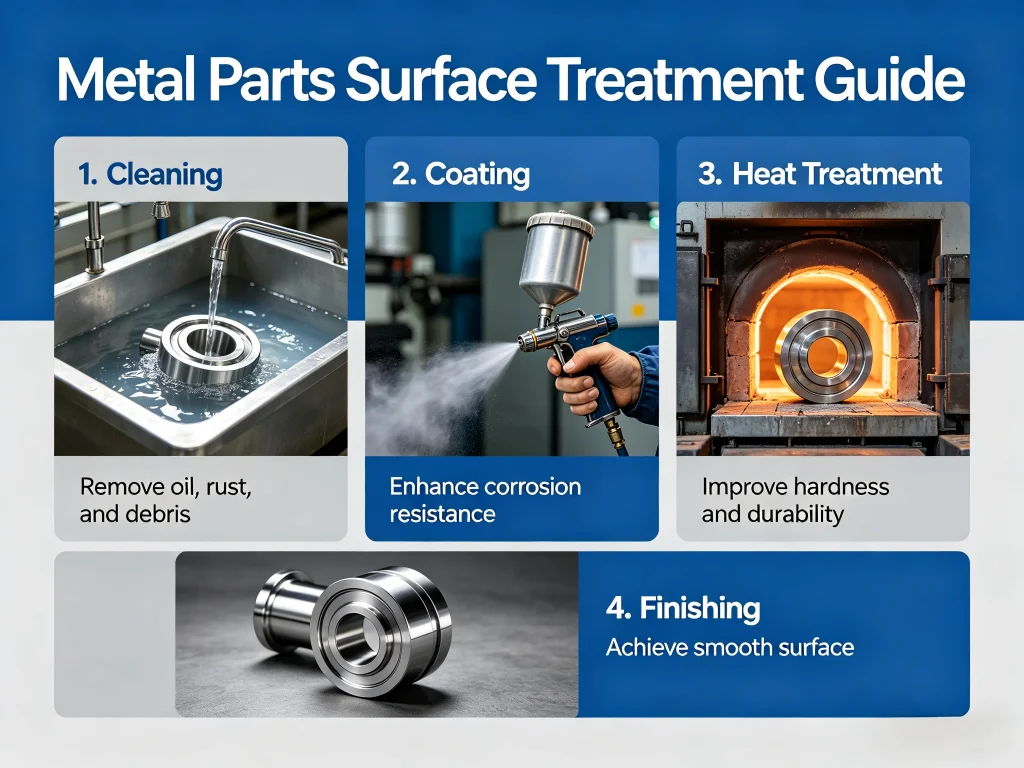
CNC仕上げとは、切削加工プロセスの後に機械加工ワークピースに対して行われるあらゆる表面レベルの処理に加え、機械加工と仕上げを融合させる特定の工程内ステップを包含します。単に「見栄えを良くする」ことではありません。その本質は、最外層を改質して特定の機能特性(耐食性、導電性、生体適合性、摩擦制御、光学的反射率、疲労寿命の延長など)を実現することにあります。この多次元的な役割を理解している china cnc finishing services ltd のプロバイダーは、通常、その能力を3つのカテゴリーに整理します:
- 機械的仕上げ: ビードブラスト、ブラッシング、ポリッシング、タンブリング、振動バリ取りなど、表面テクスチャを物理的に変化させる処理です。これらはRa値0.8 µm(標準機械加工)から0.05 µm(光学グレードのポリッシュ)まで達成できます。r/CNCのReddit投稿者は、単純なガラスビードブラストによって圧縮残留応力が導入され、周期的荷重を受ける17-4 PHステンレス製ブラケットの疲労寿命が2倍になった例を共有しています。.
- 化学的および電気化学的表面仕上げ: 陽極酸化処理(タイプII、タイプIIIハードコート)、クロメート化成処理(アルダイン)、ステンレス鋼の不動態化、電解研磨、および化学エッチング。それぞれが表面化学を変化させます。例えば、ハード陽極酸化処理では25~75 µmの酸化層が形成され、表面硬度を60 HRC以上に高めることができ、摺動摩耗用途では極めて重要です。.
- 塗装コーティング: 粉体塗装、ウェット塗装、PVD(物理蒸着)、テフロン/PTFE含浸、さらにはトレーサビリティのためのレーザーマーキング。これらは表面を削り取るのではなく、表面を積み上げるものです。.
ある china cnc finishing services inc の工程がこれら3つすべてを単一の品質システムの下に統合すると、部品が下請け業者間を移動することがなくなります。これは重要です。なぜなら、引き継ぎのたびにスケジュール上のリスクと品質のばらつきが生じるからです。 jucheng, では、ワークフローは5軸マシニングセンタから直接社内の仕上げラインへと移行し、各移行時に初品検査が行われます。これは航空宇宙の主要企業が好む垂直統合を模倣しつつ、試作から中量生産の仕事に合わせて規模を調整したモデルです。.
CNC仕上げの仕組み:実際の公差を用いたステップバイステップの解説
典型的な6061-T6アルミニウム製光学マウントが、素材のビレットから完成品になるまでの流れをたどり、どこで精度が得られ、どこで失われるのかを見てみましょう。この順序を理解しておくと、潜在的な china cnc finishing services llc サプライヤーから受け取った工程表を検討する際に役立ちます。.
ステップ1:仕上げ前の機械加工
部品は、仕上げが指定された表面に0.1~0.2 mmの余肉を残してフライス加工および穴あけ加工されます。この「機械加工取り代」は、研磨やブラストによって消費される材料除去分を見込んだものです。これがないと、ダウエル穴のような重要なフィーチャーが寸法超過になる可能性があります。仕上げに精通した工場は、後にメディアが詰まる原因となる鋭いバリを避けるようツールパスを調整します。.
ステップ2:洗浄と脱脂
超音波洗浄またはベーパー脱脂は切削油を完全に除去します。そうでなければ、陽極酸化電解液が均一に濡れません。当社が確認したjuchengの工程表には、RO水リンスを伴う2段階の超音波浸漬と強制熱風乾燥が含まれており、これはRedditユーザーが新品の陽極酸化処理バッチで不満を述べていた油染みを防いだ詳細です。.
ステップ3:表面前処理(機械的または化学的)
希望する仕上げに応じて、部品は60 psiで100グリットのガラスビーズによるブラスト処理、または水酸化ナトリウムによる化学エッチングで機械加工肌を除去することがあります。ブラストのパラメータ(圧力、スタンドオフ距離、ノズル角度)は厳密に管理されます。圧力が不安定だと仕上げにムラが生じ、これは低コスト仕上げ業者に対するFacebookレビューでよく見られる不満です。304ステンレスの不動態化では、クエン酸または硝酸浴が表面の遊離鉄を溶解し、酸化クロムの形成と耐孔食性を高めます。.
ステップ4:中核となる仕上げ工程
Type II陽極酸化では、部品は18-22°Cの硫酸電解液中で陽極となります。電流密度(通常1.5 A/dm²)と滞留時間が細孔構造と層厚を決定します。データ駆動型の工場では、電圧曲線を記録するコンピュータ制御整流器を使用しており、予想曲線からの逸脱は電気的接触不良や浴汚染などの問題を示すフラグとなります。同様に、電解研磨は制御された0.02-0.05 mmを除去して微小ピークを平坦化し、ステンレス鋼にRa 0.1 µmの仕上げを実現して細菌付着を防ぎます。これは食品・医薬品機器における重要な要件です。.
ステップ5:後処理と封孔
陽極酸化の細孔は、染料と耐食性を固定するために、通常は沸騰した脱イオン水または酢酸ニッケル溶液で封孔する必要があります。この工程を省略したり、不純な水を使用したりすると、染料の滲みや塩水噴霧試験の不合格を引き起こします。長期的な性能を重視する china cnc finishing services co. ltd パートナーは、ASTM B117に準拠した塩水噴霧試験をサンプルクーポンで実施し、多くの場合336時間または720時間の結果を要望に応じて共有します。.
ステップ6:検査と梱包
表面粗さ計、光沢計、色分光光度計で規格と照合します。その後、部品はVCI(気化性腐食抑制剤)紙、カスタムフォームインサートで梱包され、防湿バッグで密封されます。あるLinkedInの議論では、医療機器ハウジングの$20,000個の注文が、航空輸送中に湿気がポリ袋に侵入したという理由だけで拒否されたと指摘されました。サプライヤーが乾燥剤パックを追加していなかったのです。最高の仕上げ業者は、梱包を製造プロセスの一部として扱います。.
精密仕上げが最も重要な場面:アプリケーションの深掘り
表面仕上げは万能ではありません。油圧バルブボディの要件は、ドローンモーターマウントの要件とはまったく異なります。エンジニアリングフォーラムでの会話や 中国CNC仕上げサービス プロバイダーのケースノートに基づき、仕上げを正しく行うことが譲れない3つの高リスクシナリオを分析しましょう。.
医療・手術器具
メス柄やボーンドリルガイドには、光沢のある表面以上のものが求められます。316Lステンレスの電解研磨は細菌を宿す可能性のある微小バリを除去し、不動態化は機械加工中に損傷した不動態酸化クロム層を回復します。Ra値は0.2 µm未満が典型的で、粗さ計で検証されます。あるFacebookグループのやり取りで、設計エンジニアが手作業研磨から自動電解研磨に切り替えたことで、整形外科試験において粒子発生が70%削減されたと語っていました。評価する際には china cnc finishing services ltd 医療用途では、ISO 13485認証と完全なバッチトレーサビリティを求めてください。Juchengの医療向けラインは、同社サイトに記載されている通り、文書化されたプロセスバリデーション(IQ/OQ/PQ)パッケージを備えた専用のクリーン仕上げセルを維持しており、これはFDAおよびEU MDRの監査要件に直接対応するものです。.
航空宇宙およびUAV部品
航空機のブラケットやUAVのプロペラハブは、多くの場合7075アルミニウムやチタンから機械加工されます。ここでは、仕上げの選択が疲労寿命に直接影響します。鋳鋼ショットによるショットピーニングは、き裂の発生を抑制する圧縮応力を導入します。硬質アルマイト処理は摺動面に耐摩耗性を付与しますが、脆化を防ぐためにねじ部はマスキングする必要があります。r/AerospaceEngineeringのあるRedditユーザーは、Type IIIアルマイト処理の厚さのばらつきにより0.02 mmのしまりばめが緩いすきまばめになったプロジェクトを詳述し、コーティングの成長を補正できる工場の必要性を強調しました。Juchengの仕上げ後の社内CMM検査は、コーティングの堆積によってフィーチャーが公差外にならないことを保証しており、NADCAPレベルの品質を関連コストなしで求められる場合に不可欠な能力です。.
自動車およびEVバッテリーハウジング
アルミニウム押出材とCNC機械加工プレートから作られる電気自動車のバッテリーエンクロージャーは、道路の融雪塩、振動、熱サイクルに耐える必要があります。クロメート化成処理(Alodine)は、接着剤やシーラントと良好に結合する、導電性で耐食性のある表面を提供します。仕上げは、鋼製ファスナーとのガルバニック腐食を防ぐために、すべての内部コーナーを覆う必要があります。ある自動車工学フォーラムで、メンバーは次のように述べました。 china cnc finishing services inc 施設はpHモニタリングを備えた自動スプレーAlodineラインを導入することで、バッテリートレイの歩留まりを85%から99%に改善し、現場故障の原因となっていた手作業の拭き取りのばらつきを排除しました。.
CNC仕上げパートナーを選ぶ際の重要要素:比較の視点
調達チームはしばしば単価を既定の基準としますが、仕上げ品質にはスプレッドシートでは捉えられない長期的なコスト影響があります。ここでは、一般的なジョブショップと、juchengのような仕上げに特化した専用プロバイダーを比較するのに役立つよう構成した選択変数を整理します。以下の表は、業界団体からのフィードバックと実地監査を統合したものです。.
| 要素 | 一般的なCNC工場 | Jucheng統合仕上げモデル |
|---|---|---|
| 仕上げ設備 | 外注または手作業の研磨に限定。社内化学処理ラインはほとんどない | アルマイト処理、不動態化、電解研磨、ビーズブラスト、粉体塗装のラインを自社保有。重要パラメータの自動制御 |
| 認証 | 多くの場合ISO 9001のみ。プロセス固有の認証を欠く可能性がある | ISO 9001:2015、医療向けISO 13485、ASTM/AMSに準拠した材料証明書、プロセスバリデーション文書を提供可能 |
| 品質保証 | 目視検査が一般的、表面計測は限定的 | プロフィロメトリー、塩水噴霧試験槽、光沢測定、色分光光度計、仕上げ後のCMM検査 |
| 材料の専門知識 | 主にアルミニウムと軟鋼、特殊合金は苦手な場合がある | アルミニウム(6061、7075、5083)、ステンレス(304、316L、17-4 PH)、チタン、真鍮、エンジニアリングプラスチックでの実績あり。それぞれに専用の前処理プロトコルを用意 |
| サプライチェーン | 複数回の受け渡しがあり、外部メッキ工場のためリードタイムが長い | 一元責任体制、仕上げの標準納期はプロジェクト全体のスケジュール内で3~7営業日 |
| 試作から量産まで | 外部仕上げ業者では最小注文数量が高くなる場合がある | 1~10,000個以上に対応可能、試作品で開発したプロセスをそのまま量産に移行 |
| コミュニケーション | 中間業者を介すると言語の壁がしばしば増幅される | 英語対応のエンジニアリングサポート、初品前に詳細なプロセスレビュー、リアルタイムの進捗更新 |
表だけでなく、サプライヤーの不良率と是正処置プロセスも詳しく確認してください。LinkedInのアンケートでは、調達マネージャーが「文書化されたCAPA(是正処置および予防処置)」を価格よりも品質の予測指標として高く評価しました。A china cnc finishing services llc 品質マニュアルを公開している企業は自信を示しており、これは重視すべきシグナルです。.
精度:重要な数値
表面粗さは普遍的な仕上げKPIです。参考として、機械加工ハンドブックやサプライヤーのベンチマークから得たデータに基づき、さまざまなRa値が実際に何を意味するかを示します。
- Ra 3.2 µm: 一般的な加工ままの仕上げ。工具痕が目視可能。一般構造部品に許容可能。.
- Ra 1.6 µm: 精密機械加工または軽いビーズブラスト。ガスケットを用いるシール面に適する。.
- Ra 0.8 µm: ほとんどの消費財および非重要航空宇宙部品に適した滑らかな仕上げ。.
- Ra 0.4 µm以下: 研磨または電解研磨が必要。医療、光学、高純度流体処理に使用。Juchengのステンレス鋼電解研磨における文書化された能力はRa 0.1 µmに達し、ASME BPE表面仕上げの要件を満たします。.
リードタイムと納期の安定性
世界のサプライチェーンは依然として不安定です。Redditのr/supplychainでよく聞かれる不満は、仕上げ業者が2週間の納期を約束しながら、陽極酸化の色をまとめて処理するために6週間まで延びてしまうことです。解決策は、タンクが満杯になるのを待たずに部品を処理できる十分な社内能力を持つパートナーを選ぶことです。Juchengは複数の陽極酸化ラインを備えているため部分的な負荷が可能で、リードタイムを予測可能に保ちます。また、試作ビルド向けの特急オプションも提供しています。これは、あるロボティクススタートアップが50台のハウジングユニットの陽極酸化とシルクスクリーン印刷を8暦日以内に完了した事例として、同社のウェブサイトでよく紹介されています。.
CNC加工済み部品の設置とメンテナンスに関する知見
完成部品を受け取った瞬間から、その長期的な性能は取り扱い、設置、メンテナンスの方法にかかっています。多くの表面不良は、単純な見落としによって納品後に発生します。以下は、産業エンジニアや経験豊富な技術者から集めた現場で実証済みの推奨事項です。.
受入検査:最初の10分間
納品書に署名する前に、バッチごとに1箱を開封し、バリア袋の内側に結露がないか確認してください。校正済みの白色光ランプを使用して、特に研磨面の取り扱い傷を検査します。綿手袋を着用した指先で重要なシール面をなぞり、引っかかりがあればバリや欠けの兆候です。陽極酸化処理部品を注文した場合は、エンドユーザーが使用するのと同じ照明条件下で、サンプルを承認済みのマスターカラースウォッチと比較してください。品質管理者向けのFacebookグループでは、受入時に部品を撮影し画像を記録することを提案しており、部品が在庫に入る前のトレーサブルな基準を作成できます。.
保管条件
陽極酸化アルミニウムはオイルを必要としませんが、乾燥した温度安定性のある保管が必要です。湿度の変動は、シーリング工程が不十分だった場合にシーリングブルーム(白い粉状の残留物)を引き起こす可能性があります。不動態化ステンレスは塩化物から遠ざけるべきです—漂白剤やプール用薬品の近くに保管しないでください。PVDコーティング部品は、コーティング同士の接触によるマイクロクラックを防ぐため、間紙フォームを挟んで積み重ねてください。 中国CNC仕上げサービス juchengのようなプロバイダーは詳細な取扱説明書を同梱して出荷しています。これを無視すると、潜在的な保証請求が無効になります。.
組立上の注意
軸受を陽極酸化処理されたボアに圧入する場合、コーティングの厚さ(多くの場合10~50 µm)が公称直径を減少させます。コーティングの盛り上がりを考慮せずにボアが加工されていると、陽極酸化層に亀裂が入るか、緩い嵌め合いを許容することになります。組立には乾式プレスではなく、適合するグリースで潤滑してください。不動態化処理されたステンレス部品は、炭素鋼のブラシでワイヤーブラシがけをしないでください。遊離鉄が埋め込まれ、まさに防ごうとした箇所で腐食が再発します。.
使用中の洗浄
医療器具の場合、酵素系洗浄剤を使用し、その後RO水ですすぐことで不動態層が維持されます。陽極酸化アルミニウムには漂白剤やヨウ素系消毒剤を避けてください—染料とシールを侵します。産業用部品の場合、イソプロピルアルコールでの定期的な拭き取りで十分ですが、コーティングとの化学的適合性を確認してください。硬質陽極酸化部品に摩耗箇所が見られる場合は、仕上げを責めるのではなく、アライメントを調査してください。高荷重下のエッジはいずれどのコーティングも摩耗させます。.
JuchengがCNC仕上げ分野で有力な選択肢とされる理由
機械加工の展示会を歩けば、仕上げを提供する企業に事欠かないことがわかります。 jucheng を差別化するのは、私たちが説明してきた核心的な悩みに対処する、深さと透明性の組み合わせです。jccncmachining.comでアクセスできる彼らの事業は、長年にわたる業界横断的なプロジェクトによって形作られてきました。公開されているケーススタディ、認証、およびプロフェッショナルネットワークで共有された直接の顧客フィードバックに基づく際立った点は以下の通りです。.
マルチプライヤーとしての社内統合: CNCフライス加工、旋削、ワイヤーEDM、および陽極酸化処理、不動態化、粉体塗装、レーザーマーキングを含む仕上げラインを同一拠点に集約することで、juchengは、機械加工工場が部品を第三者メッキ業者に発送する際に生じる責任の押し付け合いを排除します。ドイツのロボティクス企業からのある証言では、この統合により品質検査の工数が401TP3%削減されたと強調されています。これは、適合証明書が機械加工寸法だけでなく部品全体をカバーしているためです。.
標準規格へのプロセスアンカリング: Juchengの表面処理プロセスは、陽極酸化処理についてはAMS 2488、不動態化処理についてはASTM A967、医療機器部品についてはISO 13485をベンチマークとしています。同社はプロセスバリデーション記録のライブラリを維持しており、医療系スタートアップにとってこれはFDA審査の6か月と、効率化された510(k)申請との差を意味しました。これらは単なる壁の飾りではなく、重要なプロセス変更のたびに更新される生きた文書です。.
材料への精通: 同社は1000系から7000系までのアルミニウム合金、ステンレス鋼304/316L/17-4 PH、チタン grades 2および5、真鍮、銅、さらにはPEEKのようなエンジニアリングポリマーまで日常的に表面処理しています。これは、6061の試作品から7075の量産品に切り替える際に陽極酸化処理のパラメータを再調整する必要がある場合に重要です。同社のエンジニアは、6061の機械加工後に黒い筋を防ぐためのデスマット工程の使用など、正確な前処理について助言できます。.
予期せぬ事態のないスケーラビリティ: 試作品5個でも年間50,000個でも、同じプロセス管理が適用されます。同社は小ロットの特殊仕上げ(電子機器向けのゴールド陽極酸化処理など)と大量生産のための別ラインを維持しており、試作品の仕上げをスケールアップ時に再現できないというジレンマを排除しています。これは後にスケールアップしたスタートアップからのLinkedIn推薦で頻繁に称賛されるポイントです。.
ギャップを埋めるコミュニケーション: 英語を話すプロジェクトエンジニアが仕上げのための設計(design-for-finishing)に関するフィードバックを提供し、酸が溜まる盲穴や均一にコーティングされない鋭い内角などの問題を指摘します。この先回りのレビューは、単純なPDF見積もりでは捉えられない問題を発見します。.
CNC仕上げサービスに関するよくある質問
一般的な中国のCNC工場はどのような表面仕上げを提供できますか?
設備の整った china cnc finishing services co. ltd は、陽極酸化処理(クリア、着色、ハードコート)、電解研磨、不動態化処理、ビーズブラスト、ヘアライン加工、研磨、粉体塗装、PVD、テフロンコーティング、シルクスクリーンを提供できます。鍵となるのは、これらが自社内で行われるか外注されるかです。自社内管理はより良い一貫性と迅速なトラブルシューティングをもたらします。ストック画像ではなく、実際の仕上げラインの写真を求めてください。.
表面仕上げの要件を明確に指定するにはどうすればよいですか?
国際的に認められた規格を使用してください。Raをマイクロメートルまたはマイクロインチで指定し、規格(ISO 1302またはASME B46.1)を明記し、可能であれば物理的なサンプルを提供してください。陽極酸化処理については、タイプ(IIまたはIII)、厚さ、色コード(PantoneまたはRAL)、封孔方法を明記してください。ねじ穴や圧入面については、技術図面にマスキング要件を含めてください。「化粧仕上げ」のような曖昧な用語は紛争を招きます。.
3Dプリント金属部品で滑らかな陽極酸化仕上げを得ることはできますか?
それは印刷技術と後処理によります。DMLS(直接金属レーザー焼結)部品は、陽極酸化処理が均一に見える前に広範な手研磨またはCNC機械加工を必要とする粗い造形ままの表面(Ra 10-30 µm)を持っています。バインダージェットアルミニウムは、焼結されると鋳造材料とほとんど区別がつかず、適度なブラスト後に良好な陽極酸化仕上げを得ることができます。A china cnc finishing services ltd 積層造形部品の仕上げ経験を持つ専門家が、現実的な結果についてご案内します。.
硬質アルマイトは通常のアルマイトと性能面でどう異なりますか?
硬質アルマイト(Type III)は、より厚く高密度な酸化皮膜を生成します(Type IIの5~25 µmに対し25~75 µm)。表面硬度は60~70 HRCに達し、浸炭焼入れ鋼に近い硬さとなります。このため摺動摩耗に適していますが、皮膜の染料吸収能力は低く、色は鮮やかな青や赤ではなく、濃いグレーやブロンズになることがよくあります。また、繰り返し荷重下では疲労寿命がわずかに低下するため、構造用航空宇宙部品には注意して指定する必要があります。.
仕上げサプライヤーが信頼できることを証明する認証にはどのようなものがありますか?
基本的なISO 9001に加えて、医療向けのISO 13485、航空宇宙向けのAS9100、自動車向けのIATF 16949を確認してください。プロセスについては、化学処理に関するNadcap認定を保有しているか尋ねてください(ただしこれは稀で高コストです)。最低限、EN 10204 type 3.1に準拠した材料証明書とめっき証明書を提供でき、内部監査記録を備えた文書化された品質システムを実証できる必要があります。.
本番生産前に仕上げの耐食性を確認する方法は?
ASTM B117に準拠した塩水噴霧試験片を依頼してください。アルマイト処理アルミニウムの場合、336時間の試験で孔食がないことは良好な結果です。電解研磨および不動態化処理ステンレス鋼の場合、5%塩水噴霧中で120時間が一般的です。サプライヤーには、汎用試験片だけでなく、お客様固有の合金および熱処理状態を試験に含めるよう依頼してください。Juchengは新規プロジェクトに対してこうした第三者検査機関の報告書を日常的に提供しており、バイヤーにデータに基づく確信を与えています。.
ハイエンド仕上げの典型的なコストプレミアムはどのくらいですか?
仕上げは、複雑さに応じてベースの機械加工コストに10%~50%を追加することがあります。ビーズブラストは比較的安価で(少量の場合$2~5/部品)、一方で厳密なマスキングを伴うType IIIアルマイトは仕上げコストが2倍になることがあります。電解研磨とPVDは高価格帯に位置します。しかし、仕上げの失敗によるコスト(部品の廃棄、収益の遅延、顧客監査での指摘)は、品質に対するプレミアムをはるかに上回ります。複数のFacebook調達スレッドでは、リコールコストと仕上げ投資を比較した際に5:1の損失比率が挙げられていました。.
重要な機能は常に機械加工後に仕上げを行う必要がありますか?
加工工場が正しく補正すれば必要ありません。アルマイトの場合、皮膜はおよそ50%が内側に、50%が外側に成長します。したがって25 µmの皮膜はシャフト径を約25 µm増加させます。穴の場合、材料除去は内側に向かうため、穴は小さくなります。経験豊富な china cnc finishing services inc パートナーは、仕上げ後も機能が公差内に収まるよう機械加工寸法を調整します。不明な場合は、仕上げ後の測定値を含む初品報告書を依頼してください。.
すべてをまとめる:次のステップ
仕上げは部品が与える最後の印象ですが、顧客が最初に見るものでもあります。本ガイドでは、仕上げ失敗の根本原因を追跡し、技術を解読し、価格ベースの判断を超えた選択フレームワークを描き出してきました。一貫したテーマは、垂直統合されたデータ主導のプロバイダーが、分断されたサプライチェーンでは不可能な方法でプロジェクトのリスクを低減するということです。現在、不安定な表面、出荷の遅延、プロセスの透明性の欠如に悩んでいるなら、仕上げを化粧的な工程ではなく科学として扱うパートナーとの取引を検討してください。.
お客様固有のプロジェクトの評価(仕上げ種類、マスキング設計、コスト目標に関する推奨を含む)については、以下のチームまでお問い合わせください: jccncmachining.com. 同社のアプリケーションエンジニアがお客様のCADを確認し、多くの場合24時間以内に詳細なプロセス提案を提供します。目的は単なる見積もりではなく、お客様の部品が手直しを必要とせず、すぐに性能を発揮できる状態で届くことを保証する計画です。.