
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
バージンPEEK(未充填)
バージンPEEK(未充填)は、重要なエンジニアリング用途向けの最高級高性能熱可塑性樹脂です。それは、卓越した耐薬品性、高温安定性、および一部の金属に匹敵する機械的強度という独自の組み合わせを提供します。その固有の生体適合性と放射線透過性により、医療用インプラントの業界標準となっています。Jucheng Precisionでは、厳格なISO 13485プロトコルの下でバージンPEEKの精密CNC加工を専門としています。高度なアニーリング技術と高速5軸フライス加工を活用することで、医療、航空宇宙、半導体分野向けに、厳しい公差と優れた表面仕上げを備えた複雑なPEEK部品を提供しています。.
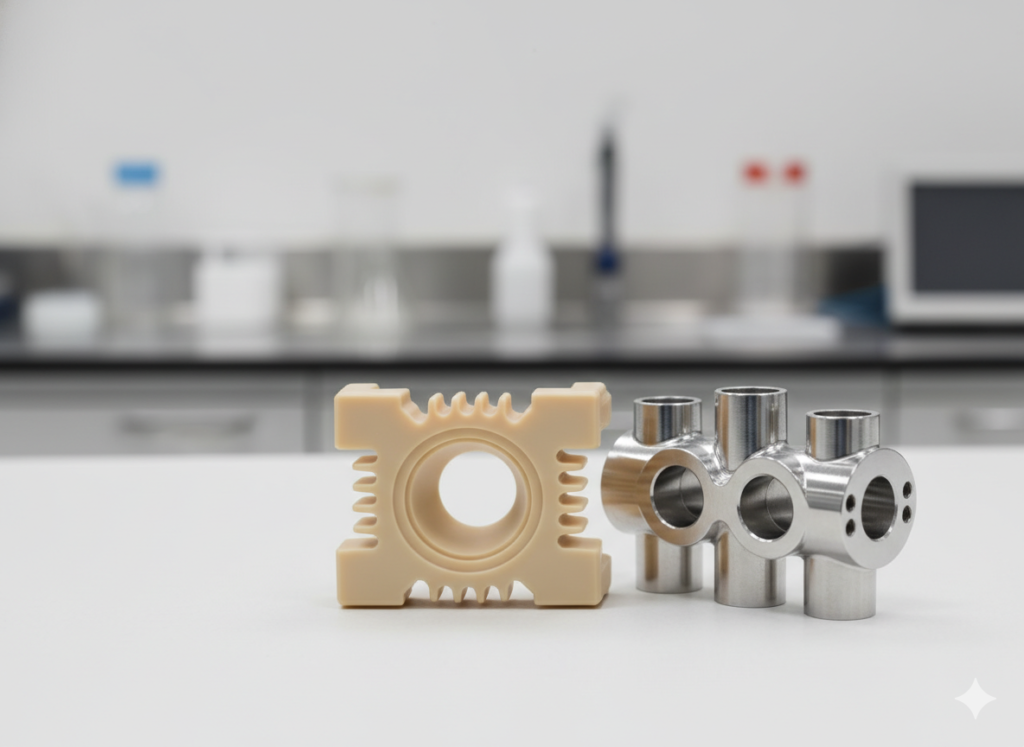
バージンPEEK加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 無応力機械加工 | 材料除去によって生じる内部応力を緩和するための工程内アニーリングサイクルを実施。. | バージンPEEK部品が経時的に反りや寸法変化を起こすのを防ぎ、医療用インプラントの長期的な精度を保証します。. |
| 高精度マイクロフライス加工 | 0.3mmの穴やマイクロ流体チャネルなど、微小で複雑な形状をフライス加工。. | 当社の高速5軸マシンは、繊細なPEEK部品にバリのないエッジを実現し、手作業によるバリ取りの必要性を排除します。. |
| スイス型旋削 | 高精度ねじ旋削による小径の歯科インプラントおよび骨ねじの旋削。. | 当社はISO 13485認証を取得しており、すべての医療グレードPEEK部品に対して汚染のない生産と完全なトレーサビリティを保証します。. |
| 表面平滑化 | 最適化されたツールパスと細粒超硬工具により、Ra 0.4μmの表面仕上げを実現。. | 分析機器のシール面や整形外科デバイスの滑らかな接触面にとって重要です。. |
バージンPEEKの加工ガイドライン
熱管理:
PEEKは熱伝導率が低いです。切削中に発生する熱は部品内に留まります。. ヒント: 切削中にプラスチックが軟化または膨張するのを防ぐため、鋭利な工具と高流量の清浄なクーラント(またはエアブロー)を使用します。.
アニーリング要件:
厳しい公差を達成するには、粗加工を行い、その後二次焼鈍サイクルを実施し、最後に仕上げ加工を行うことを推奨します。. ヒント: これは、大型のPEEK部品がその耐用期間を通じて寸法的に安定した状態を保つために不可欠です。.
工具の選定:
未充填PEEKは充填グレードほど研磨性はありませんが、硬質です。. ヒント: 私たちは研磨された高すくい角の超硬工具を使用して材料をきれいに切削し、表面品質を損なう「スミア」現象を防ぎます。.
クランプ戦略:
硬質ではありますが、PEEKは依然としてプラスチックです。. ヒント: 私たちは真空テーブルや圧力調整されたソフトジョーを使用して、クランプ痕を残したり形状を歪めたりすることなく、繊細な部品を確実に保持します。.
主な用途
医療用インプラント(ISO 13485)
脊椎ケージ、縫合アンカー、歯科インプラント。未充填PEEKは生体適合性があり、放射線透過性で、骨に近い弾性率を持っています。.
航空宇宙・航空
軽量化と高温耐性(最大250°C)が求められるコネクタ、ブッシング、マニホールド。.
分析機器
溶媒や酸に対する極めて高い耐薬品性が求められる流体マニホールド、ローターバルブ、HPLCコンポーネント。.
半導体製造装置
高純度、低アウトガス、優れた誘電特性が求められるウェハハンドリングツールや真空ワンドチップ。.
特性
| 密度 | 1.30 - 1.32 g/cm³ |
| 引張強度 | 97 - 100 MPa |
| 熱変形温度 | 152~160 °C |
| 硬さ | 85 ショアD |
| 破断伸び | 15 - 40% |
| 熱伝導率 | 0.25 W/m·K |
| 連続使用温度 | 250~260 °C |
| 吸水率 | 0.10% |
| 絶縁破壊強度 | 19~22 kV/mm |
| 生体適合性 | 優れている |
| 最大部品サイズ | 2000 x 800 x 600 mm |