
ねじ逃げ溝は、ねじの終端、多くの場合は肩の隣に、明確な空間を確保するものです。その役割は、有効なねじ長さ、相手部品の着座位置、そしてねじを製作するために必要なクリアランスを整合させることにあります。工具が壁に近づくたびに追加する単なる余分な凹みではありません。また、溝は材料を除去するため、その深さ、幅、および移行部は部品の機能によって正当化されなければなりません。.
よくある図面の問題は、ねじ部が直角の肩に直接達しているように描かれている一方で、相手部品はその肩にしっかりと着座することが期待されている場合です。図面には、不完全ねじや工具の退出のための明確な場所が示されていないことがあります。加工前にその曖昧さを解消する方が、組立時に部品が最後まで入らずに発覚するよりも信頼性が高いです。.
ねじ端部における3つの境界を区別する
まず、要求される完全なねじ山の終端を特定します。これにより、相手部品が指定されたねじ形状にまだ接触しなければならない位置が確定します。次に、許容できる振れや不完全ねじの範囲を特定します。最後に、実際に組立を止める面を特定します。これら3つの位置は近接しているかもしれませんが、それぞれ異なる役割を果たします。.
肩までの寸法は、必ずしも有効な完全ねじの長さを定義するものではありません。同様に、記載されたねじ長さが振れを含むか含まないかを、図面の慣例を確認せずに仮定すべきではありません。異なる読み手が異なる仮定をすると、同じ部品が製造側には許容可能に見え、組立側には不適切に見えることがあります。.
溝は完全ねじと肩の間に空間を提供できますが、その位置は相手部品と整合しなければなりません。ねじ部品を単独で考えるのではなく、相手部品の入口面取り、座ぐり、その他のクリアランス形状を確認してください。ねじは許容可能であっても、隣接するエッジが意図した着座接触を妨げている場合があります。.
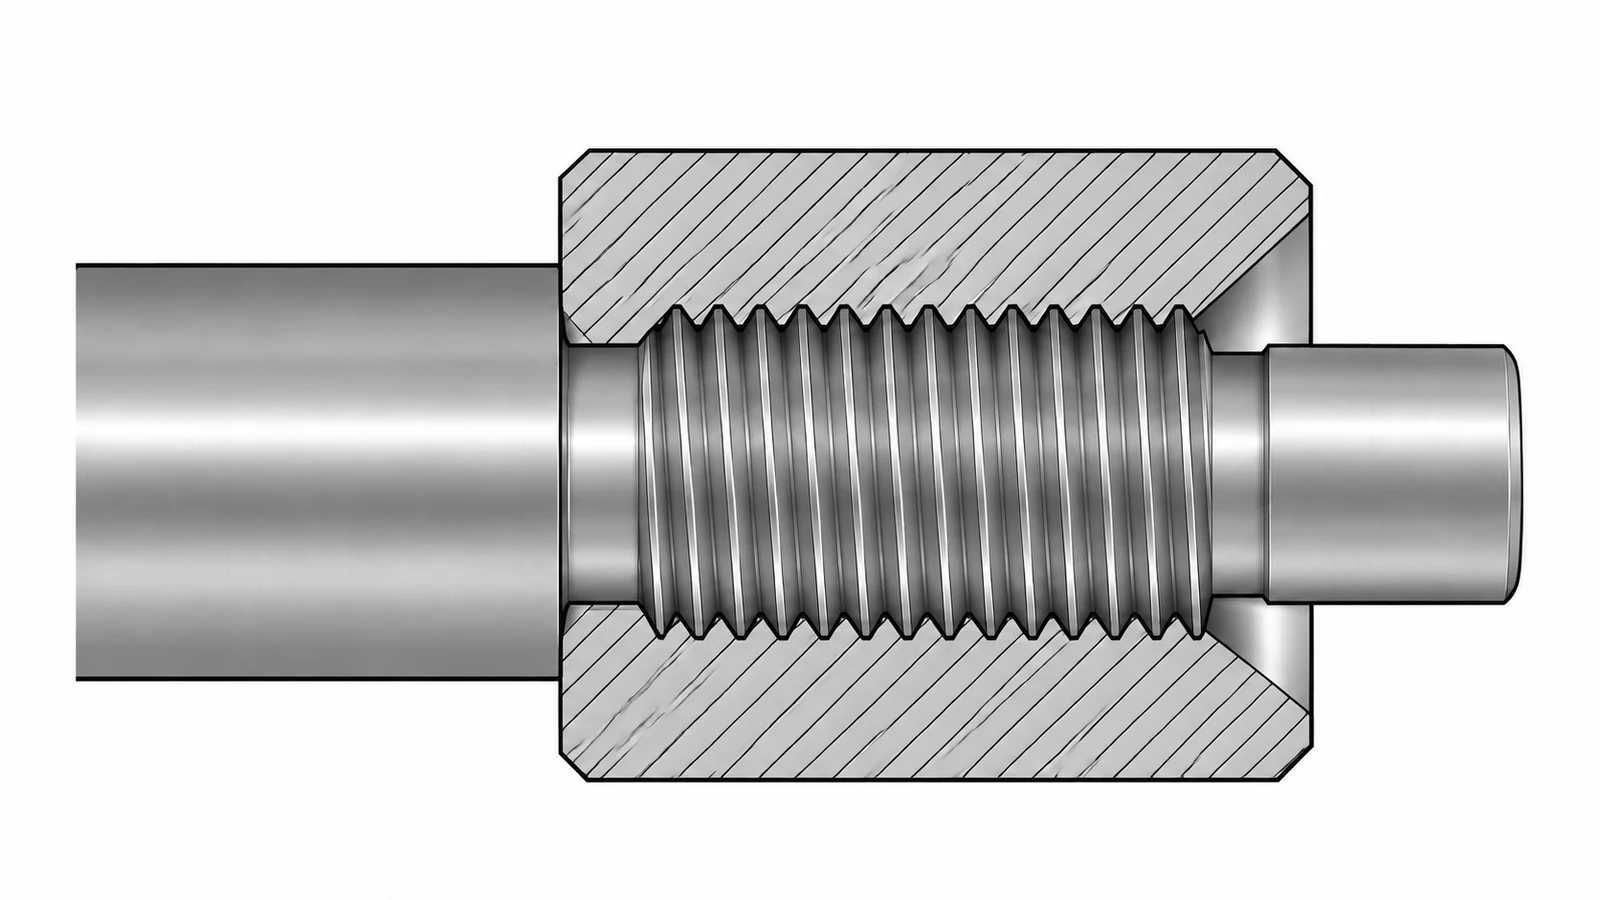
外側の肩には工具クリアランス以上のものが必要
外側ねじのシャフトの場合、逃げは肩面、相手部品、および利用可能なねじのかみ合いと併せて検討すべきです。幅の広い溝はねじの終端を製作しやすくするかもしれませんが、有効なかみ合いの開始位置を座面から遠ざけます。深い溝はクリアランスを提供する一方で、残りの断面を減少させる可能性があります。.
組立状態のペアの断面図から始めます。どの面が接触しなければならず、どの面がクリアランスを保たなければならないかを示します。次に、要求されるねじの終端へと逆算します。これにより、シャフト単独の図では見えにくい矛盾、たとえばねじ山の頂部は逃げるが肩の移行部は逃げない相手側の面取りなどが明らかになります。.
加工経路もこの議論の一部です。選択したねじ切り加工に必要なクリアランスは、別の加工に必要なクリアランスと必ずしも同一ではありません。実際の 旋削およびねじ切り加工の状況 機能を検討する際には、最終的な溝寸法は図面管理下に置いたままにしてください。非公式な工具の好みによって、荷重を支える機能を再定義させてはいけません。.
標準的な逃げ加工を意図する場合は、適用する標準、形状および版を指定してください。DIN 76-1はISOメートルねじのねじ切り逃げおよびアンダーカットを扱っていますが、その範囲は、ある一組の寸法がすべてのねじ系統や部品に適切であることを意味するものではありません。実際の寸法要件は、指定された参照規格および設計レビューから導き出す必要があります。.
内側の逃げはアクセスの問題を変える
ねじ端部付近の内部溝は、提案された工具で到達可能であり、提案された検査方法で測定可能でなければなりません。図面上では単純に見える断面も、小さな穴や深い穴の内部では難しくなることがあります。問題は、切れ刃が入り込めるかどうかだけではありません。隣接する機能面を損なうことなく、機能全体を製作できるかどうかです。.
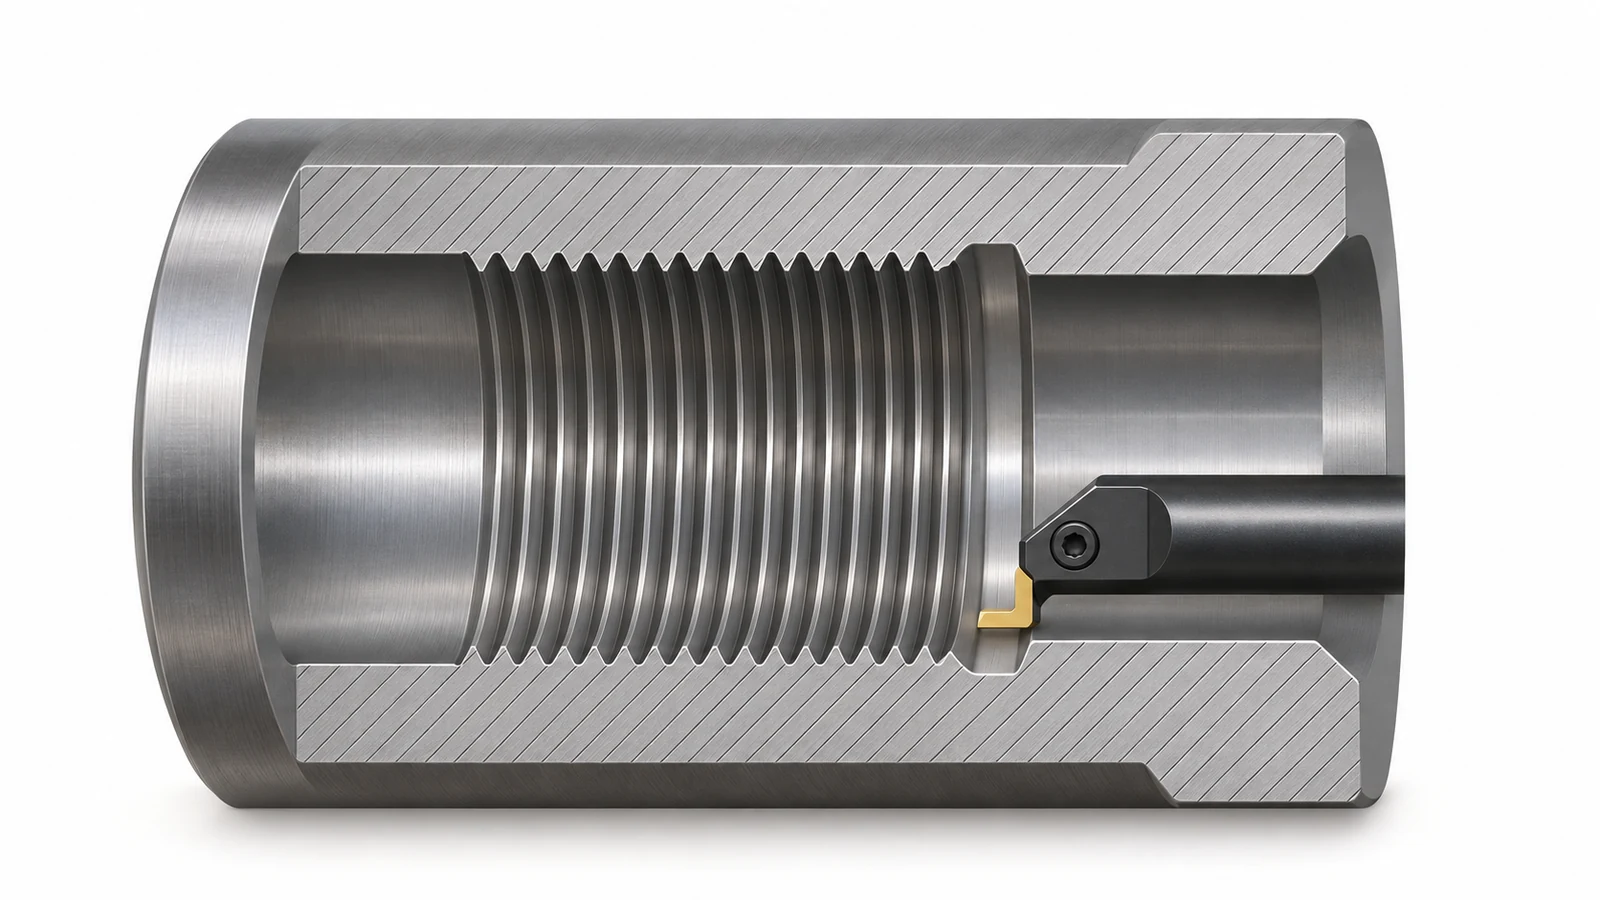
内部逃げを、ドリル先端用の空間や追加の穴深さと区別してください。追加の深さは止まりねじの先に余地を提供するかもしれませんが、特定の設計で要求される半径方向のすき間や制御された終端を必ずしも生み出すわけではありません。逆に、環状溝が止まり穴のねじ切りに伴うすべての制約を自動的に解決するわけでもありません。.
選択した方法は、切りくずの処理、工具の退出、および完全ねじから不完全ねじへの移行にも影響します。実際の穴、ねじ、および底部形状を用いて、これらの制約をサプライヤーと協議してください。より広範な ねじ加工方法の比較 は有用な背景情報ですが、この局部形状には依然として独自の定義が必要です。.
溝が異なる弱点を生む場合
逃げ加工は無償の改善ではありません。材料を除去すると、引張、ねじり、または曲げ荷重を支える断面が変化する可能性があります。溝の移行部は疲労性能にとっても重要になる場合があります。モデル上でねじ端部を整った見た目にするという理由だけで、鋭いまたは深い凹部を選ぶのは避けてください。.
薄肉の雌ねじ部品では、逃げ加工の外側に残る肉厚を検討してください。大きな中実部品では控えめな半径方向の凹部も、小さなスリーブでは重大になることがあります。設計レビューでは、初期の素材形状だけでなく、後工程の仕上げや材料除去を含む最終状態を考慮すべきです。.
代替案があるかもしれません。肩部を移動する、相手部品のすき間を変更する、必要なかみ合い長さを修正する、または別の製造方法を用いる、といった選択肢です。これらは評価すべき設計上の選択肢であり、機械加工者が承認なしに加えるべき変更ではありません。 カスタムねじ加工 を通じて協議されるカスタム形状にも、管理された合格判定の定義が依然として必要です。.
図面と検査を一致させる
リリース前に、図面が次の4つの実務的な問いに答えていることを確認してください。
- 完全ねじはどこで終わらなければならず、どれだけの有効かみ合い長さが必要ですか。
- どの面が着座位置を定め、何が隣接する移行部を逃がしますか。
- どの溝寸法とエッジの移行部が、直接または指定された規格によって管理されていますか?
- 試し組み立てだけに頼らずに、ねじの終端と溝をどのように検証しますか?
検査計画では、適合するねじ、適合する逃げ、および正しく着座した組立品の区別を維持すべきです。ショルダーに到達する嵌合部品は有用な機能上の証拠ですが、すべての溝寸法を測定するものではありません。同様に、測定された溝は全ねじ長さを立証するものではありません。.
明確に定義された逃げは、これらの特徴間の境界を明示します。その価値は、習慣的に溝を追加することではなく、許容可能な部品断面を維持しながら、意図したねじとショルダーの関係を支えることにあります。.