
CNC加工のリードタイムとは、使用可能な注文のリリースから、合意された次のステップに適合部品が準備できる時点までの暦上の期間であり、切削工具が材料を除去する分数のことではありません。プログラムされたサイクルタイムが変わらなくても、日付は動くことがあります。図面の明確化、材料の入手可能性、初品の修正、仕上げ待ち行列、検査保留などが、主軸のスケジュール外に存在する可能性があるからです。見積もり日付を評価するには、どの事象が含まれるのか、何が時計を開始させるのか、どの入力がまだ未確定なのかを確認してください。.
日付を比較する前に時計を定義する
“「リードタイム」はしばしば複数の異なる指標に使われます。サプライヤーは初品までの時間、最初の合格ロットの出荷までの時間、または全注文の完了までの時間を見積もることがあります。これらは互換性がありません。また、見積もられた生産リードタイムは、輸送時間、通関、または部品が貴社のドックに到着する日付と必ずしも同じではありません。.
サプライヤーを比較する前に、開始点と終了点を揃えてください。時計は発注書の受領後、前払い後、図面承認後、材料確認後、または製造設計レビュー完了後に始まりますか?加工完了時、検査リリース時、表面処理完了時、梱包時、または運送業者の集荷時に止まりますか?短い書面による定義があれば、低く見える数字が除外されたステップを隠すことを防げます。.
また、経過暦時間と実処理時間を分けることも役立ちます。プログラミング、機械段取り、切削、バリ取り、測定、外注仕上げ、出荷はそれぞれ実作業ですが、総暦期間には待ち行列や引き継ぎも含まれます。部品は切削工具の下で費やす時間よりも、決定や仕上げ枠を待つ時間の方が長い場合があります。.
暦時間が蓄積される場所
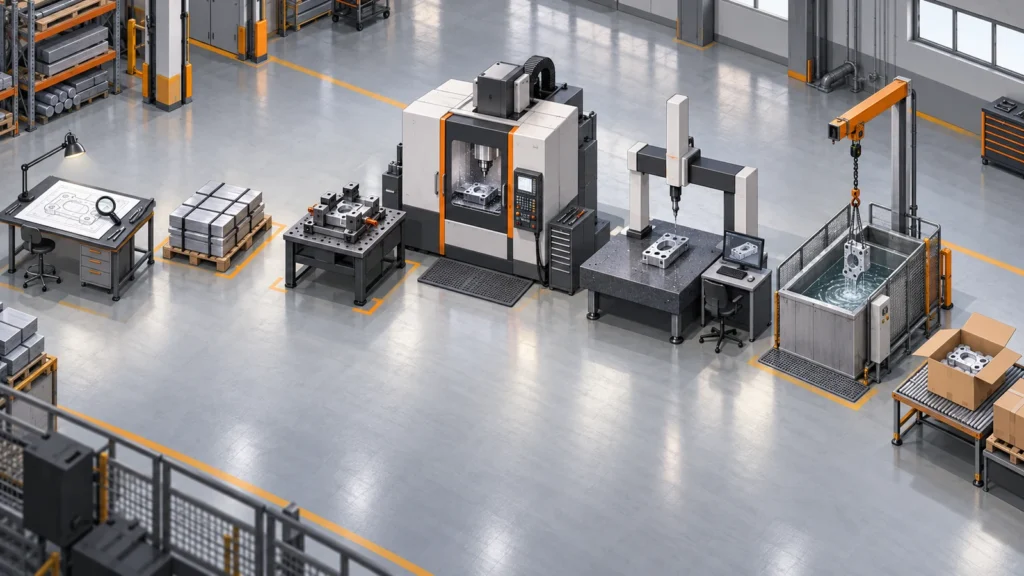
典型的な流れは、完全なRFQパッケージから始まり、図面とモデルのレビュー、確認事項の明確化、工程計画、材料調達、プログラミング、治具・保持具の準備、機械加工、バリ取り、検査、オプションの仕上げ、最終検証、梱包、出荷へと続きます。実際のルートは、形状、数量、材料、図面要件、および要求される納品状態によって異なり、すべての案件がすべての段階を必要とするわけではありません。.
このプロセスマップが重要なのは、最初の納期見積もりが、すべての依存関係が判明する前に作成される場合があるからです。例えば、材料証明書、改訂モデル、承認済み仕上げサンプル、または検査基準が未解決のままでも、機械加工は開始可能な状態になっていることがあります。サプライヤーとバイヤーがその決定の責任者を特定しない場合、機械計画に目に見える変更がないまま、スケジュールが「ずれている」ように見えます。.
レビュー、プログラミング、機械加工、検査がどのように連携するかの全体像については、サイトの CNC加工プロセスガイド. プロトタイプ数量から反復生産へ移行する作業については、 プロトタイピングと生産の概要 で、実証済みのサンプルが生産準備のすべてのステップを自動的に排除しない理由を説明しています。.
類似した2つの部品で所要時間が異なる理由
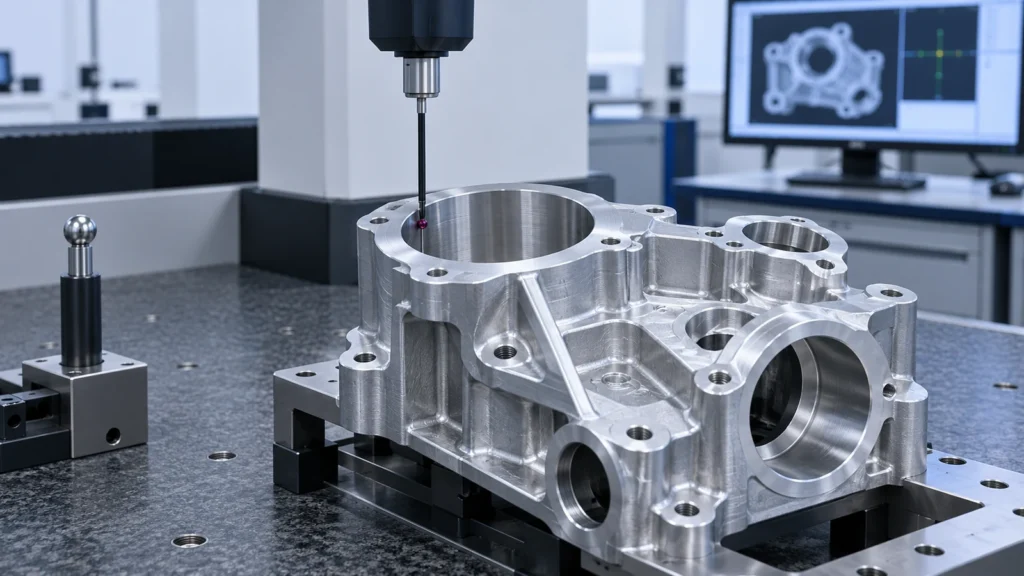
部品サイズだけでは良い予測指標とはなりません。スケジュールリスクを生む特性は、多くの場合、追加の段取り、特殊工具、慎重なワークホールディング、管理された工程順序、または別の工程が完了するまで測定できない検査を必要とするものです。.
| スケジュール要因 | カレンダーに影響する理由 | RFQで有用な情報 |
|---|---|---|
| 図面とモデルの準備状況 | 未解決の寸法やリビジョンの不一致は、計画を中断させたり、手直しを必要としたりします。. | 管理された単一リビジョン、単位、材料、仕上げ、重要特性。. |
| 材料ルート | 素材形状、グレード、認証、入手性は、調達と段取りを変える可能性があります。. | 正確なグレード/仕様と、承認された同等品が許容されるかどうか。. |
| 段取りとアクセス | 複数の方向、深い形状、または薄肉部は、段階的な加工を必要とする場合があります。. | データム、工具アクセスの優先順位、および関連を保つ必要がある特性。. |
| 検査範囲 | 特別な報告書、初品レビュー、またはホールドポイントは、測定と承認の時間を増やします。. | バルーン図面、必要な報告書形式、サンプリング、および承認責任者。. |
| 仕上げと物流 | 外注加工、マスキング、色承認、梱包、輸送は引き継ぎを追加します。. | 仕上げ仕様、梱包要件、納入先、および該当する場合はインコタームズ。. |
数量もルートを変えます。単発品では毎回繰り返さないプログラミングや段取りが必要になる場合があり、より大きなロットでは段階的な検査、追加の材料計画、または複数回の機械投入が必要になる場合があります。だからといって、数量が多いほど常に時間がかかるわけではありません。重要なのは、注文全体を支配する制約がどれかという点です。.
非常に厳しい公差や曖昧な公差も、工程計画と検証を追加する可能性があります。目的は機能要件を緩めることではなく、重要なインターフェースと重要でない寸法を区別し、それぞれをどのように検査するかを明示することです。 CNC加工公差ガイド は、図面要件が製造および測定の判断にどのように影響するかを扱っています。.
購買担当者が回避可能な待ち時間を減らす方法
最も信頼できる納期改善は、多くの場合、発注書の前に訪れます。現行の2D図面、対応する3Dモデル、材料と仕上げの要件、数量、納入先、必要書類、および部品を使用可能にしなければならない日付を含む単一のパッケージを送付してください。散在する注記からサプライヤーに推測させるのではなく、重要寸法と機能上の関係を明示してください。.
- 見積もりのために図面リビジョンを固定し、後の変更に対する承認者を特定します。.
- 材料の代替、分割出荷、または初品の部分承認が許容されるかどうかを確定します。.
- 特に位置、プロファイル、嵌合、または特別な報告要件については、検査計画を早期に提供します。.
- 明確化の依頼には単一の意思決定責任者を通じて対応し、統合された回答を返します。.
- 仕上げが加工見積もりだけでなく、要求される納品状態に含まれるかどうかを確認します。.
これらの行動は、見積もり期間の短縮を保証するものではありませんが、アイドル時間や後発の変更につながりかねない不確実性を減らします。サプライヤー側では、信頼できるスケジュールは、説明のない1つの数字の背後に隠すのではなく、前提条件とマイルストーンゲートを明示すべきです。コストとタイミングは、多くの場合、同じプロセス要因を共有します。これは次で概説されています: CNC加工コストの記事.
特急対応が役立つ場合とそうでない場合
制約が制御可能な場合、特急対応は有効です。具体的には、確定済みの機械枠、より早く下せる決定、承認済みの分割出荷、空き能力のある仕上げルートなどです。しかし、ボトルネックが入手不能な指定材料、未割り当ての必須承認、あるいは真に異なる工程順序を必要とする特徴である場合には、効果は限定的です。ある工程を速く通過させても、次の工程で単に待ち行列が生じるだけかもしれません。.
改訂されたマイルストーン計画を求めましょう。何が動かせて何が動かせないのか、どのようなトレードオフが伴うのか、特急ルートが検査範囲、バッチの一貫性、仕上げ、または輸送を変えるのかを確認してください。必須の受入工程を黙って省くのであれば、より速い約束を同等のものとして扱ってはいけません。.
したがって、実用的な納期コミットメントとは単なる日付ではなく、共有された計画です。それは、定義された時間軸を、凍結された技術パッケージ、可視化された依存関係、合意された受入基準に結び付けます。リリース時点でこれらの入力がより完全であればあるほど、見積もられたCNC加工リードタイムは生産計画にとってより有用なものになります。.
よくある質問
CNC加工リードタイムには輸送は含まれますか?
自動的には含まれません。見積もられた期間が、加工完了時、検査リリース時、出荷時、それとも貴社施設への納品時のいずれで終わるのかを確認してください。輸送や通関は別扱いとなる場合があります。.
サイクルタイムはリードタイムと同じですか?
いいえ。サイクルタイムは、作業または部品を実行するための実稼働時間です。リードタイムには、待ち行列、材料調達、段取り、加工、検査、仕上げ、承認、梱包、およびその他合意された工程が含まれます。.
再注文でも予想以上に時間がかかるのはなぜですか?
再注文であっても、現在の材料の入手状況、改訂された図面、変更された数量、仕上げ能力、または新たな検査要件に依存する場合があります。何が変更されておらず、何を再検証する必要があるのかを確認してください。.
信頼できる納期見積もりを得るには何を送ればよいですか?
管理された図面と対応するモデル、材料および仕上げの仕様、数量、重要な検査要件、納品先、ならびに必要な承認や書類の要件を提供してください。技術的な質問に迅速に回答できる人物を明示してください。.