
Il lead time di lavorazione CNC è l'intervallo di calendario dal rilascio di un ordine utilizzabile fino al momento in cui i pezzi conformi sono pronti per la fase successiva concordata—non il numero di minuti che un utensile impiega a rimuovere materiale. Una data può spostarsi anche quando il tempo ciclo programmato è invariato: un chiarimento sul disegno, la disponibilità del materiale, una correzione del primo articolo, la coda di finitura o un blocco per ispezione possono restare fuori dalla pianificazione della macchina. Per valutare una data quotata, chiedi quali eventi include, cosa fa partire il conteggio e quali input sono ancora aperti.
Definisci il conteggio prima di confrontare le date
“Il termine ”lead time” è spesso usato per diverse misure. Un fornitore può quotare il tempo al primo articolo, il tempo di spedizione del primo lotto accettato o il tempo per completare l'intero ordine. Questi non sono intercambiabili. Né il lead time di produzione quotato è necessariamente uguale al tempo di transito, allo sdoganamento o alla data in cui i pezzi arrivano al tuo molo.
Prima di confrontare i fornitori, allinea i punti di inizio e fine. Il conteggio inizia dopo la ricezione dell'ordine di acquisto, il deposito, l'approvazione del disegno, la conferma del materiale o il completamento di una revisione di design-for-manufacturing? Si ferma al completamento della lavorazione, al rilascio dell'ispezione, al completamento del trattamento superficiale, all'imballaggio o al ritiro da parte del corriere? Una breve definizione scritta impedisce che un numero apparentemente basso nasconda fasi escluse.
È anche utile separare il tempo di calendario trascorso dal tempo di lavorazione attivo. Programmazione, setup della macchina, taglio, sbavatura, misurazione, finitura esterna e spedizione possono essere ciascuno attività attive, ma l'intervallo di calendario totale contiene anche code e passaggi di consegne. Un pezzo può trascorrere più tempo in attesa di una decisione o di uno slot di finitura di quanto ne trascorra sotto un utensile da taglio.
Dove si accumula il tempo di calendario
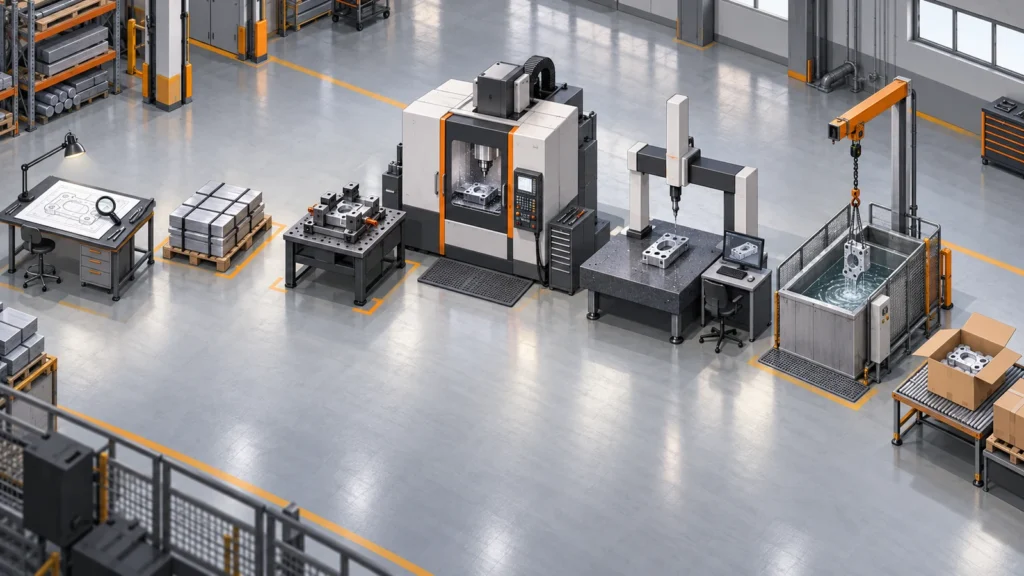
Una sequenza tipica inizia con un pacchetto RFQ completo, seguito da revisione dei disegni e dei modelli, chiarimenti, pianificazione del processo, approvvigionamento dei materiali, programmazione, preparazione degli attrezzaggi, lavorazione, sbavatura, ispezione, finitura opzionale, verifica finale, imballaggio e spedizione. Il percorso effettivo dipende dalla geometria, dalla quantità, dal materiale, dai requisiti del disegno e dalle condizioni di consegna richieste; non ogni lavoro necessita di ogni fase.
La mappa del processo è importante perché la prima stima delle date può essere effettuata prima che ogni dipendenza sia nota. Ad esempio, la lavorazione può essere pronta per iniziare mentre un certificato del materiale, un modello rivisto, un campione di finitura approvato o un criterio di ispezione restano irrisolti. Se il fornitore e l'acquirente non identificano il responsabile di tale decisione, il programma sembra “slittare” senza una variazione visibile al piano di lavorazione.
Per una panoramica più ampia su come si collegano revisione, programmazione, lavorazione e ispezione, consultare la sezione del sito Guida al processo di lavorazione CNC. Per i lavori che passano da una quantità prototipo verso la produzione ripetitiva, la panoramica su prototipazione e produzione spiega perché un campione collaudato non elimina automaticamente ogni fase di preparazione alla produzione.
Cosa fa impiegare tempi diversi a due pezzi simili
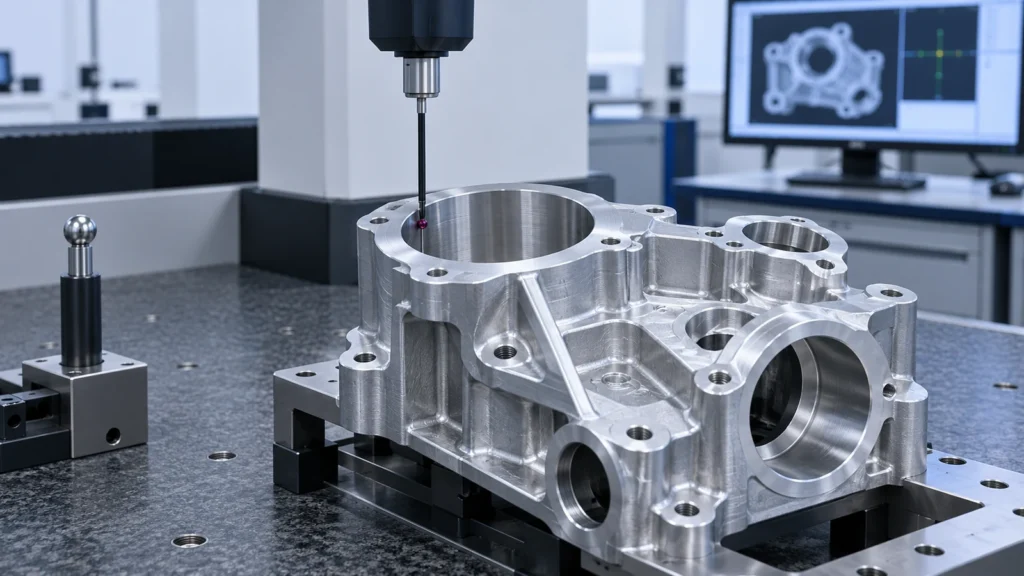
La sola dimensione del pezzo è un cattivo indicatore. Le caratteristiche che creano rischio di pianificazione sono spesso quelle che richiedono un setup aggiuntivo, un utensile speciale, un fissaggio accurato, una sequenza controllata o una misurazione che non può essere completata finché un'altra operazione non è terminata.
| Driver di pianificazione | Perché influisce sul calendario | Informazioni RFQ utili |
|---|---|---|
| Prontezza di disegno e modello | Dimensioni irrisolte o revisioni non corrispondenti sospendono la pianificazione o richiedono rilavorazioni. | Una revisione controllata, unità, materiale, finitura e caratteristiche critiche. |
| Percorso del materiale | Forma del grezzo, grado, certificazione e disponibilità possono modificare approvvigionamento e setup. | Grado/specifica esatti e se un equivalente approvato è accettabile. |
| Setup e accesso | Orientamenti multipli, caratteristiche profonde o sezioni sottili possono richiedere lavorazioni a fasi. | Datum, priorità di accesso utensile e caratteristiche che devono rimanere correlate. |
| Ambito di ispezione | Report speciali, revisione del primo articolo o punti di sospensione aggiungono tempo di misurazione e approvazione. | Disegno con pallinatura, formato report richiesto, campionamento e responsabile dell'approvazione. |
| Finitura e logistica | La lavorazione esterna, la mascheratura, l'approvazione del colore, l'imballaggio e il trasporto aggiungono passaggi di consegna. | Specifica della finitura, esigenze di imballaggio, luogo di consegna e incoterm se applicabile. |
Anche la quantità modifica il percorso. Un pezzo unico può richiedere programmazione e setup che non vengono ripetuti per ogni pezzo; un lotto più grande può richiedere ispezioni a fasi, pianificazione aggiuntiva dei materiali o più carichi macchina. Ciò non significa che una quantità maggiore richieda sempre più tempo: la domanda rilevante è quale vincolo governa l'intero ordine.
Tolleranze molto strette o ambigue possono anche aggiungere pianificazione dei processi e verifica. L'obiettivo non è allentare i requisiti funzionali, ma distinguere le interfacce critiche dalle dimensioni non critiche e indicare come ciascuna verrà ispezionata. Il Guida alle tolleranze di lavorazione CNC copre come i requisiti del disegno influenzano le decisioni di produzione e misurazione.
Come gli acquirenti possono ridurre le attese evitabili
Il miglioramento più affidabile dei tempi spesso arriva prima dell'ordine di acquisto. Inviare un unico pacchetto contenente il disegno 2D corrente, il modello 3D corrispondente, i requisiti di materiale e finitura, la quantità, il luogo di consegna, i documenti richiesti e la data entro cui i pezzi devono essere utilizzabili. Evidenziare le dimensioni critiche e le relazioni funzionali invece di chiedere a un fornitore di dedurle da note sparse.
- Congelare la revisione del disegno per la quotazione e identificare l'approvatore per le modifiche successive.
- Stabilire se le sostituzioni di materiale, le spedizioni parziali o l'approvazione parziale del primo articolo siano accettabili.
- Fornire il piano di ispezione in anticipo, soprattutto per requisiti di posizione, profilo, accoppiamento o reportistica speciale.
- Rispondere alle richieste di chiarimento tramite un unico responsabile delle decisioni e restituire risposte consolidate.
- Confermare se la finitura è inclusa nello stato di consegna richiesto, non solo nella stima della lavorazione meccanica.
Queste azioni non garantiscono un intervallo quotato più breve; riducono l'incertezza che altrimenti può trasformarsi in tempo di inattività o in una modifica tardiva. Dal lato del fornitore, un programma credibile dovrebbe identificare le ipotesi e le milestone piuttosto che nasconderle dietro un unico numero inspiegato. Costo e tempi spesso condividono gli stessi fattori di processo, come illustrato nell' articolo sui costi della lavorazione CNC.
Quando l'espediente aiuta—e quando no
L'accelerazione può essere utile quando il vincolo è controllabile: uno slot macchina confermato, una decisione che può essere presa prima, una spedizione parziale approvata o un percorso di finitura con capacità disponibile. È meno utile quando il collo di bottiglia è un materiale specificato non disponibile, un'approvazione richiesta non assegnata o una caratteristica che necessita di una sequenza di processo realmente diversa. Accelerare il lavoro attraverso una fase può semplicemente creare una coda nella fase successiva.
Chiedere un piano di milestone rivisto: cosa può essere spostato, cosa no, quale compromesso è coinvolto e se il percorso accelerato modifica la copertura delle ispezioni, la coerenza dei lotti, la finitura o il trasporto. Non considerare equivalente una promessa più rapida se elimina silenziosamente un passaggio di accettazione richiesto.
Un impegno di consegna pratico è quindi un piano condiviso, non solo una data. Collega un orologio definito a un pacchetto tecnico congelato, dipendenze visibili e criteri di accettazione concordati. Più completi sono questi input al momento del rilascio, più utile diventa il tempo di consegna di lavorazione CNC quotato per la pianificazione della produzione.
Domande frequenti
Il tempo di consegna della lavorazione CNC include la spedizione?
Non automaticamente. Verificare se l'intervallo quotato termina al completamento della lavorazione, al rilascio dell'ispezione, alla spedizione o alla consegna presso la vostra sede. Il transito e la dogana possono essere separati.
Il tempo ciclo è uguale al tempo di consegna?
No. Il tempo ciclo è il tempo attivo per eseguire un'operazione o un pezzo. Il tempo di consegna include l'accodamento, l'approvvigionamento dei materiali, l'attrezzaggio, la lavorazione, l'ispezione, la finitura, l'approvazione, l'imballaggio e qualsiasi altra fase concordata.
Perché un ordine ripetuto può comunque richiedere più tempo del previsto?
Un ordine ripetuto può comunque dipendere dalla disponibilità attuale dei materiali, da disegni rivisti, da quantità modificate, dalla capacità di finitura o da un nuovo requisito di ispezione. Verificare ciò che è invariato e ciò che deve essere rivalidato.
Cosa devo inviare per ottenere una stima di consegna affidabile?
Fornire un disegno controllato e il modello corrispondente, le specifiche di materiale e finitura, la quantità, i requisiti di ispezione critici, la destinazione di consegna e qualsiasi esigenza di approvazione o documentazione. Indicare chi può rispondere prontamente alle domande tecniche.