
CMMの測定結果は図面公差の内側に収まっていても、限界値に近い場合には難しい合否判断が残ることがあります。図面は許容範囲を定義し、測定システムはフィーチャーを推定して不確かさを伴います。したがって、合否の判定は表示された数値だけでなく、合意された判定ルールとそのフィーチャーに対する測定能力にも依存します。.
バイヤーが混同すべきでない4つの用語
公差 とは、図面または仕様によって示される許容変動量です。. 分解能 とは、表示または出力の最小増分です。細かい表示は、測定が同等に信頼できることを証明するものではありません。. 精度 は、基準への近さを非公式に表すのによく使われますが、機械仕様だけではあらゆるタスクの不確かさを表すことはできません。. 測定の不確かさ とは、規定された方法と条件下で測定結果に合理的に関連付けられる値の範囲を表します。.
CMMの性能仕様は、特定の部品、プローブ、アライメント、フィーチャ、環境に対するタスク固有の不確かさ評価とは異なります。表示される増分が小さくても安心して見えるかもしれませんが、実際の検査の不確かさはプローブのアクセス、データムのシミュレーション、部品温度、表面状態、またはフィーチャの形状によって左右されます。.
検査がサイトのより広範な品質アプローチにどのように適合するかについては、次を参照してください。 品質概要 および CNC加工品質管理ガイド. 合否判定は、適用される図面および顧客との合意に引き続き拘束されます。.
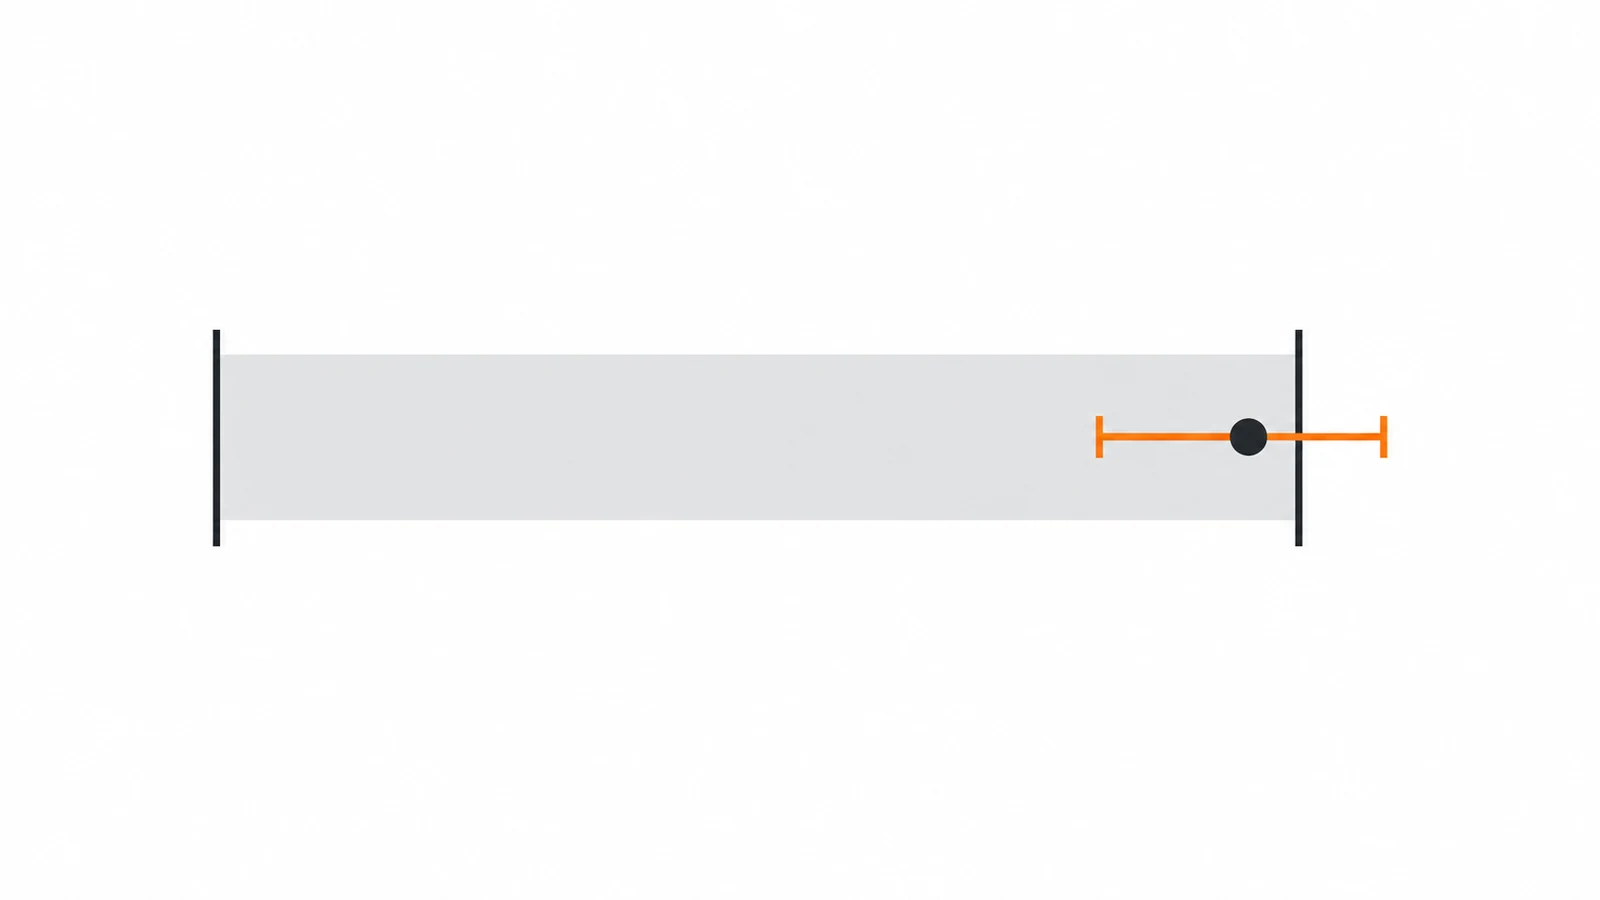
限界値付近の結果に合意されたルールが必要な理由
測定値が公差域の十分内側にあり、測定方法が適切であれば、適合性の判定は通常は明確です。上限または下限の近くでは、不確かさによってリスクがより顕在化します。真のフィーチャ値は境界のどちら側にも存在する可能性が妥当にあります。その場合、一方が図面の限界を直接適用し、他方がガードバンドまたは別の判定ルールを用いると、異なる当事者が異なる判定に至る可能性があります。.
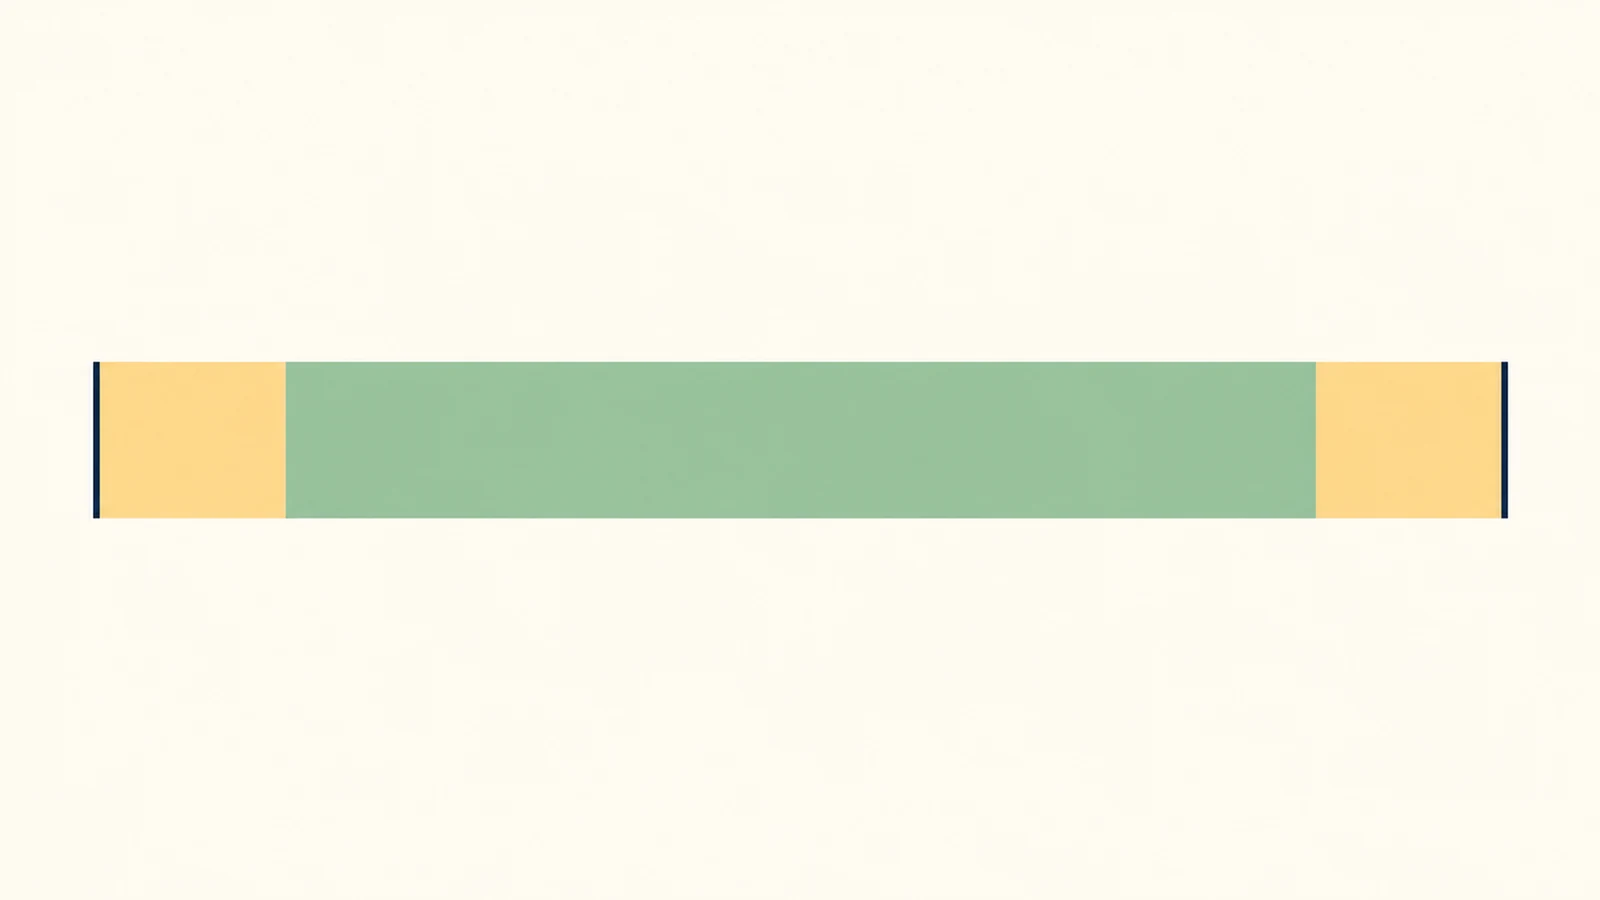
それは公差が変わることを意味するものではありません。判定ルールは、適合性を表明する際に測定の不確かさをどのように考慮するかを定義します。合否判定をより保守的にする、またはリスクを異なる形で配分する可能性はありますが、設計要件を書き換えるものではありません。適用されるルールは、契約、規格、顧客の手順、または明示的な合意によって指定されるべきであり、不利な結果を見た後に選択されるべきではありません。.
判定ルールが実際に決めること
判定ルールは、測定結果とその不確かさを合否表明に結び付けます。単純なルールでは、仕様限界内の値はガードバンドなしで受け入れられる場合があります。ガード付きのアプローチでは、不適合品を受け入れるリスクを低減するために、受け入れ区間が公差域より狭くなります。他のルールでは、生産者と顧客の間でリスクを異なる形で配分できます。.
その選択は、誤った判定の結果、測定方法、不確かさ、フィーチャの機能、および当事者間の合意に依存します。単一の普遍的な比率やガードバンドがすべてのCMM測定に適用されると仮定しないでください。顧客が特定の適合性規格または判定ルールを要求する場合は、その版を特定し、一貫して適用してください。.
| 測定状況 | 判定が敏感になり得る理由 | 合意で明確にすべき事項 |
|---|---|---|
| 結果が公差の十分内側 | 通常は小さな不確かさの寄与に対して敏感でない | 方法の適切性、報告形式、および適用される受け入れルール |
| 結果が上限または下限の近く | 不確かさが仕様境界と重なる可能性がある | ガードバンドやその他の規則が適用されるかどうか、および不確かさがどのように表記されるか |
| 非常に厳しい幾何公差 | 位置合わせ、プロービング、サンプリング、およびデータム戦略が支配的になり得る | タスク固有の測定方法と実証された能力 |
| 2台の測定機が異なる結果を生じる | セットアップや評価アルゴリズムが異なる場合がある | 基準方法、位置合わせ、フィーチャ構築、および紛争処理プロセス |
CMM測定の不確かさはどこから生じるか
不確かさには、CMM、プローブおよびスタイラス、校正、環境、ワーク温度、治具固定、データム位置合わせ、サンプリング戦略、ソフトウェア評価、およびオペレータのセットアップからの寄与が含まれ得る。その重要度はフィーチャによって異なる。長い距離はスケールおよび熱影響に敏感な場合があり、小さなボアはプローブのアクセス性および点分布に強く依存する場合がある。プロファイルや形状の結果は、表面のどの程度がサンプリングされるか、およびデータム基準系がどのように確立されるかに依存する場合がある。.
これが、「CMMが校正されている」というだけでは、あらゆる公差に対して適切かどうかを決められない理由である。校正は測定機のトレーサビリティを支えるものであり、タスクへの適合性は実際の測定計画にも依存する。実証された不確かさに対して公差が厳しい場合には、検証済みの代替方法、より適切なセットアップ、または事前に合意された検証戦略を検討する。.
初回検査の前に合意すべきこと
重要な特性については、購買側と供給側は、図面リビジョン、データムの解釈、検査方法、フィーチャ評価、適用される判定規則、および要求される報告書について合意しておくべきである。供給側が測定値のみを報告するのか、要求される場合に不確かさも報告するのかを明確にする。不確かさが適合性声明に用いられる場合には、それがどのように評価され、準拠する手順の下でどのような包含係数または信頼水準の慣例が適用されるかを特定する。.
また、結果が限界値に近い場合に何を行うかを定義しておくことも有用である。再測定、独立レビュー、代替方法、技術的処置、またはその他の契約上のステップなどである。再測定は、合格値が現れるまで選択的に用いるべきではない。手順には、再測定および外れ値の扱い方を明記すべきである。.
係争となった結果を解決する方法
供給側と顧客が不一致となった場合には、直ちに部品について議論するのではなく、まずセットアップを比較する。同じ図面リビジョン、データム、位置合わせ、プローブ構成、温度条件、点戦略、フィルタリング、ソフトウェア構築、および判定規則を確認する。両方の報告書が同じフィーチャおよび測定単位を参照していることを確認する。.
差異が残る場合には、合意された基準方法を用いるか、適切な不確かさ評価を伴う独立測定を手配する。生の結果およびセットアップの詳細を保存する。公差境界に近い結果は、契約に基づく技術的処置を必要とする場合があり、丸めや検査後の規則変更によって合格に変換すべきではない。.
よくある質問
公差内のCMM読み取り値は、常に部品が合格であることを意味するか?
適合性声明は、適用される判定規則および合意に依存する。単純な規則では限界値内の値を許容する場合があり、別の規則では境界付近にガードバンドを適用する場合がある。.
CMMの分解能は測定不確かさと同じですか?
いいえ。分解能は出力の増分を表します。測定不確かさには、機器、方法、部品、環境、評価戦略の複合的な影響が含まれます。.
ガードバンドは図面公差を変更しますか?
いいえ。合意されたルールの下で合否判定の境界を変更するものであり、設計仕様自体を変更するものではありません。.
すべてのCMMレポートに不確かさを含めるべきですか?
それは契約、規格、および特性のリスクによります。どのような不確かさ情報が必要か、また適合性をどのように表明するかを事前に合意してください。.