
締結具の頭部が浮き上がったり、座面でぐらついたり、薄い壁を変形させて引き出したりする場合、多くの場合、誤った凹部形状に原因があります。カウンターシンクは、対応する平頭締結具用の角度付き座面を作ります。カウンターボアは、円筒形の頭部用に平らな底面を持つ円筒形の凹部を作ります。選択は、締結具の形状、荷重経路、残存壁厚、組立要件に基づいて行うべきであり、単にネジを隠したいという願望だけで決めるべきではありません。 CNC穴加工ガイド これらの特徴を、より広範な穴加工計画の中に位置づけます。.
見た目の希望ではなく、締結具の頭部から始める
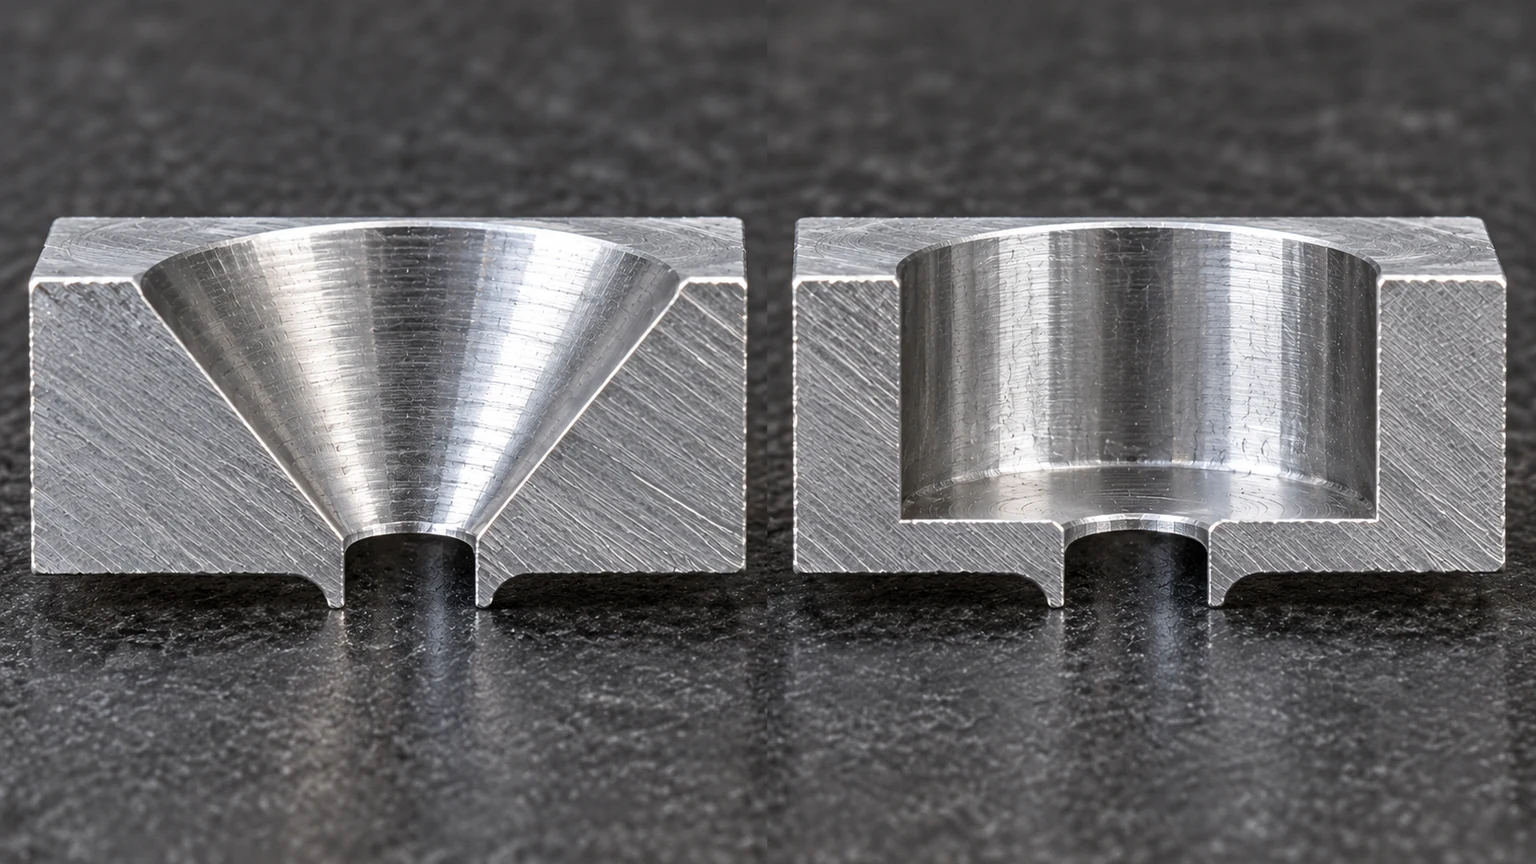
カウンターシンクは穴の入口を円錐状に拡大したもので、円錐形の平頭締結具と嵌合することを目的としています。カウンターボアは平らな底面を持つより大きな円筒形の凹部で、一般にソケットヘッドねじを表面より下または表面と同じ高さに座らせるために使用されます。スポットフェースは関連しますが別物です。既存の表面が座面として不適切な場所に、浅く平らな支承面を作ります。.
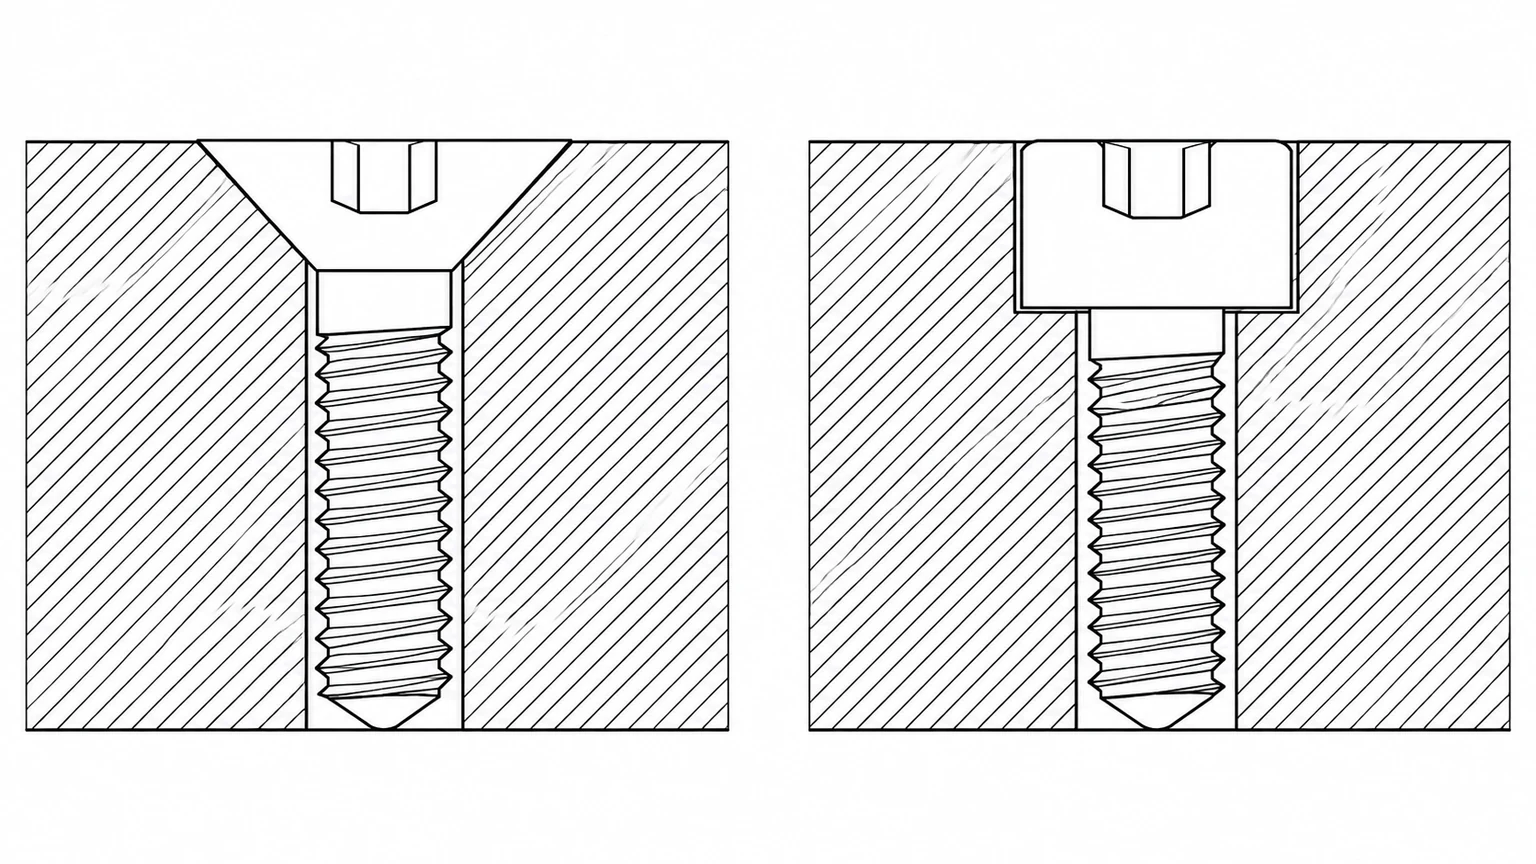
これらの特徴は、ネジを見えなくするための互換性のある方法ではありません。カウンターシンクの角度は頭部に適合しなければならず、カウンターボアの直径と深さは円筒形の頭部にクリアランスと支持を提供しなければなりません。締結具規格、頭部形状、またはワッシャーが不明な場合、図面はサプライヤーにレンダリングモデルから形状を推測させるべきではありません。.
組立機能も重要です。面一の皿頭は、別の部品が表面を滑る場所での干渉を防ぐことができます。カウンターボアの頭部は、工具のアクセス、保守性、または平らな座面のために選択されることがあります。面一性が要求されない場合、単純なクリアランス穴の方が凹部を追加するよりも堅牢で経済的である可能性があります。.
機能別に座面を比較する
プロファイルは締結具が部品にどのように接触するか、どの寸法が嵌合を制御するか、指示が不完全な場合に何が問題になり得るかを決定します。.
| 設計要因 | 皿穴 | 座ぐり |
|---|---|---|
| 座面プロファイル | 円錐面 | 円筒壁と平底 |
| 代表的な締結具 | 対応する平頭ねじ | 六角穴または円筒頭ねじ |
| 管理寸法 | 大径、挟角、下穴 | 座ぐり径、深さ、下穴 |
| 典型的な嵌合リスク | 角度の不一致または過大な深さ | クリアランス、深さ、または底面品質の不足 |
| 最適な最初の質問 | 対応する頭部は面一に収まる必要がありますか? | ヘッドには平らな座面が必要ですか? |
これは機能上の比較であり、普遍的な強度ランキングではありません。荷重、締結具のサイズ、材料、縁距離、および残存断面はすべて性能に影響します。円錐形のインターフェースは周囲の材料に半径方向の力を生じさせることがあり、カウンターボアは円筒形の体積を除去します。締結具を支えつつ、部品の役割に十分な材料を残すプロファイルを選択してください。.
凹部の下に残る材料を確認する
座ぐりはクリアランスの問題を解決すると同時に、強度や変形の問題を生じさせることがあります。薄肉壁、狭いリブ、シーリングランド、近接するポケット、および縁距離を断面図で確認してください。深いカウンターシンクは脆弱な環状エッジを残すことがあり、過大なカウンターボアはねじ頭部下の断面を減少させることがあります。.
モデルをリリースする前に、締結具のエンベロープを利用可能な材料、必要なかみ合い、および隣接するフィーチャーと比較してください。薄い断面の場合、代替案としてより小さなヘッド、ワッシャー、ナット付きの貫通締結具、または異なる接合設計が含まれることがあります。これらはエンジニアリング上の判断であり、機械加工工場が承認なしに行うべき自動的な置き換えではありません。.
複数の締結具を備えたアセンブリでは、座面がクリアランスのみのためのものか、嵌合部品の位置決めも意図しているかを決定してください。カウンターシンクは対応するヘッドの芯出しに役立つことがありますが、設計がその機能を割り当て関連する形状を管理しない限り、精密な位置決めフィーチャーとして扱うべきではありません。.
図面の指示を明確にする
有用な注記は、下穴と座ぐりを別々に識別します。カウンターシンクの場合、大径と山角度を定義し、必要に応じて下穴、深さ、または貫通条件を指定します。カウンターボアの場合、その直径と深さを下穴とともに定義します。設計が必要とする箇所には、数量、単位、位置、および公差を追加してください。.
記号だけですべての曖昧さが解消されると仮定しないでください。CAD生成の注記はさまざまであり、説明のない記号はどの締結具が着座する必要があるか、またはどのような状態が許容されるかを特定しません。該当する場合は関連する締結具規格またはハードウェアを明記し、寸法がそれに一致することを確認してください。 穴あけ経路の比較 では下穴開口部を扱います。本記事は座ぐりと着座インターフェースに焦点を当てています。.
座面が機能上重要な場合、許容基準を機能的な用語で定義してください。例えば、ヘッドが規定の限度内で面一に着座すること、または隣接部品を逃げることなどです。導出された深さと大径の両方を意図的に重要としない限り、両方を厳しく管理することは避けてください。冗長な寸法は公差が適用されると競合する可能性があります。.
加工と検査を一体で計画する
座ぐりは通常、主穴を形成した後に加工されますが、その順序はアクセス、材料、および穴がねじ切りされているかどうかに依存します。カウンターシンクの結果は工具角度、振れ、エッジ状態、および深さに影響されます。カウンターボアの結果は直径、深さ、穴軸との位置合わせ、および平坦な底面の状態に依存します。.
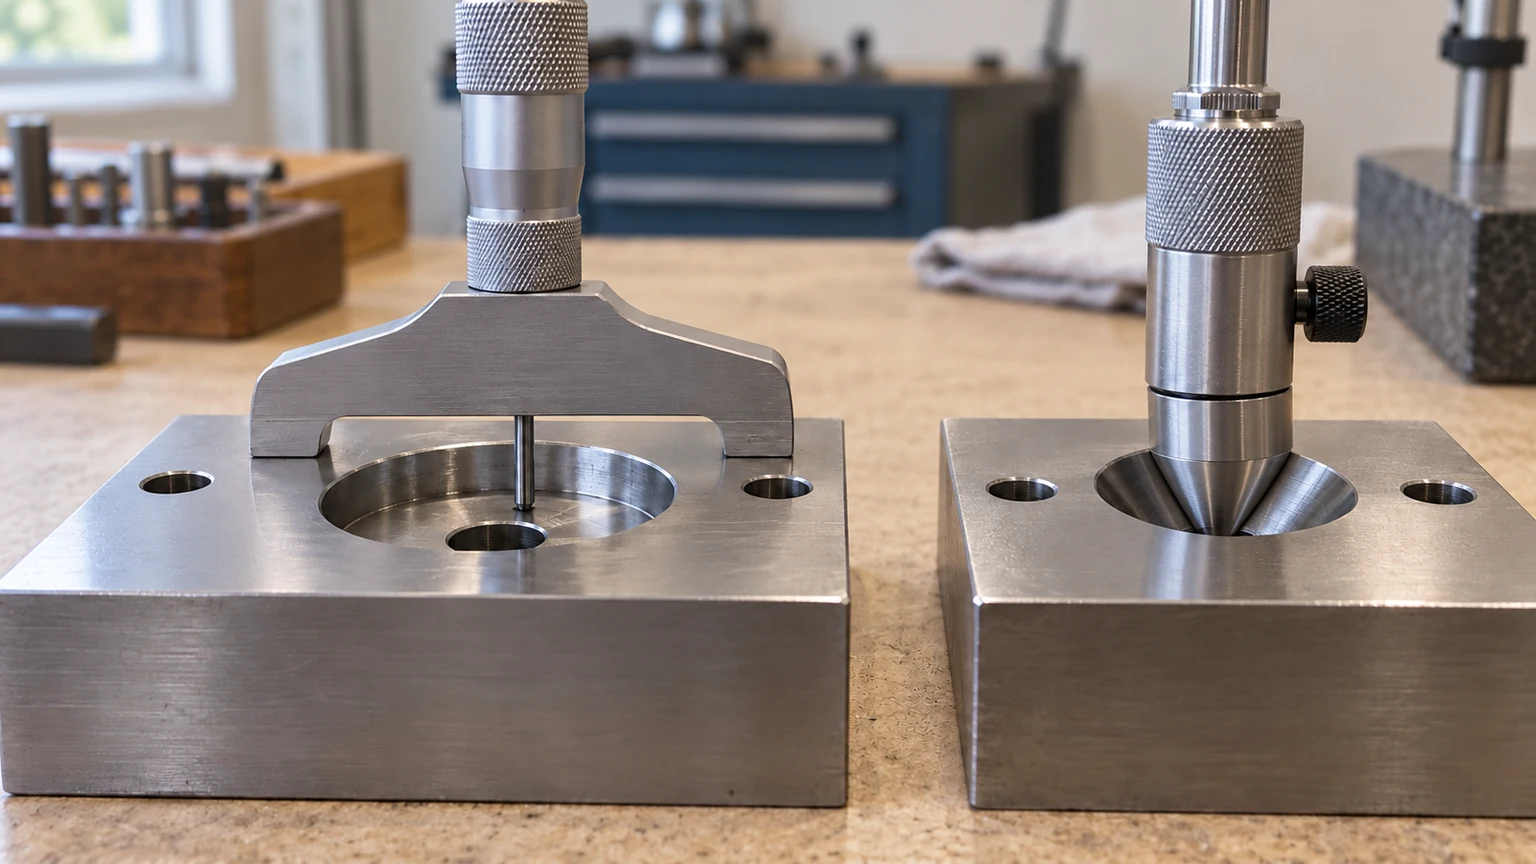
検査は図面の機能的管理に従うべきです。カウンターシンクの開口径はその角度と深さに関係し、カウンターボアの直径と深さは公差とアクセスに適したゲージまたは測定機器で確認できます。フィーチャーが組立後に隠れる場合、最後に目視確認に頼るのではなく、生産前に証拠について合意してください。.
繰り返し注文では、承認されたハードウェア、図面リビジョン、および許容方法をまとめて保持してください。後からの締結具の置き換えは、公称穴が変わらなくても必要な形状を変更する可能性があります。.
カウンターシンクとカウンターボアのFAQ
カウンターシンクはカウンターボアの代わりになりますか?
締結具のヘッドと接合部が円錐形の座面向けに設計されている場合に限ります。カウンターシンクは円筒形ヘッドに必要な平底の座面を提供しません。.
皿穴の図面指示では、深さと直径のどちらを指定すべきですか?
締結具の嵌合を左右する寸法、通常は大径と角度を指定し、設計に必要な下穴情報も併記してください。角度や締結具規格を暗黙のままにしないでください。.
座ぐりは常に組立を強くしますか?
いいえ。対応する頭部に平らな座面を与えますが、材料も除去します。性能は残存断面、締結具、材料、荷重、縁距離に依存します。.