
精密製造という高リスクの世界では、エンジニアはしばしば繰り返し直面する悪夢に遭遇します。それは、深さと直径の比率が標準的なマシニングセンタの能力を超える穴の要求です。複雑な油圧マニホールドを設計する場合でも、重要な航空宇宙部品を設計する場合でも、標準的なドリル加工から 深穴加工 への移行は、技術的難易度の大幅な跳躍を意味します。穴の深さが直径の10倍、20倍、さらには100倍に達すると、従来のツイストドリルは単純に機能しません。穴は中心から外れて逸れ、制御不能に振動し、切りくずを閉じ込めるため、壊滅的な工具破損やワークピースの廃棄につながります。多くの製造業者にとって、 深穴ドリル加工サービス を探すことは、自社の工場能力が物理的限界に達したときに必要不可欠となります。.
本記事は、 深穴ドリル加工の専門家 がこうした技術的ハードルをどのように乗り越えるかを理解するための包括的なリソースです。専門機械の力学、適切な 深穴ドリル加工機メーカー, の選び方、そして専門的な 旋盤での深穴ドリル加工 のセットアップが最も複雑なエンジニアリングの難題への答えとなり得る理由を探ります。Redditや専門的なCNCフォーラムなどで議論されている現在の業界動向や一般的な課題を分析することで、プロジェクトを成功させるためのロードマップを提供します。.
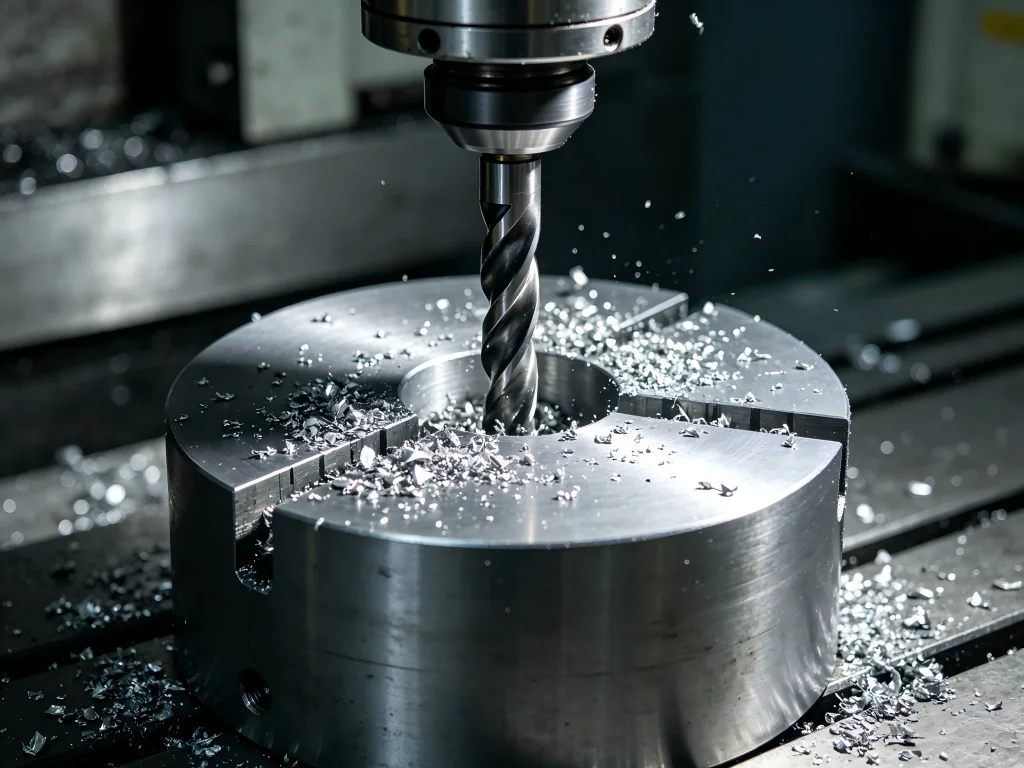
深さの物理学:深穴ドリル加工の力学を理解する
専用の 深穴ドリル加工機 特定のタスクには必要であり、まず切りくず排出と放熱の物理的特性を検討する必要があります。標準的なドリル加工では、ドリルビットの溝が切りくずを切削面から運び出します。しかし、穴が深くなるにつれて、切りくずと穴壁の間の摩擦が増大します。やがて切りくずが詰まり、熱が急速に蓄積し、ドリルビットがワークピースに溶着したり折損したりする可能性があります。.
深穴ドリル加工 とは、深さが直径の10倍(10:1の比率)を超えるあらゆるドリル加工プロセスを指します。専門家は深さによる課題を克服するために、主にガンドリル加工とBTA(Boring and Trepanning Association)加工という2つの主要な方法を用います。ガンドリル加工のセットアップでは、高圧クーラントを工具中央の穴から送り込み、外側のV字溝に沿って切りくずを押し出します。より大径に用いられるBTA加工ではこのプロセスが逆になり、クーラントを工具の外側周囲から送り込み、切りくずをドリルパイプの中心から排出します。どちらの方法も、バニシングと支持を提供する摩耗パッドを備えた専用の 深穴ドリル加工工具 を必要とし、極端な深さでも穴が真っ直ぐに保たれるようにします。.
探す際に 近くの深穴ドリル加工業者, その工場がこうした専用の加圧システムを利用しているかどうかを見極めることが重要です。標準的なCNCフライスは「ペック」サイクルで深穴加工を試みるかもしれませんが、高精度な産業用途では、これはしばしば粗い表面仕上げと著しい「ドリフト」や「ワンダー」を引き起こします。プロフェッショナルな 深穴ドリル加工の専門家, Juchengのような企業では、深さ1インチあたり0.001インチ以内の真直度を維持するために特別に設計された設備を活用しており、これは標準的な設備では不可能な偉業です。.
産業用途:精密さが深さと出会う場所
高品質な 深穴加工 は、世界経済の中で最も要求の厳しい分野に広がっています。各産業は独自の材料課題と公差要件を提示しており、専門家の介入を必要とします。.
- 航空宇宙・防衛: 着陸装置のストラット、タービンシャフト、アクチュエータシリンダーは、チタンやインコネルのような高強度合金に完全に中心の合った深穴を必要とします。.
- 石油・ガス: 探査工具やドリルカラーは、しばしば数メートルの長さの穴を必要とします。こうしたシナリオでは、, 深穴ドリル加工機メーカー が同心性を維持しながら巨大な重量を扱える重 duty 設備を提供します。.
- 自動車: 高性能エンジンブロックや燃料噴射システムは、流体の流れにおける乱流を防ぐために表面仕上げが極めて重要な、深く小径の穴に依存しています。.
- 医療: 手術用器具や骨ねじではしばしば利用されます 深穴ドリル加工サービス ワイヤーや流体用の中空経路を作成するために。.
製造業のフォーラムでの議論では、こうしたサービスを地元で調達することの難しさが頻繁に指摘されています。例えば、 深穴加工 英国 または 深穴加工 ロックフォード イリノイ を検索すると、地域の製造業クラスターを支える少数の専門拠点しか見つからないことがよくあります。これらの機械は多額の設備投資を要するため、多くのOEMはこの技術を内製化するのではなく、こうした作業を 深穴ドリル加工の専門家 外部に委託することを選びます。これは特に、複雑なセットアップの場合に当てはまります。例えば 旋盤での深穴ドリル加工, では、最大限の真直度を達成するためにワークピースと工具の両方が逆方向に回転することがあります。.
技術比較:適切な深穴加工プロセスを選ぶ
正しいアプローチの選択は、直径と加工する特定の材料に大きく依存します。次の表は、主要な 深穴ドリル加工サービス プロバイダーが使用する技術間の主な違いを示しています。.
| 特徴 | ガンドリル加工 | BTA / STSドリル加工 | トレパニング |
|---|---|---|---|
| 直径範囲 | 1.0 mm~50 mm | 20 mm~400+ mm | 100 mm超 |
| L/D比対応能力 | 最大100:1以上 | 一般的に最大100:1 | 中程度から深穴 |
| クーラント経路 | 工具内部貫通式 | 工具周囲外部式 | 工具周囲外部式 |
| 切りくず排出 | Vフルート経由の外部式 | ドリルパイプ内部貫通式 | ドリルパイプ内部貫通式 |
| 一般的な用途 | 小型精密な医療部品および自動車部品 | 大型産業用シャフトおよびチューブ | 中実棒材の中ぐり抜きによる材料節約 |
相談する際、 深穴ドリル加工機メーカー, 、彼らはスピンドル出力とクーラント圧力の重要性を強調するでしょう。1,000 PSIを超えることも多い高圧ポンプは、切りくずがオリフィスを詰まらせないようにするため、ガンドリル加工には必須です。この圧力がなければ、最も高価な 深穴ドリル加工工具 でも早期に故障します。これはCNC machiningに特化したソーシャルメディアグループでよくある不満です。初心者はクーラントシステムをアップグレードせずに標準旋盤を深穴用に改造しようとし、はるかに大規模で高価な「タップ折れ」の状況を招いてしまいます。.
重要な選定要因:プロバイダーに何を求めるべきか
プロジェクトで高精度の深穴が必要な場合、価格だけでパートナーを選ぶと、大きな隠れたコストにつながる可能性があります。 深穴ドリル加工の専門家 は技術的厳格さと品質管理システムに基づいて評価すべきです。真の専門家は見積もりを出す前に、材料の熱処理状態について尋ねます。例えば、硬化したD2工具鋼への穴あけは、6061アルミニウムへの穴あけとは大きく異なる 深穴ドリル加工工具 と送り速度を必要とします。.
もう一つの要因は「Total Indicator Reading」(TIR)すなわち穴の振れです。標準的な 深穴ドリル加工サービス は一定レベルの真直度を保証できるべきです。部品が最終公差を達成するために二次的なホーニングや研削工程を必要とする場合、初期の穴は真直度の範囲内に収めつつ、十分な材料の「余肉」を残さなければなりません。さらに、その認証状況を確認してください。グローバルサプライチェーンでは、ISO 9001やAS9100の認証は、再現可能な品質へのプロバイダーのコミットメントを示す譲れない証拠です。.
深穴システムのメンテナンスと設置
この技術を自社内に導入しようとする組織にとって、メンテナンス要件を理解することは極めて重要です。 深穴ドリル加工機 は標準的なフライス盤よりも繊細です。クーラントのろ過システムは完璧でなければなりません。高圧システムに再循環する微小な粒子がドリルビットを詰まらせたり、穴の仕上げ面に傷をつけたりする可能性があります。.
- クーラントろ過: 高圧ポンプと工具の寿命を確保するため、5~10ミクロンのフィルターを使用してください。.
- 芯出し確認: ガイドブッシュとスピンドルの間の位置合わせを検証するために、定期的にレーザーを使用してください。わずかなずれでも、穴は入り口で直ちにドリフトを起こします。.
- 工具の研削: 専用 深穴ドリル加工工具, 、特にガンドリルは、専用の再研削用治具を必要とします。精密用途では手研ぎは決して推奨されません。.
- 振動減衰: 高いL/D比では、ドリルチューブが振れ回ることがあります。加工中に工具を支えるための調整可能な「ホイップガイド」が機械に備わっていることを確認してください。.
導入 旋盤での深穴ドリル加工 セットアップにはさらに注意が必要です。ワーク保持は完全にバランスが取れていなければならず、遠心力がドリルの経路に影響を与えないようにする必要があります。ほとんどの 深穴ドリル加工の専門家 は、重い鋳鉄ベースと専用の制振技術によって振動を厳密に制御できる専用機を好みます。.
深穴加工のニーズにジューチェンを選ぶ理由
ジューチェンでは、 深穴加工 は科学であると同時に芸術でもあると理解しています。当社の施設は、最も困難な材料と公差に対応できる最先端の 深穴ドリル加工機 技術を備えています。当社は単に 深穴ドリル加工サービス; を提供するだけでなく、包括的なエンジニアリングソリューションを提供します。.
当社の競争上の優位性は、当社の 深穴ドリル加工の専門家, 彼らは高圧流体力学と冶金学の分野で数十年にわたる総合的な経験を有しています。当社は専門的な在庫を大量に維持しており、 深穴ドリル加工工具, これにより、他の工場であれば数週間を要するような「クイックターン」のご要望にも対応することができます。お探しのものが 近くの深穴ドリル加工業者 , あるいは大量生産を担うグローバルパートナーをお探しの場合でも、Juchengは小規模工房の精密さと世界クラスのメーカーの規模を兼ね備えています。当社の 公式ウェブサイト をご覧いただき、認証と加工能力の全リストをご確認ください。.
深穴ドリル加工に関するよくある質問
ガンドリル加工と標準的なドリル加工の違いは何ですか?
主な違いは、クーラントの供給方法と切りくずの排出方法にあります。標準的なドリル加工では、切りくずの排出にらせん状の溝を使用し、多くの場合、外部からのクーラントに依存します。ガンドリル加工では、内部にクーラント通路を備えた単一の切れ刃を持つ専用工具を使用するため、頻繁な「ペック」を行うことなく、はるかに深い穴あけと優れた真直度を実現できます。“
標準的なCNC旋盤で深穴ドリル加工はできますか?
While you can perform 旋盤での深穴ドリル加工 の機械で行うことは可能ですが、高圧クーラントポンプや専用の工具サポートで大幅に改造されていない限り、一般にL/D比が低い範囲に限られます。専用の 深穴ドリル加工機メーカー は、このプロセス特有の応力に対処するために専用設計されています。.
深穴の「真直度」はどのように測定しますか?
専門家は超音波や専用プローブを使用して、深さ方向のさまざまな位置で肉厚を測定します。これにより、部品の外径に対する穴の「振れ(ワンダー)」を算出できます。高級な 深穴ドリル加工サービス は、これらの指標を含む詳細な検査報告書を提供します。.
深穴ドリル加工は高価ですか?
専用設備と長いサイクルタイムのため、標準的なドリル加工よりも高コストになる場合があります。しかし、以下を使用することで、 深穴ドリル加工機, を使用することで、部品のスクラップや二次加工のリスクを低減でき、複雑な部品では多くの場合、総所有コストを抑えることができます。.
深穴加工に最適な材料は何ですか?
アルミニウムやプラスチックからチタンやニッケル基超合金まで、ほぼすべての金属を加工できます。ただし、 深穴ドリル加工工具 の選択とクーラントの圧力は、特定の材料の硬度と切りくず生成特性に合わせて正確に調整する必要があります。.
特殊ドリル加工サービスの標準的なリードタイムはどのくらいですか?
リードタイムは部品の複雑さと材料の入手状況によって異なります。Juchengでは、当社の 深穴ドリル加工の専門家 がプロセスを効率化するために取り組んでおり、社内工具管理と高度なスケジューリングソフトウェアにより、業界平均を大幅に上回る納期を実現できることがよくあります。.
近くで深穴加工に適したプロバイダーを選ぶにはどうすればよいですか?
お客様の特定の材料やL/D比の要件で実績があるプロバイダーを探してください。ISO認証を確認し、穴の真直度と表面仕上げに関する品質管理プロセスの詳細な説明を求めてください。.
Juchengの専門知識で成果を最大化
設計図から完璧な内部形状を持つ完成部品までの道のりは、失敗に満ちている必要はありません。 深穴加工 の基本原理と専用設備の重要な役割を理解することで、エンジニアは時間と予算を節約する、より適切な情報に基づいた意思決定ができます。Juchengはこの分野の最前線にあり、最新の 深穴ドリル加工機 技術とトレーニングに継続的に投資しています。.
深穴加工の課題で生産を停滞させないでください。 深穴ドリル加工の専門家 Juchengでは、次のプロジェクトが精度と信頼性の最高基準を満たすことを保証します。当社のチームは、お客様の具体的な要件について話し合い、複雑な課題を容易に乗り越えられるようサポートする準備ができています。 深穴ドリル加工サービス 本日、以下までお問い合わせください。 Jucheng CNCマシニング 製造上の課題を競争優位性へと変革いたします。.
— SEO情報
—使用した記事の切り口:B. 問題/解決策
SEOタイトル:1. プロフェッショナルな深穴ドリル加工で精度の課題を克服する
2. 深穴ドリル加工プロジェクトが失敗する理由と専門家による解決方法
3. 深穴ドリル加工サービス:複雑な機械加工の課題を解決
メタディスクリプション:穴の曲がりや工具の折損でお悩みですか?プロフェッショナルな深穴ドリル加工サービスと専用機が、最も複雑な機械加工の問題をどのように解決するかをご紹介します。.
推奨キーワード:深穴ドリル加工、深穴ドリル加工機、深穴ドリル加工サービス、深穴ドリル加工の専門家、深穴ドリル加工工具、ガンドリルとBTAドリルの比較
— 代替テキストと画像プロンプト
代替テキスト:精密CNC施設におけるプロフェッショナルな深穴ドリル加工機。.
画像プロンプト:清潔で現代的な工場環境で稼働する専用の産業用深穴ドリル加工機(ガンドリル加工機)の高解像度・広角ショット。工具入口付近には高圧クーラントのミストが見え、設備の精度と規模に焦点を当てています。映画的なライティング、4k。.
代替テキスト:専用の深穴ドリル加工工具と切削ヘッドのクローズアップ。.
画像プロンプト:ガンドリルやBTAドリルヘッドなど、さまざまな深穴ドリル加工工具を木製の作業台の上に整然と並べたマクロ写真。超硬切削エッジと内部クーラント穴の精緻なディテールを表現する必要があります。シャープなフォーカス、プロフェッショナルな製品写真のスタイル。.
代替テキスト: 深穴ドリル加工後の旋盤上の部品を検査するJuchengの技術者。.
画像プロンプト: 安全装備を着用したプロの技術者が、旋盤上の長い円筒形の金属シャフトをデジタルノギスで検査している。シャフトには完全に中心の合った穴が開いている。背景には、壁や機械に「Jucheng」のブランド名が見える、活気がありながら整理されたCNC機械工場が写っている。自然光、産業環境。.