
Il coperchio di una camera a vuoto per semiconduttori garantisce una tenuta affidabile solo quando l'interfaccia di tenuta, la rigidità, lo schema dei fissaggi e i riferimenti di ispezione sono trattati come un unico sistema. La lavorazione CNC può realizzare la superficie di tenuta, la scanalatura, le porte e gli elementi di montaggio del coperchio, ma la sola lavorazione non può garantire le prestazioni di vuoto. Il tipo di tenuta, la camera di accoppiamento, il carico di assemblaggio, la temperatura, le condizioni superficiali e il metodo di prova di tenuta specificato influenzano tutti il risultato.
Per un acquirente o un progettista, il primo compito è identificare quali superfici definiscono il confine di pressione e quali elementi forniscono semplicemente spazio libero o accesso. Questa distinzione mantiene misurabili le superfici critiche senza applicare il requisito più severo a ogni faccia. Fa anche sì che il disegno, il piano di lavorazione e i criteri di accettazione siano coerenti.
Iniziare dall'interfaccia di tenuta
Un coperchio può utilizzare un O-ring, una guarnizione sagomata, una tenuta metallica o un'altra interfaccia definita dal progetto della camera. Ognuna presenta requisiti diversi per geometria della scanalatura, finitura superficiale, compressione e manipolazione. Un disegno che riporta solo “tenuta a vuoto” lascia al produttore il compito di indovinare quali dimensioni controllano il comportamento dell'assemblaggio.
Identificare il tipo effettivo di tenuta e i suoi componenti di accoppiamento prima di assegnare le dimensioni. Le indicazioni progettuali del fornitore della tenuta e i requisiti dell'ingegnere dell'impianto dovrebbero definire la scanalatura e le condizioni di compressione; non sostituire con una dimensione di scanalatura generica proveniente da un'applicazione non correlata. Se il coperchio tiene contro il corpo della camera, fare riferimento esplicitamente a quella faccia di accoppiamento e al percorso della tenuta.
Un percorso di tenuta continuo è più di un contorno visivo. Porte con fori trasversali, canali intersecanti, fori per fissaggi, asole e scarichi possono avvicinarsi o attraversare la superficie di tenuta. Esaminare l'intero confine di pressione in vista sezionata e chiarire quali aperture sono intenzionali. Una piccola interruzione nel percorso può essere più importante di un'ampia superficie estetica che non fa parte della tenuta.
Fornire al coperchio uno schema di riferimenti utilizzabile
I coperchi di grandi dimensioni spesso combinano un'ampia superficie di interfaccia con porte, schemi di fori, tasche e caratteristiche interne. Stabilire uno schema di riferimenti che metta in relazione la sede di tenuta con lo schema di fissaggio della camera e le aperture funzionali. Quotare ciascuna caratteristica da un bordo diverso può creare una catena difficile da lavorare e ancora più difficile da verificare.
Scegliere riferimenti che possano essere individuati durante l'attrezzaggio e ispezionati dopo la lavorazione. Se la superficie di tenuta è il riferimento primario, indicare come lo schema di fori e le porte si rapportano ad essa. Se un pilotaggio o una battuta controlla l'allineamento, identificarne la relazione con il percorso di tenuta. Utilizzare quote teoriche e controlli geometrici laddove spiegano la relazione funzionale; non stringere ogni quota solo perché l'assemblaggio opera sotto vuoto.
Per i particolari a più facce, il piano di processo dovrebbe preservare tali relazioni mentre il coperchio viene riorientato. Un adeguato Processo di fresatura CNC può accedere a tasche e interfacce, ma la strategia di attrezzaggio dipende dall'ingombro, dall'accesso alle caratteristiche, dalla rigidità del particolare e dal metodo di ispezione.
Definire scanalature e porte in base alla loro funzione
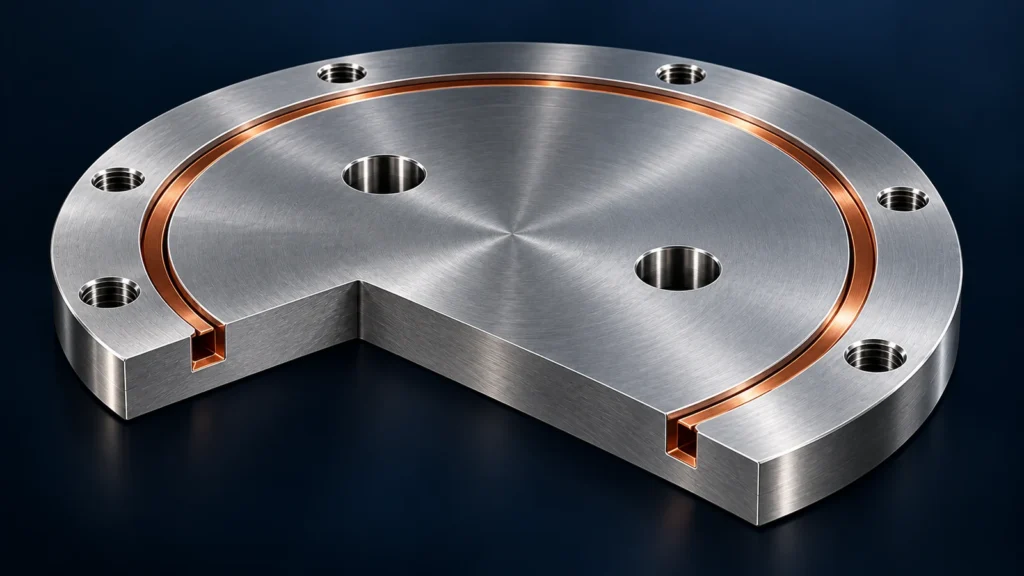
Le scanalature di tenuta richiedono requisiti chiari di larghezza, profondità, angoli e superficie che corrispondano alla tenuta scelta e alla sua compressione specificata. Un raggio d'angolo, una bava o un segno di utensile non definiti possono influire sull'installazione o sul contatto locale. Dove la scanalatura gira attorno alle porte o cambia direzione, le viste in sezione aiutano a mostrare il percorso di tenuta previsto e a prevenire intersezioni ambigue.
Le porte e i passaggi dovrebbero essere legati alla funzione della camera senza specificare eccessivamente caratteristiche che non controllano il confine di pressione. Identificare quali alesaggi devono collegarsi, quali fori sono ciechi e dove terminano filettature o svasature. Il disegno dovrebbe inoltre indicare qualsiasi condizione di rottura spigoli o sbavatura laddove materiale sciolto potrebbe entrare nella camera o danneggiare una tenuta.
| Caratteristica | Informazioni del disegno da chiarire | Rischio tipico in fase di revisione |
|---|---|---|
| Scanalatura di tenuta | Tipo di tenuta, larghezza/profondità controllate, trattamento degli angoli e riferimento ai datum | Quote generiche potrebbero non corrispondere alla tenuta scelta o allo schema di compressione |
| Sede di tenuta | Confine funzionale, requisito di planarità o profilo e condizione di finitura | Le superfici estetiche e di tenuta possono essere confuse |
| Fori e fori trasversali | Collegamento del flusso, terminazione e relazione con il percorso di tenuta | Un'apertura può interrompere involontariamente il confine di pressione |
| Schema dei fissaggi | Posizioni dei fori, dettagli delle filettature e relazione con la camera di accoppiamento | Un carico di serraggio non uniforme può deformare il coperchio o disallineare la tenuta |
Tenere conto della rigidità del coperchio e del serraggio
Un coperchio ampio e sottile può cambiare forma quando viene lavorato, rilasciato dall'attrezzatura o imbullonato alla camera. Il pezzo può misurare diversamente allo stato libero rispetto alla condizione di serraggio assemblata. Se il risultato della tenuta dipende da uno stato di assemblaggio definito, il disegno o il piano di ispezione dovrebbe indicare se la caratteristica è valutata libera, supportata o sotto un carico specificato.
La spaziatura dei fissaggi, lo spessore locale della parete, le nervature, la profondità delle tasche e la reazione della guarnizione influenzano tutti il modo in cui il carico raggiunge la tenuta. Un fornitore di lavorazioni non dovrebbe dedurre la coppia di serraggio dei bulloni o la classe di pressione previste dal modello del coperchio. Questi appartengono alla progettazione della camera e alla specifica di assemblaggio. Il fornitore può tuttavia identificare una caratteristica che probabilmente si muoverà durante la lavorazione o sarà difficile da misurare in modo ripetibile.
La strategia di supporto è importante. Un'attrezzatura che tiene un coperchio piatto con la forza può nasconderne la forma rilassata; rilasciarlo può rivelare distorsioni. Per le sezioni sottili, considerare una sequenza che mantenga il supporto in posizione durante la sgrossatura, consenta al pezzo di stabilizzarsi quando richiesto dal materiale/processo, quindi finisca la faccia funzionale e le caratteristiche correlate con un vincolo controllato. Il piano esatto deve essere sviluppato dalla geometria e dalla condizione del materiale effettive anziché essere copiato come ricetta universale.
Scegliere una sequenza di lavorazione stabile
Iniziare dalla condizione del grezzo, dall'ingombro del pezzo e dalla mappa delle caratteristiche. La sgrossatura di entrambi i lati o la rimozione asimmetrica del materiale può modificare l'equilibrio delle sollecitazioni e la forma. La sequenza di setup dovrebbe lasciare materiale sufficiente per una passata di finitura controllata sulla sede di tenuta dopo che le tasche principali e i fori sono stati lavorati, quando la geometria lo consente.
Cavità profonde, utensili a lungo sbraccio e pareti strette aumentano la deflessione e i vincoli di accesso. Se una faccia di tenuta deve rimanere ininterrotta, pianificare l'ingresso e l'uscita dell'utensile in modo che segni o bave non attraversino il percorso funzionale. Può essere necessaria un'operazione di finitura separata, ma ogni setup aggiunto crea un'ulteriore opportunità di errore nel trasferimento dei datum. La decisione giusta è quella che preserva la geometria specificata e può essere ispezionata.
Anche la selezione del materiale è specifica per l'applicazione. L'alluminio può essere attraente per massa e lavorabilità; l'acciaio inossidabile o un'altra lega può essere scelto per ragioni chimiche, termiche o strutturali. Questi materiali non sono intercambiabili solo in base alla lavorabilità. Il progettista dovrebbe specificare la lega, la tempra o la condizione e qualsiasi requisito post-lavorazione. Il sito panoramica dei materiali metallici è un punto di partenza per la discussione del processo, non un sostituto della specifica dei materiali della camera.
Coordinare finitura, rivestimento e pulizia
La finitura superficiale dovrebbe essere specificata solo dove svolge una funzione definita, come un contatto di tenuta, una faccia di accoppiamento, un'interfaccia di cuscinetto o un requisito di controllo delle particelle. Una nota generica sulla finitura può creare conflitti se la sede della tenuta, le pareti delle tasche e le facce estetiche richiedono condizioni diverse. Identificare l'area controllata e indicare se il requisito si applica prima o dopo qualsiasi trattamento.
I rivestimenti o i trattamenti di conversione possono aggiungere spessore, alterare le proprietà superficiali e influire sulle dimensioni in corrispondenza di scanalature, fori, filettature o punti di contatto. Se una regione deve rimanere non trattata, contrassegnarla chiaramente e definire come viene controllato il confine. Coordinare i requisiti di finitura con i limiti di processo del fornitore del trattamento e con la funzione di assemblaggio del componente. La pagina del sito opzioni di finitura superficiale fornisce il contesto del processo; non sostituisce un'indicazione sul disegno.
Anche la pulizia è specifica. “Pulito per vuoto” non è un criterio di accettazione completo a meno che il cliente non definisca la classe di contaminazione, il processo di pulizia, l'imballaggio e le prove richieste. Non presumere che la lavorazione meccanica, la sbavatura o un lavaggio standard soddisfino automaticamente il protocollo di pulizia di uno strumento per semiconduttori. Identificare la parte responsabile e la condizione richiesta alla consegna.
Separare l'ispezione dei componenti dal test di tenuta
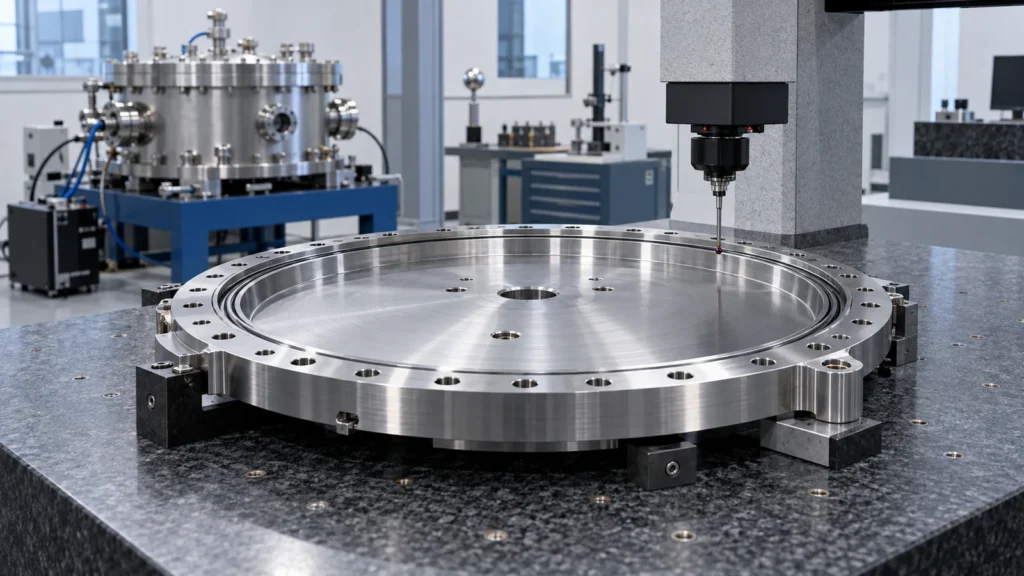
L'ispezione dimensionale può verificare la sede della tenuta, la scanalatura, le porte, lo schema dei fissaggi e le relazioni con i datum. Il rapporto dovrebbe identificare l'allestimento di misurazione e lo stato del componente, soprattutto per un coperchio grande o flessibile. Una macchina di misura a coordinate, una misurazione superficiale o un'attrezzatura dedicata possono essere appropriati a seconda della geometria e delle tolleranze; il metodo deve essere in grado di valutare la caratteristica specificata.
La conformità dimensionale non equivale a un test di tenuta. Un coperchio può soddisfare il disegno del componente mentre la camera assemblata perde comunque a causa della tenuta, della superficie di accoppiamento, della contaminazione, del carico dei fissaggi o della procedura di assemblaggio. Se il test di tenuta rientra nell'ambito del fornitore, la RFQ deve definire il confine del test, il metodo, la soglia di accettazione e il formato di rendicontazione. In caso contrario, mantenere l'ispezione dei componenti e la qualificazione a livello di sistema come responsabilità separate.
I registri di qualità dovrebbero rendere tracciabili la revisione, l'identità del materiale, la condizione di ispezione e la gestione delle non conformità. Il sito informazioni sulla qualità può spiegare i controlli di processo pertinenti, mentre il disegno del cliente e i requisiti di acquisto determinano quali prove sono richieste per questo coperchio.
Cosa includere nella RFQ
Inviare il disegno rilasciato e, quando utile, un modello 3D con la stessa revisione. Includere l'interfaccia della camera, il tipo o la specifica della tenuta, il materiale e la condizione, la quantità, la finitura o il rivestimento, i requisiti di pulizia e le prove di ispezione attese. Contrassegnare le caratteristiche del confine di pressione e chiarire se porte, filettature e fissaggi sono inclusi nell'ambito della lavorazione meccanica.
Indicare lo schema dei datum, le caratteristiche critiche della scanalatura e della sede, lo stato di misurazione e le eventuali dimensioni post-trattamento. Se il fornitore deve assemblare o testare la tenuta del coperchio, fornire il componente di accoppiamento, l'hardware di tenuta, la procedura di test, la soglia di accettazione e la responsabilità dell'approvazione finale del sistema. Una RFQ relativa solo al componente non dovrebbe implicare una garanzia di prestazione a livello di camera.
Domande frequenti sul coperchio della camera a vuoto
La lavorazione CNC può garantire che un coperchio di camera tenga il vuoto?
No. La lavorazione CNC può produrre la geometria specificata, ma la tenuta dipende anche dalla guarnizione, dalla camera di accoppiamento, dal carico di assemblaggio, dalle condizioni della superficie, dalla pulizia e dal metodo di prova. Definire separatamente qualsiasi responsabilità relativa alla prova di tenuta.
L'intero coperchio deve avere lo stesso requisito di finitura superficiale?
Di solito no. Identificare separatamente la sede della guarnizione e le altre interfacce funzionali rispetto alle facce non funzionali. Un'indicazione generica può aumentare i costi senza chiarire le superfici che controllano la tenuta.
Come deve essere dimensionata la scanalatura per la guarnizione?
Utilizzare i requisiti di progetto della guarnizione selezionata e le condizioni di assemblaggio dell'ingegnere della camera. Specificare le dimensioni della scanalatura e la relazione con il datum sul disegno anziché affidarsi a una nota generica.
Il rivestimento va applicato prima o dopo la lavorazione?
Dipende dal materiale, dal rivestimento, dall'accoppiamento e dal progetto della guarnizione. Indicare quali dimensioni si applicano dopo il trattamento e identificare le aree mascherate; confermare la sequenza con i requisiti di processo.