
Крышка вакуумной камеры для полупроводников обеспечивает надежную герметизацию только в том случае, если ее уплотнительный интерфейс, жесткость, схема крепежа и измерительные базы рассматриваются как единая система. Механическая обработка на станках с ЧПУ позволяет изготовить уплотнительную поверхность крышки, канавку, патрубки и элементы крепления, но сама по себе обработка не гарантирует вакуумные характеристики. На результат влияют тип уплотнения, ответная камера, усилие сборки, температура, состояние поверхности и заданный метод испытания на герметичность.
Для заказчика или инженера-конструктора первая задача — определить, какие поверхности образуют границу давления, а какие элементы лишь обеспечивают зазор или доступ. Такое разграничение позволяет измерять критичные поверхности, не применяя самые жесткие требования ко всем граням. Оно также обеспечивает согласованность чертежа, плана обработки и критериев приемки.
Начните с уплотнительного интерфейса
В крышке может использоваться кольцо круглого сечения, формованная прокладка, металлическое уплотнение или другой интерфейс, определенный конструкцией камеры. Каждый из них предъявляет разные требования к геометрии канавки, чистоте поверхности, сжатию и обращению. Чертеж, на котором указано только “вакуумное уплотнение”, заставляет производителя догадываться, какие размеры определяют поведение при сборке.
Определите фактический тип уплотнения и его ответные детали, прежде чем назначать размеры. Рекомендации поставщика уплотнения по конструкции и требования инженера по оборудованию должны определять условия канавки и сжатия; не подставляйте типовой размер канавки из несвязанного применения. Если крышка уплотняется по корпусу камеры, явно укажите эту ответную поверхность и путь уплотнения.
Непрерывный контур уплотнения — это больше, чем визуальный контур. Поперечно просверленные отверстия, пересекающиеся каналы, крепёжные отверстия, пазы и выемки могут приближаться к уплотнительной поверхности или пересекать её. Проверьте всю границу давления на разрезе и чётко укажите, какие отверстия являются намеренными. Небольшой разрыв в контуре может иметь большее значение, чем широкая декоративная поверхность, не являющаяся частью уплотнения.
Задайте крышке пригодную схему базирования
Крупные крышки часто сочетают широкую поверхность сопряжения с отверстиями, крепёжными сетками, карманами и внутренними элементами. Установите схему базирования, связывающую уплотнительную поверхность с крепёжной сеткой камеры и функциональными отверстиями. Простановка размеров каждого элемента от разных кромок может создать размерную цепь, которую сложно обрабатывать и ещё сложнее проверять.
Выбирайте базы, которые можно найти при наладке и проконтролировать после обработки. Если уплотнительная поверхность является основной базой, покажите, как с ней связаны крепёжная сетка и отверстия. Если выравнивание обеспечивает направляющий поясок или центрирующий буртик, укажите его связь с контуром уплотнения. Используйте теоретические размеры и геометрические допуски там, где они поясняют функциональную связь; не ужесточайте каждый размер только потому, что сборка работает под вакуумом.
Для деталей с несколькими поверхностями технологический процесс должен сохранять эти связи при переустановке крышки. Подходящий Процесс фрезерования на станке с ЧПУ может обеспечивать доступ к карманам и поверхностям сопряжения, но стратегия наладки зависит от габаритов, доступности элементов, жёсткости детали и метода контроля.
Определяйте канавки и отверстия исходя из их функции
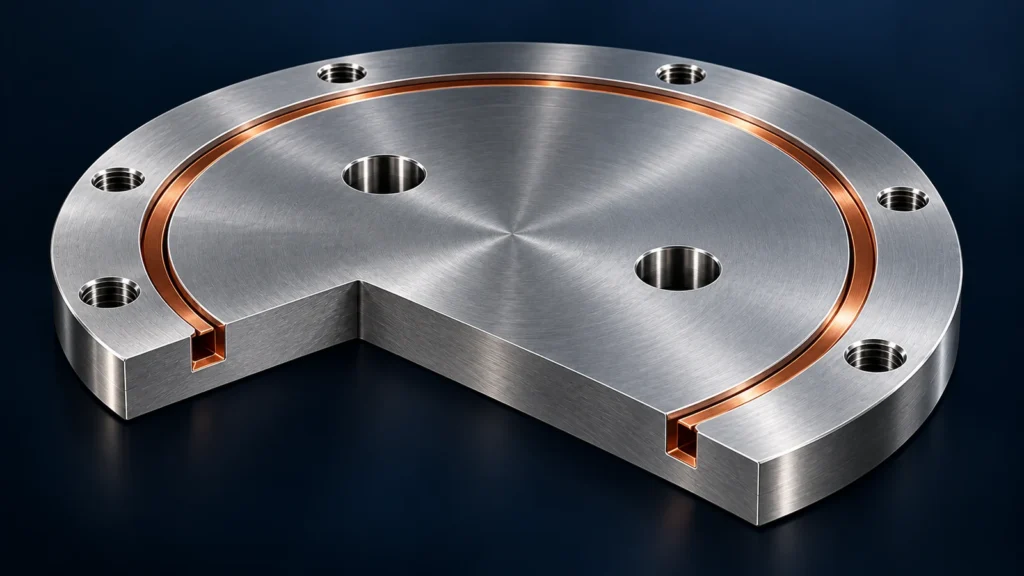
Канавки уплотнения требуют чётких требований к ширине, глубине, углам и поверхности, соответствующих выбранному уплотнению и заданной степени сжатия. Неопределённый радиус скругления, заусенец или след инструмента могут повлиять на установку или локальный контакт. Там, где канавка огибает отверстия или меняет направление, разрезы помогают показать предполагаемый контур уплотнения и предотвратить неоднозначные пересечения.
Отверстия и каналы должны быть привязаны к функции камеры без излишней детализации элементов, не контролирующих границу давления. Укажите, какие расточки должны соединяться, какие отверстия являются глухими и где заканчиваются резьбы или цековки. На чертеже также следует указать любое требование к притуплению кромок или удалению заусенцев там, где рыхлый материал может попасть в камеру или повредить уплотнение.
| Элемент | Информация на чертеже для уточнения | Типичный риск при проверке |
|---|---|---|
| Канавка под уплотнение | Тип уплотнения, контролируемая ширина/глубина, обработка углов и базовая ссылка | Обобщённые размеры могут не соответствовать выбранному уплотнению или схеме сжатия |
| Уплотнительная поверхность | Функциональная граница, требование к плоскостности или профилю и состояние отделки | Декоративные и уплотнительные поверхности могут быть перепутаны |
| Отверстия и пересекающиеся отверстия | Соединение потока, окончание и связь с трактом уплотнения | Отверстие может непреднамеренно нарушить границу давления |
| Схема крепежа | Положения отверстий, детали резьбы и связь с ответной камерой | Неравномерная нагрузка зажима может деформировать крышку или нарушить выравнивание уплотнения |
Учитывайте жёсткость крышки и зажим
Широкая тонкая крышка может менять форму при обработке, освобождении из приспособления или привинчивании к камере. Деталь может измеряться иначе в свободном состоянии, чем в собранном зажатом состоянии. Если результат уплотнения зависит от определённого состояния сборки, чертёж или план контроля должны указывать, оценивается ли элемент свободно, с опорой или под заданной нагрузкой.
Шаг крепежа, локальная толщина стенки, рёбра, глубина карманов и реакция прокладки — всё это влияет на то, как нагрузка достигает уплотнения. Поставщик механической обработки не должен выводить предполагаемый момент затяжки болтов или номинальное давление из модели крышки. Это относится к конструкции камеры и спецификации сборки. Однако поставщик может выявить элемент, который, вероятно, сместится при обработке или будет трудно измеряться с повторяемостью.
Стратегия поддержки имеет значение. Приспособление, которое удерживает крышку плоской силой, может скрывать её расслабленную форму; при освобождении может проявиться деформация. Для тонких сечений рассмотрите последовательность, при которой поддержка остаётся на месте во время черновой обработки, позволяет детали стабилизироваться, когда это требуется материалом/процессом, а затем выполняется чистовая обработка функциональной поверхности и связанных элементов с контролируемым ограничением. Точный план должен разрабатываться исходя из фактической геометрии и состояния материала, а не копироваться как универсальный рецепт.
Выберите стабильную последовательность обработки
Начните с состояния заготовки, габаритов детали и карты элементов. Черновая обработка обеих сторон или асимметричное удаление материала могут изменить баланс напряжений и форму. Последовательность установок должна оставлять достаточно припуска для контролируемого чистового прохода по уплотнительному пояску после обработки основных карманов и отверстий, когда это позволяет геометрия.
Глубокие полости, инструменты с большим вылетом и узкие стенки увеличивают прогиб и ограничения доступа. Если уплотнительная поверхность должна оставаться непрерывной, планируйте вход и выход инструмента так, чтобы следы или заусенцы не пересекали функциональный тракт. Может потребоваться отдельная чистовая операция, но каждая дополнительная установка создаёт ещё одну возможность для ошибки переноса баз. Правильное решение — то, которое сохраняет заданную геометрию и может быть проконтролировано.
Выбор материала также зависит от применения. Алюминий может быть привлекателен по массе и обрабатываемости; нержавеющая сталь или другой сплав может быть выбран по химическим, термическим или конструктивным причинам. Эти материалы не взаимозаменяемы только по обрабатываемости. Проектировщик должен указать сплав, термообработку или состояние, а также любые требования после обработки. На сайте обзор металлических материалов является отправной точкой для обсуждения процесса, а не заменой спецификации материалов камеры.
Согласование отделки, покрытия и чистоты
Шероховатость поверхности следует указывать только там, где она выполняет определенную функцию, например, контакт с уплотнением, сопрягаемая поверхность, поверхность подшипника или требование по контролю частиц. Общее указание по отделке может создать конфликт, если посадочное место уплотнения, стенки кармана и декоративные поверхности требуют разных условий. Определите контролируемую зону и укажите, применяется ли требование до или после любой обработки.
Покрытия или конверсионные обработки могут увеличивать толщину, изменять свойства поверхности и влиять на размеры в канавках, отверстиях, резьбах или точках контакта. Если участок должен оставаться необработанным, четко обозначьте его и определите, как контролируется граница. Согласуйте требования к отделке с технологическими ограничениями поставщика обработки и функцией сборки компонента. Страница сайта варианты отделки поверхности содержит контекст процесса; она не заменяет указание на чертеже.
Чистота также конкретна. “Чистота для вакуума” не является полным критерием приемки, если заказчик не определил класс загрязнения, процесс очистки, упаковку и требуемые доказательства. Не предполагайте, что механическая обработка, удаление заусенцев или стандартная промывка автоматически удовлетворяют протоколу чистоты полупроводникового оборудования. Определите ответственную сторону и требуемое состояние при поставке.
Отделите контроль детали от испытания на герметичность
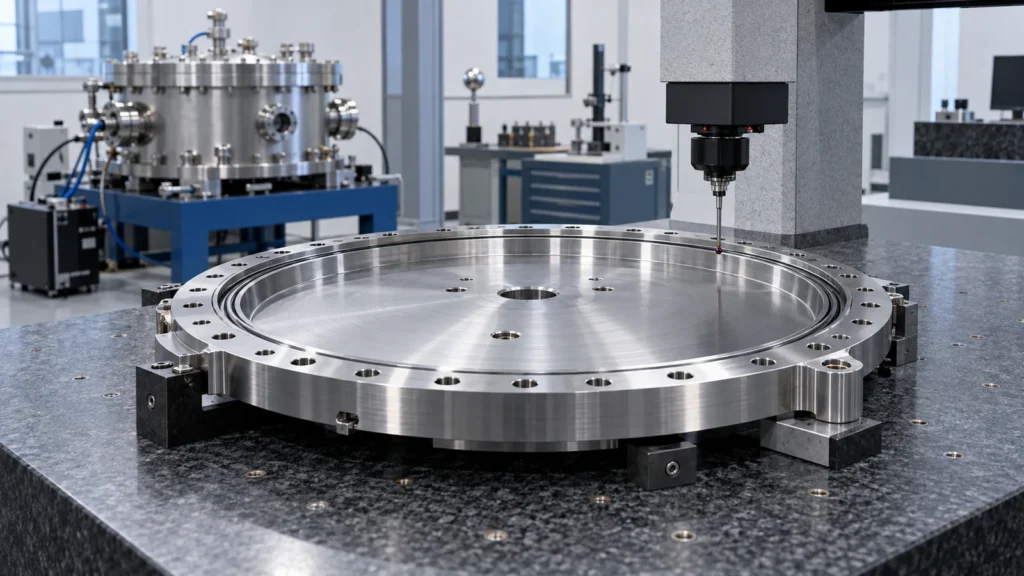
Размерный контроль может проверить посадочное место уплотнения, канавку, порты, схему крепежа и взаимосвязи баз. Отчет должен определять измерительную установку и состояние детали, особенно для крупной или гибкой крышки. Координатно-измерительная машина, измерение поверхности или специальное приспособление могут быть подходящими в зависимости от геометрии и допусков; метод должен быть способен оценить указанную характеристику.
Размерное соответствие не то же самое, что испытание на герметичность. Крышка может соответствовать чертежу компонента, в то время как собранная камера все еще протекает из-за уплотнения, сопрягаемой поверхности, загрязнения, нагрузки крепежа или процедуры сборки. Если испытание на герметичность входит в объем поставщика, запрос предложения должен определять границу испытания, метод, порог приемки и формат отчетности. В противном случае держите контроль компонента и квалификацию на уровне системы как отдельные обязанности.
Записи о качестве должны обеспечивать прослеживаемость ревизии, идентичности материала, условий контроля и обработки несоответствий. Страница сайта информация о качестве может объяснить соответствующие технологические средства контроля, тогда как чертеж заказчика и требования закупки определяют, какие доказательства требуются для этой крышки.
Что включить в запрос предложения
Отправьте выпущенный чертеж и, при необходимости, 3D-модель с той же ревизией. Включите интерфейс камеры, тип или спецификацию уплотнения, материал и состояние, количество, отделку или покрытие, требования к чистоте и ожидаемые доказательства контроля. Отметьте элементы границы давления и уточните, включены ли порты, резьбы и крепеж в объем механической обработки.
Укажите схему баз, критические характеристики канавки и посадочного места, состояние измерения и любые размеры после обработки. Если поставщик должен собирать или испытывать крышку на герметичность, предоставьте сопрягаемый компонент, уплотнительную арматуру, процедуру испытания, порог приемки и ответственность за окончательное утверждение системы. Запрос предложения только на компонент не должен подразумевать гарантию производительности на уровне камеры.
Вопросы и ответы по крышке вакуумной камеры
Может ли CNC-обработка гарантировать, что крышка камеры будет держать вакуум?
Нет. CNC-обработка может обеспечить заданную геометрию, но герметичность также зависит от уплотнения, ответной камеры, усилия сборки, состояния поверхности, чистоты и метода испытаний. Ответственность за испытание на герметичность следует оговаривать отдельно.
Должна ли вся крышка иметь одинаковые требования к чистоте поверхности?
Обычно нет. Выделите уплотнительный поясок и другие функциональные интерфейсы отдельно от нефункциональных поверхностей. Общее указание может увеличить стоимость, не уточняя поверхности, определяющие герметичность.
Как следует проставлять размеры канавки под уплотнение?
Используйте требования к конструкции выбранного уплотнения и условия сборки инженера камеры. Указывайте размеры канавки и её связь с базами на чертеже, а не полагайтесь на общую примечание.
Наносить покрытие до или после обработки?
Это зависит от материала, покрытия, посадки и конструкции уплотнения. Укажите, какие размеры действуют после обработки, и обозначьте маскируемые зоны; согласуйте последовательность с технологическими требованиями.