
Usinez une pièce en acier maraging dans l'état qui rend l'ensemble du parcours réalisable, puis vérifiez-la dans l'état requis pour la livraison. L'usinage de l'acier maraging est généralement plus facile avant le vieillissement, tandis que la coupe d'une pièce vieillie exige un outillage et des conditions adaptés à sa dureté plus élevée. Cela ne signifie pas que chaque caractéristique doit automatiquement être finie avant le traitement. Les ajustements critiques, le stock de finition accessible et l'état d'inspection final convenu déterminent la séquence.
Dans cet article
La discussion ici concerne un stock corroyé 18Ni maraging identifié, tel que les nuances 250 ou 300 spécifiées. Elle ne traite pas tout acier appelé “ maraging ” comme interchangeable, et elle ne transfère pas directement un parcours à une ébauche fabriquée de manière additive. Le résultat utile est une décision de processus caractéristique par caractéristique pour un composant usiné.
Commencez par l'état livré, puis remontez le fil
Un plan qui ne spécifie qu'une classe de résistance laisse d'importantes questions sans réponse. Établissez la nuance réelle, la spécification produit, l'état fourni et l'état final requis. Demandez qui contrôle l'opération de vieillissement et quelle documentation l'accompagne. Si la commande exige une pièce finie à l'état vieilli, l'acceptation dimensionnelle avant vieillissement seule ne peut démontrer la conformité à la commande complète.
Les aciers maraging gagnent en résistance par une réponse au vieillissement distincte de la voie conventionnelle de durcissement des aciers au carbone. Les recommandations publiées des outilleurs notent la différence entre la coupe d'un matériau recuit et d'un matériau durci par vieillissement et recommandent de relier les données de coupe initiales à une dureté comparable. Elles ne fournissent pas de surépaisseur de finition universelle ni de parcours unique pour toutes les géométries. Ces décisions dépendent de l'historique du stock, de l'accessibilité des caractéristiques et du plan de traitement réel.
Travaillez à rebours à partir de la caractéristique la plus difficile à rattraper. Un alésage de précision avec accès ultérieur à la rectification peut être traité différemment d'un renfoncement interne étroit dont l'outil ne peut pas entrer après l'achèvement d'autres caractéristiques. Un épaulement de roulement peut nécessiter qu'une référence accessible soit préservée pendant le traitement. Le plan d'inspection doit suivre ces choix, et non être ajouté une fois le programme de coupe terminé.
Le site matériaux en acier du site est un point de départ pour discuter des familles de matériaux. Ce n'est pas une preuve qu'un parcours générique en acier allié qualifie une nuance maraging particulière. Conservez avec le travail les instructions de matériau et de traitement spécifiques à la nuance, y compris toute restriction sur le stock substitué ou les opérations thermiques supplémentaires.
Affectez chaque caractéristique à une étape
Divisez le plan en caractéristiques d'ébauche, potentiellement de finition avant vieillissement et de finition après vieillissement. Ce n'est pas une obligation d'utiliser les trois catégories. C'est un moyen de rendre la décision d'ingénierie visible. Pour chaque surface fonctionnelle, indiquez ce qui pourrait changer entre son opération d'usinage et la livraison et si le parcours peut mesurer ou corriger ce changement.
| Question de caractéristique | Avant le vieillissement | Après vieillissement |
|---|---|---|
| La fonction peut-elle tolérer la variation dimensionnelle du parcours convenu ? | Il peut être un candidat pour une finition ici, avec vérification ultérieure. | Vérifier l'exigence finale plutôt que de supposer la stabilité. |
| Un ajustement serré est-il récupérable par une opération de finition accessible ? | Préserver un surépaisseur appropriée et une référence de positionnement utilisable. | Finir à partir du repère spécifié et vérifier l'ajustement. |
| Un traitement ou une finition ultérieure rendra-t-il une fonction interne inaccessible ? | Résoudre la séquence avec l'ingénierie avant l'usinage. | Ne pas supposer qu'une correction reste possible. |
| La fonction assure-t-elle uniquement un dégagement ? | Utiliser la tolérance fonctionnelle réelle, pas une finition de précision inutile. | Vérifier que le dégagement reste acceptable. |
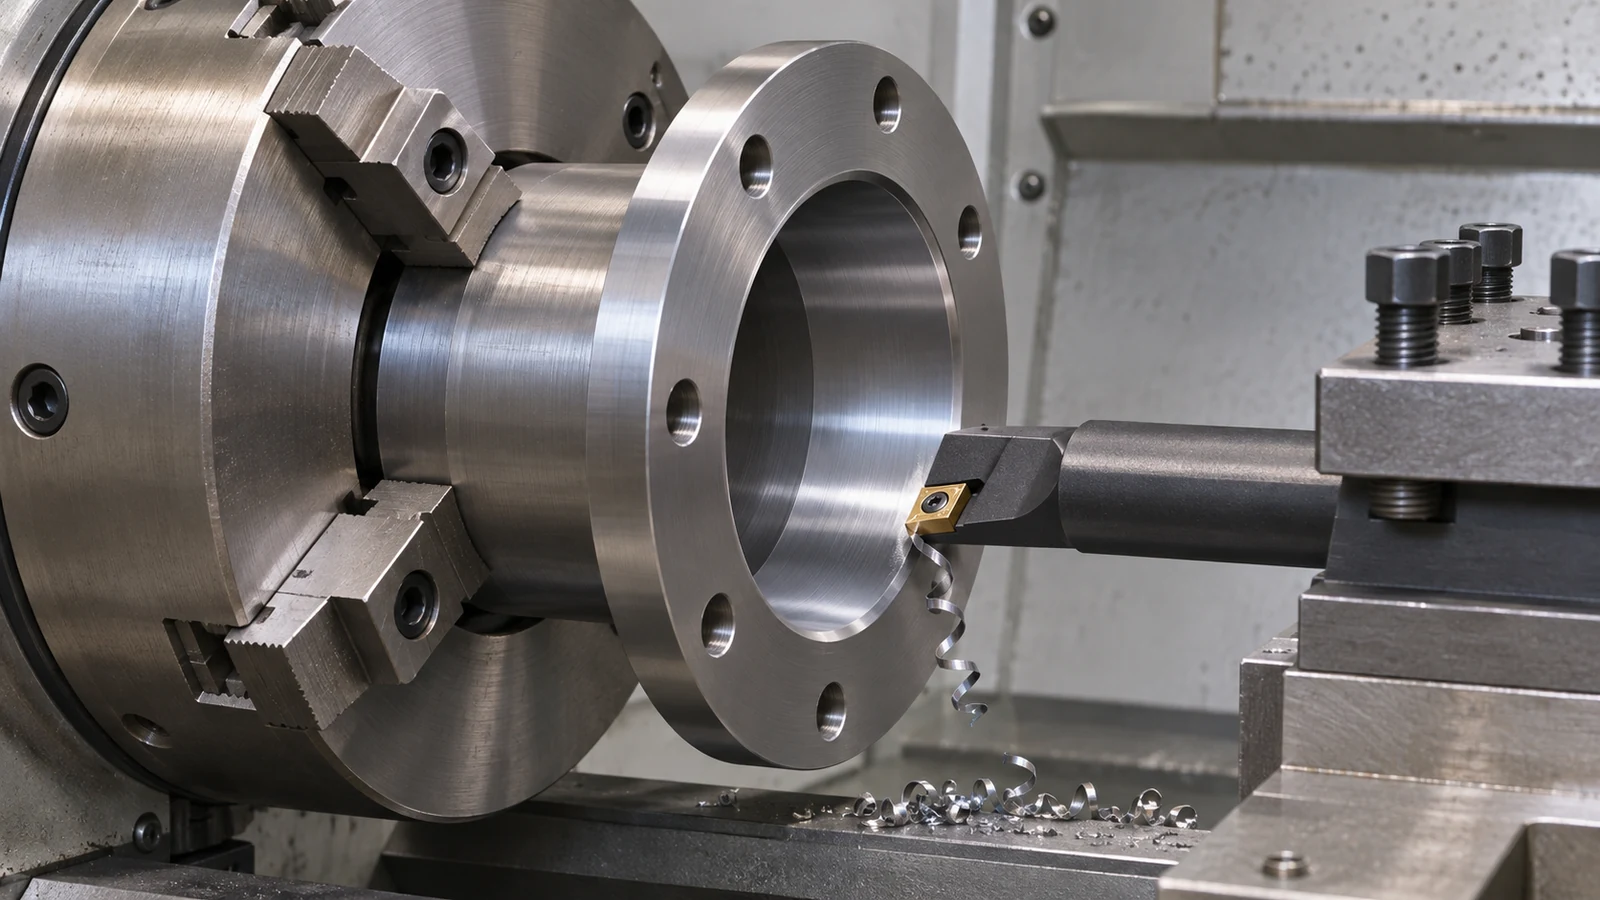
Pour un composant rotatif, usinage de l'acier maraging peut établir un alésage, un tourillon et un épaulement sur le tour. Si une opération ultérieure doit rétablir leur relation, conserver une référence à la fois mesurable et utilisable pour le maintien. Un plan de processus qui élimine toute surface de positionnement pratique avant le traitement peut créer un problème de finition difficile même lorsqu'il reste suffisamment de surépaisseur.
Ne choisissez pas une surépaisseur uniquement par habitude. Un stock trop faible peut ne laisser aucune correction disponible ; un stock excessif peut accroître la difficulté et le coût de la coupe du matériau vieilli. Convenez de la surépaisseur en fonction de la géométrie, de la gamme matière et du mode de finition. Si aucune preuve de procédé n'étaye la surépaisseur proposée, recourez à un essai qualifié ou à une revue d'ingénierie plutôt que de présenter un chiffre arbitraire comme règle de production.
Un manchon à bride rend l'arbitrage visible
Considérez un manchon à bride hypothétique comportant un alésage fonctionnel, des trous de fixation et une face qui s'appuie contre un autre composant. La pièce est livrée vieillie. Une gamme proposée finit tout dans l'état le plus tendre et ne contrôle ensuite que les dimensions d'encombrement. Une autre conserve de la matière sur l'alésage fonctionnel et sur la face de positionnement, puis finit ces interfaces après vieillissement. Aucune n'est automatiquement correcte sans les exigences fonctionnelles et les preuves de gamme.
Dans la première gamme, la revue doit établir que les caractéristiques critiques restent acceptables après le traitement et la manutention spécifiés. Mesurer uniquement le diamètre extérieur ne peut démontrer la dimension de l'alésage, la relation de la face ni la position des trous. Dans la seconde, l'alésage et la face nécessitent un accès de finition et une référence stable après traitement. Si le montage serre sur une surface dont la position a changé, l'opération corrective peut créer une nouvelle relation plutôt que restaurer celle prévue.
Les trous de fixation peuvent avoir plus de jeu que l'alésage fonctionnel. Finir chaque trou après vieillissement pourrait ajouter de l'usinage à l'état dur sans bénéfice fonctionnel. Inversement, un trou de positionnement serré pourrait nécessiter un traitement différent d'un trou de passage adjacent, bien que les deux figurent dans le même motif de perçage. Identifiez la fonction de chaque trou avant d'attribuer une tolérance ou une étape de finition commune.
Ce scénario est illustratif et non le compte rendu d'une commande client. Sa leçon est que l'usinage de l'acier maraging doit relier le moment de chaque opération à la tâche d'assemblage de la pièce. Il ne doit pas réduire une gamme spécifique à la matière à “ usiner tendre, puis vieillir ” ou “ tout usiner dur ”. Ces formules omettent les références, l'accès et les preuves d'acceptation qui rendent l'une ou l'autre gamme défendable.
Inspectez la transition entre les opérations, pas seulement la dernière dimension
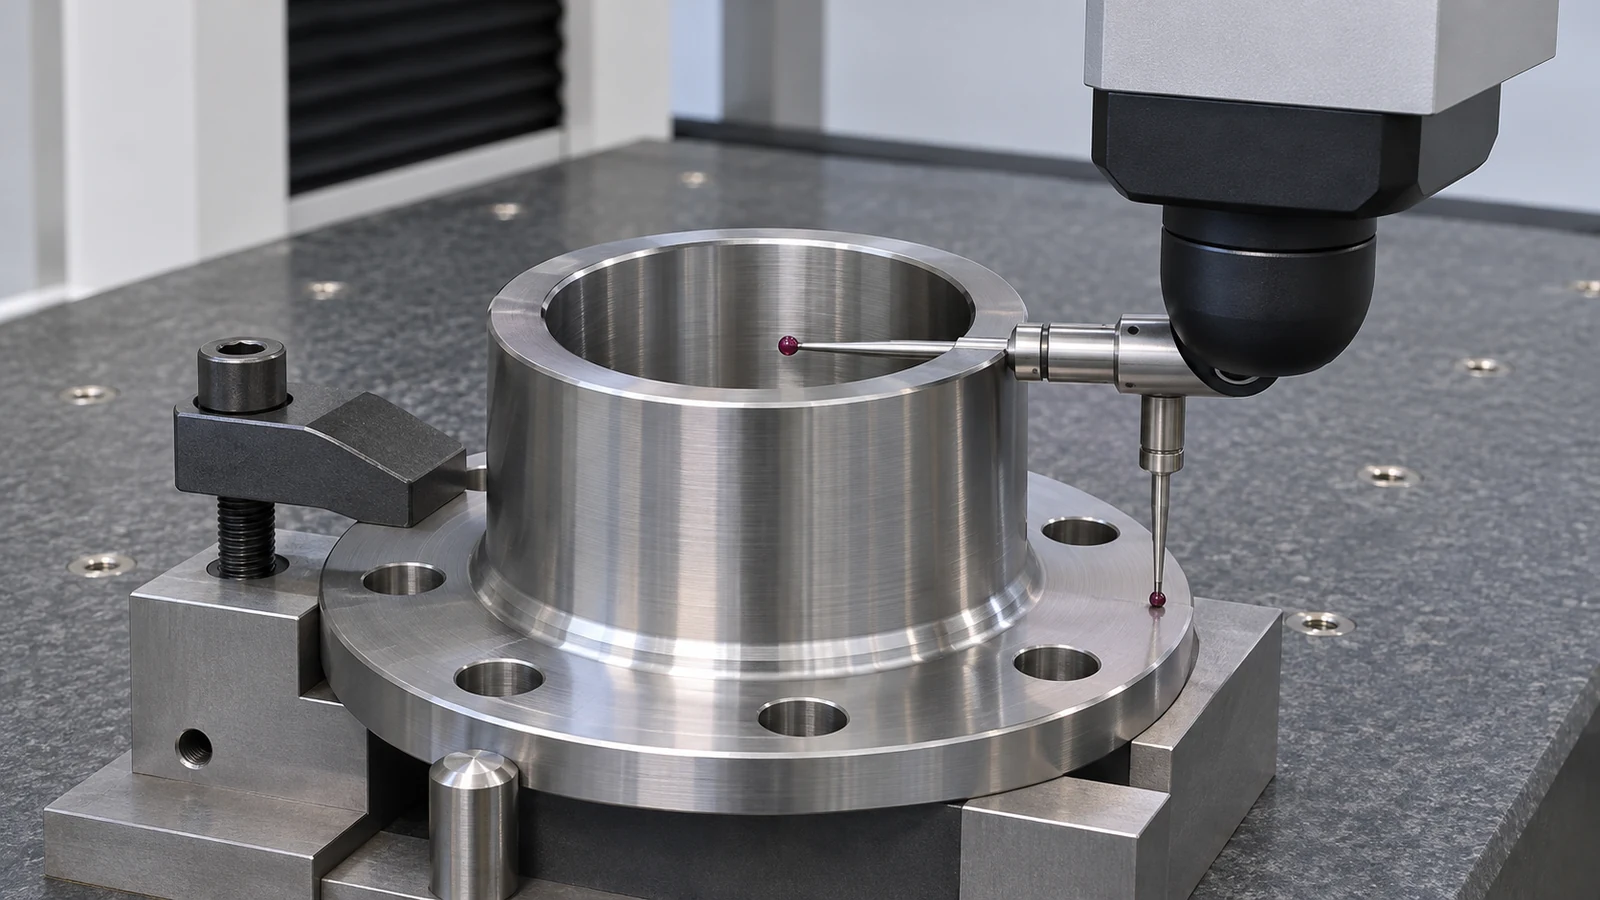
Consignez l'identité de la pièce, l'état de la matière et l'étape de mesure lors du contrôle d'une gamme d'essai. Si un alésage sort de tolérance après traitement, comparez les mesures prises à partir des mêmes références définies. Cela aide à distinguer un déplacement dimensionnel réel d'un montage de mesure modifié, d'une condition de serrage différente ou d'une erreur de finition sans rapport. Une différence inexpliquée ne prouve pas à elle seule que l'alliage ou le traitement a échoué.
 Lorsque l'usinage final a lieu à l'état vieilli, qualifiez l'opération de coupe pour cette dureté et cette géométrie réelles. Surveillez la caractéristique dont la surface ou la dimension s'écarte en premier de l'exigence, inspectez l'outil et revoyez l'engagement et le maintien. Une coupe réussie dans un stock entrant plus tendre n'établit ni la durée de vie de l'outil ni l'intégrité de surface après vieillissement.
Une étape de rectification proposée nécessite également un objectif explicite. Le présentation de la rectification de précision peut étayer une discussion sur les tourillons, alésages ou faces accessibles ; il ne rend pas rectifiable chaque caractéristique interne. Vérifiez l'accès de la meule, les références, le stock restant et l'état de surface requis après finition avant de faire de la rectification la méthode de récupération supposée.
À la libération de la commande, le plan et la gamme doivent s'accorder sur la matière, l'état, les datums critiques, les surfaces protégées, les enregistrements de traitement requis et les contrôles dimensionnels finaux. Toute qualification impliquant la fatigue, la performance structurelle ou un assemblage réglementé relève du processus de conception et de qualité responsable. Un rapport d'usinage dimensionnel doit énoncer son périmètre plutôt que sous-entendre ces approbations plus larges.
Questions sur la séquence d'usinage et de vieillissement
L'acier maraging est-il toujours usiné avant vieillissement ?
Il est généralement plus facile de couper avant vieillissement, mais la gamme complète peut inclure une finition après. Décidez selon l'accessibilité des caractéristiques, l'ajustement requis et les preuves étayant l'acceptation dimensionnelle dans l'état livré.
Le même programme et le même outillage peuvent-ils être utilisés dans les deux états ?
Ne le supposez pas. Le vieillissement modifie l'état de la matière. Revoyez l'outillage et les données de départ pour la dureté réelle, puis qualifiez la géométrie exigeante plutôt que de vous fier à un essai réussi sur stock plus tendre.
Une gamme prévue pour du stock corroyé peut-elle être réutilisée pour une ébauche imprimée ?
Uniquement après un examen distinct. L'historique de fabrication, l'état du stock, la géométrie et les exigences de traitement diffèrent. Cet article ne qualifie pas une voie additive et ne suppose pas un comportement équivalent.
Que doit identifier le rapport final ?
Identifier la révision du plan, la pièce, les enregistrements des matériaux et traitements requis, les caractéristiques mesurées, le schéma de référence et l'état final. Séparer clairement les preuves dimensionnelles de toute exigence supplémentaire de performance ou de qualification.