Nuances de cuivre disponibles
| Nuance |
Nom courant |
Caractéristiques clés |
Applications typiques |
| C10100 |
Sans oxygène de qualité électronique (OFE) |
Cuivre pur à 99,99 %. Indice de conductivité le plus élevé (101 % IACS). Aucune fragilisation. |
Audio haut de gamme, interrupteurs à vide, accélérateurs de particules, composants de supraconducteurs. |
| C11000 |
Électrolytique tough pitch (ETP) |
Pur à 99,9 %. Nuance standard pour usage électrique. Excellente conductivité (100 % IACS). |
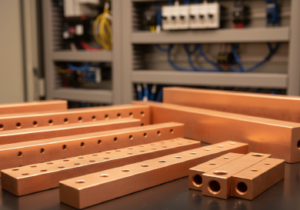
Barres omnibus, câblage, contacts électriques, dissipateurs thermiques, joints. |
| C14500 |
Cuivre au tellure |
Cuivre à usinabilité améliorée. Contient environ 0,5 % de tellure. Indice d'usinabilité de 85 % (contre 20 % pour le cuivre pur). |
Pièces usinées en grande série, embouts de chalumeau de soudage, connecteurs électriques. |
| C17200 |
Cuivre au béryllium |
Haute résistance (comparable à l'acier) et dureté élevée, non étincelant, non magnétique. Poussière dangereuse. |
Ressorts, capteurs de force, outils de forage pétrolier et gazier, bagues aéronautiques. |
Capacités d'usinage du cuivre
| Capacité |
Description technique |
Avantage Jucheng |
| Fraisage à haute efficacité |
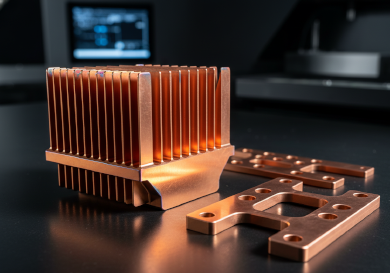
Utilisation de centres CNC 5 axes pour fraiser des canaux de refroidissement complexes et des ailettes minces sur des dissipateurs thermiques en cuivre. |
Nous réalisons des parois minces (jusqu'à 0,5 mm) sans déformer les ailettes souples en cuivre. |
| Fabrication d'électrodes EDM |
Usinage d'électrodes en cuivre de haute précision pour applications d'enfonçage par électroérosion (EDM). |
Notre précision garantit que la forme de l'électrode est parfaite, ce qui se traduit par des moules de haute qualité pour les clients. |
| Protection de surface |
Après usinage : nickelage chimique, argenture ou passivation. |
Prévient l'oxydation du cuivre (patine verte) et assure la brasabilité et la conductivité à long terme. |
| Tournage de précision |
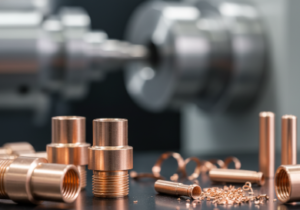
Tournage de contacts électriques, broches et bornes avec des états de surface lisses (Ra 0,4). |
Assure une surface de contact maximale pour la transmission électrique, essentielle pour les applications haute tension. |
Directives de fabrication pour le cuivre
Sélection de l'outillage :
Le cuivre est “ collant ”. Nous utilisons des outils en carbure hautement polis avec des angles de coupe positifs et affûtés. Cela aide à cisailler le métal proprement plutôt qu'à le repousser, évitant ainsi l'arête rapportée (BUE) qui détériore l'état de surface.
Maintien de la pièce :
Parce que le cuivre est ductile et lourd, il peut se déformer sous la pression de serrage. Nous utilisons des mors doux personnalisés ou des fixations par vide pour maintenir les pièces en toute sécurité sans laisser de marques de serrage ni déformer la géométrie.
Avances et vitesses :
We optimize speeds to avoid excessive heat which can make copper “gummy.” Aggressive feed rates are often used to break chips, which otherwise tend to be long and stringy.
Drilling Deep Holes:
Drilling copper requires “peck drilling” cycles to clear long chips. We use high-pressure coolant to flush chips out, preventing them from jamming and breaking the drill.
Principaux secteurs d'application
Automotive & EV (IATF 16949)
Pièces clés : High-voltage busbars, battery terminals, charging contacts.
Why Copper: Maximizes efficiency in power transmission and battery charging systems.
Electronics & Semiconductors
Pièces clés : CPU heat sinks, cold plates, liquid cooling blocks.
Why Copper: Superior thermal conductivity pulls heat away from sensitive chips faster than aluminum.
Industrial Manufacturing
Pièces clés : Welding electrodes, EDM electrodes, power distribution blocks.
Why Copper: High melting point and conductivity make it ideal for transferring energy (welding/sparking).
Aérospatiale
Pièces clés : Heat exchangers, avionics cooling systems.
Why Copper: Reliability in thermal management for mission-critical flight electronics.